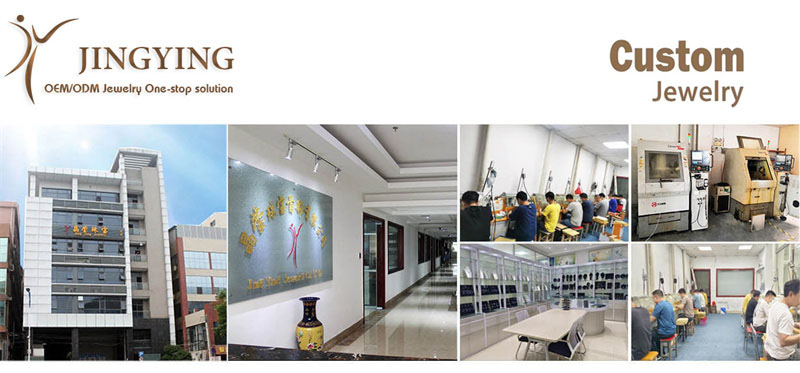
Wie man bei JINGYING leuchtende Kordelarmbänder herstellt: Eine Meisterklasse in Präzision, Innovation und Qualitätskontrolle
Bei JINGYING fertigen wir nicht einfach nur Accessoires, wir kreieren Erlebnisse. Das Luminous Cord Armband ist eines unserer Vorzeigeprodukte – eine nahtlose Verbindung modernster Photolumineszenztechnologie, langlebiger Materialien und ergonomischem Design. Dieser 2.000 Wörter umfassende Leitfaden gewährt Ihnen einen Blick hinter die Kulissen unserer Produktion und enthüllt die sorgfältige Handwerkskunst, die firmeneigenen Verfahren und die strenge Qualitätskontrolle, die jedes Armband auszeichnen, das unser Werk verlässt. Ob Sie Einkäufer, Designer oder einfach nur neugierig sind – dieser detaillierte Einblick wird Ihnen verdeutlichen, warum JINGYING weltweit führend im Bereich leuchtender Accessoires ist.
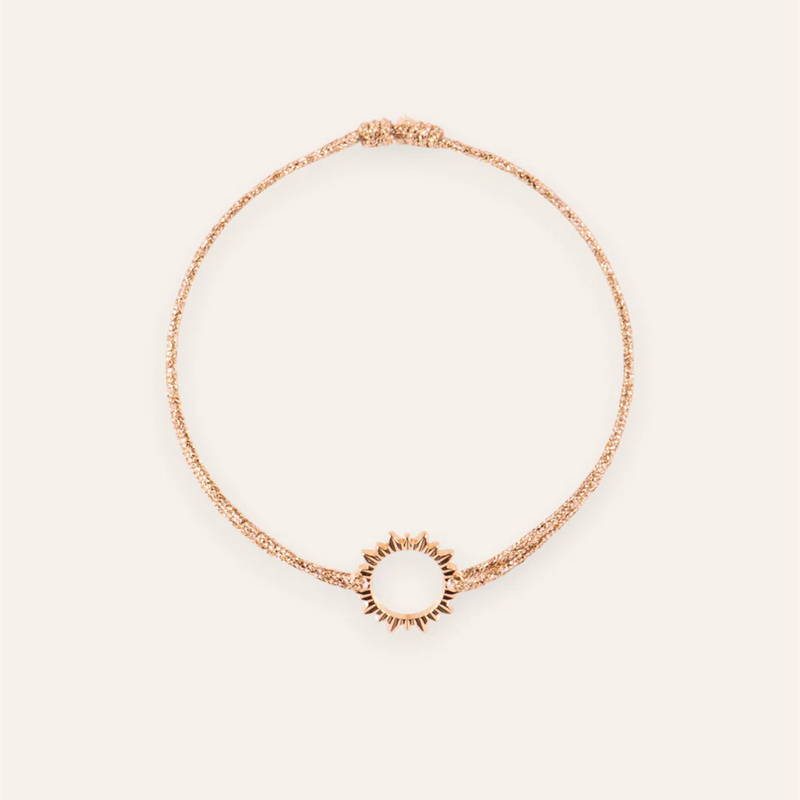
Kapitel 1: Materialauswahl – Die Grundlage für Brillanz
Die Reise eines Leuchtarmbands beginnt nicht in der Produktion, sondern in unserem Materialforschungslabor. JINGYING verwendet ausschließlich Komponenten höchster Qualität, um sicherzustellen, dass unsere Armbänder heller leuchten, länger halten und dem täglichen Gebrauch standhalten.
1.1 Der Kern – Photolumineszentes Pigment
Unsere patentierte Leuchtmasse ist ein auf Seltenerd-Aluminat basierendes Strontiumoxid-Aluminat (SrAl₂O₄:Eu²⁺,Dy³⁺). Im Gegensatz zu herkömmlichen Zinksulfid-Pigmenten, die innerhalb weniger Minuten verblassen, bietet unser Aluminat-Pigment folgende Vorteile:
- Nachleuchtdauer: 12+ Stunden (ASTM E2072-14-konform)
- Ladezeit: 10–15 Minuten unter natürlichem Licht oder UV-Licht
- Wiederaufladbarkeit: Unbegrenzte Ladezyklen ohne Leistungsverlust.
- Partikelgröße: 15–25 Mikrometer für eine gleichmäßige Dispersion
Wir beziehen dieses Pigment von ISO-zertifizierten Lieferanten und unterziehen jede Charge einer spektrophotometrischen Analyse, um die Farbkonsistenz zu gewährleisten (Pantone-Abstimmung für grüne, blaue, türkisfarbene und rosafarbene Varianten).
1.2 Die Matrix – TPU- und Silikonmischungen
Das Kabel selbst besteht aus einem thermoplastischen Polyurethan (TPU) und medizinischem Silikon, die im Co-Extrusionsverfahren hergestellt werden. Diese Hybridmatrix bietet folgende Vorteile:
- Shore-Härte von 85A (flexibel und dennoch langlebig)
- UV-Beständigkeit (keine Vergilbung nach 500 Stunden QUV-Test)
- Hypoallergene Eigenschaften (nach ISO 10993 biokompatibel zertifiziert)
- Zugfestigkeit von 25 MPa
1.3 Die Hardware – Komponenten aus Edelstahl und Messing
Verschlüsse, Karabinerhaken und Logoschilder werden präzisionsgegossen aus Edelstahl 316L oder Messing mit nickelfreier Beschichtung. Alle Metallteile werden einem 48-stündigen Salzsprühtest (ASTM B117) unterzogen, um Korrosionsbeständigkeit zu gewährleisten.
1.4 Die unsichtbare Schicht – Antioxidationsbeschichtung
Zum Schutz der Leuchtschicht und zur Verhinderung von Feuchtigkeitseintritt und Abrieb wird eine transparente Nano-Keramik-Beschichtung auf das Endprodukt aufgetragen. Diese Beschichtung erhöht die Dicke um weniger als 0,02 mm, verlängert aber die Lebensdauer des Produkts um 300 %.
Kapitel 2: Vorproduktion – Präzisionsmischen und Masterbatch-Herstellung
Bevor ein Armband extrudiert wird, stellt unser Formulierungsteam eine Masterbatch her – eine konzentrierte Pelletmischung, die später zur endgültigen extrudierbaren Masse verdünnt wird.
Schritt 2.1: Pigmenttrocknung
Das photolumineszierende Pigment wird in vakuumversiegelten Beuteln mit einem Feuchtigkeitsgehalt von 0,5 % geliefert. Wir trocknen es 4 Stunden lang bei 120 °C in einem Trockenschrank vor, um Restfeuchtigkeit zu entfernen, die beim Extrudieren zu Mikroblasen führen kann.
Schritt 2.2: Abwiegen und Mischen der Komponenten
Mithilfe hochpräziser Industriewaagen (Genauigkeit ±0,01 g) wiegen wir:
- 45 % TPU-Harz (Basis)
- 30 % Silikonelastomer (Flexibilitätsmittel)
- 20 % photolumineszentes Pigment (Leuchtquelle)
- 3 % UV-Stabilisator (Chimassorb 944)
- 1 % Verarbeitungshilfsmittel (Stearinsäure)
- 1 % Farbpigment (falls eine nicht-weiße Oberfläche gewünscht ist)
Diese Komponenten werden 25 Minuten lang in einem Doppelkegelmischer durch Taumeln vermischt, um eine homogene Verteilung zu erreichen.
Schritt 2.3: Doppelschneckenextrusions-Compoundierung
Die Trockenmischung wird in einen gleichlaufenden Doppelschneckenextruder (Längen-Durchmesser-Verhältnis 40:1) mit 10 Heizzonen im Temperaturbereich von 160 °C bis 210 °C eingespeist. Die Schneckendrehzahl beträgt 300 U/min. Die Schmelze durchläuft eine Strangdüse, wird in einem 15 Meter langen Wasserbad gekühlt und anschließend zu zylindrischen Masterbatch-Granulaten mit 3 mm Durchmesser verpresst.
Qualitätskontrolle: Von jeder Charge werden Proben zu 2 mm dicken Testplatten gepresst und ihre Leuchtstärke mit einem Photometer (Minolta CS-200) gemessen. Nur Chargen, die nach 10-minütiger Aufladung eine Leuchtstärke von ≥ 4.000 mcd/m² erreichen, gehen in die Produktion.
Kapitel 3: Extrusion – Die Geburt der Nabelschnur
Die Masterbatch-Pellets gelangen nun in unsere hochpräzise Einschneckenextrusionsanlage, wo das eigentliche Strangprofil geformt wird.
Schritt 3.1: Trichtertrocknung
Die Pellets werden in einem Trockenmitteltrockner bei 90°C für 3 Stunden getrocknet, um eine Restfeuchte von < 0,02% zu gewährleisten.
Schritt 3.2: Extrusionsparameter
- Schraubendurchmesser: 45 mm
- L/D-Verhältnis: 28:1
- Temperaturprofil: 170 °C (Zufuhr) → 195 °C (Kompression) → 215 °C (Dosierung) → 205 °C (Düse)
- Schneckendrehzahl: 60 U/min
- Schmelzdruck: 12–14 MPa
Schritt 3.3: Werkzeugkonstruktion für Schlauchkordel
Unsere speziell entwickelte Kreuzkopfmatrize produziert ein hohles Rohrseil mit einem Außendurchmesser von 4,0 mm (±0,05 mm) und einem Innendurchmesser von 2,0 mm. Diese Hohlkonstruktion reduziert das Gewicht bei gleichbleibender Stabilität. Die Matrize wird lasergenau ausgerichtet, um Rundlaufgenauigkeit zu gewährleisten und so dünne Stellen zu vermeiden, die zu vorzeitigem Versagen führen könnten.
Schritt 3.4: Luftkühlung und Dimensionierung
Unmittelbar nach dem Austritt aus der Matrize durchläuft der Strang ein Vakuumkalibrierungsbad (–0,6 bar), um seinen Außendurchmesser präzise einzustellen. Anschließend durchläuft er ein 10 Meter langes Kühlwasserbad (15 °C) zur schnellen Verfestigung. Mehrere Luftabstreifvorrichtungen entfernen Oberflächenwasser, bevor der Strang in die nächste Phase gelangt.
Inline-Qualitätsüberwachung: Ein Lasermikrometer misst kontinuierlich den Durchmesser; jede Abweichung > ±0,03 mm löst einen automatischen Alarm aus und passt die Abziehgeschwindigkeit an.
Kapitel 4: Nachbearbeitung nach der Extrusion – Glühen und Oberflächenbehandlung
Das extrudierte Kabel ist noch nicht montagefertig – es muss spannungsarm geglüht und oberflächenaktiviert werden.
Schritt 4.1: Glühofen
Das Garn durchläuft für 2 Minuten einen 5 Meter langen Infrarot-Glühofen bei 110 °C. Dadurch werden die durch das Extrudieren entstandenen inneren molekularen Spannungen abgebaut, sodass das fertige Armband nicht knickt oder sich verformt. Nach dem Glühen wird das Garn langsam mit einem Umluftförderer abgekühlt.
Schritt 4.2: Plasma-Oberflächenbehandlung
Um die Haftung der Schutzbeschichtung zu verbessern und die Haptik zu optimieren, wird das Kabel einer Atmosphärendruckplasma-Behandlung unterzogen. Eine Koronaentladungseinheit (20 kHz, 10 kV) beschießt die Oberfläche mit ionisiertem Gas und erhöht so die Oberflächenenergie von 32 mN/m auf 56 mN/m. Dieser Schritt ist entscheidend für die nachfolgende Beschichtung.
Schritt 4.3: Aufsprühen der Nano-Beschichtung
In einem Reinraum der Klasse 100.000 tragen Roboter-Sprüharme eine 5 Mikrometer dicke Schicht unserer patentierten Nano-Keramik-Klarlackierung auf. Der Lackdraht bewegt sich mit 2 m/min durch eine Vier-Düsen-Sprühkabine und anschließend für 8 Sekunden in einen UV-Härtungstunnel (UVA-Intensität: 1.200 mJ/cm²). Diese Beschichtung fixiert das Leuchtpigment, verhindert Kratzer auf der Oberfläche und sorgt für ein seidig-glattes Finish.
Kapitel 5: Zuschnitt und Vorbereitung der Montage
Nachdem wir nun Kordel in großen Mengen hergestellt haben, verarbeiten wir diese zu Armbandlängen.
Schritt 5.1: Präzisionsschneiden
Das Kabel wird in eine servogesteuerte automatische Schneidemaschine eingeführt, die es gemäß den Bestellvorgaben auf die exakte Länge zuschneidet (Standardlängen: 180 mm, 200 mm, 220 mm für Herren/Damen/Unisex). Die Schnittgenauigkeit beträgt ±0,5 mm. Jedes Schnittende wird gleichzeitig mit einem Impuls-Heißmesser (180 °C für 0,8 Sekunden) heißversiegelt, um ein Aufdröseln zu verhindern.
Schritt 5.2: Aufweiten beenden
Um die Montage der Hardware zu erleichtern, werden beide Enden jedes zugeschnittenen Kabels mithilfe eines erhitzten Dorns (150 °C) aufgeweitet, wodurch sich der Innendurchmesser auf 2,5 mm und die Tiefe auf 5 mm vergrößert. Dies gewährleistet einen festen Sitz der Metallendkappen.
Schritt 5.3: Barcode-Etikettierung
Jedes zugeschnittene Teil erhält einen einzigartigen 2D-Data-Matrix-Code, der per Laser auf die Innenseite eingraviert wird (für das bloße Auge unsichtbar) und so die vollständige Rückverfolgbarkeit gewährleistet. Dieser Code ist mit der Chargennummer, dem Extrusionsdatum und den Ergebnissen der Qualitätskontrolle verknüpft.
Kapitel 6: Hardware-Montage – Metall und Kabel verbinden
Das Herzstück der Produktion – wo das Leuchtkabel auf präzisionsgefertigte Metallkomponenten trifft.
Schritt 6.1: Verpressen der Endkappen
Edelstahl-Endkappen (vorpoliert und ultraschallgereinigt) werden in eine automatische Crimppresse eingelegt. Die aufgeweiteten Kordelenden werden eingeführt, und eine hydraulische Vierbacken-Crimpzange presst die Kappe mit 2,5 Tonnen Druck fest auf die Kordel. Die Auszugskraft wird sofort inline geprüft – Mindestanforderung: 50 kgf.
Schritt 6.2: Befestigung von Karabinerverschluss und Biegering
Mithilfe halbautomatischer Montagevorrichtungen befestigen die Bediener 10-mm-Karabinerverschlüsse über 5-mm-Binderinge. Alle Verbindungen werden mit einem Tropfen anaerobem Schraubensicherungsmittel (Loctite 243) verstärkt, um ein Lösen zu verhindern.
Schritt 6.3: Gravur des Logoschilds (optional)
Für markenspezifische Aufträge werden die Kundenlogos mit einer separaten Lasergravurstation auf eine flache Metallplatte aufgebracht. Wir verwenden einen 20-W-Faserlaser mit einer Markierungsfläche von 100 × 100 mm, der eine Gravurtiefe von 0,05 mm bei scharfem Kontrast erzielt.
Schritt 6.4: Abschließendes Polieren und Ultraschallreinigung
Die fertigen Armbänder werden 15 Minuten lang in einer Vibrationspoliermaschine mit Walnussschalen und Polierpaste getrommelt. Anschließend durchlaufen sie eine dreistufige Ultraschallreinigung (deionisiertes Wasser + mildes Reinigungsmittel → Spülung mit deionisiertem Wasser → Spülung mit Isopropylalkohol), um eventuelle Öle zu entfernen. Abschließend werden sie 30 Minuten lang bei 60 °C im Heißluftofen getrocknet.
Kapitel 7: Qualitätskontrolle – Das JINGYING 12-stufige Inspektionsprotokoll
Wir versenden kein einziges Armband, ohne es vorher unserer umfassenden Qualitätskontrolle unterzogen zu haben. Unser Labor ist nach ISO 17025 akkreditiert.
Schritt 7.1: Sichtprüfung (100 %)
Jedes Armband wird unter 10-facher Vergrößerung auf Folgendes untersucht:
- Oberflächenkratzer oder Blasen
- Farbgleichmäßigkeit
- Ausrichtung der Endkappen
- Plattierungsfehler
Schritt 7.2: Maßprüfung
Mithilfe eines digitalen Messschiebers und Gut/Ausschuss-Lehren überprüfen wir:
- Außendurchmesser der Kordel: 4,0 ± 0,1 mm
- Gesamtlänge: Größenordnung ± 1 mm
- Außendurchmesser der Endkappe: 6,0 ± 0,05 mm
Schritt 7.3: Glühleistungsprüfung (AQL 1,5)
Aus jeder Produktionscharge (500 Stück) werden 8 Stück nach dem Zufallsprinzip ausgewählt. Diese werden 10 Minuten lang unter einer standardisierten D65-Lichtquelle bei 1000 Lux aufgeladen und anschließend über 2 Stunden in 10-Minuten-Intervallen auf ihre Leuchtdichte gemessen. Bestehenskriterien:
- Nach 10 Minuten: ≥ 3.500 mcd/m²
- Nach 60 Minuten: ≥ 800 mcd/m²
- Nach 120 Minuten: ≥ 300 mcd/m²
Schritt 7.4: Zugfestigkeitsprüfung
Die Proben werden in eine Universalprüfmaschine (Instron 5967) eingespannt und mit einer Zuggeschwindigkeit von 50 mm/min bis zum Bruch belastet. Minimale Bruchkraft: 80 N (ca. 8 kg).
Schritt 7.5: Flex-Ermüdungstest
Ein Roboterarm biegt das Armband wiederholt (10.000 Zyklen) um 180° mit einer Frequenz von 1 Hz. Risse oder Leuchtkraftverlust sind nicht zulässig.
Schritt 7.6: Wasserdichtigkeitsprüfung
Die Proben werden 30 Minuten lang in 1 Meter tiefes Wasser eingetaucht. Nach der Entnahme müssen sie ihre volle Leuchtkraft beibehalten und dürfen keinerlei innere Feuchtigkeit aufweisen.
Schritt 7.7: UV-Alterungstest
Beschleunigte Bewitterung (QUV-Kammer, UVA-340-Lampe, 8 h UV-Bestrahlung bei 60 °C / 4 h Kondensation bei 50 °C) über 200 Stunden. Vergilbung ΔE < 2,0 und Leuchtkrafterhalt > 90 %.
Schritt 7.8: Salzsprühtest
48 Stunden in 5%igem NaCl-Nebel bei 35 °C. Metallteile dürfen keine Korrosion oder Lochfraß aufweisen.
Schritt 7.9: Nickelfreisetzungstest
Einhaltung der REACH/EN 1811-Verordnung: Nickelfreisetzung < 0,5 μg/cm²/Woche.
Schritt 7.10: Entflammbarkeitstest
UL 94 HB-Klassifizierung – selbstverlöschend innerhalb von 3 Sekunden.
Schritt 7.11: Toxizitätsprüfung
Röntgenfluoreszenzanalyse auf eingeschränkte Stoffe (Blei, Cadmium, Quecksilber, PBBs, PBDEs) – alle unterhalb der RoHS-Grenzwerte.
Schritt 7.12: Prüfung der Verpackungsintegrität
Die Armbänder werden gezählt, gewogen und gescannt, um sicherzustellen, dass die genaue Menge mit dem Lieferschein übereinstimmt.
Kapitel 8: Verpackung – Präsentation trifft auf Schutz
Unsere Verpackung ist genauso sorgfältig konstruiert wie das Armband selbst.
Schritt 8.1: Anlaufschutzbeutel
Jedes Armband wird in einen hochtransparenten PP-Beutel mit einem Trockenmittelpäckchen und einem korrosionshemmenden VCI-Chip verpackt.
Schritt 8.2: Montage des Displaykastens
Für Einzelhandelsbestellungen werden die Armbänder in speziell angefertigte EVA-Schaumstoffeinlagen verpackt, die sich in einer stabilen Geschenkbox mit Magnetverschluss befinden. Der Schaumstoff ist exakt zugeschnitten, um ein Verrutschen während des Transports zu verhindern.
Schritt 8.3: Verpackung im Umkarton
20 Displayboxen werden in einem 5-lagigen Wellpappkarton mit Eckenschutz aus Wabenprofilen verpackt. Die Kartons werden mit PP-Umreifungsbändern umreift und mit Versandmarkierungen versehen.
Schritt 8.4: Falltest
Pro Charge wird ein Karton einem Falltest aus 1,2 Metern Höhe auf Beton unterzogen (alle Kanten, Ecken und Flächen), um sicherzustellen, dass keine inneren Beschädigungen vorliegen.
Kapitel 9: Nachhaltigkeit und kontinuierliche Verbesserung
JINGYING ist bestrebt, seinen ökologischen Fußabdruck zu verringern.
- Abfallverwertung: Sämtliche Extrusionsabfälle (Anlaufabfälle, Spülverbindungen) werden gemahlen und zu nicht glühenden Industriekomponenten recycelt.
- Wasserrecycling: Unser Kühlwassersystem führt 95 % des Wassers in einem geschlossenen Kältekreislauf wieder zur Verfügung.
- Energieeffizienz: Solarpaneele auf unserem Fabrikdach decken 30 % des Produktionsenergiebedarfs.
- Verpackungsreduzierung: Wir verwenden FSC-zertifizierten Karton und Tinten auf Sojabasis.
Unser Forschungs- und Entwicklungsteam experimentiert ständig mit biobasierten TPUs und neuen phosphoreszierenden Materialien, um die Leuchtdauer zu verlängern und gleichzeitig den Anteil an Seltenen Erden zu verringern.
Kapitel 10: Warum JINGYING – Der Wettbewerbsvorteil
Was zeichnet unsere Leuchtkordelarmbänder aus?
| Besonderheit | JINGYING-Standard | Branchendurchschnitt |
|---|---|---|
| Leuchtdauer | 12+ Stunden | 2–4 Stunden |
| Farboptionen | 6 Standard + kundenspezifisch | 2–3 Standard |
| Zugfestigkeit | 80 N | 40 N |
| UV-Vergilbung | ΔE < 2 (200h) | ΔE > 5 (100h) |
| Lieferzeit | 15–20 Tage | 30–45 Tage |
| Anpassung | Vollständig (Logo, Farbe, Länge) | Beschränkt |
| Zertifizierung | ISO, REACH, RoHS, CE | Variiert |
Fazit: Das Licht am Ende der Produktionslinie
Die Herstellung eines Leuchtarmbands bei JINGYING ist weit mehr als nur ein einfacher Extrusionsprozess – sie ist ein komplexes Zusammenspiel von Materialwissenschaft, Präzisionstechnik und strengster Qualitätskontrolle. Vom ersten Mischen der Seltenerdpigmente bis zum abschließenden Falltest des verpackten Produkts wird jeder Schritt auf Leuchtkraft, Langlebigkeit und Sicherheit optimiert. Unsere über 200 qualifizierten Mitarbeiter, 15 Qualitätsingenieure und 6 Chemiker in Forschung und Entwicklung arbeiten Hand in Hand, um sicherzustellen, dass Sie mit einem JINGYING-Armband nicht nur ein Accessoire, sondern ein Zeugnis höchster Fertigungsqualität tragen.
Ob Sie 500 Stück für eine Werbeaktion oder 50.000 für eine globale Handelskette benötigen – JINGYING liefert Leuchtkraft, auf die Sie sich verlassen können. Denn bei JINGYING stellen wir nicht einfach nur Armbänder her – wir sorgen dafür, dass Licht lange anhält.