Vom digitalen Entwurf zum fertigen Anhänger: Einblick in den Herstellungsprozess der Geburtsstein-Herzkette
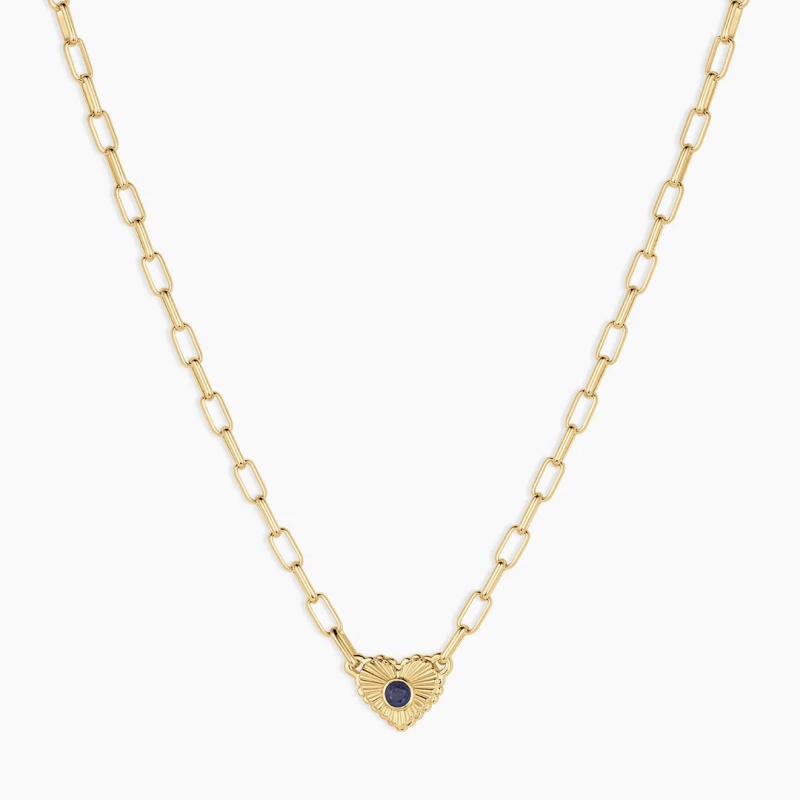
Eine Geburtsstein-Herzkette wirkt im Ladenregal schlicht: ein herzförmiger Metallrahmen, ein einzelner, kalibrierter Stein in einer charakteristischen Farbe, eine Kette, ein Verschluss. Hinter dieser Einfachheit verbirgt sich jedoch eine präzise abgestimmte Fertigungskette. Jeder Millimeter der Krappenform, jedes Zehntel Mikrometer der Beschichtungsdicke und jedes Grad der Gießtemperatur entscheiden darüber, ob zehntausend identische Anhänger verkaufsfertig im Lager eintreffen – oder ob eine Großbestellung aufgrund von Toleranzabweichungen, Steinverlust und Retouren scheitert. Für alle, die ein Geburtssteinketten-Programm entwickeln, beschaffen oder skalieren, ist es unerlässlich zu verstehen, wie das Schmuckstück vom CAD-Design zur Serienproduktion gelangt.
Das Designbriefing: Von der Konzeption zur Produktionsspezifikation
Der Prozess beginnt nicht mit einer Skizze. Er beginnt mit einem Briefing, das genau definiert, was die Fabrik herstellen soll. Für eine Geburtsstein-Herzkette muss das Briefing das Basismaterial – Edelstahl 316L, Sterlingsilber, 14-karätiges Gold oder eine Messinglegierung –, die Steinart und -qualität, die Herzabmessungen, Kettenlänge und -stärke, Verschlussart, Beschichtungsspezifikation, Zielgewicht mit Toleranz und die Mindestbestellmenge festlegen. Ein Referenzfoto allein reicht nicht für die Produktion aus. Ohne ein unterzeichnetes Briefing, das das Design in messbare Spezifikationen übersetzt, beginnt die Mustererstellung in Unklarheit, und die Serienproduktion übernimmt diese Unklarheit.
Dies ist besonders wichtig bei Geburtssteinschmuck, da der Stein das emotionale Zentrum des Produkts und gleichzeitig die häufigste Fehlerquelle darstellt. Im Briefing muss angegeben werden, ob es sich um einen natürlichen, synthetischen, Zirkonia-, Glas- oder emaillierten Geburtsstein handelt und ob die Steine für die Serienproduktion kalibriert sind. Kalibrierte Steine werden mit einer engen Toleranz – oft ±0,1 mm oder weniger in Serienfertigungen – kalibriert, sodass alle Steine einer Charge ohne individuelle Anpassung von Hand in dieselbe Fassung passen. Sind die Steine nicht kalibriert, wird das Fassen zu einem manuellen Sortiervorgang, und eine gleichbleibende Qualität innerhalb einer Großbestellung kann nicht mehr gewährleistet werden.
CAD-Konstruktion: Die Grundlage für Gießbarkeit und Abbindeverhalten
Sobald die Vorgaben feststehen, geht das Design in die computergestützte Konstruktionsphase über. Schmuck-CAD ist keine reine Visualisierung, sondern die technische Phase, in der das physikalische Verhalten des fertigen Schmuckstücks festgelegt wird. Bei einem Herzanhänger definiert das CAD-Modell die Wandstärke des Herzrahmens, die Geometrie der Öse, die Fassung für den Geburtsstein, die Krappen- oder Zargenkonstruktion, die den Stein hält, sowie die internen Toleranzen, die den Metallfluss beim Gießen ermöglichen.
Eine sorgfältig erstellte CAD-Datei verhindert drei häufige Produktionsfehler: Porosität durch ungleichmäßige Wandstärke, Steinverlust durch zu kleine Krappen und Abrieb der Beschichtung durch scharfe Innenkanten, in denen sich Beschichtungslösung festsetzt. Der CAD-Ingenieur arbeitet mit Toleranzen von ca. 0,05–0,1 mm bei Steinfassungen, Krappenhöhe und Kanalabmessungen. Bei einem Herzanhänger mit einem in einer Zargenfassung gefassten Geburtsstein muss die Wandstärke der Zarge genau kontrolliert werden – ist sie zu dünn, sitzt der Stein nicht sicher; ist sie zu dick, wird der Anhänger unnötig schwer, was die Materialkosten und das Versandgewicht erhöht. Bei einem in Krappen gefassten Herz muss die Geometrie der Krappen robust genug sein, um das Fassen ohne Spannungsrisse zu überstehen, gleichzeitig aber fein genug, um die zarte Herzform zu erhalten.
Die CAD-Phase bestimmt auch die Ausrichtung des Gusselements am Gießbaum und ob die Geometrie Hinterschneidungen oder dünne Hälse aufweist, die beim Erstarren zu Schwindungsporosität führen können. Eine produktionsfertige CAD-Datei ist für einen sauberen Guss und eine stabile Aushärtung optimiert – nicht nur für eine überzeugende Darstellung. Hersteller prüfen die Darstellungen üblicherweise aus drei oder vier Perspektiven und geben die Datei frei, bevor die Prototypenfertigung beginnt. Änderungen nach der CAD-Freigabe erfordern einen Neustart der Form- und Musterproduktion und sind kostspielig.
Prototyping: Der erste physische Realitätscheck
Die freigegebene CAD-Datei wird in hoher Auflösung aus Harz oder Wachs gedruckt, um einen physischen Prototyp zu erstellen. Dies ist der erste Moment, in dem das Design als greifbares Objekt existiert, und hier werden Geometriefehler sichtbar, die beim Drucken übersehen wurden: eine zu dünne Krappe, um den Stein zu halten, eine Öse, die unpassend an der Kette sitzt, ein Herz, das sich für den vorgesehenen Tragezweck zu schwer oder zu leicht anfühlt. Mit einer Schichtauflösung von 25 Mikrometern ist der Prototyp fein genug, um die Geometrie der Krappe und die Oberflächenbeschaffenheit zu beurteilen, bevor eine Produktionsform angefertigt wird.
Bei einer Geburtssteinkette wird der Prototyp mit einem Probestein der gewünschten Größe und Form versehen. Der Fasser oder Mustertechniker prüft, ob der Stein sauber sitzt, ob die Krappen den Stein mit der richtigen Spannung berühren und ob der Herzanhänger so hängt, dass der Stein nach vorne zeigt und sich nicht an der Kette verdreht. Der Schwerpunkt eines Anhängers ist entscheidend: Ein kopflastiges Herz mit einer außermittigen Öse dreht sich beim Tragen, und auch durch Polieren lässt sich ein grundlegendes Ungleichgewicht nicht beheben. Ist der Prototyp in Ordnung, wird die Datei zur Formenherstellung weitergeleitet. Andernfalls wird die CAD-Datei überarbeitet und neu gedruckt – ein iterativer Prozess, der genau dazu dient, solche Probleme bei einer Großbestellung zu vermeiden.
Formenbau und Wachsausschmelzverfahren: Vom Prototyp zum Metall
Die Serienfertigung einer Geburtsstein-Herzkette erfolgt fast immer im Wachsausschmelzverfahren, dem Branchenstandard für die präzise Reproduktion detaillierter Schmuckformen aus Edel- und unedlen Metallen. Der freigegebene Prototyp dient zur Herstellung einer Produktionsform, typischerweise aus Gummi oder Silikon, für den wiederholten Wachsguss. Aus dieser Form werden Wachskopien des Herzanhängers in den Guss gespritzt, auf Grate und Schrumpfung geprüft und auf einem zentralen Wachsstamm, dem sogenannten Gussbaum, montiert. Leichtere Teile werden oben, schwerere weiter unten platziert, um beim Gießen die Balance zu wahren.
Der Wachsbaum wird in eine Stahlform eingesetzt und mit Einbettgips, einem feinen, hitzebeständigen Material, umhüllt. Die Form wird im Brennofen erhitzt, wodurch das Wachs ausbrennt und eine Negativform im Gips entsteht. Geschmolzenes Metall – je nach Anwendung Sterlingsilber, Goldlegierung, Messing oder Edelstahl – wird mittels Schleuder- oder Vakuumguss in diese Form gegossen, um sicherzustellen, dass das Metall auch feine Details und Fassungen ausfüllt. Nach dem Abkühlen wird die Einbettmasse entfernt, der Gussbaum in Einzelteile zerlegt und jedes Gussteil auf Porosität, unvollständige Füllung und Maßgenauigkeit geprüft.
Der Guss ist der risikoreichste Schritt im gesamten Prozess. Ein fehlerhafter Guss kann weder durch Polieren noch durch Fassen gerettet werden. Porosität – innere Hohlräume oder Oberflächenporen, die durch Gaseinschlüsse oder Schrumpfung während der Erstarrung entstehen – kann als winzige dunkle Flecken sichtbar werden, die erst nach dem Polieren erkennbar sind, oder als strukturelle Schwachstellen auftreten, die beim Fassen zum Bruch einer Krappe führen können. Dünne Hälse zwischen benachbarten dickeren Abschnitten eines Herzdesigns sind typische Ursachen für Schrumpfungsporosität, und die sicherste Korrektur ist oft eine Designänderung anstatt einer Anpassung der Gussparameter. Bei einer Geburtsstein-Herzkette muss beim Gießen auch die Metallschrumpfung berücksichtigt werden: Beim Abkühlen zieht sich das Metall zusammen, und die Form muss entsprechend skaliert werden, damit die endgültigen Herzabmessungen und die Steinfassung den CAD-Vorgaben entsprechen.
Steinfassen: Das handwerklich anspruchsvolle Herzstück der Operation
Die geprüften Gussteile werden anschließend gefasst. Dabei wird jeder Geburtsstein in seine vorbereitete Fassung eingesetzt und fixiert. Dies ist der arbeitsintensivste und fachkundigste Schritt im gesamten Prozess. Der Fasser arbeitet unter Vergrößerung und justiert jede Krappe so, dass der Stein mit der richtigen Spannung gehalten wird: fest genug, damit er sich nicht bewegen kann, aber locker genug, damit die Krappe weder den Stein noch sich selbst beschädigt. Die Spannung wird mit einer Messingsonde überprüft, und jeder Stein wird unter zehnfacher Vergrößerung begutachtet, bevor das Schmuckstück freigegeben wird.
Verschiedene Fassungsarten bergen unterschiedliche Risiken. Krappenfassungen versagen, wenn die Krappengeometrie in der CAD-Planung zu klein dimensioniert ist. Zargenfassungen – häufig bei Herzanhängern, da der durchgehende Metallrand den Stein schützt und eine klare Silhouette erzeugt – versagen, wenn die Zargenwand zu dünn ist, um den Stein zu halten, oder zu dick, um sauber über die Rundiste des Steins gepresst zu werden. Pavé-Fassungen mit Herzform versagen, wenn die Perlen zu klein sind, um die Steine zu halten. Steinverluste im Handel lassen sich fast immer auf einen Fasser zurückführen, der die Spannungsprüfung versäumt hat, oder auf eine CAD-Datei, die die Fassung unterdimensioniert hat. Bei einem Geburtssteinprogramm, bei dem ein einzelnes Modell in zwölf verschiedenen Steinfarben erhältlich sein kann, muss das Fassungsteam zudem die Farbkonsistenz innerhalb der Charge gewährleisten und sicherstellen, dass jeder Stein unter standardisierter Beleuchtung der genehmigten Referenzfarbe entspricht.
Vorpolieren, Endpolieren und Galvanisieren
Bevor die Steine gefasst werden, wird das Metall vorpoliert. Oberflächen, die nach dem Einsetzen des Geburtssteins nicht mehr zugänglich sind, werden geglättet und aufpoliert. Anschließend wird das Schmuckstück ultraschallgereinigt, um Polierrückstände zu entfernen. Wird die Vorpolitur vernachlässigt, entstehen matte Stellen unter dem Stein oder es entsteht ein mangelhafter Kontakt zwischen Metall und Edelstein, was sowohl das Aussehen als auch die Haltbarkeit beeinträchtigt.
Nach dem Fassen wird das Schmuckstück abschließend poliert – eine mehrstufige Oberflächenveredelung, die von groben Schleifmitteln über feine Polierscheiben bis hin zum gewünschten Spiegel- oder Satin-Finish reicht. Durch das Polieren werden Gussgrate, Feilspuren und Werkzeugkratzer entfernt und die Fassung so angepasst, dass die Krappen oder die Lünette harmonisch in die Herzform übergehen. Bei kommerziellen Geburtssteinprogrammen muss die Oberfläche bei Tausenden von Stück reproduzierbar sein. Daher wird der Polierprozess anhand der Schleifmittelreihenfolge und Prüfkriterien dokumentiert und nicht dem individuellen Gefühl am Poliertisch überlassen.
Nach dem Polieren erfolgt die Plattierung. Weißmetalle wie Sterlingsilber werden üblicherweise rhodiniert, um Glanz und Anlaufbeständigkeit zu erzielen; goldfarbene Schmuckstücke werden vergoldet oder mit PVD-Beschichtungen versehen; Edelstahlschmuckstücke erhalten durch PVD-Farbbeschichtungen eine höhere Haltbarkeit. Die Plattierungsdicke muss numerisch angegeben werden – nicht als „dicke Plattierung“ –, da dünne Plattierungen an stark beanspruchten Stellen wie Öse und Verschluss abnutzen, das Basismetall freilegen und zu Verfärbungen führen können. Für Geburtssteinketten sind Plattierungsdicken von 0,3 μm bis 3,0 μm erhältlich, je nach den Anforderungen des Herstellers an die Haltbarkeit. Für zusätzlichen Schutz wird mitunter eine dreifache Rhodinierung verwendet. Anlaufschutzbehandlungen und verstärkte Fassungen beugen den beiden häufigsten Kundenreklamationen bei Geburtssteinschmuck vor: Steinverlust und Verfärbung.
Qualitätskontrolle: Hier entscheidet sich, ob Konsistenz in großen Mengen erreicht oder verloren geht.
Qualitätskontrolle beschränkt sich nicht auf eine einmalige Endprüfung. In einem gut organisierten Geburtssteinketten-Produktionsprogramm ist die Qualitätskontrolle über den gesamten Prozess verteilt. Eingehende Steine werden chargenweise anhand einer Farbreferenz geprüft. Gussteile werden vor dem Fassen auf Porosität und Maßgenauigkeit untersucht. Fasssteine werden unter Vergrößerung auf Spannung und Ausrichtung geprüft. Versilberte Teile werden auf Beschichtungsdicke und Haftung geprüft. Die Endkontrolle überprüft den sicheren Halt der Steine, die Abmessungen, das Gewicht, die Funktion des Verschlusses und die Oberflächenbeschaffenheit.
Das „Goldmuster“-Protokoll bildet die Grundlage für die gleichbleibende Qualität der Serienfertigung. Nach der Freigabe des Prototyps dient dieser als maßgeblicher technischer Maßstab für die Produktion. Das Qualitätskontrollteam vergleicht die fertigen Stücke anhand des Goldmusters hinsichtlich Spezifikationen, Toleranzen und Oberflächenbeschaffenheit. Mehrstufige Prüfungen gewährleisten, dass jedes einzelne Stück der Serienbestellung der freigegebenen Referenz entspricht. Stichprobenpläne mit akzeptablen Qualitätsgrenzen (AQL) definieren die Anzahl der zu prüfenden Stücke und die zulässigen Fehlerraten. Funktionstests – wie das Öffnen und Schließen des Verschlusses, die Zugfestigkeit der Kette und die Prüfung der Steinsicherheit – bestätigen die Langlebigkeit der Halskette. Bei risikoreicheren Aufträgen können externe Prüf- und Materialtests durchgeführt werden, um die Legierungszusammensetzung, die Nickelabgabe und die Schichtdicke der Beschichtung gemäß den Spezifikationen zu bestätigen.
Massenproduktion: Skalierung ohne Drift
Die Serienproduktion beginnt erst nach Freigabe des Musters und Festlegung des endgültigen Musters. Für den Guss in großen Stückzahlen werden robuste Produktionsformen angefertigt. Die Fertigung durchläuft dabei kontrollierte Arbeitsgänge: Gießen, Montage, Laserschweißen für maximale Haltbarkeit, Fassen der Steine, Polieren, Galvanisieren und abschließende Qualitätskontrolle. Laserschweißen wird häufig an Verbindungsstellen und Ösenbefestigungen eingesetzt, da es eine stärkere und sauberere Verbindung als herkömmliches Löten ermöglicht und das Risiko von Hitzeschäden an benachbarten Steinen verringert.
Die zentrale Herausforderung der Serienfertigung besteht nicht darin, eine einzige einwandfreie Halskette herzustellen, sondern zehntausend Halsketten, die sich nicht vom freigegebenen Muster unterscheiden. Dies erfordert eine präzise Toleranzplanung an jeder Produktionsstation. Die Steindurchmesser werden mit engen Toleranzen gefertigt, sodass die Fassungen nicht individuell angepasst werden müssen. Die Wandstärke der Fassung ist für alle Anhängermodelle standardisiert, um einen sicheren Halt der Steine ohne unnötiges Metallgewicht zu gewährleisten. Die Schichtdicke der Beschichtung wird durch Prozessparameter und nicht durch das Ermessen des Bedieners gesteuert. Chargenkennzeichnung, Barcodes und die Integration in die Markenverpackung ermöglichen es dem Werk, die Herkunft jeder fertigen Halskette aus der Produktionscharge nachzuverfolgen. Dies ist unerlässlich für die Bearbeitung von Qualitätsproblemen, die nach dem Versand auftreten.
Die Lieferzeiten für Großbestellungen von Geburtssteinketten liegen in der Regel zwischen 25 und 45 Werktagen nach endgültiger Designfreigabe und Eingang der Anzahlung, abhängig von der Menge und dem technischen Aufwand. Nachbestellungen erfolgen schneller, da die Designdateien und Gussformen archiviert sind und das Goldmuster als Produktionsreferenz dient. Diese Archivierungsstruktur ermöglicht es einer Marke, eine Geburtsstein-Herzkette von einem Einzelstück bis hin zu einer saisonalen Kollektion zu skalieren, ohne das Schmuckstück jedes Mal neu konstruieren zu müssen.
Fazit: Die Halskette ist der Prozess
Eine Geburtsstein-Herzkette wird oft als schlichtes, emotionales Geschenk vermarktet. In der Massenproduktion entsteht jedoch eine Kette von technischen Entscheidungen, bei der jedes Glied zählt. Die Vorgaben definieren Stein und Metall. Mithilfe von CAD wird geprüft, ob sich das Herz sauber gießen lässt und der Stein sicher gehalten werden kann. Der Prototyp enthüllt, was auf dem Bildschirm verborgen blieb. Beim Gießen wird die Geometrie in Metall umgesetzt, und die Fassung verwandelt das Metall in ein tragbares Schmuckstück. Polieren und Plattieren bestimmen das Aussehen der Kette und wie lange dieses erhalten bleibt. Die Qualitätskontrolle, die sich über alle Produktionsstationen erstreckt und an einem Goldmuster orientiert ist, stellt sicher, dass auch das zehntausendste Stück die gleiche Zuverlässigkeit wie das erste aufweist. Die Massenproduktion funktioniert nicht, weil ein einzelner Schritt kompliziert ist, sondern weil jeder Schritt kontrolliert, geprüft und freigegeben wird, bevor der nächste beginnt. Für Marken, die Geburtssteinschmuck beziehen, ist die Fabrik, die den Prozess als Abfolge kontrollierter Arbeitsgänge betrachtet, diejenige, die eine gleichbleibende Qualität über alle Chargen hinweg gewährleistet – während die Fabrik, die ihn als „einfach so fertigen“ ansieht, mit Überraschungen zu rechnen hat.