Dijital Tasarımdan Bitmiş Kolyeye: Doğum Taşı Kalp Kolye Üretim Sürecinin İç Yüzü
Bir doğum taşı kalp kolyesi, perakende vitrininde basit görünür: kalp şeklinde metal bir çerçeve, imzalı bir renkte tek bir kalibre edilmiş taş, bir zincir ve bir toka. Bu sadeliğin ardında, her milimetrelik tırnak geometrisi, her on mikronluk kaplama kalınlığı ve her döküm sıcaklığı derecesinin, on bin özdeş kolyenin satışa hazır bir şekilde depoya ulaşmasını veya toplu siparişin tolerans sapması, taş kaybı ve iadelerle sonuçlanmasını belirlediği, sıkı bir şekilde sıralanmış bir üretim zinciri yatmaktadır. Parçanın CAD tasarımından seri üretime nasıl geçtiğini anlamak, doğum taşı kolye programı tedarik eden, geliştiren veya ölçeklendiren herkes için çok önemlidir.
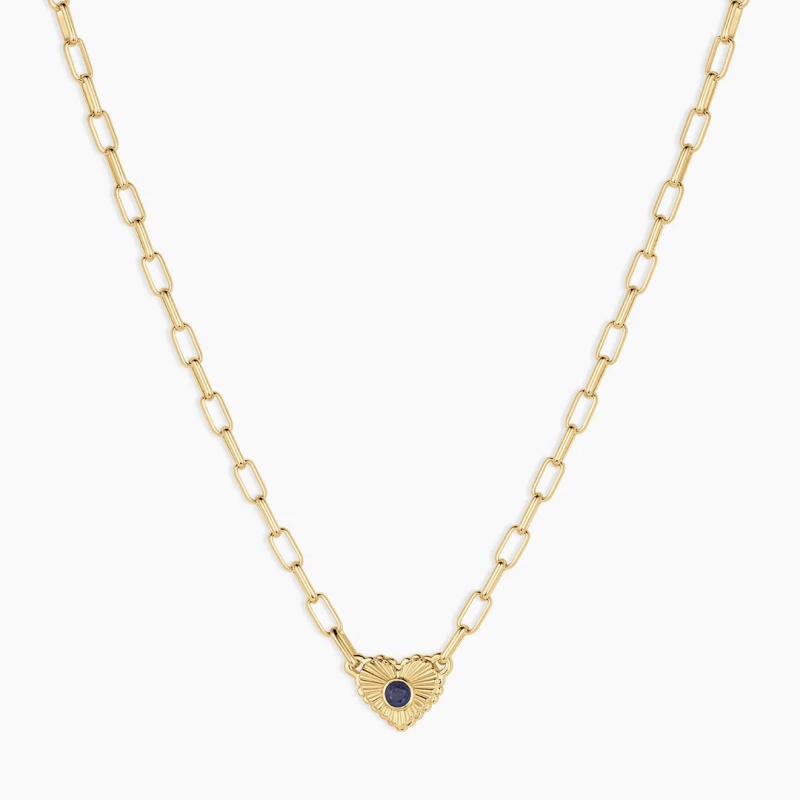
Tasarım Özeti: Bir Konsepti Üretim Spesifikasyonuna Dönüştürmek
Süreç bir taslakla başlamaz. Fabrikanın aslında ne üretmesi istendiğini tanımlayan bir talimatla başlar. Doğum taşı kalp kolye için, talimatta temel metal (316L paslanmaz çelik, som gümüş, 14 ayar altın veya pirinç alaşımı), taş türü ve kalitesi, kalp boyutları, zincir uzunluğu ve kalınlığı, toka tipi, kaplama özellikleri, toleranslı hedef ağırlık ve minimum sipariş miktarı belirtilmelidir. Sadece referans fotoğrafı bir üretim belgesi değildir. Tasarımı ölçülebilir özelliklere dönüştüren imzalı bir talimat olmadan, numune alma belirsizlikle başlar ve seri üretim de bu belirsizliği devralır.
Bu, özellikle doğum taşı takıları için önemlidir çünkü taş, ürünün duygusal merkezidir ve en sık karşılaşılan arıza noktasıdır. Açıklamada, doğum taşının doğal, sentetik, kübik zirkonya, cam veya mine dolgulu olup olmadığı ve taşların tekrar üretim için kalibre edilip edilmediği belirtilmelidir. Kalibre edilmiş taşlar, genellikle üretim serilerinde ±0,1 mm veya daha sıkı bir toleransla boyutlandırılır, böylece aynı yuva, partideki her taşı tek tek elle ayarlamaya gerek kalmadan kabul eder. Taşlar kalibre edilmemişse, yuvalama adımı manuel bir sıralama işlemine dönüşür ve toplu siparişlerde tutarlılık garanti edilemez hale gelir.
CAD Tasarımı: Dökülebilirlik ve Sertleşme İçin Kalbin Mühendisliği
Tasarımın detayları onaylandıktan sonra, bilgisayar destekli tasarım aşamasına geçilir. Takı CAD'i dekoratif bir görselleştirme çalışması değildir; bitmiş parçanın fiziksel davranışının belirlendiği mühendislik aşamasıdır. Kalp şeklinde bir kolye ucu için CAD modeli, kalp çerçevesinin duvar kalınlığını, askı kısmının geometrisini, doğum taşının yerleştirileceği yeri, taşı tutacak olan tırnak veya çerçeve yapısını ve döküm sırasında metalin akmasına izin veren iç boşlukları tanımlar.
İyi tasarlanmış bir CAD dosyası, üç yaygın üretim hatasını önler: düzensiz duvar kalınlığından kaynaklanan gözeneklilik, yetersiz boyutlu tırnaklardan kaynaklanan taş kaybı ve kaplama çözeltisini hapseden keskin iç kenarlardan kaynaklanan kaplama aşınması. CAD mühendisi, taş yuvaları, tırnak yüksekliği ve kanal boyutlarında yaklaşık 0,05–0,1 mm toleranslarla çalışır. Çerçeve içine yerleştirilmiş doğum taşı olan bir kalp kolye için, çerçeve duvar kalınlığı dikkatlice kontrol edilmelidir; çok ince olursa taş güvenli olmaz; çok kalın olursa kolye gereksiz yere ağırlaşır, birim metal maliyetini ve nakliye ağırlığını artırır. Tırnak içine yerleştirilmiş bir kalp için, tırnak geometrisi, taşı gerilme kırılmasına uğratmadan yerleştirme işlemine dayanacak kadar sağlam, ancak kalbin dış hatlarının görsel inceliğini koruyacak kadar ince olmalıdır.
CAD aşaması ayrıca, kalbin döküm ağacında nasıl yönlendirileceğini ve geometrinin katılaşma sırasında büzülme gözenekliliğine neden olma olasılığı yüksek olan girintiler veya ince boyunlar içerip içermediğini de belirler. Üretime hazır bir CAD dosyası, yalnızca ikna edici bir görselleştirme için değil, temiz döküm ve güçlü sertleşme için optimize edilmiştir. Markalar genellikle üç veya dört açıdan görselleştirmeleri inceler ve prototiplemeye geçmeden önce dosyayı onaylar; CAD onayından sonra yapılan değişiklikler kalıp ve numune alma zincirini yeniden başlatır ve maliyetlidir.
Prototipleme: İlk Fiziksel Gerçeklik Kontrolü
Onaylanan CAD dosyası, fiziksel bir prototip oluşturmak için reçine veya balmumu kullanılarak yüksek çözünürlükte basılır. Bu, tasarımın somut bir nesne olarak var olduğu ilk andır ve baskı aşamasında gözden kaçan geometri hatalarının belirginleştiği yerdir: taşı tutmak için çok ince bir çatal, zincir üzerinde garip duran bir halka, amaçlanan kullanım için çok ağır veya çok hafif hissettiren bir kalp. 25 mikron katman çözünürlüğünde, prototip, üretim kalıbına geçmeden önce çatal geometrisini ve yüzey kalitesini değerlendirmek için yeterince hassastır.
Doğum taşı kolyesi için prototip, belirtilen boyut ve şekildeki bir örnek taşla da donatılır. Taş yerleştirme uzmanı veya örnek teknisyeni, taşın düzgün bir şekilde yerleşip yerleşmediğini, tırnakların taşa doğru gerilimde temas edip etmediğini ve kalp kolyesinin zincir üzerinde dönmek yerine taşın öne doğru bakacak şekilde durup durmadığını kontrol eder. Kolyenin ağırlık merkezi önemlidir: merkezden uzak bir bağlantı parçasına sahip, üst kısmı ağır bir kalp takıldığında dönecektir ve hiçbir cilalama temel denge sorununu düzeltemez. Prototip başarılı olursa, dosya kalıp yapımına geçer. Başarılı olmazsa, CAD revize edilir ve yeniden yazdırılır; bu yineleme döngüsü, bu sorunların toplu siparişlerde çoğalmasını önlemek için tam olarak mevcuttur.
Kalıp Yapımı ve Kayıp Mum Dökümü: Prototipden Metale
Doğum taşı kalp kolyesinin seri üretimi neredeyse her zaman, değerli ve baz metallerde detaylı mücevher formlarını tutarlı bir şekilde yeniden üretmek için endüstri standardı olan kayıp mum döküm yöntemine dayanır. Onaylanmış prototip, genellikle tekrarlanabilir mum enjeksiyonu için kauçuk veya silikon bir kalıp olan bir üretim kalıbı oluşturmak için kullanılır. Bu kalıptan, kalp kolyesinin mum kopyaları enjekte edilir, çapak veya büzülme açısından incelenir ve ağaç adı verilen merkezi bir mum gövdeye monte edilir. Hafif parçalar ağacın üst kısmına, daha ağır parçalar ise döküm sırasında dengeyi korumak için aşağıya doğru yerleştirilir.
Balmumu ağaç daha sonra çelik bir kalıbın içine yerleştirilir ve ince, ısıya dayanıklı bir malzeme olan döküm alçısıyla çevrelenir. Kalıp bir fırında ısıtılır, balmumu yakılır ve dökümde negatif bir boşluk bırakılır. Programa bağlı olarak saf gümüş, altın alaşımı, pirinç veya paslanmaz çelikten erimiş metal, ince detayları ve çatal yuvalarını doldurmasını sağlamak için santrifüj veya vakum destekli döküm kullanılarak bu boşluğa dökülür. Soğuduktan sonra döküm alçısı kırılır, döküm ağaç ayrı parçalara kesilir ve her döküm gözeneklilik, eksik dolum ve boyutsal doğruluk açısından incelenir.
Döküm, tüm sürecin en yüksek riskli adımıdır. Kötü bir döküm, cilalama veya yerleştirme ile kurtarılamaz. Gaz sıkışması veya katılaşma sırasında büzülme nedeniyle oluşan iç boşluklar veya yüzey çukurları olan gözeneklilik, yalnızca cilalamadan sonra görünür hale gelen küçük koyu lekeler veya yerleştirme sırasında bir tırnağın kırılmasına neden olan yapısal zayıf noktalar olarak ortaya çıkabilir. Kalp tasarımının bitişik daha kalın bölümleri arasındaki ince boyunlar, büzülme gözenekliliğinin klasik nedenleridir ve en güvenli düzeltme genellikle döküm parametresi ayarlamasından ziyade tasarım değişikliğidir. Doğum taşı kalp kolye için, döküm adımında metal büzülmesi de hesaba katılmalıdır: metal soğudukça parça büzülür ve kalıbın, son kalp boyutları ve taş yuvasının CAD spesifikasyonuna uyması için ölçeklendirilmesi gerekir.
Taş Döşeme: İşlemin Beceriye Dayalı Kalbi
Muayeneden geçen dökümler, her bir doğum taşının hazırlanmış yuvasına yerleştirilip sabitlendiği taş yerleştirme aşamasına geçer. Bu, sürecin en emek yoğun ve beceri gerektiren adımıdır. Bir taş yerleştirme ustası, büyütme altında çalışarak, taşı doğru gerilimde tutacak şekilde her bir tırnağı ayarlar: taşın hareket edemeyeceği kadar sıkı, tırnağın taşa veya kendisine gerilme kaynaklı kırılma yapmayacak kadar gevşek. Gerilimi kontrol etmek için pirinç bir prob kullanılır ve parça onaylanmadan önce her taş 10 kat büyütme altında incelenir.
Farklı montaj stilleri farklı arıza riskleri taşır. Tırnaklı montajlar, CAD'de tırnak geometrisi yetersiz boyutlandırıldığında başarısız olur. Kalp şeklindeki kolyelerde yaygın olan çerçeve montajları (çünkü sürekli metal kenar taşı korur ve temiz bir silüet oluşturur), çerçeve duvarı taşı tutamayacak kadar ince veya taşın kenarına düzgün bir şekilde bastırılamayacak kadar kalın olduğunda başarısız olur. Kalp şeklindeki pavé montajları, boncuklar taşları tutamayacak kadar küçük olduğunda başarısız olur. Taş kaybı neredeyse her zaman gerilim kontrolünü atlayan bir montajcıya veya oturma yerini yetersiz tasarlayan bir CAD dosyasına dayanır. Tek bir stilin on iki farklı taş renginde gönderilebileceği bir doğum taşı programında, montaj ekibi ayrıca parti genelinde renk tutarlılığını korumalı ve her taşın standartlaştırılmış aydınlatma altında onaylanmış ana renk referansıyla eşleştiğini doğrulamalıdır.
Ön Parlatma, Son Parlatma ve Kaplama
Taşlar yerleştirilmeden önce metal önceden parlatılır. Doğum taşı takıldıktan sonra erişilemeyecek yüzeyler düzeltilir ve parlatılır, ayrıca parlatma kalıntılarını gidermek için parça ultrasonik olarak temizlenir. Ön parlatma işleminin ihmal edilmesi, taşın altında mat lekeler oluşmasına veya metal ile taş arasında zayıf temasa yol açarak hem görünümü hem de dayanıklılığı olumsuz etkiler.
Yerleştirme işleminden sonra, parça son parlatma aşamasına girer; bu, kaba aşındırıcılardan ince cilalara ve belirtilen ayna veya saten yüzeye kadar ilerleyen çok aşamalı bir yüzey iyileştirme işlemidir. Parlatma, döküm artıklarını, törpü izlerini ve alet çiziklerini giderir ve yerleştirme işini, tırnakların veya çerçevenin kalp şekline entegre görünmesi için birleştirir. Ticari doğum taşı programları için, yüzeyin binlerce ünitede tekrarlanabilir olması gerekir; bu da parlatma işleminin, bireysel tezgah hissine bırakılmak yerine, aşındırıcı sırası ve denetim kriterleri ile belgelendiği anlamına gelir.
Parlatma işleminden sonra kaplama yapılır. Gümüş gibi beyaz metaller genellikle parlaklık ve kararmaya karşı direnç için rodyum kaplama ile kaplanır; altın tonlu ürünlerde altın kaplama veya PVD kaplama kullanılır; paslanmaz çelik ürünlerde ise dayanıklılık için PVD renk kaplamaları kullanılabilir. Kaplama kalınlığı, "kalın kaplama" olarak değil, sayısal olarak belirtilmelidir, çünkü ince kaplama, askı ve toka gibi yüksek temas noktalarında aşınarak ana metali açığa çıkarır ve renk bozulması şikayetlerine yol açar. Doğum taşı kolyeleri için, markanın dayanıklılık gereksinimlerine bağlı olarak 0,3 μm ile 3,0 μm arasında değişen kaplama kalınlıkları mevcuttur ve ek koruma için bazen üç kat rodyum kaplama kullanılır. Kararmaya karşı işlemler ve güçlendirilmiş çerçeve ayarları, doğum taşı takılarında en sık karşılaşılan iki tüketici şikayetini doğrudan ele alır: taş kaybı ve renk bozulması.
Kalite Kontrolü: Toplu Üretimde Tutarlılığın Kazanıldığı veya Kaybedildiği Yer
Kalite kontrolü, üretim hattının sonunda yapılan tek bir denetimden ibaret değildir. İyi yönetilen bir doğum taşı kolye programında, kalite kontrolü tüm sürece dağıtılır. Gelen taşlar, ana renk referansına göre toplu olarak test edilir. Dökümler, yerleştirilmeden önce gözeneklilik ve boyutsal doğruluk açısından incelenir. Yerleştirilen taşlar, büyütme altında gerilim ve hizalama açısından kontrol edilir. Kaplama parçaları, kaplama kalınlığı ve yapışma açısından kontrol edilir. Son denetim, taşın güvenliğini, boyutlarını, ağırlığını, tokasının işlevini ve yüzey kalitesini doğrular.
“Altın örnek” protokolü, seri üretimde tutarlılığın temelini oluşturur. Prototip onaylandıktan sonra, üretim hattı için kesin teknik ölçüt haline gelir. Kalite kontrol ekibi, bitmiş parçaları özellikler, toleranslar ve yüzey kalitesi açısından altın örnekle karşılaştırır ve çok aşamalı denetimler, seri siparişteki her bir birimin onaylanmış referansla eşleşmesini sağlar. Kabul Edilebilir Kalite Sınırı (AQL) örnekleme planları, kaç parçanın inceleneceğini ve hangi kusur seviyelerinin kabul edilebilir olduğunu tanımlarken, fonksiyonel testler (toka açma ve kapama, zincir çekme dayanımı, taş güvenlik kontrolleri) kolyenin aşınmaya dayanacağını doğrular. Daha yüksek riskli siparişler için, alaşım bileşimini, nikel salınımını ve kaplama kalınlığını spesifikasyona göre doğrulamak için üçüncü taraf denetimi ve malzeme testleri kullanılabilir.
Seri Üretim: Sapma Olmadan Ölçeklendirme
Seri üretim, ancak numune onaylandıktan ve nihai numune kilitlendikten sonra başlar. Yüksek hacimli döküm için dayanıklı üretim kalıpları hazırlanır ve fabrika siparişi kontrollü istasyonlardan geçirir: döküm, montaj, dayanıklılık için lazer kaynağı, taş yerleştirme, parlatma, kaplama ve son kalite kontrol. Lazer kaynağı, geleneksel lehimlemeye göre daha güçlü ve temiz bir bağ oluşturduğu ve yakındaki taşlara ısı hasarı riskini azalttığı için genellikle bağlantı noktalarında ve kulp bağlantılarında kullanılır.
Seri üretimdeki en büyük zorluk, tek bir iyi kolye yapmak değil; onaylanmış örnekten ayırt edilemeyen on bin kolye üretmektir. Bu, her aşamada tolerans planlaması gerektirir. Taş çapları, montaj yuvalarının bireysel olarak ayarlanmasına gerek kalmaması için sıkı toleranslarda tutulur. Taşın güvenli bir şekilde tutulmasını sağlamak ve gereksiz metal ağırlığı eklememek için çerçeve duvar kalınlığı tüm kolye modellerinde standartlaştırılır. Kaplama kalınlığı, operatörün yargısından ziyade işlem parametreleri tarafından kontrol edilir. Parti etiketleme, barkodlama ve markalı ambalaj entegrasyonu, fabrikanın bitmiş bir kolyenin hangi üretim partisinden geldiğini takip etmesini sağlar; bu da sevkiyattan sonra ortaya çıkan herhangi bir kalite sorununu ele almak için çok önemlidir.
Doğum taşı kolyelerinin toplu siparişleri için teslim süreleri, nihai tasarım onayı ve depozito alındıktan sonra, hacme ve teknik karmaşıklığa bağlı olarak genellikle 25 ila 45 iş günü arasında değişmektedir. Tasarım dosyaları ve kalıplar arşivlendiği ve altın örnek üretim referansı olarak kaldığı için tekrar siparişler daha hızlıdır. Bu arşivleme altyapısı, bir markanın doğum taşı kalp kolyesini tek bir örnekten mevsimlik bir koleksiyona kadar ölçeklendirmesine ve her seferinde parçayı yeniden tasarlamasına gerek kalmamasına olanak tanır.
Sonuç: Kolye, Sürecin Kendisidir
Doğum taşı kalp kolyesi genellikle basit, duygusal bir hediye olarak pazarlanır. Seri üretimde, her bir halkanın önemli olduğu bir dizi mühendislik kararının sonucudur. Tasarım özeti taşı ve metali tanımlar. CAD, kalbin temiz bir şekilde dökülüp dökülemeyeceğini ve taşın güvenli bir şekilde tutulup tutulamayacağını belirler. Prototip, ekranın gizlediği şeyi ortaya çıkarır. Döküm, geometriyi metale dönüştürür ve montaj, metali giyilebilir bir parçaya dönüştürür. Parlatma ve kaplama, kolyenin nasıl görüneceğini ve ne kadar süreyle bu şekilde görüneceğini belirler. Her istasyona dağıtılan ve altın bir örneğe dayanan kalite kontrolü, on bininci parçanın ilki kadar güvenilir olup olmadığını belirler. Seri üretim, tek bir adımın karmaşık olmasından değil, her adımın bir sonrakine başlamadan önce kontrol edilmesinden, denetlenmesinden ve onaylanmasından dolayı işe yarar. Doğum taşı takıları tedarik eden markalar için, süreci kontrollü işlemler dizisi olarak ele alan fabrika, partiler arası tutarlılık sağlayan fabrikadır; "parçayı yap" olarak ele alan fabrika ise sürprizler sunar.