Modern küpe piyasası yapısal bir değişim geçirdi. Tek ve gösterişli küpelerin yerini, özenle seçilmiş küpeler aldı: kulak memesini saran, ölçek, doku ve metal tonu açısından bilinçli bir düzenlemeyle oluşturulmuş, küçük halkalar, saplamalar ve mini küpelerden oluşan bir kombinasyon. Bu hareketin merkezinde ise küçük halka küpeler yer alıyor: kulak memesini "kucaklayan", çapı küçük ama stil potansiyeli yüksek, sıkıca oturan bir halka küpe. Bu kategoride, markalar ve perakendeciler arasında özellikle ilgi gören bir tasarım yönü var: özel olarak tasarlanmış, üst üste dizilmiş küçük halka küpeler; kademeli bölümler, karışık yüzey işlemleri, alternatif metaller, mine işlemeler veya taş düzenlemeleriyle katmanlı görünümü taklit eden, menteşeli bir çerçeve üzerine inşa edilmiş tek bir küpe.
Mücevher markaları, özel etiketli ürünler ve girişimciler için, böyle bir parçayı konsept aşamasından seri üretime geçirmek, tasarım, mühendislik, malzeme seçimi, kalıp üretimi, döküm, son işlem ve kalite kontrolünden oluşan karmaşık bir zinciri yönetmeyi gerektirir. Bu makale, bu zinciri adım adım inceleyerek, özel olarak tasarlanmış, üst üste dizilmiş küçük küpeler üreten bir firmanın aslında ne yaptığını ve alıcıların her aşamada neleri bilmesi gerektiğini ele alıyor.
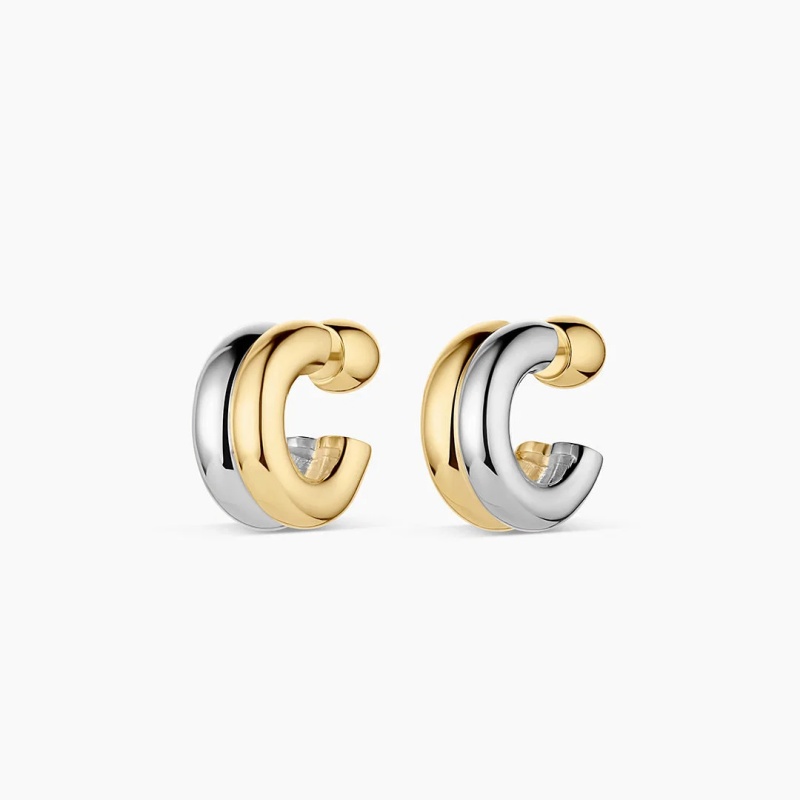
Tasarım Aşaması: Katmanlı Bir Estetiği Tek Bir Giyilebilir Nesneye Dönüştürmek
Birbirinden farklı küpelerin bir arada kullanıldığı bir tasarımın cazibesi, görsel çelişkide yatar: birden fazla parçanın birlikte takılmış gibi görünmesi, ancak aynı zamanda tek bir rahat ve güvenli küpe işlevi görmesi gerekir. Bu gerilim, tasarım aşamasında çözülür veya ortaya çıkarılır.
Süreç, RhinoGold veya MatrixGold gibi CAD yazılımları kullanılarak teknik tasarım ve 3 boyutlu modelleme ile başlar. Bir huggie için en kritik mühendislik unsuru menteşe mekanizmasıdır. Kelebek şeklinde arka kısmı olan basit bir tel halkadan farklı olarak, bir huggie genellikle bir silindir menteşe ve geçmeli kilit mekanizmasına dayanır. CAD modeli, zamanla sallanma veya gevşeme olmadan düzgün hareket sağlamak için, genellikle pim ve menteşe borusu arasında yaklaşık 0,2 mm olan toleransları hesaba katmalıdır. Kötü tasarlanmış bir menteşe, huggie üretiminde en yaygın arıza noktasıdır ve bunu CAD'de çözmek, toplu siparişe göre çok daha ucuzdur.
Birkarışık istiflenmişTasarım aşamasında, CAD aşaması ek karmaşıklık getirir. "Katmanlı" etki, düzensiz katmanlı geometriye sahip açık bir C-şekilli küpe gibi kademeli blok segmentleri veya cilalı metal ve elle doldurulmuş mine kakma gibi alternatif malzemeler aracılığıyla elde edilebilir. Tasarımcı ayrıca, altın ve gümüş veya sarı ve pembe altın gibi karışık metal tonlarının parça boyunca nasıl dağıtılacağını da belirlemelidir. Küpe zıt kaplamaları birleştiriyorsa, üretim planı çapraz kontaminasyonu önleyen maskeleme ve kaplama sıralarını belirtmelidir. Ön yüz dekoratif işlem görebilir, ancak iç yüzey ve kapatma mekanizması pürüzsüz, rahat ve dayanıklı kalmalıdır.
CAD dosyası onaylandıktan sonra, birçok üretici 24 ila 48 saat içinde SLA veya DLP 3D baskı yoluyla reçine prototip üretir. Bu fiziksel model, alıcının çelik kalıplama işlemine geçmeden önce parçanın "hissini" (ağırlığını, kenar rahatlığını ve üst üste dizilmiş parçaların görsel dengesini) değerlendirmesine olanak tanır. Karmaşık katmanlı bir tasarım için, bu, katmanlı geometrinin gerçek boyutta net bir şekilde okunduğunu ve küpenin aşırı ağır veya hantal hale gelmediğini doğrulamak için en uygun zamandır.
Malzeme Seçimi: Katmanlı Estetiği Performansla Uyumlaştırmak
Karışık katmanlı bir el çantası için seçilen malzeme, yalnızca maliyeti değil, aynı zamanda ağırlığı, dayanıklılığı, hipoalerjenik performansı ve yüzey kalitesini de belirler. El çantası kategorisinde en yaygın üç malzeme seçeneği 316L paslanmaz çelik, 925 ayar gümüş ve pirinçtir.
316L paslanmaz çelik, modaya uygun bebek bezi üretiminde vazgeçilmez bir malzeme haline geldi. Tıbbi sınıf, hipoalerjenik, korozyona karşı son derece dayanıklı ve erimiş dokulu veya brutalist yüzeyler gibi karmaşık şekillendirilmiş geometrileri bükülmeden veya düzleşmeden taşıyabilecek kadar yapısal olarak sağlamdır. Derin yüzey dokusuna veya cesur mimari bölümlere dayanan karışık katmanlı tasarımlar için paslanmaz çelik, rekabetçi bir maliyet noktasında gerekli sağlamlığı sunar. Ayrıca, altın veya gümüş kaplamayı moleküler düzeyde bağlayarak kararmaya ve suya karşı dayanıklılık sağlayan PVD (fiziksel buhar biriktirme) kaplamayı da son derece iyi kabul eder.
925 ayar gümüş, ince mücevherat kategorisinde yer alır. Mükemmel bir şekilde işlenir, yüksek parlaklıkta kıvrımlar yakalar ve değerli mücevherlerle ilişkilendirilen o önemli ağırlığı sunar. En az 2,5 mikronluk bir altın tabakasıyla birleştirildiğinde, ABD gibi pazarlarda yasal olarak tanımlanmış bir kategori olan vermeil olarak nitelendirilir. Birinci sınıf bir konumda kullanılmak üzere tasarlanmış, farklı renklerdeki küpeler için, seçici altın kaplama ile gümüş, kasıtlı ve lüks bir his veren iki tonlu bir etki yaratabilir.
Pirinç, sıcaklığı ve işlenebilirliği nedeniyle değer verilen, bütçe dostu bir seçenektir. Bununla birlikte, pirinç, özellikle sürtünmeye maruz kalan iç yüzeylerde ve menteşe bölgelerinde, sıkı bir antioksidasyon koruması ve tutarlı bir kaplama gerektirir. Karışık katmanlı pirinç bir huggie, cilalı altın bölümlerle dönüşümlü olarak emaye kakmalar (tekdüze mat veya sedefli bir görünüm için elle damlatılan epoksi dolgu) içerebilir.
Ana metalin ötesinde, "karma" boyut, ikincil malzemeleri de beraberinde getirir: çerçeve veya tırnaklı yuvalarda kübik zirkonya, çeşitli renklerde mine veya zıt kaplama tonları. Eklenen her unsur, üretim adımlarının sayısını ve kalitenin sapabileceği noktaları artırır. Karma malzemeli küpeler konusunda deneyimli bir üretici, montajdan önce taş güvenliği, mine yapışması ve kaplama tutarlılığı için denetim noktaları oluşturacaktır.
Kalıplama, Döküm ve Üst Üste Dizilmiş Bir Huggie Bezinin Anatomisi
Tasarım ve malzeme kesinleştikten sonra, üretim aşaması kalıplama aşamasına geçer; bu aşama, binlerce ünitede tutarlılığı belirler. Menteşe bölgelerinde oyuk bulunan kilitler için genellikle çok parçalı kauçuk kalıp gereklidir. 0,01 mm'ye kadar hassas toleranslarla kesilmiş CNC frezelenmiş çelik ana model, üretim kalıbının temelini oluşturur. Menteşe için bu hassasiyet vazgeçilmezdir: birkaç milimetrenin yüzdelik bir sapması bile gevşek, pürüzlü veya kapanması imkansız bir kilit mekanizması oluşturabilir.
Döküm yöntemi, metalin türüne ve katmanlı geometrinin karmaşıklığına bağlıdır. Kayıp mum döküm yöntemi, gümüş ve pirinç küpeler için standart yöntem olmaya devam etmektedir. Mum, kauçuk kalıba basınç altında enjekte edilir; yuvarlak kenarları ve "kısa kalıpları" önlemek için keskin köşeli veya derin dokulu tasarımlarda daha yüksek basınç kullanılır. Mum kalıpları bir ağaca monte edilir, alçıya dökülür ve yakma fırınında pişirilir. Daha sonra erimiş metal, santrifüj veya vakum altında dökülerek, katmanlı silüeti zaten taşıyan ancak mat ve bitmemiş ham "boş parçalar" elde edilir.
Paslanmaz çelik küpeler için üretim, tasarıma bağlı olarak CNC işleme veya damgalama ve presleme yöntemlerini içerebilir. Damgalama daha basit profiller için verimlidir, CNC işleme ise karmaşık menteşe bileşenleri ve birbirine kenetlenen istiflenmiş parçalar için daha yüksek hassasiyet sunar. Her iki durumda da amaç, temiz kenarlara ve tutarlı duvar kalınlığına sahip, yapısal olarak sağlam bir parça elde etmektir; bu, kulak memesine tam oturacak bir parça için çok önemlidir.
Son İşlem, Montaj ve Karma Metal Zorluğu
Son işlem aşaması, ham döküm veya işlenmiş bir parçayı giyilebilir, görsel olarak tamamlanmış bir küpeye dönüştürür. Karışık katmanlı bir halka küpe için, tasarımın karmaşıklığı en çok bu aşamada belirginleşir.
İlk adım yüzey hazırlığıdır: kalıp çizgilerini, döküm izlerini ve yüzey kusurlarını gidermek için törpüleme, yuvarlama ve parlatma. Tasarımda dokular (dövülmüş, bükülmüş, oluklu veya eritilmiş) varsa, bu dokular bu aşamada parlatılarak giderilmek yerine iyileştirilir. Dokulu bezler, yüzey varyasyonunun görsel ağırlık eklemeden veya daha büyük boyutlar gerektirmeden ışığı yakalaması nedeniyle önemli bir trend haline gelmiştir.
Montaj işlemi takip eder. Menteşeli bir halka için, direk ve menteşe gövdesi, dayanıklılık ve hassasiyet için genellikle lazer kaynağı ile ana gövdeye birleştirilir. Geçmeli kilit takılır ve çalışması test edilir: sorunsuz bir şekilde açılmalı, güvenli bir şekilde kapanmalı ve normal kullanımda kapalı kalmalıdır. Tasarımda mine kakma varsa, mine elle doldurulur ve sertleştirilir, ardından düzgün bir yüzey elde edilene kadar işlenir. Taşlar yerleştirilmişse, çerçeve veya tırnaklı yuvalara sabitlenir; çerçeve yuvaları, taş kenarlarını korudukları ve şık, sürekli bir yüzey sağladıkları için genellikle karışık istiflenmiş tasarımlar için tercih edilir.
Kaplama, bir sonraki kritik adımdır ve karışık metal tasarımlar için teknik olarak en zorlu olanıdır. Örneğin, sarı altın parçaların beyaz mine veya gümüş tonlu metal ile dönüşümlü olarak kullanıldığı iki tonlu bir küpe, seçici kaplama gerektirir. Belirli bir kaplama tabakasının uygulanmaması gereken alanlar maskelenmeli veya başka şekilde korunmalıdır. Kaplama kalınlığı önemlidir: kulak memesine ve saça sürtünmeye maruz kalan küpeler için, daha ince dekoratif kaplamaya göre 3 ila 5 mikron kalınlığında daha kalın bir kaplama önerilir. Paslanmaz çelik üzerine PVD kaplama, üstün renk stabilitesi ve kararmaya, solmaya ve suya maruz kalmaya karşı direnç sunarken, gümüş veya pirinç üzerine elektrokaplama, yapışmayı sağlamak için kaplama banyosundan önce titiz bir temizlik ve aktivasyon gerektirir.
Kaplama işleminden sonra küpeler ultrasonik olarak temizlenir, incelenir ve -belirtilmişse- marka logosu veya arka yüzüne lazerle gravür yapılır. Lazer gravür, küpelerin düz iç yüzeyinde yaygın bir kişiselleştirme yöntemidir; bu sayede kullanım sırasında gizli kalır ancak marka kimliğini güçlendirir.
Kalite Kontrol ve Seri Üretime Geçiş
Seri üretim tek bir olay değil, kontrollü geçişler dizisidir. Onaylanmış üretim öncesi numune, sonraki her bir ünitenin ölçüldüğü referans standart görevi görür. Saygın bir üretici, birden fazla noktada denetim kapıları oluşturur: gelen malzeme doğrulaması, döküm veya şekillendirme, menteşe montajı, taş yerleştirme veya mine dolgusu, parlatma, kaplama ve son paketleme.
Farklı malzemelerden üretilmiş küpeler için kalite kontrolü sadece ön yüze odaklanmamalıdır. Kapanma mekanizması, iç yüzeyin pürüzsüzlüğü, kenar rahatlığı ve arka yüzeyin bitişi, kullanıcının deneyiminin bir parçasıdır ve düşük maliyetli üretimde genellikle kaliteden ödün verilen alanlardır. Özellikle birden fazla malzeme veya hareketli parçanın bir araya getirildiği tasarımlarda, tek tek gevşek bir menteşe veya yerinden çıkmış bir taş tüm küpeyi satılamaz hale getirdiği için, parça parça inceleme son derece önemlidir.
Seri üretim süreleri, malzeme ve karmaşıklığa göre değişiklik gösterir. PVD kaplamalı paslanmaz çelik küpeler, numune onayından seri üretime 20 ila 40 iş günü içinde geçebilirken, kayıp mum döküm, mine işçiliği ve çok aşamalı kaplama içeren gümüş veya pirinç küpeler, sipariş hacmine bağlı olarak numune onayından sonra genellikle 15 ila 25 gün gerektirir. Özel tasarım küpeler için minimum sipariş miktarları genellikle stil veya renk başına 50 ila 100 adet arasında başlar ve bazı üreticiler, pazarı test eden yeni girişimler için daha düşük eşikler sunar.
Markalar Üretim Ortağında Nelere Bakmalı?
Karışık katmanlı halka küpe, göründüğünden çok daha zorlu bir üründür. Üreticiden menteşe mühendisliğinin hassasiyetini, çok malzemeli montajın disiplinini, yüzey işleme sanatını ve seri üretimin tutarlılığını bir araya getirmesini ister; tüm bunları yaparken küpenin hafif, rahat ve günlük kullanım için yeterince dayanıklı olmasını da sağlamalıdır. Bir marka, üretim ortağını değerlendirirken katalog görüntülerinin ötesine bakmalı ve belirli sorular sormalıdır: Menteşe toleransı nasıl? Standart kaplama kalınlığı nedir ve iki tonlu tasarımlar için hangi maskeleme işlemi kullanılır? Taşlar nasıl sabitlenir ve mine yapışması için denetim protokolü nedir? Numune teslim süresi nedir ve toplu üretim birimi denetimden geçemezse ne olur?
Özel tasarımlı, üst üste dizilmiş halka küpeler üretmek için en iyi donanıma sahip üreticiler, küpeyi dekoratif bir döküm parçası yerine mühendislik ürünü bir montaj olarak ele alanlardır. Kalıplama işleminden önce CAD mühendisliğine yatırım yaparlar, kaplama kimyasını ve kalınlığını kontrol ederler ve ilk 3D baskılı prototipten son paketlenmiş çifte kadar her aşamada parça bazında kalite kontrolleri yaparlar. Özenle tasarlanmış kulak estetiğinin belirleyici bir unsur haline geldiği bir pazarda, üst üste dizilmiş gibi görünen bir halka küpe ile farklı bir görünüme sahip bir halka küpe arasındaki fark çok büyüktür.işlerÜst üste yığılmış bir parça tam olarak bu üretim disiplininde yer almaktadır.