Özel Helyum Bileklik Gümüş Takı Üretimi: Tasarımdan Teslimata Kadar Eksiksiz Bir Kılavuz
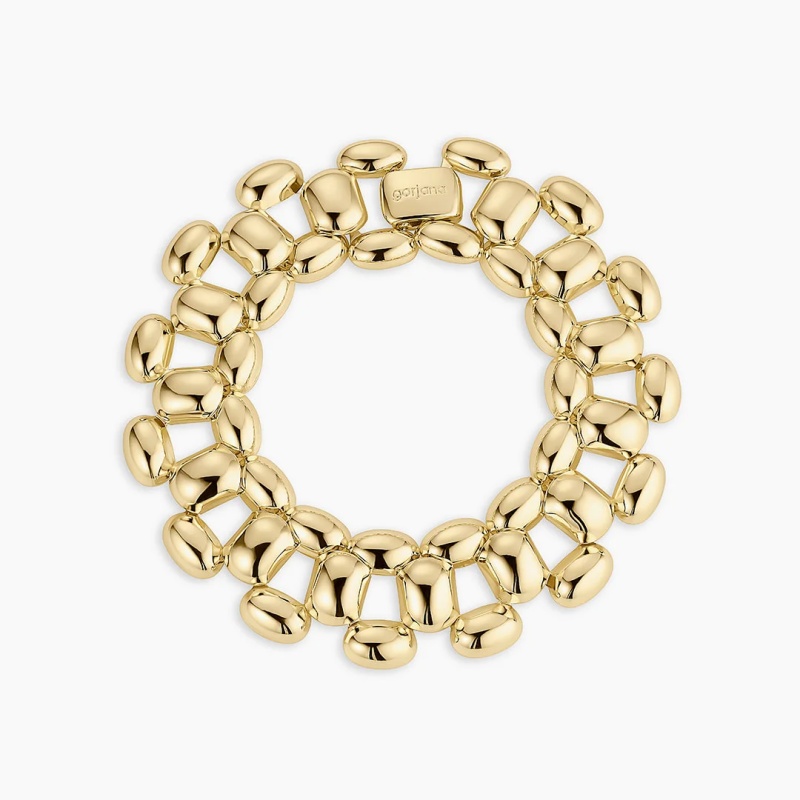
Gümüş takılarda "helyum bileklik" alışılmadık bir konuma sahiptir. Tenis bilekliği veya zincir gibi seri üretim bir kategori değildir. Bunun yerine, terim iki örtüşen anlam taşır. Ticari ürün hatlarında, genellikle üst üste kolayca takılabilen, hafif ve parlak bir bileklik veya manşet anlamına gelir; Zoey Helyum Bileklik gibi parçalar, parlak ve giyilebilir bir görünüm elde etmek için pirinç üzerine gümüş kaplama kullanır ve uygun fiyatlıdır. Üst düzeyde ise, Rosario Navia Helyum Manşet gibi heykelsi, sipariş üzerine yapılan bir manşeti ifade edebilir; burada "helyum" referansı metalde hafiflik, hacim ve yüzer bir nitelik anlamına gelir.
Ancak, bir üretim kılavuzunda dikkat edilmesi gereken üçüncü ve teknik olarak daha kesin bir anlam daha vardır: hassas gümüş dökümünde proses gazı olarak helyum. Gümüş takıların hassas dökümünde, erimiş metal dökülmeden önce kalıp boşluğu vakumlanır ve ardından hafif bir gazla (hassas döküm patentlerinde özellikle helyum olarak belirtilmiştir) yıkanır. Helyum, gözenekli döküm malzemesine hızlı ve kapsamlı bir şekilde nüfuz ettiği için, havayı uzaklaştırmaya ve gümüş yüzeyini bozabilecek gaz kaynaklı kusurları azaltmaya yardımcı olur. Daha sonra, eriyiği ince detaylara doğru itmek ve büzülme gözenekliliğini en aza indirmek için daha ağır bir basınçlandırma gazı olarak argon verilir. Bu daha kapsamlı anlamda anlaşılan özel bir helyum bileklik, üretimi temiz, kontrollü döküm koşulları etrafında tasarlanmış bir gümüş bilekliktir; bu koşullar, nihai nesne ince, geniş veya içi boş formda ve gizli gözenekliliğe yer olmayan bir bileklik olduğunda son derece önemlidir.
Bu kılavuz, söz konusu nesneyi ilk tasarım görüşmesinden takana ulaşana kadar takip eder. Helyumu ne bir hile ne de dekoratif bir etiket olarak ele alır, aksine disiplinli bir üretim dizisindeki birçok değişkenden biri olarak değerlendirir. Amaç pratiktir: özel bir gümüş bilekliğin nasıl tasarlandığını, döküldüğünü, bitirildiğini, test edildiğini, işaretlendiğini, paketlendiğini ve teslim edildiğini, "özel" kelimesini haklı çıkaracak ve günlük kullanımın zorluklarına dayanacak şekilde göstermektir.
1. Tasarım ve Spesifikasyon: Metal İşlemeden Önce Nesnenin Tanımlanması
Özel gümüş bileklik üretimi, gümüşle değil, kısıtlamalarla başlar. Bir bileklik, mekanik olarak bir kolye veya küpeden farklıdır: açılıp kapanmalı, elden geçmeli ve menteşe, toka veya sürekli bantta tekrarlanan bükülmelere dayanmalıdır. Herhangi bir CAD dosyası çizilmeden önce, bilekliğin iç çevresi, bant genişliği, kalınlık profili, kilit tipi ve amaçlanan uyumu belirlenmelidir. Sıkı oturan bir bileklik, diğer parçalarla birlikte takılacak gevşek bir bilekliğe göre farklı bir alaşım sertliği ve kesiti gerektirebilir.
Tasarım aşaması aynı zamanda parçanın "helyum" karakterinin de tanımlandığı aşamadır. Amaç hafif bir görsel efekt ise – içi boş veya konik bir iç kısma sahip geniş bir yüzey – duvar kalınlığı açıkça modellenmelidir. Sağlam görünen ancak beklenenden daha hafif bir bileklik, tezgahta yapılan tahminlere değil, kontrollü iç geometriye bağlıdır. Amaç sağlam, heykelsi bir bileklik ise, tasarım daha yüksek gümüş ağırlığını ve daha kalın bir bölümü büzülme olmadan doldurmak için gereken döküm süresini hesaba katmalıdır. Dijital modelleme, değerli metal kullanılmadan önce bu kararların test edilmesini sağlar: CAD yazılımı yüzey, desen ve oranları görselleştirmek için kullanılır ve 3D baskılı bir prototip, üreticinin gümüş dökümünden önce uyum ve şekli ince ayar yapmasına olanak tanır. Bu, el işçiliğinin reddi değil; el işçiliği süresinin yapısal hataları düzeltmek yerine incelik üzerinde harcanmasını sağlamanın bir yoludur.
Malzeme özellikleri geometriyle birlikte ele alınır. Saf gümüş, ince gümüş takılar için varsayılan malzeme olup %92,5 gümüş ve %7,5 bakır (veya başka bir sertleştirici element) alaşımıdır. Saf gümüş çoğu bileklik uygulaması için çok yumuşaktır; bakır ilavesi, gümüşün beyaz rengini korurken sertliği ve dayanıklılığı artırır. Günlük olarak takılacak bir bileklik için, alaşım seçimi, sertlik derecesi ve kesit kalınlığı birlikte parçanın şeklini koruyup koruyamayacağını belirler. Özel üretim yapan bir firma, gümüş saflığını, planlanan döküm ağırlığını ve törpüleme ve parlatmadan sonra beklenen bitmiş ağırlığı belirtebilmelidir. Bu rakamlar fiyatlandırma ve müşterinin onayı için temel oluşturur.
2. Dijital Dosyadan Dökülebilir Kalıba
CAD modeli onaylandıktan sonra, dosya üretime hazırlanır. En yaygın iş akışında, model dökülebilir bir balmumu veya reçine ile 3 boyutlu yazıcıda basılır ve basılı kalıp, yatırım kalıbının feda edilebilir çekirdeği haline gelir. "Ağaç" yöntemi yaygın olarak kullanılır: birden fazla balmumu kalıbı merkezi bir gövdeye bağlanır, ağaç yatırım alçısıyla kaplanır ve balmumu yakılarak bir boşluk ağı oluşturulur. Tek bir özel bileklik için ağaç yalnızca bir veya iki kalıp taşıyabilir, ancak prensip aynıdır: kalıp, bilekliğin iç ve dış yüzeylerini, bitirme işlemi tasarımı silmeyecek kadar doğru bir şekilde yeniden üretmelidir.
Döküm ortamının belirleyici hale geldiği nokta burasıdır. Gümüş yaklaşık 961°C'de erir ve erimiş gümüş gaz emilimine karşı hassastır. Gümüş dökümlerdeki gözeneklilik genellikle sıvı ve katı gümüş arasındaki gaz çözünürlüğündeki büyük farkla ilişkilendirilir: eriyikte çözünen gazlar, metal donarken dışarı atılabilir ve kabarcıklar veya delikler bırakabilir. Geniş, görünür bir yüzeye sahip bir bileklik için, küçük bir gözeneklilik bile son işlem sorunu haline gelebilir, çünkü parlatma yüzeyi açar ve yüzey altı boşluklarını ortaya çıkarır.
Helyum destekli döküm yaklaşımı bu sorunu iki yönden ele almaktadır. Dökümden önce, kalıp boşluğu vakumlanır ve döküm malzemesinin gözeneklerine hızla giren ve havayı dışarı atan hafif bir gaz olan helyum ile yıkanır. Erimiş malzeme eklendikten sonra, boşluğu basınçlandırmak için argon gibi daha ağır bir gaz kullanılır; bu da gümüşü en ince girintilere iter ve büzülme gözenekliliğini bastırmaya yardımcı olur. Sonuç, kelimenin tam anlamıyla "helyum dolu" bir bileklik değildir; daha temiz, daha tahmin edilebilir bir gümüş yüzey üretmek için tasarlanmış koşullar altında dökülmüş bir bilekliktir. Müşterinin belirli bir yüzey dokusunu veya yüksek parlaklıkta bir yüzeyi onayladığı özel bir parça için bu fark doğrudan görülebilir.
3. Döküm, Temizleme ve Yapısal İnceleme
Döküm kalıbı yakılıp döküm sıcaklığına getirildikten sonra, erimiş gümüş kalıba dökülür veya basınç yardımıyla doldurulur. Katılaşma ve soğuma sonrasında, kalıp kırılır ve ham döküm, döküm kanalından ayrılır. Bu aşamada bileklik, pürüzlü, gri-beyaz bir nesnedir: yüzeyinde kalıp kalıntıları olabilir, döküm kanalı izi çıkarılmalıdır ve kenarları genellikle nihai tasarımın gerektirdiğinden daha kalındır.
İlk kontrol, kozmetik son işlemden önce burada yapılır. Dökümcü veya kuyumcu, bileziğin eksik dolum, görünür gözeneklilik, çatlaklar ve boyutsal bozulma açısından kontrol etmelidir. İnce bir kesitte tamamen dolmamış bir bilezik, cilalama ile kurtarılamaz; yeniden dökülmeli veya yeniden tasarlanmalıdır. Benzer şekilde, görünür bir yüzeydeki gözeneklilik, ancak bir törpü ile ilk kesimden sonra ortaya çıkabilir. Bu kusurları ham döküm aşamasında yakalamak, son işlem bütçesini korur ve kusurlu bir parçanın müşteriye ulaşmasını önler.
Bu inceleme aynı zamanda helyum destekli işlemin iş akışındaki yerini aldığı noktadır. Döküm atmosferi ve basınç sırası görevini yerine getirmişse, ham yüzey, yerçekimiyle dökülmüş gümüş döküme göre daha yoğun ve daha homojen olmalı ve parlatma sırasında ortaya çıkmayı bekleyen daha az yüzey altı boşluğu içermelidir. Üretici yine de metal çıkarmayı beklemelidir, ancak çıkarılan metal gizli boşluklar yerine saf gümüşü ortaya çıkarmalıdır.
4. Tezgah İşleri: Eğeleme, Montaj ve Boyutsal Doğruluk
Ham dökümler elle işlenir. Kenarları düzeltmek, döküm artıklarını temizlemek ve bileziği istenen kesite getirmek için farklı taneli törpüler kullanılır. Manşet veya bileklik için bu aynı zamanda açıklığın ayarlandığı, uçların şekillendirildiği ve bileziğin kararlaştırılan iç çevreye göre kontrol edildiği aşamadır. Tasarımda bir toka veya menteşe varsa, bileşenler takılır ve son parlatmadan önce lehimlenir veya monte edilir. Bilezikler mekanik olarak zorlu nesnelerdir: düz bir modelde doğru görünen bir toka, bant kıvrıldığında sıkışabilir ve hafifçe yanlış hizalanmış bir menteşe, etrafındaki gümüşe gerilim aktaracaktır.
Bu aşamada el işçiliği dekoratif değildir. Döküm şeklini giyilebilir bir nesneye dönüştüren adımdır. Kuyumcu, bileziği elinde inceler, dengeyi, esnekliği ve iç yüzeyin bileğe verdiği rahatlığı kontrol eder. Boyutları doğru ancak rahatsız edici olan özel bir bilezik, belirtilen özelliklere uymamıştır. Yüzey karakteri de burada tanımlanmaya başlar: ayna gibi parlatılmış helyum manşet, fırçalanmış bileklik ve dokulu bant, farklı törpüleme sıraları ve farklı derecelerde metal kaldırma gerektirir.
5. Ön İşlem ve Parlatma: Yüzeyin Kontrolü
Parlatma genellikle son kozmetik adım olarak ele alınır, ancak gümüş bileklik üretiminde yapısal ve ekonomik bir karardır. Yüksek parlaklıkta bir yüzey, yüzeyden metalin uzaklaştırılmasına neden olur; dökümde gözeneklilik varsa, parlatma bunu ortaya çıkaracaktır. Bu nedenle, son işlem sırası döküm kalitesine ve tasarımın metal uzaklaştırma toleransına uygun olmalıdır.
Özellikle birden fazla bileziğin birlikte işlendiği durumlarda, tamburlama veya titreşimli parlatma gibi seri son işlem yöntemleri ön son işlem için kullanılabilir. Uygun bir ortamla tamburlama, düzgün bir yüzey oluşturabilir ve saf gümüşte, yüzey katmanında sertleşme etkisiyle ilişkilendirilmiştir. Bununla birlikte, tek başına tamburlama, ince bir gümüş bileziğin beklenen net, ayna gibi parlak yüzeyi nadiren üretir. Görünür yüzeyler, kenarlar ve girintiler için tekerlek ve kademeli olarak daha ince bileşiklerle tezgah parlatma işlemi gereklidir. Son adım her zaman, hiçbir bileşik kalıntısının detaylarda kalmadığından emin olmak için, elle veya özel bir gümüş parlatma beziyle temiz, tüy bırakmayan bir parlatma olmalıdır.
Helyum konseptli bir bileklik için, bitirme stratejisi tasarım amacını desteklemelidir. Eğer parça hafif ve yansıtıcı görünmek üzere tasarlanmışsa, geniş yüzeylerde yüksek parlaklık ve iç yüzeyde daha yumuşak bir işlem, bilekliğin kırılgan hissettirmesine neden olmadan etkiyi artırabilir. Eğer parça heykelsi bir görünüme sahip olmak üzere tasarlanmışsa, kontrollü bir saten veya fırçalanmış yüzey daha uygun olabilir; cilalama ise yükseltilmiş kenarlar ve eğrinin iç kısımları için saklanmalıdır.
6. Kaplama, Kararmaya Karşı Koruma ve Uzun Ömür Sorunu
Saf gümüş zamanla kararır. Alaşımdaki bakır, havadaki kükürt içeren bileşiklerle reaksiyona girer ve ortaya çıkan koyu tabaka, özellikle girintili bölgelerde ve aralıklı olarak takılan parçalarda belirgindir. Uzun süreli kullanım için tasarlanmış özel bir bileklik için, kararma yönetimi sonradan düşünülen bir şey değil, üretim kalitesinin bir parçasıdır.
İki yaygın yaklaşım vardır. Birincisi elektrokaplama: Parlaklığı derinleştirmek ve kararmaya karşı bir bariyer oluşturmak için gümüşün üzerine ince bir rodyum veya altın tabakası uygulanabilir. Rodyum kaplama parlak, beyaz bir yüzey oluştururken, altın kaplama rengi tamamen değiştirir. Kaplama kalınlığı önemlidir: Çok ince bir dekoratif kaplama, yüksek temas noktalarında aşınır, daha kalın bir kaplama ise dayanıklılık sağlar ancak parçanın dokusunu ve rengini değiştirir. Bazı üreticiler, yapışmayı ve yüzey pürüzsüzlüğünü iyileştirmek için son kaplamadan önce bir temel gümüş kaplama uygular. İkinci yaklaşım ise kararmayı önleyici elektrokaplamadır: Gümüşü oksidasyona ve neme karşı koruyan görünmez bir elektroforetik vernik. Elektrokaplama, özellikle kaplamanın detayları gizleyeceği karmaşık girintilere veya karışık yüzeylere sahip bileklikler için kullanışlıdır. Seçim, tasarıma, müşterinin renk tercihine ve beklenen aşınma şekline bağlıdır.
Özel yapım helyum bileklik için, kaplama veya yüzey işleme türü, ilgili durumlarda hedef kalınlık ve müşterinin onayladığı estetik sonuç belirtilmelidir. Gerçekte rodyum kaplamalı "parlak gümüş" bir bileklik ile kararmayı önleyici kaplamalı "saf gümüş" bir bileklik farklı ürünlerdir ve müşteri hangisini aldığını bilmelidir.
7. Damgalama, Lazer İşaretleme ve Uyumluluk
Birçok pazarda, belirli bir ağırlığın üzerindeki veya değerli metal eşya olarak satışa sunulan gümüş bilekliklerin saflığını gösteren bir damga taşıması gerekir. Damgalama sadece menşe damgası değil; test edilmiş saflık beyanıdır. Ulusal sistemler farklılık gösterse de, ilke tutarlıdır: eşya test edilir ve beyan edilen standardı (genellikle sterling gümüş için 925) karşılıyorsa, saflık derecesi ve bazı yargı bölgelerinde benzersiz bir tanımlama kodu ile işaretlenir. Lazer işaretleme, temassız, kalıcı ve bitmiş veya karmaşık parçalar için uygun olduğu için damgalama ve kişiselleştirme için giderek daha fazla kullanılmaktadır.
Özel üretim yapan bir firma için, damgalama işlemi üretim planına dahil edilmeli, son dakika hizmeti olarak eklenmemelidir. Bileklik, damgalama için yeterince bitmiş olmalı, ancak damgalama işleminin son yüzeye zarar verecek kadar da ilerlememiş olmalıdır. Eğer parça üzerinde müşteri logosu, tarih veya kişisel bir yazı varsa, damganın ve kişiselleştirmenin yerleşimi, ikisinin de sıkışık olmaması veya aşınmaya maruz kalacak bir alana yerleştirilmemesi için birlikte çözülmelidir. Damgalama işleminin isteğe bağlı ancak yaygın olarak kabul edildiği pazarlarda, güvenilir bir damganın varlığı, özel fiyatı destekleyen bir kalite sinyalidir.
8. Ambalaj: Koruma, Sunum ve Gizlilik
Gümüşten yapılmış bir bileklik, taşıma sırasında hasara karşı hassastır. Diğer metal nesnelerle temas sonucu çizilebilir, nemden dolayı kararabilir veya paket sıkıştırılırsa bükülebilir. Ambalaj aynı anda üç işlevi yerine getirmelidir: parçayı korumak, onu özenle seçilmiş bir obje olarak sunmak ve fırsatçıların değerini görmesini engellemek.
İç ambalaj, çizilmeyi ve dolaşmayı önlemek için bileziğin etrafına ayrı ayrı sarılmış asitsiz kağıt mendil veya yumuşak bir kese ile başlamalıdır. Kararmayı önleyici bir şerit veya poşet, sevkiyat sırasında oksidasyona karşı ek bir bariyer sağlar. Sarılmış bilezik daha sonra sert bir mücevher kutusuna veya yastıklı bir bölmeye yerleştirilir; bileziğin daha büyük bir kutunun içinde gevşek bir şekilde hareket etmesine izin verilmemelidir. Markalı dış ambalaj, kutuyu açma deneyimini iyileştirebilir, ancak gönderinin kapıda "değerli mücevher" diye bağırmaması için düz, markasız bir dış kartonun içine yerleştirilmelidir. Oluklu mukavva dış ambalaj, sigortalı mücevher gönderileri için pratik bir varsayılan seçenektir ve iç kutunun kaymasını önlemek için her tarafında boşluk doldurma malzemesi kullanılmalıdır.
9. Nakliye, Sigorta ve Teslimat
Son aşama lojistiktir ve birçok özel mücevher projesi, atölyede oluşturduğu kaliteyi burada kaybeder. Taşıyıcıların mücevherler için farklı beyan değeri limitleri ve ambalaj gereksinimleri vardır. Bazıları mücevher gönderilerini paket başına maksimum beyan değeriyle sınırlandırırken, diğerleri belirli bir eşiğin üzerindeki sigortalı parçalar için oluklu karton kutular gerektirir. Yüksek değerli özel bileklikler için, imza teyidi ve belgelenmiş bir takip zinciri içeren bir hizmet uygundur; kayıtlı veya tam sigortalı hizmetler, kaybı karşılanması zor olacak parçalar için özel olarak mevcuttur.
Üretici, müşteri sözleşmesine gerçekçi bir teslimat süresi de eklemelidir. Özel gümüş bileklik üretimi genellikle birkaç ardışık aşamayı içerir: tasarım ve CAD onayı, kalıp baskısı, döküm, atölye çalışması, parlatma, kaplama veya boyama, damgalama ve paketleme. Sipariş üzerine yapılan gümüş parçalar için birkaç haftalık teslim süreleri normaldir ve karmaşık özel işler bundan daha uzun sürebilir. Damgalama süresini veya kargo taşıma süresini hesaba katmadan bir teslimat tarihi belirtmek, gereksiz hayal kırıklığına yol açar. Profesyonel bir program, yeniden döküm veya son işlem düzeltmesi için tampon süre içerir, çünkü aceleyle denetimden geçirilen özel bir parça gerçekten bitmiş sayılmaz.
Çözüm
Özel helyum bileklik gümüş takı üretimi, en iyi haliyle, tek bir dramatik yaratım eylemi yerine, kontrollü kararlar zinciridir. Tasarım aşaması, nesneyi ve mekanik gereksinimlerini tanımlar. Döküm aşaması, atmosfer ve basıncı (hafif bir yıkama gazı olarak helyum da dahil olmak üzere) kullanarak, son işlemden sonra dayanabilecek bir gümüş yüzey üretir. Tezgah ve parlatma aşamaları, bu dökümü giyilebilir, rahat bir bilekliğe dönüştürür. Kaplama veya elektro kaplama, yüzeyin nasıl yaşlanacağını belirler. Damgalama, metalin gerçekte ne olduğunu onaylar. Paketleme ve nakliye, bitmiş parçayı korur ve içine verilen özeni azaltmadan teslim eder.
"Helyum" kelimesi bir tasarım dili, bir ürün adı veya döküm ortamına bir referans olarak kalabilir; önemli olan, arkasındaki üretim sürecinin şeffaf ve disiplinli olmasıdır. Özel gümüş bileklik siparişi veren bir müşteri, gümüşün saflığını, döküm yöntemini, son işlem özelliklerini ve teslimat programını bilme hakkına sahiptir. Bu soruları kesin olarak yanıtlayabilen ve helyum destekli dökümü, doğru damgalamayı ve koruyucu lojistiği fiyat teklifine dahil eden bir üretici, dekoratif bir nesneden daha değerli bir şey sunmaktadır. Yıllarca takıldıktan sonra bile tanınabilirliğini koruyacak bir bileklik sunmaktadır.