Hur du får dina 925 silversmycken tillverkade på JINGYING
Att lansera en smyckeskollektion i 925 sterlingsilver kräver mer än en vacker skiss; det kräver en tillverkningspartner som kan översätta designens avsikt till enhetliga, säljklara smycken i stor skala. För oberoende designers, nya varumärken och etablerade återförsäljare är det klyftan mellan koncept och färdig produkt som de flesta projekt lyckas eller misslyckas. JINGYING, en Guangzhou-baserad OEM/ODM-tillverkare som grundades 1998, har byggt sitt rykte på att överbrygga den klyftan i över två decennier. Den här artikeln ger en praktisk färdplan för att navigera JINGYINGs tillverkningsprocess – från den första CAD-filen till den slutliga kvalitetsinspektionen – så att du kan närma dig partnerskapet med tydlighet och tillförsikt.
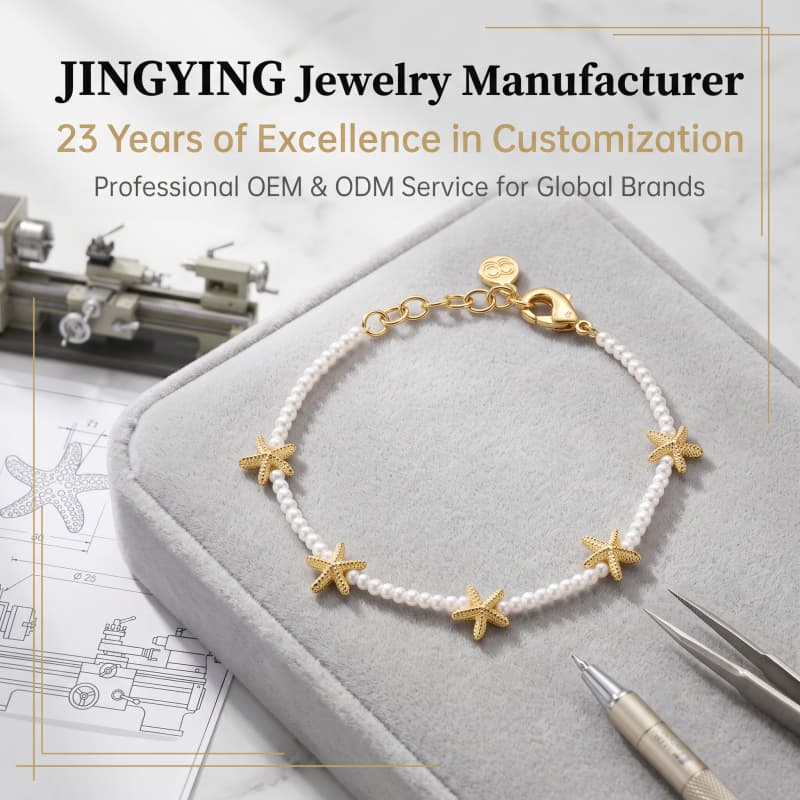
Varför JINGYING: Skala, integration och materialfokus
JINGYING är en vertikalt integrerad tillverkare som specialiserar sig på 925 sterlingsilver och koppar med äkta guldplätering. Med en månatlig produktionskapacitet på över 100 000 exemplar betjänar företaget märkesjuvelerare, återförsäljare och grossister över hela världen genom en helhetslösning som omfattar design, prototypframställning, gjutning, ytbehandling, kvalitetskontroll och förpackning under egna märken. Denna skala stöds av flera specialiserade anläggningar och en arbetsstyrka av skickliga tekniker, vilket gör att JINGYING kan hantera både bulkbeställningar för etablerade varumärken och mindre serier för nya designers.
Det strategiska fokuset på 925 silver är betydande. Sterlingsilver – en legering av 92,5 % rent silver och 7,5 % andra metaller, vanligtvis koppar – erbjuder ett allergivänligt, hållbart och lättillgängligt lyxmaterial. JINGYINGs hantverkare har utvecklat djupgående kunskaper om de processer som krävs för att arbeta med det, från gjutning med förlorat vax till rodiumplätering och steninfattning. För varumärken som ger sig in i silverkategorin innebär denna specialisering färre produktionsöverraskningar och mer förutsägbara resultat.
Steg 1: Designöverlämning och CAD-utveckling
Tillverkningsresan börjar med design och prototyputveckling. Kunder kan skicka in en färdig CAD-fil, ett referensfoto eller ett grovt koncept; JINGYINGs interna designteam kan också utveckla idéer tillsammans. Företaget använder CAD/CAM-modellering för att översätta koncept till exakta tredimensionella prototyper, med toleranser inom ±0,1 mm – en precisionsnivå som blir avgörande när en design måste förbli konsekvent över tusentals enheter.
För kunder som tillhandahåller befintliga CAD-filer kan JINGYINGs tekniska team lägga ner avsevärd tid på att optimera designen för tillverkning – justera väggtjocklek, förstärka spänningspunkter och köra simuleringar av formflöden. Denna ingenjörsmässigt fokuserade metod säkerställer att konstruktörens vision återges korrekt innan massproduktionen påbörjas, snarare än att den upptäcks vara ogenomförbar efter att verktygen redan har använts. För enklare delar kan CAD-utvecklingen slutföras inom tre till sju arbetsdagar; komplexa designer kan kräva flera revisionscykler, och designgodkännande är ofta den enskilt vanligaste flaskhalsen i hela tidslinjen.
Steg 2: Prototypframställning och formtillverkning
När CAD-modellen är godkänd använder JINGYING SLA/DLP 3D-skrivare för att skapa en resinprototyp inom 24 till 48 timmar, beroende på detaljens storlek och komplexitet. Denna fysiska prototyp gör det möjligt för kunden att bedöma designens "känsla" och proportioner innan stålformen skärs till. Kunden måste godkänna prototypen innan verktygstillverkningen påbörjas.
Formtillverkning är det steg som avgör konsistensen hos varje efterföljande enhet. JINGYING använder CNC-precisionsfräsning för att skära en stålmastermodell med 0,01 mm precision, följt av gummiformsprutning för att skapa produktionsformen. För delar med komplex geometri – såsom gångjärnsförsedda örhängen eller flerkomponentsdesigner – kan en flerdelad form krävas. Formens komplexitet påverkar direkt både tidsåtgången och verktygskostnaden. För designer valda från en befintlig katalog debiteras ingen formavgift; specialdesigner kräver vanligtvis en formavgift som varierar från 35 till 50 USD per design.
Steg 3: Gjutning av förlorat vax
Gjutning är ryggraden i tillverkningen av silversmycken. JINGYING använder förlorat vaxgjutning, en teknik som i grunden har förblivit oförändrad i århundraden men som drar enorm nytta av modern precision. Smält 925 sterlingsilver – uppvärmt till sin smältpunkt på cirka 961 °C – gjuts i precisionsformar och fångar varje kurva, filigrandetalj och ytstruktur hos den ursprungliga designen. För kopparbaserade smycken avsedda för guldplätering används en parallell process: mässingssubstratet formas genom högupplöst vaxtryck och gipsformsgjutning, rengörs sedan, poleras och förbereds för galvanisering.
För små beställningar kan gjutningscykeln slutföras på en till tre dagar. För stora beställningar kan gjutningen delas upp över flera satser för att bibehålla kvalitet och genomströmning. Valet mellan silver- och kopparsubstrat handlar inte om att ett av dem är överlägset; det är en materialstrategi som gör det möjligt för ett varumärke att betjäna olika prispunkter och känslomässiga register med en enda tillverkningspartner.
Steg 4: Filning för hand, polering och ytförfining
Rågjutgods hos JINGYING trumlas inte bara och skickas. Varje stycke genomgår en noggrann handfilning, där hantverkare förfinar kanter och ytor med hjälp av filar av varierande kornighet. Det är här mänsklig skicklighet kompletterar maskinell precision: hantverkarens tränade öga verifierar att formen är korrekt, att inga gjutfel undgår upptäckt och att ytan är perfekt förberedd för efterföljande efterbehandling.
Poleringen omvandlar sedan ett funktionellt gjutgods till ett smycke. Företaget använder sig av polering i flera steg, från grova slipskivor till fina bomullstygskivor belagda med polervax, vilket ger en spegelblank yta. För smycken som kräver en matt eller sidenmatt finish skapar slip- och sandblästringstekniker kontrollerade ytstrukturer snarare än en enhetlig reflekterande glans. Det är i detta efterbehandlingssteg som den taktila kvaliteten hos en kollektion etableras – den detalj som skiljer ett smycke som känns "premium" från ett som inte gör det.
Steg 5: Elektroplätering och skydd mot missfärgning
Elektroplätering är där JINGYINGs tekniska kapacitet blir mest påtaglig för varumärken som säljer till krävande detaljhandelsmiljöer. För 925 sterlingsilver används rodiumplätering för att förbättra glansen och ge motståndskraft mot missfärgning – en avgörande faktor för att bibehålla produktens attraktionskraft under längre hållbarhetstid i detaljhandeln. Silvers tendens att oxidera är materialets största svaghet, och en väl genomförd pläteringsstrategi är avgörande för alla kommersiella silversamlingar.
JINGYING driver sin egen galvaniseringsanläggning, en vertikal integration som eliminerar förseningar, kvalitetsfluktuationer och kommunikationsgap som uppstår när en fabrik skickar produkter till en tredjeparts galvaniseringsverkstad. Varje beställning galvaniseras under direkt övervakning, med konsekvent badkontroll, stabil tjocklek och enhetlig färg över hela batchen. Anläggningen är utrustad för att hantera ett komplett spektrum av ytbehandlingar: 18K guldplätering, roséguldplätering, rodiumplätering, platinaimitationsplätering, silverplätering, pistolsvart ytbehandling, antika och oxiderade ytbehandlingar samt en mängd olika trendiga färgpläteringar.
För kopparbaserade smycken följer äkta guldplätering en flerskiktsprocess: mässingssubstratet får först ett barriärlager av nickel eller legering för att säkerställa vidhäftning och korrosionsbeständighet, varefter guldskiktet elektroavsätts till den angivna tjockleken. Företaget följer nationella standarder för guldplätering och säkerställer att beläggningstjockleken uppfyller eller överstiger minimikravet på 0,5 μm enligt QB/T 1131-2005, med tjockare lager tillgängliga för premiumapplikationer. En valfri anti-tarnish e-coat – en mikrotunn elektroforetisk lack – förseglar smyckena mot oxidation och fukt, vilket ger ett extra skyddslager för smycken avsedda för fuktigt klimat eller längre tids förvaring.
Steg 6: Steninfattning och värdeskapande anpassning
Om dina designer inkluderar ädelstenar, kubisk zirkoniumoxid eller andra steninfattningar erbjuder JINGYING handinfattning med hjälp av mikroinläggsmaskiner importerade från Japan, vilket enligt företaget uppnår en 99 % stenfri förlustgrad för 5A kubisk zirkoniumoxidstenar. Enbart steninfattning kan öka kostnaden för en styckes basmetall med 20 % till 50 %, beroende på om stenarna är maskininfattade eller handinfattade; mikropavéinfattningar och vaxinfattningar är mer arbetsintensiva och därför dyrare än enkla stiftinfattningar.
Utöver steninfattning stöder JINGYING gravyr, emaljfyllning och tredimensionellt reliefarbete. Logotypgravyr – viktigt för att bygga varumärkesigenkänning – kostar vanligtvis ytterligare 0,16 USD per styck för beställningar på 100 stycken eller fler, med lasergravyr tillgänglig för större precision och hållbarhet. Anpassade förpackningar stöds också, med märkesaskar, påsar och kort från cirka 0,65 USD till 0,85 USD per styck för beställningar på 100–200 stycken.
Förstå kostnader, MOQ och ledtider
En av JINGYINGs mest anmärkningsvärda fördelar för nya varumärken är dess låga minsta orderkvantitet. Fabriken erbjuder anpassning i små partier från endast 50 stycken per design för 925 silver, vilket gör den tillgänglig för nystartade företag och små varumärken. För kopparartiklar kan MOQ gå så lågt som 30 stycken för enkla designer. Denna flexibilitet är en betydande fördel jämfört med många tillverkare som kräver hundratals eller till och med tusentals stycken per beställning.
Kostnaderna delas upp i flera kategorier. Design- och utvecklingsavgifter kan tillkomma om fabriken skapar en originaldesign, vanligtvis mellan 50 och 200 USD per design. Formavgifter för specialdesignade mönster varierar vanligtvis mellan 35 och 50 USD per design. Provavgifterna varierar från cirka 40 till 110 USD, beroende på komplexitet, och dessa avgifter återbetalas ofta vid en bulkbeställning. Råmaterialkostnaderna för 925 silver varierar med marknadspriserna; den primära materialkostnaden är själva silvret, med en typisk 45 cm lång halskedja som väger mellan 8 och 10 gram. Arbets- och tillverkningskostnader för ett enkelt 925 silverhalsband resulterar vanligtvis i ett fabrikspris på 85 till 130 ¥ per styck för omärkta, enkla mönster utan ytterligare designvärde.
Ledtiderna beror på i vilket skede de mäts. Provutveckling tar cirka 7 till 10 dagar, och massproduktion tar cirka 20 till 30 dagar. Från det ögonblick då en design är färdigställd och en deposition är betald kan en kund vanligtvis förvänta sig att få färdiga varor inom fyra till sex veckor, exklusive frakttid. Den totala projekttiden – inklusive designiteration, CAD-revideringar, provgodkännandeomgångar och kundbeslutsfattande – sträcker sig dock vanligtvis över sex till tolv veckor. Skillnaden återspeglar skillnaden mellan produktionstid och total projekttid: produktionen börjar efter att designen är låst, medan den totala tiden inkluderar det ofta oförutsägbara fram-och-tillbaka-arbetet med kreativ utveckling.
Kvalitetskontroll: Inspektion i varje steg
Kapacitet betyder lite utan konsekvens, och JINGYINGs kvalitetsramverk är uppbyggt kring inspektion i varje produktionsfas snarare än en enda slutkontroll. Processen börjar med verifiering av inkommande material: XRF-testning av silver- och mässingslegeringar för att bekräfta sammansättning och renhet innan någon metall går in i produktion. Vaxinjektion och gjutning inspekteras för dimensionsnoggrannhet och ytkvalitet. Efter polering verifieras finishens jämnhet och frånvaron av ytdefekter. Elektropläteringsinspektion testar beläggningstjocklek, vidhäftning och färgkonsistens. Slutproduktinspektion tillämpar 100 % kvalitetskontroll som täcker dimensioner, prestanda och visuellt utseende.
Materialets integritet dokumenteras snarare än antas. Alla 925 sterlingsilverstycken som produceras av JINGYING är stämplade med "S925"-kännetecknet, den universellt erkända indikatorn på silverrenhet, och tredjepartsanalysrapporter från ackrediterade laboratorier som SGS eller Bureau Veritas kan tillhandahållas på begäran för stora initiala beställningar. För kopparbaserade föremål med guldplätering kontrolleras nickelfrisättningsnivåerna för att uppfylla REACH- och RoHS-standarderna, ett krav som inte är förhandlingsbart för varumärken som säljer hudkontaktprodukter på europeiska och nordamerikanska marknader. För steninfattade föremål kontrolleras varje föremål individuellt med en stålnål för att säkerställa stensäkerhet, och färdiga föremål falltestas från tre meter för att verifiera att stenarna inte faller ut.
Skydd av immateriella rättigheter: NDA-först och ingen replikering
För varumärken som verkar på konkurrensutsatta marknader är skyddet av designens immateriella rättigheter inte en perifer fråga. JINGYINGs samarbetsprocess är strukturerad i enlighet därmed: den börjar inte med en offert utan med ett juridiskt bindande sekretessavtal. Innan några designfiler, skisser eller CAD-ritningar delas, undertecknar båda parter ett sekretessavtal som fastställer tydliga sekretessförpliktelser och skapar rättsliga konsekvenser vid brott.
Interna protokoll begränsar ytterligare åtkomsten till klientdesignfiler och lagrar digitala tillgångar på säkra servrar med begränsade behörigheter. För kunder som kräver maximal separation kan JINGYING etablera oberoende produktionslinjer dedikerade till specifika OEM-projekt, vilket säkerställer att ett varumärkes design aldrig visas på samma produktionsgolv som konkurrerande produkter. Företaget upprätthåller också en strikt policy mot att replikera eller sälja vidare varumärkesexklusiva designer: när en design har utvecklats för en kund förblir den kundens immateriella egendom, och JINGYING tillverkar inte konkurrerande produkter baserade på proprietära designer eller säljer sådana designer till tredje part. Denna kombination av kontraktuella, fysiska och policymässiga skyddsåtgärder åtgärdar den vanligaste oro som varumärken väcker i en OEM-relation – att deras differentiering kommer att utspädas av just den partner som anförtrotts att producera den.
Slutsats: Ett tillverkningspartnerskap byggt för silver
Att få dina 925-smycken i silver tillverkade hos JINGYING är inte ett transaktionellt utbyte utan ett strukturerat partnerskap med tydliga steg, dokumenterade överlämningar och flera kvalitetskontroller. Processen belönar förberedelse: att ha en tydlig designbrief, realistiska volymförväntningar och en förståelse för var kostnaderna ackumuleras kommer att göra varje samtal mer produktivt. JINGYINGs vertikala integration – från intern gjutning och galvanisering till slutmontering och förpackning – minskar koordinationsbördan för varumärket och komprimerar avståndet mellan koncept och hylla. För designers och varumärken som är seriösa med att bygga en silverkollektion med materialintegritet och tillverkningskonsekvens erbjuder JINGYING en väg som är industriell i skala men ändå hantverksmässigt kontrollerad. Det första steget är enkelt: initiera kontakt, skriv under sekretessavtalet och dela din vision. Resten är en process som tjugotre års erfarenhet av silvertillverkning har förfinat till ett repeterbart system.