Från digital ritning till färdigt hänge: Inuti tillverkningsprocessen för hjärthalsband med födelsesten
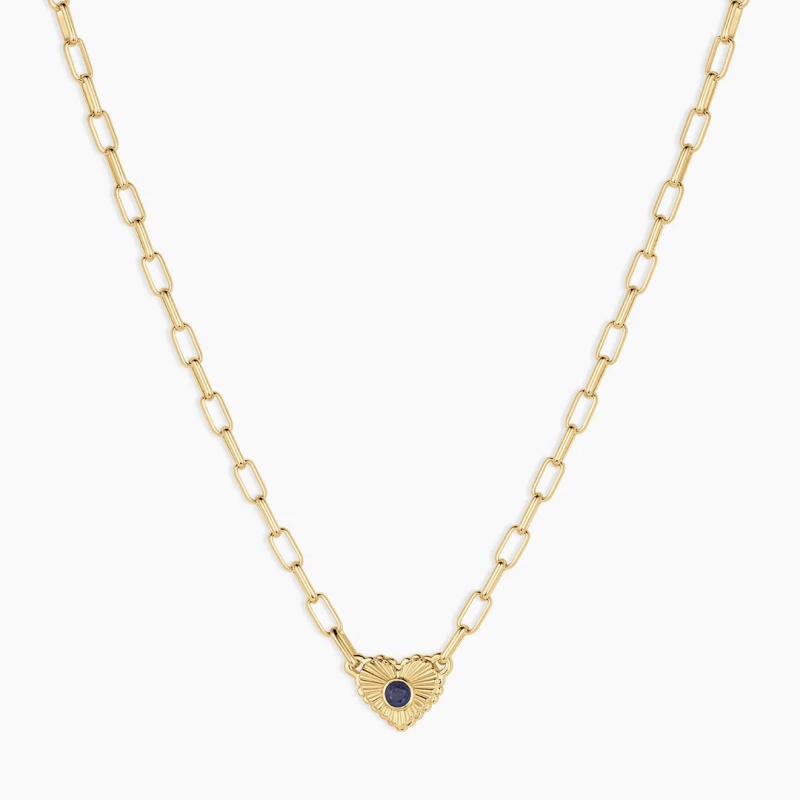
Ett hjärtformat halsband med födelsesten ser enkelt ut i en butiksmonter: en hjärtformad metallram, en enda kalibrerad sten i en signaturfärg, en kedja, ett spänne. Bakom den enkelheten finns en tätt sammanhängande tillverkningskedja där varje millimeter av klogeometrin, varje tiondels mikron av pläteringstjockleken och varje grad av gjutningstemperatur avgör om tiotusen identiska hängen anländer till ett lager redo att säljas – eller om en bulkorder kollapsar i toleransavvikelser, stenförlust och returer. Att förstå hur smycket går från CAD-design till bulkproduktion är avgörande för alla som köper in, utvecklar eller skalar upp ett program för födelsestenshalsband.
Designbriefen: Att omvandla ett koncept till en produktionsspecifikation
Processen börjar inte med en skiss. Den börjar med en brief som definierar vad fabriken faktiskt ombeds att tillverka. För ett hjärthalsband med födelsesten måste briefen specificera basmetallen – 316L rostfritt stål, sterlingsilver, 14K guld eller en mässingslegering – stentyp och kvalitet, hjärtdimensioner, kedjans längd och tjocklek, låstyp, pläteringsspecifikation, målvikt med tolerans och minsta orderkvantitet. Ett referensfoto ensamt är inte ett produktionsdokument. Utan en undertecknad brief som översätter designen till mätbara specifikationer börjar provtagningen i tvetydighet, och bulkproduktion ärver den tvetydigheten i stor skala.
Detta är särskilt viktigt för smycken med födelsestenar eftersom stenen är produktens känslomässiga centrum och dess vanligaste felpunkt. I beskrivningen måste det anges om födelsestenen är naturlig, syntetisk, kubisk zirkoniumoxid, glas eller emaljfylld, och om stenarna är kalibrerade för upprepad produktion. Kalibrerade stenar dimensioneras till en snäv tolerans – ofta ±0,1 mm eller snävare i produktionsserier – så att samma infattningsställ accepterar varje sten i satsen utan individuell handpassning. Om stenarna inte kalibreras blir infattningssteget en manuell sorteringsoperation, och det blir omöjligt att garantera konsistens över en bulkorder.
CAD-design: Konstruera hjärtat för gjutbarhet och härdning
När briefen är bekräftad går designen vidare till datorstödd design. Smyckes-CAD är inte en dekorativ renderingsövning; det är det konstruktionsstadium där det färdiga smyckets fysiska beteende bestäms. För ett hjärthänge definierar CAD-modellen väggtjockleken på hjärtramen, geometrin på borgen, sätet för födelsestenen, stiftet eller bezelstrukturen som ska hålla stenen och de interna utrymmena som tillåter metall att flyta under gjutningen.
En välkonstruerad CAD-fil förhindrar tre vanliga produktionsfel: porositet på grund av ojämn väggtjocklek, stenförlust från för små utsprång och pläteringsslitage från vassa inre kanter som fångar pläteringslösningen. CAD-ingenjören arbetar med toleranser på ungefär 0,05–0,1 mm för stenfästen, utsprångshöjd och kanaldimensioner. För ett hjärtberlock med en bezelinfattad födelsesten måste bezelväggstjockleken kontrolleras noggrant – för tunt och stenen sitter inte säkert; för tjockt och hänget blir onödigt tungt, vilket ökar enhetsmetallkostnaden och fraktvikten. För ett hjärta med utsprång måste utsprångets geometri vara tillräckligt robust för att överleva infattningen utan att spänningsfrakturera stenen, men ändå tillräckligt fin för att bevara hjärtats visuella delikatess.
CAD-stadiet avgör också hur hjärtat kommer att orienteras på gjutträdet och om geometrin innehåller underskärningar eller tunna halsar som sannolikt kommer att producera krympningsporositet under stelningen. En produktionsklar CAD-fil är optimerad för ren gjutning och stark härdning – inte bara för en övertygande puts. Varumärken granskar vanligtvis putsar från tre eller fyra vinklar och godkänner filen innan den går vidare till prototypframställning; ändringar efter CAD-godkännande startar om form- och provtagningskedjan och är dyra.
Prototypframtagning: Den första fysiska verklighetskontrollen
Den godkända CAD-filen trycks med hög upplösning i harts eller vax för att skapa en fysisk prototyp. Det är i detta ögonblick som designen existerar som ett konkret objekt, och det är där geometriska fel som överlevt skärmen blir uppenbara: en klump som är för tunn för att hålla stenen, en borgring som sitter klumpigt på kedjan, ett hjärta som känns för tungt eller för lätt för sitt avsedda slitage. Med en lagerupplösning på 25 mikron är prototypen tillräckligt fin för att utvärdera klumpgeometri och ytfinish innan den går vidare till en produktionsgjutform.
För ett födelsestenshalsband förses prototypen också med en provsten av specificerad storlek och form. Sättaren eller provteknikern kontrollerar om stenen sitter ordentligt, om spetsarna vidrör stenen med rätt spänning och om hjärthänget hänger med stenen vänd framåt snarare än att vridas på kedjan. Tyngdpunkten för ett hänge spelar roll: ett topptungt hjärta med en excentrisk bygel kommer att rotera när det bärs, och ingen mängd polering kommer att korrigera ett grundläggande balansproblem. Om prototypen godkänns går filen vidare till formtillverkning. Om inte, revideras CAD-filen och trycks om – en iterationsslinga som finns just för att förhindra att dessa problem multipliceras över en bulkorder.
Formtillverkning och gjutning av förlorat vax: Från prototyp till metall
Massproduktion av ett hjärthalsband med födelsesten förlitar sig nästan alltid på förlustvaxgjutning, branschstandarden för att reproducera detaljerade smyckesformer i ädelmetaller och basmetaller med konsekvent användning. Den godkända prototypen används för att skapa en produktionsform, vanligtvis en gummi- eller silikonform för upprepad vaxinjektion. Från denna form injiceras vaxkopior av hjärthänget, inspekteras för ögat eller krympning och monteras på en central vaxstam som kallas ett träd. Lätta bitar går mot toppen av trädet och tyngre bitar längre ner för att upprätthålla balansen under gjutningen.
Vaxträdet placeras sedan inuti en stålkolv och omges av gips, ett fint värmebeständigt material. Kolven värms upp i en ugn, varvid vaxet bränns ut och ett negativt hålrum lämnas i gjutningen. Smält metall – sterlingsilver, guldlegering, mässing eller rostfritt stål beroende på program – gjuts in i hålrummet med hjälp av centrifugal- eller vakuumassisterad gjutning för att säkerställa att metallen fyller fina detaljer och spetsfästen. Efter kylning bryts gjutningen bort, gjutningsträdet skärs i individuella bitar och varje gjutgods inspekteras för porositet, ofullständig fyllning och måttnoggrannhet.
Gjutning är det steg med högst risk i hela processen. En dålig gjutning kan inte räddas genom polering eller infattning. Porositet – interna hålrum eller ytgropar orsakade av gasinstängning eller krympning under stelning – kan uppstå som små mörka fläckar som bara blir synliga efter polering, eller som strukturella svaga punkter som får en utsprång att knäckas under infattningen. Tunna halsar mellan intilliggande tjockare delar av en hjärtdesign är klassiska orsaker till krympningsporositet, och den säkraste korrigeringen är ofta en designändring snarare än en justering av gjutningsparametrarna. För ett hjärthalsband med födelsesten måste gjutningssteget också ta hänsyn till metallkrympning: när metallen svalnar kontraherar stycket och formen måste skalas för att kompensera så att de slutliga hjärtdimensionerna och stenens säte matchar CAD-specifikationen.
Stensättning: Operationens färdighetsberoende hjärta
Gjutgods som klarar inspektionen går vidare till stensättning, där varje födelsesten sätts fast och fästs i sin förberedda plats. Detta är det mest arbetsintensiva och kompetensberoende steget i processen. En stensättare arbetar under förstoring och justerar varje stift för att hålla stenen vid rätt spänning: tillräckligt hårt så att stenen inte kan röra sig, tillräckligt löst så att stiftet inte spänningsfrakturerar stenen eller sig själv. En mässingssond används för att kontrollera spänningen, och varje sten inspekteras under 10x förstoring innan stenen signeras.
Olika infattningsstilar medför olika risker för fel. Klippfästen misslyckas när klippgeometrin är för liten i CAD. Bezelfattningar – vanliga i hjärthängen eftersom den kontinuerliga metallringen skyddar stenen och skapar en ren silhuett – misslyckas när bezelväggen är för tunn för att hålla kvar stenen eller för tjock för att pressas rent över stenens gördel. Pavéfattningar på en hjärtkontur misslyckas när pärlorna är för små för att hålla stenarna. Stenförlust i fält kan nästan alltid spåras tillbaka till en sättare som hoppade över spänningskontrollen eller till en CAD-fil som underkonstruerade sätet. För ett månadsstensprogram, där en enda stil kan levereras i tolv olika stenfärger, måste infattningsteamet också bibehålla färgkonsekvens i hela batchen och verifiera att varje sten matchar den godkända huvudfärgreferensen under standardiserad belysning.
Förpolering, slutpolering och plätering
Innan stenarna infattas förpoleras metallen. Ytor som inte kommer att vara tillgängliga när månadsstenen är monterad jämnas ut och blankas, och smycket ultraljudsrengörs för att avlägsna poleringsrester. Att försumma förpolering leder till matta fläckar under stenen eller dålig kontakt mellan metallen och ädelstenen, vilket äventyrar både utseende och hållbarhet.
Efter infattningen genomgår stycket den slutliga poleringen – en flerstegs ytförfining som går från grova slipmedel via fina poleringar till den specificerade spegelblanka eller sidenmatta finishen. Poleringen tar bort gjutbleck, filmärken och repor från verktyg, och blandar infattningsarbetet så att spetsarna eller bezelringen ser integrerade ut i hjärtformen. För kommersiella födelsestensprogram måste finishen vara reproducerbar över tusentals enheter, vilket innebär att poleringsprocessen dokumenteras genom slipsekvens och inspektionskriterier snarare än att lämnas åt individuell bänkkänsla.
Plätering följer polering. Vita metaller som sterlingsilver är vanligtvis rodierad för att motstå ljusstyrka och matthet; guldtonade program använder guldplätering eller PVD-beläggningar; rostfritt stål kan använda PVD-färgbeläggningar för hållbarhet. Pläteringstjockleken måste anges numeriskt – inte som "tjock plätering" – eftersom tunn plätering slits igenom vid punkter med hög kontakt, såsom bygel och spänne, vilket exponerar basmetallen och skapar missfärgningsproblem. För halsband med födelsesten finns pläteringstjocklekar i intervallet 0,3 μm till 3,0 μm tillgängliga beroende på märkets hållbarhetskrav, och tre gånger rodierad plätering används ibland för extra skydd. Anti-mattningsbehandlingar och förstärkta bezelfattningar åtgärdar direkt de två vanligaste konsumentklagomålen på smycken med födelsesten: stenförlust och missfärgning.
Kvalitetskontroll: Där bulkkonsekvens vinns eller förloras
Kvalitetskontroll är inte en enda inspektion i slutet av kedjan. I ett välskött program för födelsestenshalsband distribueras kvalitetskontrollen över hela processen. Inkommande stenar batchtestas mot en huvudfärgreferens. Gjutgods inspekteras för porositet och dimensionsnoggrannhet innan de infattas. Infattade stenar kontrolleras för spänning och inriktning under förstoring. Pläterade bitar kontrolleras för beläggningstjocklek och vidhäftning. Slutinspektionen verifierar stenens säkerhet, dimensioner, vikt, låsfunktion och ytfinish.
Protokollet för det "gyllene provet" är grunden för en konsekvent bulkproduktion. När prototypen är godkänd blir den det definitiva tekniska riktmärket för produktionslinjen. Kvalitetskontrollteamet jämför färdiga delar med det gyllene provet för specifikationer, toleranser och finish, och flerstegsinspektioner säkerställer att varje enhet i bulkordern matchar den godkända referensen. Provtagningsplaner för acceptabla kvalitetsgränser (AQL) definierar hur många delar som inspekteras och vilka defektnivåer som är acceptabla, medan funktionstester – öppning och stängning av spännen, kedjans draghållfasthet, säkerhetskontroller av stenar – verifierar att halsbandet kommer att klara slitage. För beställningar med högre risk kan tredjepartsinspektion och materialtestning användas för att bekräfta legeringssammansättning, nickelfrisättning och pläteringstjocklek mot specifikationen.
Bulkproduktion: Skalning utan avdrift
Massproduktion börjar först efter att provet har godkänts och det gyllene provet är låst. Hållbara produktionsformar förbereds för gjutning i stora volymer, och fabriken kör ordern genom kontrollerade stationer: gjutning, montering, lasersvetsning för hållbarhet, stensättning, polering, plätering och slutlig kvalitetskontroll. Lasersvetsning används ofta vid fogar och järninfästningar eftersom det ger en starkare och renare bindning än traditionell lödning och minskar risken för värmeskador på närliggande stenar.
Den centrala utmaningen med bulkproduktion är inte att tillverka ett enda bra halsband; det är att tillverka tiotusen halsband som inte kan skiljas från det godkända provet. Detta kräver toleransplanering vid varje station. Stendiametrarna hålls inom snäva toleranser så att infattningssätena inte kräver individuell justering. Bezelväggstjockleken är standardiserad för olika hängsmycken så att stenarnas fasthållning förblir säker utan att onödig metallvikt läggs till. Pläteringstjockleken styrs av processparametrar snarare än operatörens bedömning. Batchmärkning, streckkodning och integration av varumärkesförpackningar gör det möjligt för fabriken att spåra vilket produktionsparti ett färdigt halsband kommer ifrån, vilket är avgörande för att hantera eventuella kvalitetsproblem som uppstår efter leverans.
Ledtiderna för stora beställningar av födelsestenshalsband ligger vanligtvis mellan 25 och 45 arbetsdagar efter slutgiltigt designgodkännande och mottagande av deposition, beroende på volym och teknisk komplexitet. Ombeställningar går snabbare eftersom designfilerna och formarna arkiveras, och det gyllene provet förblir produktionsreferensen. Denna arkivinfrastruktur är det som gör det möjligt för ett varumärke att skala upp ett födelsestenshjärthalsband från ett enda prov till en säsongskollektion utan att behöva omkonstruera smycket varje gång.
Slutsats: Halsbandet är processen
Ett hjärtformat halsband med födelsesten marknadsförs ofta som en enkel och känslomässig gåva. Tillverkat i stor skala är det en kedja av tekniska beslut där varje länk spelar roll. Briefen definierar stenen och metallen. CAD avgör om hjärtat kan gjutas rent och om stenen kan hållas säkert. Prototypen exponerar vad skärmen dolde. Gjutning omvandlar geometri till metall, och infattning omvandlar metall till ett bärbart smycke. Polering och plätering avgör hur halsbandet ser ut och hur länge det fortsätter att se ut så. Kvalitetskontroll, fördelad över varje station och förankrad i ett gyllene prov, avgör om det tiotusente smycket är lika tillförlitligt som det första. Bulkproduktion fungerar inte för att ett enskilt steg är komplicerat, utan för att varje steg kontrolleras, inspekteras och godkänns innan nästa börjar. För varumärken som köper in födelsestenssmycken är fabriken som behandlar processen som en sekvens av kontrollerade operationer den fabrik som levererar konsistens mellan batcher – och fabriken som behandlar det som att "tillverka smycket" levererar överraskningar.