Den moderna örhängesmarknaden har genomgått ett strukturellt skifte. Det enkla statement-örhänget har fått ge vika för det kurerade örat – en noggrant sammansatt stapel av huggies, nitar och mini-ringar som klättrar uppför örsnibben i ett avsiktligt arrangemang av skala, textur och metallton. I centrum för denna rörelse står huggie-ringen: en tätt sittande ring som "kramar" örsnibben, liten i diameter men med betydande stylingpotential. Inom kategorin har en designriktning vunnit särskilt gehör bland varumärken och återförsäljare: den specialdesignade mixed stacked huggie-ringen – ett enda örhänge som imiterar den lager-på-lager-looken genom förskjutna segment, blandade ytbehandlingar, alternerande metaller, emaljinlägg eller stenarrangemang, allt byggt på en gångjärnsförsedd ram.
För smyckesmärken, egna märken och entreprenörer krävs det att man navigerar en komplex kedja av design, konstruktion, materialval, verktyg, gjutning, ytbehandling och kvalitetskontroll för att ta ett sådant smycke från koncept till bulkproduktion. Den här artikeln går igenom den kedjan steg för steg och undersöker vad en tillverkare av specialanpassade blandade huggies faktiskt gör – och vad köpare behöver veta i varje steg.
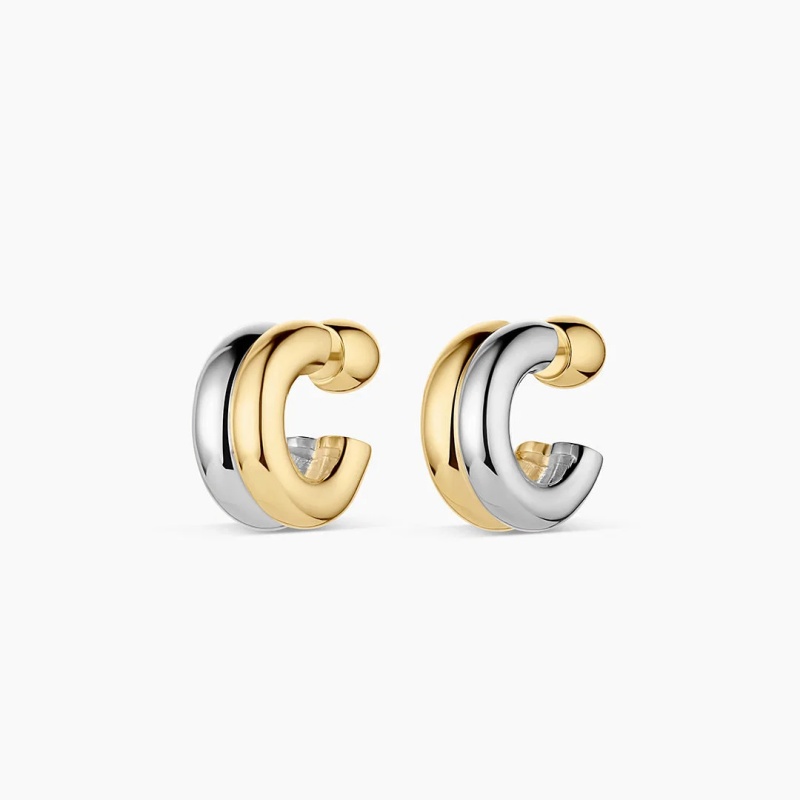
Designfasen: Att översätta en staplad estetik till ett enda bärbart objekt
Det attraktionskraftiga med en blandad staplad huggie ligger i den visuella motsägelsen: den måste se ut som flera delar som bärs tillsammans samtidigt som den fungerar som ett bekvämt och säkert örhänge. Denna spänning löses upp – eller exponeras – i designfasen.
Processen börjar med teknisk design och 3D-modellering med hjälp av CAD-programvara som RhinoGold eller MatrixGold. För en huggie-låda är den viktigaste tekniska faktorn gångjärnsmekanismen. Till skillnad från en enkel trådbåge med fjärilsbaksida förlitar sig en huggie-låda vanligtvis på ett tunngångjärn och en snäpplåsförslutning. CAD-modellen måste ta hänsyn till toleranser – ofta runt 0,2 mm mellan stolpen och gångjärnsröret – för att säkerställa en smidig rörelse utan att vingla eller lossna med tiden. Ett dåligt konstruerat gångjärn är den enskilt vanligaste felpunkten i huggie-produktion, och det är mycket billigare att lösa i CAD än i en bulkorder.
För enblandad stapladdesign, medför CAD-fasen ytterligare komplexitet. Den "staplade" effekten kan uppnås genom förskjutna blocksegment, som i en öppen C-huggie med oregelbunden skiktad geometri, eller genom alternerande material som polerad metall och handfylld emaljinläggning. Designern måste också bestämma hur blandade metalltoner – guld och silver, eller gult och roséguld – ska fördelas över smycket. Om örhänget kombinerar kontrasterande pläteringar måste produktionsplanen specificera maskerings- och pläteringssekvenser som förhindrar korskontaminering. Framsidan kan få den dekorativa behandlingen, men innerytan och stängningsmekanismen måste förbli släta, bekväma och hållbara.
När CAD-filen har godkänts producerar många tillverkare en resinprototyp via SLA- eller DLP 3D-utskrift inom 24 till 48 timmar. Denna fysiska modell gör det möjligt för köparen att bedöma "känslan" av stycket – dess vikt, kantkomfort och den visuella balansen hos de staplade segmenten – innan de bestämmer sig för att använda stålverktyg. För en blandad staplad design är det här tillfället att bekräfta att den skiktade geometrin är tydlig i verklig storlek och att örhänget inte blir alltför tungt eller skrymmande.
Materialval: Matcha den staplade estetiken med prestanda
Materialet som väljs för en blandad staplad huggie avgör inte bara kostnaden utan även vikt, hållbarhet, allergivänliga egenskaper och kvaliteten på finishen. De tre dominerande materialriktningarna i huggie-kategorin är 316L rostfritt stål, 925 sterlingsilver och mässing.
316L rostfritt stål har blivit arbetshästen inom moderiktig huggie-tillverkning. Det är medicinskt klassat, hypoallergent, mycket korrosionsbeständigt och strukturellt robust nog att hålla komplexa skulpterade geometrier – såsom smälta eller brutala ytor – utan att deformeras eller plattas ut. För blandade staplade mönster som förlitar sig på djup ytstruktur eller djärva arkitektoniska segment erbjuder rostfritt stål den nödvändiga styvheten till en konkurrenskraftig kostnad. Det tål också PVD-plätering (fysisk ångdeponering) exceptionellt bra och binder guld- eller silverfinishen på molekylär nivå för att motstå missfärgning och vatten.
925 sterlingsilver upptar den fina smyckesklassen. Det gjuter vackert, fångar högglansiga kurvor och ger den betydande tyngd som förknippas med ädelstenar. I kombination med ett guldlager på minst 2,5 mikron kvalificerar det som vermeil – en juridiskt definierad kategori på marknader som USA. För en blandad staplad huggie avsedd för en premiumposition kan sterlingsilver med selektiv guldplätering skapa en tvåtonseffekt som känns avsiktligt och lyxig.
Mässing är det budgetmedvetna alternativet, uppskattat för sin värme och bearbetbarhet. Mässing kräver dock ett rigoröst antioxidationsskydd och en jämn plätering, särskilt på inre ytor och gångjärnsområden som utsätts för friktion. En blandad mässingskrokodil kan ha emaljinlägg – handdroppande epoxifyllning för en enhetlig matt eller pärlemorskimrande finish – alternerande med polerade guldsegment.
Utöver basmetallen introducerar den "blandade" dimensionen sekundära material: kubisk zirkoniumoxid i bezel- eller stiftfattningar, emalj i en rad färger eller kontrasterande pläteringsnyanser. Varje tillagt element ökar antalet produktionssteg och de punkter där kvaliteten kan skilja sig åt. En tillverkare med erfarenhet av blandade material kommer att etablera inspektionsportar för stensäkerhet, emaljvidhäftning och pläteringskonsistens före montering.
Verktyg, gjutning och anatomin hos en staplad huggie
När design och material är låsta går produktionen vidare till verktygstillverkning – det steg som avgör konsistensen över tusentals enheter. För huggies med underskurna gångjärnsområden krävs vanligtvis en gummiform i flera delar. En CNC-fräst stålmodell, skuren till toleranser så snäva som 0,01 mm, fungerar som grund för produktionsformen. Denna precision är inte förhandlingsbar för gångjärnet: en avvikelse på bara några hundradels millimeter kan producera en förslutning som känns lös, grynig eller omöjlig att snäppa igen.
Gjutningsmetoden beror på metallen och komplexiteten hos den staplade geometrin. Lost-wax-gjutning är fortfarande standarden för silver- och mässingsformar. Vax sprutas in i gummiformen under tryck – högre tryck för mönster med skarpa hörn eller djupa texturer för att förhindra rundade kanter och "korta skott". Vaxmönstren monteras på ett träd, gjuts i gips och bränns i en utbränd ugn. Smält metall gjuts sedan centrifugalt eller under vakuum, vilket producerar råa "ämnen" som redan bär den staplade silhuetten men förblir matta och obehandlade.
För huggies i rostfritt stål kan produktionen istället innebära CNC-bearbetning eller stansning och pressning, beroende på designen. Stansning är effektivt för enklare profiler, medan CNC-bearbetning ger större precision för komplexa gångjärnskomponenter och sammankopplade staplade segment. I båda fallen är målet ett strukturellt sunt ämne med rena kanter och jämn väggtjocklek – avgörande för ett stycke som sitter tätt mot örsnibben.
Efterbehandling, montering och utmaningen med blandade metaller
I slutfasen förvandlas ett rått gjutgods eller maskinbearbetat ämne till ett bärbart, visuellt upplöst örhänge. För en blandad staplad huggie är det här designens komplexitet blir som mest uppenbar.
Det första steget är ytförberedelse: filning, trumling och polering för att ta bort delningslinjer, ingjutsmärken och ytdefekter. Om designen innehåller texturer – hamrade, vridna, spårade eller smälta – förfinas dessa texturer i detta skede snarare än polerade bort. Texturerade huggies har blivit en betydande trend just för att ytvariationer fångar ljus utan att lägga till visuell vikt eller kräva större dimensioner.
Montering följer. För en gångjärnsförsedd huggie-krok fästs stolpen och gångjärnshylsan vid huvudkroppen, ofta via lasersvetsning för hållbarhet och precision. Snäppknäppningen monteras och testas för funktion: den ska öppnas smidigt, stängas med ett säkert klick och förbli stängd under normalt slitage. Om designen inkluderar emaljinlägg fylls emaljen för hand och härdas sedan, förfinas sedan till en enhetlig yta. Om stenar är infattade fästs de i bezel- eller spetsfattningar; bezelfattningar föredras ofta för blandade staplade designer eftersom de skyddar stenkanterna och bibehåller en slät, kontinuerlig yta.
Plätering är nästa kritiska steg, och för design med blandade metaller är det också det mest tekniskt krävande. En tvåtonad huggie – till exempel segment i gult guld som alternerar med vit emalj eller silvertonad metall – kräver selektiv plätering. Områden som inte ska få ett visst pläteringslager måste maskeras eller på annat sätt skyddas. Pläteringstjockleken är viktig: för huggies som upplever friktion mot örsnibben och håret rekommenderas en tjockare platta på 3 till 5 mikron framför tunnare dekorativ plätering. PVD-plätering på rostfritt stål ger överlägsen färgstabilitet och motståndskraft mot mattning, blekning och vattenexponering, medan elektroplätering på silver eller mässing kräver noggrann rengöring och aktivering före pläteringsbadet för att säkerställa vidhäftning.
Efter plätering ultraljudsrengörs örhängena, inspekteras och – om så önskas – lasergraveras de med varumärkets logotyp eller ett bakstycke. Lasergravering är en vanlig anpassning på den plana insidan av en huggie, där den förblir dold under användning men förstärker varumärkesidentiteten.
Kvalitetskontroll och övergången till bulkproduktion
Bulkproduktion är inte en enskild händelse utan en serie kontrollerade övergångar. Det godkända förproduktionsprovet fungerar som referensstandard mot vilken varje efterföljande enhet mäts. En välrenommerad tillverkare etablerar inspektionsgrindar vid flera punkter: verifiering av inkommande material, gjutning eller formning, montering av gångjärn, stensättning eller emaljfyllning, polering, plätering och slutpackning.
För blandade staplade huggies måste kvalitetskontrollen se bortom framsidan. Stängningen, den inre ytans jämnhet, kantkomforten och baksidans finish är alla en del av bärarens upplevelse – och alla är vanliga områden där billigare produktion ger snabba ingrepp. Styckinspektion är särskilt viktig för design som kombinerar flera material eller rörliga delar, eftersom ett enda löst gångjärn eller en osäkrad sten gör hela paret osäljbart.
Tidslinjerna för bulkproduktion varierar beroende på material och komplexitet. Huggies i rostfritt stål med PVD-plätering kan gå från provgodkännande till massproduktion på 20 till 40 arbetsdagar, medan huggies i silver eller mässing med förlustvaxgjutning, emaljbearbetning och flerstegsplätering ofta kräver 15 till 25 dagar efter provgodkännande, beroende på ordervolym. Minsta beställningskvantiteter för specialanpassade huggies börjar vanligtvis i intervallet 50 till 100 stycken per stil eller färg, där vissa tillverkare erbjuder lägre trösklar för nystartade företag som testar marknaden.
Vad varumärken bör leta efter hos en tillverkningspartner
Den blandade staplade huggie-örhänget är en bedrägligt krävande produkt. Den kräver att en tillverkare kombinerar precisionen i gångjärnsteknik, disciplinen inom montering av flera material, konstfullheten i ytbehandling och jämnheten i bulkproduktion – allt samtidigt som örhänget hålls lätt, bekvämt och tillräckligt hållbart för dagligt bruk. Ett varumärke som utvärderar en tillverkningspartner bör titta bortom katalogbilder och ställa specifika frågor: Hur tolereras gångjärnen? Vilken pläteringstjocklek är standard och vilken maskeringsprocess används för tvåfärgade designer? Hur säkras stenarna och vad är inspektionsprotokollet för emaljvidhäftning? Hur tar man sig igenom proverna och vad händer när en bulkenhet inte klarar inspektionen?
De tillverkare som är bäst rustade att leverera specialanpassade blandade staplade huggies är de som behandlar örhänget som en konstruerad montering snarare än en dekorativ gjutning. De investerar i CAD-teknik före verktygstillverkning, de kontrollerar pläteringskemi och tjocklek, och de upprätthåller kvalitetskontroller på stycknivå genom varje steg – från den första 3D-utskrivna prototypen till det slutliga packade paret. På en marknad där det kurerade örat har blivit en avgörande estetik är skillnaden mellan en huggie som ser staplad ut och en huggie som ...fabriksom ett staplat stycke ligger just i den tillverkningsdisciplinen.