Tillverkning av silversmycken med heliumarmband: En komplett guide från design till leverans
Ett ”heliumarmband” i silversmycken intar en ovanlig position. Det är inte en massmarknadskategori på samma sätt som ett tennisarmband eller en kantkedja. Istället har termen två överlappande betydelser. I kommersiella produktlinjer betecknar det ofta ett lätt, högblankt armband eller manschett utformat för att enkelt kunna staplas i en stapel – smycken som Zoey Helium Bracelet använder silverplätering över mässing för att uppnå en ljus, bärbar finish till ett överkomligt pris. I den övre delen kan det beteckna en skulptural, specialtillverkad manschett, såsom Rosario Navia Helium Cuff, där referensen ”helium” signalerar lättsamhet, volym och en flytande kvalitet i metallen.
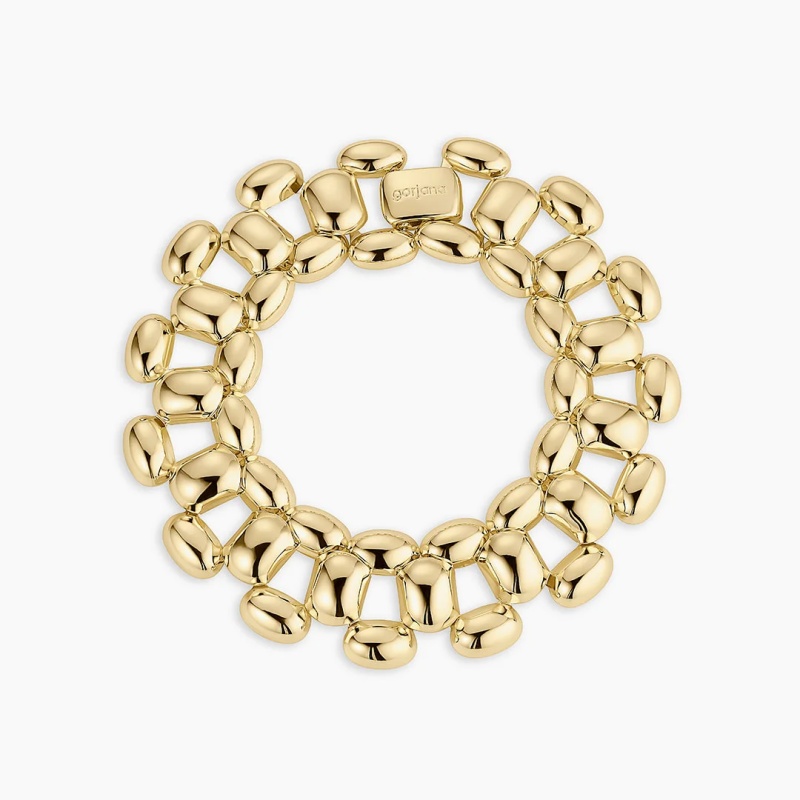
Det finns emellertid en tredje och mer tekniskt precis betydelse som förtjänar uppmärksamhet i en tillverkningsguide: helium som processgas vid precisionsgjutning av silver. Vid investeringsgjutning av silversmycken evakueras formhåligheten och spolas sedan med en lätt gas – helium identifieras specifikt i precisionsgjutningspatent – innan den smälta metallen hälls. Eftersom helium penetrerar poröst investeringsmaterial snabbt och grundligt, hjälper det till att förtränga luft och minska de gasrelaterade defekter som kan skada en silveryta. Argon introduceras sedan som en tyngre tryckgas för att driva smältan in i fina detaljer och minimera krympningsporositet. Ett specialanpassat heliumarmband, förstått i denna fullständigare bemärkelse, är därför ett silverarmband vars tillverkning har utformats kring rena, kontrollerade gjutförhållanden – förhållanden som är oerhört viktiga när det slutliga objektet är ett tunt, brett eller ihåligt armband utan utrymme för dold porositet.
Den här guiden följer objektet från det första designsamtal till det ögonblick det når bäraren. Den behandlar helium varken som ett knep eller en dekorativ etikett, utan som en variabel bland många i en disciplinerad tillverkningssekvens. Syftet är praktiskt: att visa hur ett specialdesignat silverarmband designas, gjuts, färdigställs, testas, märks, packas och levereras på ett sätt som motiverar ordet "specialdesignad" och överlever granskningen av dagligt bruk.
1. Design och specifikation: Definiera objektet före metallen
Tillverkning av specialanpassade silverarmband börjar inte med silver utan med begränsningar. Ett armband skiljer sig mekaniskt från ett hänge eller ett örhänge: det måste öppnas och stängas, eller passera över handen, och det måste tåla upprepad böjning vid ett gångjärn, spänne eller kontinuerligt band. Innan någon CAD-fil ritas bör specifikationen fastställa armbandets inneromkrets, bandbredd, tjockleksprofil, stängningstyp och avsedda passform. En tätt sittande manschett kan kräva en annan legeringshärdning och tvärsnitt än ett löst armband som kommer att staplas med andra delar.
I designfasen definieras också smyckets "helium"-karaktär. Om avsikten är en lätt visuell effekt – en bred urtavla med en ihålig eller avsmalnande insida – måste väggtjockleken modelleras explicit. Ett armband som ser rejält ut men väger mindre än förväntat beror på kontrollerad intern geometri, inte på gissningar vid bänken. Om avsikten är en solid, skulptural manschett måste designen ta hänsyn till den högre silvervikten och den gjuttid som krävs för att fylla en tjockare sektion utan krympning. Digital modellering gör det möjligt att testa dessa beslut innan ädelmetall gjuts: CAD-programvara används för att visualisera yta, mönster och proportioner, och en 3D-utskriven prototyp låter tillverkaren finjustera passform och form innan silver gjuts. Detta är inte ett avvisande av hantverk; det är ett sätt att säkerställa att tid för handbearbetning ägnas åt förfining snarare än åt att korrigera strukturella fel.
Materialspecifikationen löper parallellt med geometrin. Sterlingsilver, standardmaterialet för fina silversmycken, är en legering av 92,5 % silver och 7,5 % koppar (eller annat härdande element). Rent silver är för mjukt för de flesta armbandsapplikationer; koppartillsatsen ökar hårdheten och hållbarheten samtidigt som den bevarar silvrets vita färg. För ett armband som ska bäras dagligen avgör valet av legering, härdning och tvärsnittstjocklek tillsammans om smycket kommer att hålla sin form. En specialtillverkare bör kunna ange silverfinheten, den planerade gjutvikten och den förväntade färdigvikten efter filning och polering. Dessa siffror blir grunden för prissättning och för kundens godkännande.
2. Från digital fil till gjutbart mönster
När CAD-modellen är godkänd förbereds filen för produktion. I det vanligaste arbetsflödet 3D-printas modellen i ett gjutbart vax eller harts, och det tryckta mönstret blir offerkärnan i en investeringsgjutform. "Träd"-metoden används ofta: flera vaxmönster fästs på en central stjälk, trädet innesluts i investeringsgjut och vaxet bränns ut för att lämna ett nätverk av hålrum. För ett enda specialanpassat armband kan trädet bara ha ett eller två mönster, men principen är densamma: formen måste reproducera armbandets inre och yttre ytor med tillräckligt stor naturtrohet för att efterbehandlingen inte raderar designen.
Det är vid denna punkt där gjutningsatmosfären blir avgörande. Silver smälter vid ungefär 961 °C, och smält silver är känsligt för gasupptagning. Porositet i silvergjutgods är ofta förknippat med den stora skillnaden i gaslöslighet mellan flytande och fast silver: gaser lösta i smältan kan avvisas när metallen fryser, vilket lämnar bubblor eller hål. För ett armband med en bred, synlig yta kan även liten porositet bli ett problem vid ytbehandling, eftersom polering öppnar ytan och avslöjar hålrum under ytan.
Den heliumassisterade gjutningsmetoden åtgärdar detta problem från två håll. Innan gjutning evakueras formhåligheten och spolas med helium, en lätt gas som snabbt tränger in i porerna i investeringsmaterialet och tränger undan luft. Efter att smältan har införts används en tyngre gas som argon för att trycksätta håligheten, vilket trycker in silvret i de finaste fördjupningarna och hjälper till att undertrycka krympningsporositeten. Resultatet är inte ett "heliumfyllt" armband i någon bokstavlig bemärkelse; det är ett armband gjutet under förhållanden utformade för att producera en renare, mer förutsägbar silveryta. För ett specialtillverkat smycke där kunden har godkänt en specifik ytstruktur eller en högglansfinish är den skillnaden direkt synlig.
3. Gjutning, rengöring och strukturell inspektion
När gjutformen har bränts ut och uppnått gjuttemperatur hälls det smälta sterlingsilvret in i håligheten eller tryckas in i den. Efter stelning och kylning bryts gjutgodset bort och det råa gjutgodset separeras från inloppet. Armbandet är i detta skede ett grovt, gråvitt föremål: ytan kan innehålla gjutgodsrester, inloppsmärket måste tas bort och kanterna är vanligtvis tjockare än vad den slutliga designen kräver.
Den första inspektionen sker här, före någon kosmetisk efterbehandling. Juveleraren bör kontrollera armbandet för ofullständig fyllning, synlig porositet, sprickor och dimensionsförvrängning. Ett armband som inte har fyllts helt i en tunn del kan inte räddas genom polering; det måste gjutas eller omdesignas. På samma sätt kan porositet på en synlig yta bara bli synlig efter den första filningen. Att upptäcka dessa defekter i rågjutningsstadiet skyddar efterbehandlingsbudgeten och förhindrar att ett defekt smycke når kunden.
Det är också vid denna inspektion som den heliumassisterade processen förtjänar sin plats i arbetsflödet. Om gjutningsatmosfären och trycksekvensen har gjort sitt jobb, bör den råa ytan vara tätare och mer enhetlig än ett silvergjutet gjutgods som gjutits med hjälp av gravitationen, med färre hålrum under ytan som väntar på att uppstå under poleringen. Tillverkaren bör fortfarande förvänta sig att ta bort metall, men borttagningen bör avslöja fast silver snarare än dolda hålrum.
4. Bänkarbete: Arkivering, montering och dimensionell sanning
Rågjutgods förädlas för hand. Filar med varierande kornighet används för att avjämna kanterna, ta bort rester av ingjutningsrör och få armbandet att nå sitt avsedda tvärsnitt. För en manschett eller armring är detta också det steg då öppningen justeras, ändarna formas och armbandet kontrolleras mot den överenskomna inneromkretsen. Om designen inkluderar ett spänne eller gångjärn monteras och löds eller monteras komponenterna innan den slutliga poleringen. Armband är mekaniskt krävande föremål: ett spänne som ser korrekt ut på ett plant mönster kan fastna när armbandet är böjt, och ett gångjärn som är något feljusterat kommer att överföra spänningar till silvret runt det.
Handarbetet är i detta skede inte dekorativt. Det är steget som omvandlar en gjuten form till ett bärbart föremål. Juveleraren läser av armbandet i handen och kontrollerar balans, fjädring och insidans komfort mot handleden. Ett specialdesignat armband som är dimensionellt korrekt men obekvämt har misslyckats med sin specifikation. Det är också här ytans karaktär börjar definieras: en spegelblank heliummanschett, ett borstat armband och ett texturerat band kräver alla olika filningssekvenser och olika grader av metallborttagning.
5. Förbehandling och polering: Kontrollera ytan
Polering behandlas ofta som ett sista kosmetiskt steg, men vid tillverkning av silverarmband är det ett strukturellt och ekonomiskt beslut. En högglanspolerad yta avlägsnar metall från ytan; om gjutgodset innehåller porositet kommer polering att exponera den. Ytbehandlingssekvensen måste därför anpassas till gjutkvaliteten och designens tolerans för metallborttagning.
Masspoleringsmetoder som trumling eller vibrationspolering kan användas för förbehandling, särskilt där flera armband bearbetas tillsammans. Tumling med ett lämpligt medium kan ge en jämn yta och har i sterlingsilver förknippats med en härdningseffekt i ytskiktet. Emellertid ger enbart trumling sällan den skarpa, spegelblanka yta som förväntas av ett fint silverarmband. Bänkpolering med en skiva och successivt finare poleringsmedel är fortfarande nödvändigt för synliga ytor, kanter och fördjupningar. Det sista steget bör alltid vara en ren, luddfri polering för hand eller med en särskild silverpoleringsduk, vilket säkerställer att inga poleringsrester kvarstår i detaljerna.
För ett armband med heliumkoncept bör efterbehandlingsstrategin stödja designintentionen. Om smycket är tänkt att se lätt och reflekterande ut kan en hög polering på de breda ytorna och en mjukare finish på insidan förstärka effekten utan att armbandet känns skört. Om smycket är tänkt att vara skulpturalt kan en kontrollerad satin- eller borstad finish vara mer lämplig, med polering reserverad för upphöjda kanter och kurvans insida.
6. Plätering, skydd mot missfärgning och frågan om livslängd
Sterlingsilver mattas. Kopparn i legeringen reagerar med svavelhaltiga föreningar i luften, och den resulterande mörka filmen är särskilt märkbar i fördjupningar och på smycken som bärs intermittent. För ett specialdesignat armband som är avsett som ett långsiktigt smycke är hantering av matthet en del av tillverkningskvaliteten, inte en eftertanke.
Två metoder är vanliga. Det första är elektroplätering: ett tunt lager rodium eller guld kan appliceras över silvret för att fördjupa glansen och lägga till en barriär mot mattning. Rodiumplätering ger en ljus, vit yta; guldplätering förändrar färgen helt. Pläteringens tjocklek spelar roll: en mycket tunn dekorativ platta slits igenom vid höga kontaktpunkter, medan en tjockare platta ger hållbarhet men förändrar känslan och färgen på smycket. Vissa tillverkare applicerar en bassilverfärg före den slutliga pläteringen för att förbättra vidhäftningen och ytjämnheten. Det andra tillvägagångssättet är en anti-mattning e-coat: en osynlig elektroforetisk lack som förseglar silvret mot oxidation och fukt. E-coat är särskilt användbart för armband med invecklade fördjupningar eller blandade ytbehandlingar, där plätering skulle dölja detaljer. Valet beror på designen, kundens färgpreferens och det förväntade slitagemönstret.
För ett specialanpassat heliumarmband bör ytbehandlingsspecifikationen ange pläterings- eller beläggningstyp, önskad tjocklek där så är relevant, och det estetiska resultat som kunden har godkänt. Ett armband i "ljust silver" som faktiskt är rodiumpläterat och ett armband i "sterlingsilver" med en anti-mattningsbeläggning är olika produkter, och kunden bör veta vilken de får.
7. Kontrollstämpling, lasermärkning och efterlevnad
På många marknader måste ett silverarmband över en viss vikt eller som erbjuds till försäljning som en ädelmetallartikel bära en kontrollstämpel som anger finhet. Kontrollstämpel är inte bara en ursprungsstämpel; det är ett uttalande om testad renhet. Nationella system skiljer sig åt, men principen är konsekvent: artikeln testas, och om den uppfyller den deklarerade standarden – vanligtvis 925 för sterlingsilver – märks den med renhetsgraden och, i vissa jurisdiktioner, en unik identifieringskod. Lasermärkning används alltmer för kontrollstämplar och för anpassad personalisering eftersom den är beröringsfri, permanent och lämplig för färdiga eller invecklade föremål.
För en specialtillverkare bör stämpling planeras in i produktionsschemat, inte läggas till som en sista minuten-tjänst. Armbandet måste vara tillräckligt färdigt för kontroll men inte så långt avancerat att märkningen skadar den färdiga ytan. Om smycket har en kundlogotyp, ett datum eller en personlig inskription måste utformningen av stämpeln och personaliseringen lösas tillsammans så att ingen av dem är överbelastad eller placeras i ett område med högt slitage. På marknader där stämpling är frivillig men allmänt erkänd är närvaron av ett trovärdigt märke en kvalitetssignal som stöder det specialtillverkade priset.
8. Förpackning: Skydd, presentation och diskretion
Ett färdigt silverarmband är sårbart under transport. Det kan repas av kontakt med andra metallföremål, missfärgas av fukt eller böjas om förpackningen komprimeras. Förpackningen måste utföra tre funktioner samtidigt: skydda smycket, presentera det som ett väl ansett föremål och undvika att marknadsföra dess värde till opportunister.
Innerförpackningen bör börja med syrafritt näsdukspapper eller en mjuk påse, som lindas individuellt runt armbandet för att förhindra repor och trassel. En anti-mattningsremsa eller påse ger ytterligare en barriär mot oxidation under transporten. Det inslagna armbandet placeras sedan i en styv smyckesask eller ett vadderat fack; ett armband bör inte tillåtas att röra sig löst inuti en större låda. Märkt ytterförpackning kan förhöja uppackningsupplevelsen, men den bör placeras i en vanlig, omärkt ytterkartong så att försändelsen inte annonserar "fina smycken" vid dörren. Wellpapp ytterförpackning är den praktiska standarden för alla försäkrade smyckesförsändelser, och tomrumsfyllning bör användas på alla sidor så att innerlådan inte kan förskjutas.
9. Frakt, försäkring och leverans
Det sista steget är logistiken, och det är här som många specialdesignade smyckesprojekt förlorar den kvalitet de byggde upp i verkstaden. Transportörer har olika gränsvärden för deklarerat värde och förpackningskrav för smycken. Vissa begränsar smyckesleveranser till ett maximalt deklarerat värde per paket; andra kräver wellpapplådor för försäkrade smycken över ett visst tröskelvärde. För specialdesignade armband med högt värde är en tjänst med signaturbekräftelse och en dokumenterad spårbarhetskedja lämplig; registrerade eller fullförsäkrade tjänster finns just för smycken vars förlust skulle vara svår att absorbera.
Tillverkaren bör också bygga in ett realistiskt leveransfönster i kundavtalet. Tillverkning av specialanpassade silverarmband involverar vanligtvis flera på varandra följande steg: design och CAD-godkännande, mönstertryck, gjutning, bänkbearbetning, polering, plätering eller ytbehandling, kontrollstämpling och packning. Ledtider på flera veckor är normala för specialtillverkade silverföremål, och komplext specialarbete kan sträcka sig utöver det. Att ange ett leveransdatum utan att ta hänsyn till kontrollstämplingens leveranstid eller transportörens transittid skapar undvikbar besvikelse. Ett professionellt schema inkluderar bufferttid för omgjutning eller en efterbehandlingskorrigering, eftersom ett specialanpassat föremål som hastar igenom inspektionen inte är riktigt färdigt.
Slutsats
Tillverkning av silversmycken med heliumarmband är, i bästa fall, en kedja av kontrollerade beslut snarare än en enda dramatisk skapandehandling. Designfasen definierar objektet och dess mekaniska krav. Gjutningsfasen använder atmosfär och tryck – inklusive helium som en lätt spolningsgas – för att producera en silveryta som kan överleva efterbehandling. Bänk- och poleringsstegen omvandlar gjutningen till ett bärbart och bekvämt armband. Plätering eller e-beläggning avgör hur ytan åldras. Kontrollstämpel intygar vad metallen egentligen är. Förpackning och frakt skyddar det färdiga smycket och levererar det utan att förringa den omsorg som lagts ner på det.
Ordet ”helium” kan förbli ett formspråk, ett produktnamn eller en referens till en gjutatmosfär; det viktiga är att tillverkningsprocessen bakom det är transparent och disciplinerad. En kund som beställer ett specialdesignat silverarmband har rätt att veta silvrets finhet, gjutningsmetoden, ytbehandlingsspecifikationen och leveransschemat. En tillverkare som kan svara exakt på dessa frågor – och som bygger in heliumassisterad gjutning, korrekt kontrollstämpling och skyddande logistik i det offererade priset – erbjuder något mer värdefullt än ett dekorativt föremål. De erbjuder ett armband som fortfarande kommer att kännas igen sig självt efter åratal av användning.