De la planul digital la pandantivul finit: În interiorul procesului de fabricație a colierului cu inimă și piatră prețioasă
Un colier cu inimă și piatră prețioasă arată simplu pe un stand de vânzare cu amănuntul: o ramă metalică în formă de inimă, o singură piatră calibrată într-o culoare caracteristică, un lanț, o încuietoare. În spatele acestei simplități se află un lanț de fabricație strict secvențiat, în care fiecare milimetru de geometrie a cuiului, fiecare zecime de micron de grosime a plăcii și fiecare grad de temperatură de turnare determină dacă zece mii de pandantive identice ajung într-un depozit gata de vânzare - sau dacă o comandă în vrac se prăbușește în abateri de toleranță, pierderi de pietre și retururi. Înțelegerea modului în care piesa trece de la proiectarea CAD la producția în vrac este esențială pentru oricine caută, dezvoltă sau scalează un program de coliere cu pietre prețioase.
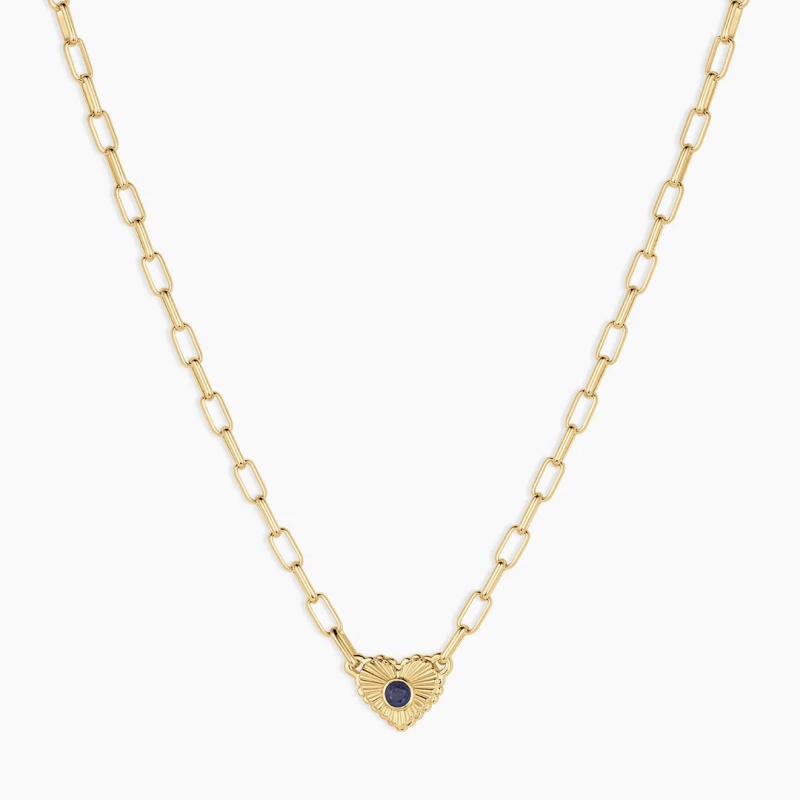
Brief-ul de design: Transformarea unui concept într-o specificație de producție
Procesul nu începe cu o schiță. Începe cu un brief care definește ce i se cere de fapt fabricii să realizeze. Pentru un colier cu inimă și piatră prețioasă, brief-ul trebuie să specifice metalul de bază - oțel inoxidabil 316L, argint sterling, aur de 14K sau un aliaj de alamă - tipul și gradul pietrei, dimensiunile inimii, lungimea și grosimea lanțului, tipul de încuietoare, specificațiile de placare, greutatea țintă cu toleranță și cantitatea minimă de comandă. O fotografie de referință în sine nu este un document de producție. Fără un brief semnat care să traducă designul în specificații măsurabile, eșantionarea începe cu ambiguitate, iar producția în vrac moștenește această ambiguitate la scară largă.
Acest lucru este deosebit de important pentru bijuteriile cu pietre prețioase, deoarece piatra este centrul emoțional al produsului și cel mai frecvent punct de defecțiune al acestuia. Rezumatul trebuie să precizeze dacă piatra prețioasă este naturală, sintetică, din zirconiu cubic, sticlă sau umplută cu email și dacă pietrele sunt calibrate pentru producție repetată. Pietrele calibrate sunt dimensionate la o toleranță strictă - adesea ±0,1 mm sau mai strictă în serii de producție - astfel încât același loc de montare acceptă fiecare piatră din lot fără montare manuală individuală. Dacă pietrele nu sunt calibrate, etapa de montare devine o operațiune manuală de sortare, iar consecvența într-o comandă în vrac devine imposibil de garantat.
Proiectare CAD: Ingineria inimii pentru turnabilitate și fixare
Odată ce brief-ul este confirmat, designul trece la designul asistat de calculator. CAD-ul pentru bijuterii nu este un exercițiu de randare decorativă; este etapa de inginerie în care se determină comportamentul fizic al piesei finite. Pentru un pandantiv în formă de inimă, modelul CAD definește grosimea peretelui cadrului inimii, geometria clemei, locul pentru piatra zodiacală, structura cuiului sau a bezelului care va susține piatra și jocurile interne care permit metalului să curgă în timpul turnării.
Un fișier CAD bine proiectat previne trei defecțiuni comune de producție: porozitatea cauzată de grosimea inegală a peretelui, pierderea pietrei din cauza țepilor subdimensionați și uzura placării din cauza marginilor interne ascuțite care prind soluția de placare. Inginerul CAD lucrează la toleranțe de aproximativ 0,05–0,1 mm pentru așezările pietrei, înălțimea țepilor și dimensiunile canalului. Pentru un pandantiv în formă de inimă cu o piatră prețioasă montată pe bezel, grosimea peretelui bezelului trebuie controlată cu atenție - prea subțire și piatra nu este fixată; prea groasă și pandantivul devine inutil de greu, crescând costul unitar al metalului și greutatea de transport. Pentru o inimă cu țepi montați, geometria țepilor trebuie să fie suficient de robustă pentru a rezista la montare fără a fractura piatra sub stres, dar suficient de fină pentru a păstra delicatețea vizuală a conturului inimii.
Etapa CAD determină, de asemenea, modul în care va fi orientată inima pe arborele de turnare și dacă geometria conține decupaje sau gâturi subțiri care pot produce porozitate prin contracție în timpul solidificării. Un fișier CAD gata de producție este optimizat pentru turnare curată și fixare puternică - nu doar pentru o randare convingătoare. De obicei, mărcile revizuiesc randările din trei sau patru unghiuri și aprobă fișierul înainte de a trece la prototipare; modificările după aprobarea CAD repornesc lanțul de matriță și eșantionare și sunt costisitoare.
Prototiparea: Prima verificare a realității fizice
Fișierul CAD aprobat este imprimat la rezoluție înaltă în rășină sau ceară pentru a crea un prototip fizic. Acesta este primul moment în care designul există ca obiect tangibil și este momentul în care erorile geometrice care au supraviețuit ecranării devin evidente: un vârf prea subțire pentru a susține piatra, o cheie care stă stângaci pe lanț, o inimă care pare prea grea sau prea ușoară pentru uzura prevăzută. La o rezoluție a stratului de 25 de microni, prototipul este suficient de fin pentru a evalua geometria vârfului și finisajul suprafeței înainte de a fi trimis la o matriță de producție.
Pentru un colier cu piatră prețioasă, prototipul este, de asemenea, prevăzut cu o piatră eșantion de dimensiunea și forma specificate. Montatorul sau tehnicianul de mostre verifică dacă piatra se așează corect, dacă țepii intră în contact cu piatra la tensiunea corectă și dacă pandantivul în formă de inimă atârnă cu piatra orientată înainte, în loc să se răsucească pe lanț. Centrul de greutate al unui pandantiv contează: o inimă cu greutatea în partea superioară și o ancoră descentrată se va roti atunci când este uzată, iar lustruirea nu va corecta o problemă fundamentală de echilibru. Dacă prototipul este aprobat, fișierul trece la fabricarea matriței. Dacă nu, fișierul CAD este revizuit și retipărit - o buclă de iterație care există tocmai pentru a preveni multiplicarea acestor probleme într-o comandă în vrac.
Fabricarea matrițelor și turnarea cu ceară pierdută: de la prototip la metal
Producția în masă a unui colier cu inimă, o piatră prețioasă, se bazează aproape întotdeauna pe turnarea cu ceară pierdută, standardul industrial pentru reproducerea consecventă a formelor detaliate ale bijuteriilor din metale prețioase și de bază. Prototipul aprobat este utilizat pentru a crea o matriță de producție, de obicei o matriță de cauciuc sau silicon pentru injecție repetată de ceară. Din această matriță, copiile de ceară ale pandantivului cu inimă sunt injectate, inspectate pentru a vedea dacă prezintă urme de umflătură sau contracție și asamblate pe o tijă centrală de ceară numită arbore. Piesele ușoare merg spre vârful arborelui, iar piesele mai grele mai jos, pentru a menține echilibrul în timpul turnării.
Apoi, arborele de ceară este plasat într-un vas de oțel și înconjurat cu ipsos de ambalare, un material fin rezistent la căldură. Vasul este încălzit într-un cuptor, arzând ceara și lăsând o cavitate negativă în ambalare. Metalul topit - argint sterlin, aliaj de aur, alamă sau oțel inoxidabil, în funcție de program - este turnat în acea cavitate folosind turnare centrifugă sau asistată de vid pentru a se asigura că metalul umple detaliile fine și locurile pentru dinți. După răcire, ambalajul este desprins, arborele turnat este tăiat în bucăți individuale, iar fiecare turnare este inspectată pentru porozitate, umplere incompletă și precizie dimensională.
Turnarea este etapa cu cel mai mare risc din întregul proces. O turnare defectuoasă nu poate fi recuperată prin lustruire sau fixare. Porozitatea - goluri interne sau gropițe de suprafață cauzate de captarea gazului sau contracție în timpul solidificării - poate apărea ca niște pete mici întunecate care devin vizibile doar după lustruire sau ca puncte slabe structurale care determină ruperea unui cui în timpul fixării. Gâturile subțiri dintre secțiunile adiacente mai groase ale unui model de inimă sunt cauze clasice ale porozității prin contracție, iar cea mai sigură corecție este adesea o modificare de design, mai degrabă decât o ajustare a parametrilor de turnare. Pentru un colier cu inimă și piatră prețioasă, etapa de turnare trebuie să țină cont și de contracția metalului: pe măsură ce metalul se răcește, piesa se contractă, iar matrița trebuie scalată pentru a compensa, astfel încât dimensiunile finale ale inimii și locul pietrei să corespundă specificațiilor CAD.
Montarea pietrei: Inima operațiunii, dependentă de abilități
Piesele turnate care trec inspecția trec la etapa de montare a pietrei, unde fiecare piatră prețioasă este așezată și fixată în locașul pregătit. Aceasta este etapa cea mai laborioasă și cea mai exigentă din acest proces. Un montator lucrează sub mărire, ajustând fiecare vârf pentru a menține piatra la tensiunea corectă: suficient de strânsă încât piatra să nu se poată mișca, suficient de slăbită încât vârful să nu fractureze piatra sau pe ea însăși prin stres. Se folosește o sondă de alamă pentru a verifica tensiunea, iar fiecare piatră este inspectată sub o mărire de 10x înainte de semnarea piesei.
Diferite stiluri de montare prezintă riscuri diferite de defectare. Montarea cu țepi principali se defectează atunci când geometria țepilor principali este subdimensionată în CAD. Montarea cu lunetă - frecvente la pandantivele în formă de inimă, deoarece marginea metalică continuă protejează piatra și creează o siluetă curată - se defectează atunci când peretele lunetei este prea subțire pentru a reține piatra sau prea gros pentru a fi presat curat peste centura pietrei. Montarea pavé pe un contur în formă de inimă se defectează atunci când mărgelele sunt prea mici pentru a susține pietrele. Pierderea pietrei pe teren se datorează aproape întotdeauna unui montator care a omis verificarea tensiunii sau unui fișier CAD care a proiectat insuficient așezarea. Pentru un program de montare a pietrelor prețioase, unde un singur stil poate fi livrat în douăsprezece culori diferite de pietre, echipa de montare trebuie, de asemenea, să mențină consecvența culorii în întregul lot și să verifice dacă fiecare piatră se potrivește cu referința de culoare principală aprobată în condiții de iluminare standardizată.
Pre-lustruire, lustruire finală și placare
Înainte de montarea pietrelor, metalul este supus unei pre-lustruiri. Suprafețele care vor fi inaccesibile odată ce piatra prețioasă este montată sunt netezite și lustruite, iar piesa este curățată cu ultrasunete pentru a îndepărta reziduurile de lustruire. Neglijarea pre-lustruirii duce la apariția unor pete mate sub piatră sau la un contact deficitar între metal și piatră prețioasă, compromițând atât aspectul, cât și durabilitatea.
După priză, piesa intră în procesul de lustruire finală - o rafinare a suprafeței în mai multe etape care progresează de la abrazive grosiere, la lustruire fină, până la finisajul specificat, oglindă sau satinat. Lustruirea îndepărtează fulgii de turnare, urmele de pilă și zgârieturile sculelor și îmbină lucrarea de priză astfel încât dinții sau rama să pară integrată în forma de inimă. Pentru programele comerciale de lustruire a pietrelor prețioase, finisajul trebuie să fie reproductibil pe mii de unități, ceea ce înseamnă că procesul de lustruire este documentat prin secvența abrazivă și criteriile de inspecție, mai degrabă decât să fie lăsat la latitudinea fiecărui laborator.
Placarea urmează lustruirii. Metalele albe, cum ar fi argintul sterling, sunt de obicei placate cu rodiu pentru strălucire și rezistență la pătare; programele cu nuanțe de aur utilizează placare cu aur sau acoperiri PVD; programele din oțel inoxidabil pot utiliza acoperiri colorate PVD pentru durabilitate. Grosimea plăcării trebuie specificată numeric - nu ca „placare groasă” - deoarece placarea subțire se uzează în punctele de contact intens, cum ar fi cheia și încuietoarea, expunând metalul de bază și creând probleme de decolorare. Pentru colierele cu pietre prețioase, sunt disponibile grosimi de placare cuprinse între 0,3 μm și 3,0 μm, în funcție de cerințele de durabilitate ale mărcii, iar uneori se utilizează placarea cu rodiu de trei ori pentru o protecție suplimentară. Tratamentele anti-pătare și monturile ranforsate ale lunetei abordează direct cele mai frecvente două reclamații ale consumatorilor în ceea ce privește bijuteriile cu pietre prețioase: pierderea pietrei și decolorarea.
Controlul calității: Unde se câștigă sau se pierde consecvența în vrac
Controlul calității nu constă într-o singură inspecție la sfârșitul liniei. Într-un program bine condus de coliere cu pietre prețioase, controlul calității este distribuit pe tot parcursul procesului. Pietrele primite sunt testate pe loturi în raport cu o referință de culoare principală. Piesele turnate sunt inspectate pentru porozitate și precizie dimensională înainte de montare. Pietrele montate sunt verificate pentru tensiune și aliniere la mărire. Piesele placate sunt verificate pentru grosimea stratului și aderență. Inspecția finală verifică siguranța pietrei, dimensiunile, greutatea, funcția încuietoarei și finisajul suprafeței.
Protocolul „eșantionului auriu” este coloana vertebrală a consistenței în vrac. Odată ce prototipul este aprobat, acesta devine reperul tehnic definitiv pentru linia de producție. Echipa de control al calității compară piesele finite cu eșantionul auriu pentru specificații, toleranțe și finisaj, iar inspecțiile în mai multe etape asigură că fiecare unitate din comanda în vrac corespunde referinței aprobate. Planurile de eșantionare a Limitei de Calitate Acceptabile (AQL) definesc câte piese sunt inspectate și ce niveluri de defecte sunt acceptabile, în timp ce testele funcționale - deschiderea și închiderea încuietoarei, rezistența la tracțiune a lanțului, verificările de siguranță a pietrei - verifică dacă colierul va rezista la uzură. Pentru comenzile cu risc mai mare, se pot utiliza inspecții și teste de materiale de către terți pentru a confirma compoziția aliajului, eliberarea nichelului și grosimea plăcii în raport cu specificațiile.
Producție în vrac: Scalare fără deviație
Producția în vrac începe numai după ce eșantionul este aprobat și eșantionul auriu este blocat. Matrițele de producție durabile sunt pregătite pentru turnare în volum mare, iar fabrica derulează comanda prin stații controlate: turnare, asamblare, sudare cu laser pentru durabilitate, fixare pietre, lustruire, placare și control final al calității. Sudarea cu laser este adesea utilizată la îmbinări și atașamente ale ancorelor, deoarece produce o legătură mai puternică și mai curată decât lipirea tradițională și reduce riscul de deteriorare termică a pietrelor din apropiere.
Principala provocare a producției în vrac nu este realizarea unui singur colier bun; ci realizarea a zece mii de coliere care să fie imposibil de distins de eșantionul aprobat. Acest lucru necesită planificarea toleranțelor la fiecare stație. Diametrele pietrelor sunt menținute la toleranțe strânse, astfel încât locurile de fixare să nu necesite ajustări individuale. Grosimea peretelui lunetei este standardizată pentru toate stilurile de pandantiv, astfel încât retenția pietrei să rămână sigură fără a adăuga o greutate metalică inutilă. Grosimea placajului este controlată de parametrii procesului, mai degrabă decât de judecata operatorului. Etichetarea lotului, codurile de bare și integrarea ambalajelor de marcă permit fabricii să urmărească din ce lot de producție provine un colier finit, ceea ce este esențial pentru gestionarea oricărei probleme de calitate care apare după expediere.
Timpii de livrare pentru comenzile de coliere cu pietre prețioase în vrac sunt de obicei între 25 și 45 de zile lucrătoare după aprobarea finală a designului și primirea depozitului, în funcție de volum și complexitatea tehnică. Recomenzile sunt mai rapide deoarece fișierele de design și matrițele sunt arhivate, iar mostra aurie rămâne referința de producție. Această infrastructură de arhivare este cea care permite unui brand să scaleze un colier cu inimă și piatră prețioasă de la o singură mostră la o colecție sezonieră, fără a fi nevoie să reproiecteze piesa de fiecare dată.
Concluzie: Colierul este procesul
Un colier cu inimă și piatră prețioasă este adesea comercializat ca un cadou simplu și emoționant. Fabricat la scară largă, este un lanț de decizii inginerești în care fiecare verigă contează. Proiectul definește piatra și metalul. CAD determină dacă inima poate fi turnată curat și dacă piatra poate fi fixată în siguranță. Prototipul expune ceea ce a ascuns ecranul. Turnarea convertește geometria în metal, iar montarea transformă metalul într-o piesă purtabilă. Lustruirea și placarea determină aspectul colierului și cât timp va arăta așa. Controlul calității, distribuit în fiecare stație și ancorat la o mostră de aur, determină dacă piesa cu numărul zece mii este la fel de fiabilă ca prima. Producția în vrac funcționează nu pentru că vreun pas este complicat, ci pentru că fiecare pas este controlat, inspectat și aprobat înainte de a începe următorul. Pentru brandurile care se aprovizionează cu bijuterii din pietre prețioase, fabrica care tratează procesul ca o secvență de operațiuni controlate este fabrica care oferă consecvență între loturi - iar fabrica care îl tratează ca „crearea piesei” oferă surprize.