Piața modernă a cerceilor a trecut printr-o schimbare structurală. Cercelul unic și remarcabil a fost înlocuit de „ear” atent selectat - o grămadă de cercei huggie, stud și mini-cercei care urcă pe lobul urechii într-un aranjament deliberat de scară, textură și ton metalic. În centrul acestei mișcări se află „huggie”: un cercei strâmt care „îmbrățișează” lobul urechii, cu diametru mic, dar cu un potențial stilistic substanțial. În cadrul categoriei, o direcție de design a câștigat o atenție deosebită în rândul brandurilor și comercianților cu amănuntul: „huggie” personalizat, cu structură mixtă, suprapus - un singur cercel care imită aspectul stratificat prin segmente decalate, tratamente de suprafață mixte, metale alternante, incrustații de email sau aranjamente de pietre, toate construite pe o singură ramă articulată.
Pentru brandurile de bijuterii, mărcile private și antreprenori, realizarea unei astfel de piese de la concept la producția în vrac necesită parcurgerea unui lanț complex de design, inginerie, selecție a materialelor, scule, turnare, finisare și control al calității. Acest articol parcurge pas cu pas acest lanț, examinând ce face de fapt un producător de bijuterii personalizate mixte suprapuse - și ce trebuie să știe cumpărătorii în fiecare etapă.
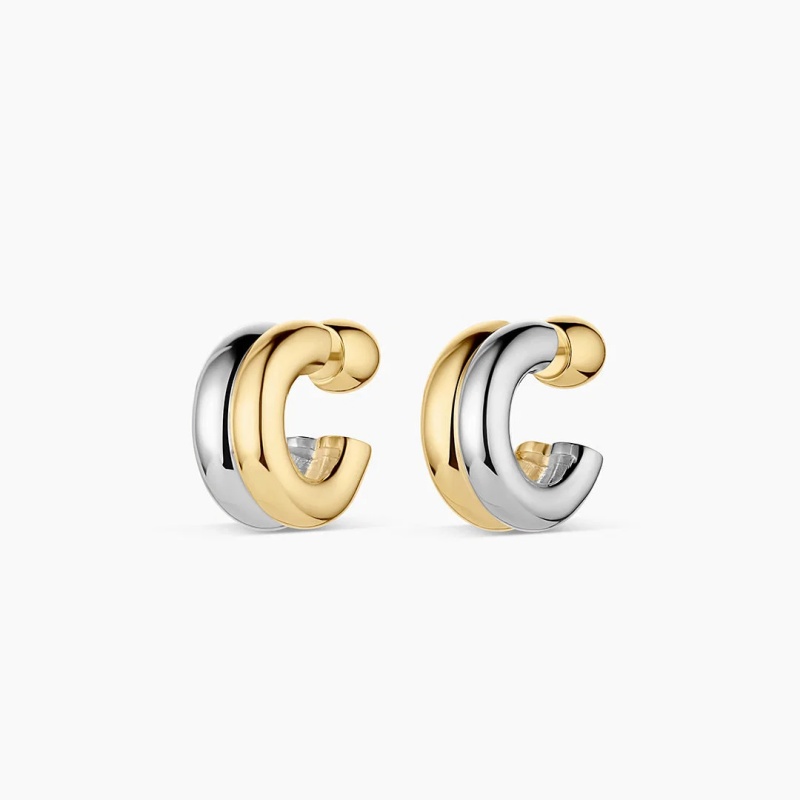
Faza de design: traducerea unei estetici suprapuse într-un singur obiect purtabil
Atractivitatea unui cercel suprapus mixt constă în contradicția vizuală: trebuie să arate ca mai multe piese purtate împreună, funcționând în același timp ca un singur cercel confortabil și sigur. Această tensiune este rezolvată - sau expusă - în faza de design.
Procesul începe cu proiectarea tehnică și modelarea 3D folosind software CAD precum RhinoGold sau MatrixGold. În cazul unei balamale huggie, cea mai importantă considerație inginerească este mecanismul balamalei. Spre deosebire de un simplu inel de sârmă cu închidere fluture, o balamale huggie se bazează de obicei pe o balama cilindrică și o închidere cu clic. Modelul CAD trebuie să țină cont de toleranțe - adesea în jur de 0,2 mm între stâlp și tubul balamalei - pentru a asigura o mișcare lină, fără oscilații sau slăbiri în timp. O balama prost proiectată este cel mai frecvent punct de defecțiune în producția de balamale huggie și este mult mai ieftin de rezolvat în CAD decât printr-o comandă în vrac.
Pentru oamestecat stivuitÎn ceea ce privește designul, faza CAD implică o complexitate suplimentară. Efectul „stivuit” poate fi obținut prin segmente de bloc decalate, ca într-un cercei în formă de C deschis cu geometrie stratificată neregulată, sau prin alternarea materialelor, cum ar fi metalul lustruit și incrustațiile de email umplute manual. De asemenea, designerul trebuie să determine modul în care tonurile metalice mixte - auriu și argintiu sau auriu galben și roz - vor fi distribuite pe întreaga piesă. Dacă cercelul combină placări contrastante, planul de producție trebuie să specifice secvențe de mascare și placare care să prevină contaminarea încrucișată. Fața frontală poate primi tratamentul decorativ, dar suprafața interioară și mecanismul de închidere trebuie să rămână netede, confortabile și durabile.
Odată ce fișierul CAD este aprobat, mulți producători produc un prototip de rășină prin imprimare 3D SLA sau DLP în termen de 24 până la 48 de ore. Acest model fizic permite cumpărătorului să evalueze „senzația” piesei - greutatea, confortul marginii și echilibrul vizual al segmentelor suprapuse - înainte de a se decide asupra prelucrării cu scule din oțel. Pentru un design mixt suprapus, acesta este momentul pentru a confirma că geometria stratificată se citește clar la dimensiunea reală și că cercelul nu devine excesiv de greu sau voluminos.
Selecția materialelor: Potrivirea esteticii suprapuse cu performanța
Materialul ales pentru un huggie mixt suprapus determină nu doar costul, ci și greutatea, durabilitatea, performanța hipoalergenică și calitatea finisajului. Cele trei direcții dominante de materiale în categoria huggie sunt oțelul inoxidabil 316L, argintul sterling 925 și alama.
Oțelul inoxidabil 316L a devenit materialul de bază în fabricarea de huggie-uri de ultimă generație. Este de calitate medicală, hipoalergenic, extrem de rezistent la coroziune și suficient de robust din punct de vedere structural pentru a susține geometrii sculptate complexe - cum ar fi suprafețe cu textură topită sau brutaliste - fără deformare sau aplatizare. Pentru modele mixte suprapuse care se bazează pe o textură profundă a suprafeței sau segmente arhitecturale îndrăznețe, oțelul inoxidabil oferă rigiditatea necesară la un cost competitiv. De asemenea, rezistă excepțional de bine la placarea PVD (depunere fizică din vapori), lipind finisajul din aur sau argint la nivel molecular pentru rezistență la pătare și rezistență la apă.
Argintul sterlin 925 ocupă categoria bijuteriilor fine. Se turnează frumos, surprinde curbele extrem de elegante și oferă greutatea substanțială asociată bijuteriilor prețioase. Atunci când este asociat cu un strat de aur de cel puțin 2,5 microni, se califică drept vermeil - o categorie definită legal pe piețe precum Statele Unite. Pentru o bijuterie mixtă, destinată unei poziții premium, argintul sterlin placat cu aur selectiv poate crea un efect bicolor care se simte intenționat și luxos.
Alama este opțiunea cu buget redus, apreciată pentru căldura și prelucrabilitatea sa. Cu toate acestea, alama necesită o protecție antioxidantă riguroasă și o acoperire uniformă a plăcilor, în special pe suprafețele interioare și zonele balamalelor care se confruntă cu frecare. O pereche de alamă suprapusă mixtă poate avea incrustații emailate - umplutură epoxidică aplicată manual pentru un finisaj mat sau sidefat uniform - alternând cu segmente de aur lustruit.
Dincolo de metalul de bază, dimensiunea „mixtă” introduce materiale secundare: zirconiu cubic în montură bezel sau prong, email într-o gamă de culori sau tonuri contrastante de placare. Fiecare element adăugat crește numărul de etape de producție și punctele în care calitatea poate diverge. Un producător cu experiență în huggies din materiale mixte va stabili porți de inspecție pentru siguranța pietrei, aderența emailului și consistența placarei înainte de asamblare.
Scule, turnare și anatomia unui Huggie suprapus
Odată ce designul și materialul sunt fixate, producția trece la prelucrare - etapa care determină consecvența pe mii de unități. Pentru balamalele huggie cu zone de balamale subțiri, este de obicei necesară o matriță de cauciuc din mai multe piese. Un model principal din oțel frezat CNC, tăiat la toleranțe de până la 0,01 mm, servește drept bază pentru matrița de producție. Această precizie nu este negociabilă pentru balama: o variație chiar și de câteva sutimi de milimetru poate produce o închidere care se simte slăbită, granuloasă sau imposibil de închis cu o clipă.
Metoda de turnare depinde de metal și de complexitatea geometriei suprapuse. Turnarea cu ceară pierdută rămâne standardul pentru huggies-urile din argint și alamă. Ceara este injectată în matrița de cauciuc sub presiune - presiune mai mare pentru modele cu colțuri ascuțite sau texturi adânci, pentru a preveni marginile rotunjite și „șanțurile scurte”. Modelele de ceară sunt asamblate pe un arbore, acoperite cu ipsos și arse într-un cuptor de ardere. Metalul topit este apoi turnat centrifugal sau sub vid, producând „semifabricate” brute care poartă deja silueta stivuită, dar rămân mate și nefinisate.
Pentru balamalele din oțel inoxidabil, producția poate implica în schimb prelucrare CNC sau ștanțare și presare, în funcție de model. Ștanțarea este eficientă pentru profile mai simple, în timp ce prelucrarea CNC oferă o precizie mai mare pentru componente complexe ale balamalelor și segmente stivuite interconectate. În ambele cazuri, obiectivul este un semifabricat solid din punct de vedere structural, cu muchii curate și o grosime constantă a peretelui - esențial pentru o piesă care se va așeza perfect pe lobul urechii.
Finisare, asamblare și provocarea metalelor mixte
Faza de finisare transformă un semifabricat brut turnat sau prelucrat mecanic într-un cercel ușor de purtat, rezolvat vizual. Pentru un cercel cu elemente suprapuse mixte, aici devine cea mai evidentă complexitate a designului.
Primul pas este pregătirea suprafeței: pilirea, tamburarea și lustruirea pentru a îndepărta liniile de separare, urmele de sprupru și imperfecțiunile suprafeței. Dacă designul încorporează texturi - ciocănite, răsucite, canelate sau topite - aceste texturi sunt rafinate în această etapă, mai degrabă decât lustruite. Texturile huggie au devenit o tendință semnificativă tocmai pentru că variația suprafeței captează lumina fără a adăuga greutate vizuală sau a necesita dimensiuni mai mari.
Urmează asamblarea. Pentru o bijuterie cu balamale, stâlpul și cilindrul balamalei sunt unite la corpul principal, adesea prin sudură cu laser pentru durabilitate și precizie. Închiderea cu clic este montată și testată pentru funcționare: ar trebui să se deschidă lin, să se închidă cu un clic sigur și să rămână închisă în condiții normale de uzură. Dacă modelul include incrustații de smalț, smalțul este umplut și întărit manual, apoi rafinat până la o suprafață uniformă. Dacă pietrele sunt montate, acestea sunt fixate în monturi bezel sau prong; monturile bezel sunt adesea preferate pentru modelele mixte suprapuse, deoarece protejează marginile pietrelor și mențin o suprafață elegantă și continuă.
Placarea este următorul pas critic, iar pentru modelele cu metale mixte este și cea mai solicitantă din punct de vedere tehnic. Un huggie în două tonuri - să zicem, segmente de aur galben alternând cu email alb sau metal cu nuanță argintie - necesită o placare selectivă. Zonele care nu ar trebui să primească un anumit strat de placare trebuie mascate sau protejate în alt mod. Grosimea plăcării contează: pentru huggies care prezintă frecare cu lobul urechii și părul, se recomandă o placă mai groasă de 3 până la 5 microni față de o placare decorativă mai subțire. Placarea PVD pe oțel inoxidabil oferă o stabilitate superioară a culorii și rezistență la pătare, decolorare și expunerea la apă, în timp ce galvanizarea pe argint sau alamă necesită o curățare și o activare riguroasă înainte de baia de placare pentru a asigura aderența.
După placare, cerceii sunt curățați cu ultrasunete, inspectați și - dacă este specificat - gravați cu laser cu sigla mărcii sau cu un marcaj pe spate. Gravarea cu laser este o modalitate obișnuită de personalizare pe suprafața interioară plană a unui cercei huggie, unde rămâne ascunsă în timpul purtării, dar consolidează identitatea mărcii.
Controlul calității și tranziția către producția în vrac
Producția în vrac nu este un eveniment singular, ci o serie de tranziții controlate. Eșantionul aprobat de pre-producție servește drept standard de referință în raport cu care se măsoară fiecare unitate ulterioară. Un producător reputat stabilește porți de inspecție în mai multe puncte: verificarea materialului primit, turnare sau formare, asamblarea balamalelor, montarea pietrei sau umplerea emailului, lustruire, placare și ambalare finală.
Pentru perechile huggie suprapuse mixte, controlul calității trebuie să privească dincolo de fața. Acțiunea de închidere, netezimea suprafeței interioare, confortul marginii și finisajul spatelui fac parte din experiența purtătorului - și toate sunt domenii comune în care producția cu costuri mai mici reduce costurile. Inspecția bucată cu bucată este deosebit de importantă pentru modelele care combină mai multe materiale sau piese mobile, deoarece o singură balama slăbită sau o piatră nefixată face ca întreaga pereche să nu fie vandabilă.
Termenele de producție în vrac variază în funcție de material și complexitate. Cerceii din oțel inoxidabil placați cu PVD pot trece de la aprobarea mostrei la producția în masă în 20 până la 40 de zile lucrătoare, în timp ce cerceii din argint sau alamă turnați cu ceară pierdută, placați cu email și în mai multe etape necesită adesea 15 până la 25 de zile de la aprobarea mostrei, în funcție de volumul comenzii. Cantitățile minime de comandă pentru cerceii personalizați încep de obicei între 50 și 100 de bucăți per model sau culoare, unii producători oferind praguri mai mici pentru startup-urile care testează piața.
Ce ar trebui să caute brandurile la un partener de producție
Cerceii huggie suprapuși mixt sunt un produs înșelător de solicitant. Îi cere unui producător să combine precizia ingineriei balamalelor, disciplina asamblării multi-materiale, măiestria finisării suprafeței și consecvența producției în vrac - toate acestea menținând cerceii ușori, confortabili și suficient de durabili pentru purtarea zilnică. Un brand care evaluează un partener de producție ar trebui să privească dincolo de imaginile din catalog și să pună întrebări specifice: Cum este toleranța balamalei? Ce grosime standard a plăcării și ce proces de mascare se utilizează pentru modelele în două culori? Cum sunt fixate pietrele și care este protocolul de inspecție pentru aderența smalțului? Care este procesul de execuție a probei și ce se întâmplă când o unitate vrac nu trece inspecția?
Producătorii cei mai bine echipați pentru a livra cercei huggie personalizați, suprapunși, sunt cei care tratează cerceii ca pe un ansamblu proiectat, mai degrabă decât ca pe o turnare decorativă. Aceștia investesc în inginerie CAD înainte de prelucrare, controlează chimia și grosimea plăcării și mențin verificări ale calității la nivel de piesă în fiecare etapă - de la primul prototip imprimat 3D până la perechea finală ambalată. Într-o piață în care cercelul personalizat a devenit o estetică definitorie, diferența dintre un huggie care arată suprapus și un huggie care...fabricădeoarece o piesă stivuită se află tocmai în acea disciplină de fabricație.