Fabricarea bijuteriilor din argint cu brățări personalizate cu heliu: un ghid complet de la proiectare la livrare
O „brățară cu heliu” în bijuteriile din argint ocupă o poziție neobișnuită. Nu este o categorie de piață de masă așa cum este o brățară de tenis sau un lanț tip baretă. În schimb, termenul are două semnificații care se suprapun. În liniile de produse comerciale, denumește adesea o brățară sau o manșetă ușoară, strălucitoare, concepută pentru a sta ușor într-o grămadă - piese precum brățara cu heliu Zoey utilizează placarea cu argint peste alamă pentru a obține un finisaj strălucitor, ușor de purtat, la un preț accesibil. La limita superioară, poate denota o manșetă sculpturală, făcută la comandă, cum ar fi manșeta cu heliu Rosario Navia, unde referința la „heliu” semnalează lejeritate, volum și o calitate plutitoare a metalului.
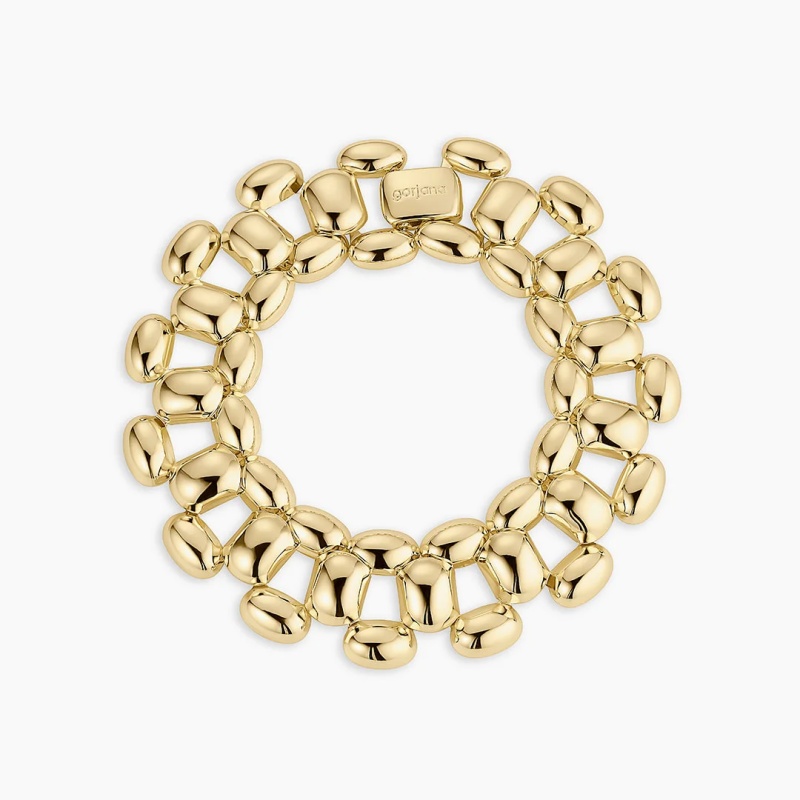
Există, totuși, un al treilea înțeles, mai precis din punct de vedere tehnic, care merită atenție într-un ghid de fabricație: heliul ca gaz de proces în turnarea de precizie a argintului. În turnarea de precizie a bijuteriilor din argint, cavitatea matriței este evacuată și apoi spălată cu un gaz ușor - heliul este identificat în mod specific în brevetele de turnare de precizie - înainte de turnarea metalului topit. Deoarece heliul pătrunde rapid și complet în materialul poros de investiții, acesta ajută la deplasarea aerului și la reducerea defectelor legate de gaz care pot deteriora o suprafață de argint. Argonul este apoi introdus ca un gaz de presurizare mai greu pentru a conduce topitura în detalii fine și a minimiza porozitatea prin contracție. O brățară personalizată cu heliu, înțeleasă în acest sens mai complet, este, prin urmare, o brățară din argint a cărei fabricație a fost concepută în jurul unor condiții de turnare curate și controlate - condiții care contează enorm atunci când obiectul final este o brățară subțire, lată sau cu formă goală, fără loc pentru porozitate ascunsă.
Acest ghid urmărește obiectul respectiv de la prima discuție despre design până în momentul în care ajunge la purtător. Nu tratează heliul nici ca pe o truc, nici ca pe o etichetă decorativă, ci ca pe o variabilă printre multe altele într-o secvență disciplinată de fabricație. Scopul este practic: să arate cum o brățară personalizată din argint este proiectată, turnată, finisată, testată, marcată, ambalată și livrată într-un mod care să justifice cuvântul „personalizat” și să supraviețuiască examinării atente a purtării zilnice.
1. Proiectare și specificații: Definirea obiectului înainte de metal
Fabricarea brățărilor personalizate din argint nu începe cu argintul, ci cu anumite constrângeri. O brățară este diferită din punct de vedere mecanic de un pandantiv sau de un cercel: trebuie să se deschidă și să se închidă sau să treacă peste mână și trebuie să tolereze flexări repetate la nivelul unei balamale, al unei încuietori sau al unei benzi continue. Înainte de a fi desenat orice fișier CAD, specificațiile trebuie să stabilească circumferința interioară a brățării, lățimea benzii, profilul grosimii, tipul de închidere și potrivirea dorită. O manșetă strânsă poate necesita o temperatură și o secțiune transversală a aliajului diferite de o brățară lejeră care va fi suprapusă cu alte piese.
Etapa de proiectare este, de asemenea, etapa în care se definește caracterul de „heliu” al piesei. Dacă intenția este un efect vizual ușor - o față lată cu un interior gol sau conic - grosimea peretelui trebuie modelată explicit. O brățară care arată substanțial, dar cântărește mai puțin decât se așteaptă, depinde de o geometrie internă controlată, nu de presupuneri la atelier. Dacă intenția este o manșetă solidă, sculpturală, designul trebuie să țină cont de greutatea mai mare a argintului și de timpul de turnare necesar pentru a umple o secțiune mai groasă fără contracție. Modelarea digitală permite testarea acestor decizii înainte de a fi ales metalul prețios: software-ul CAD este utilizat pentru a vizualiza suprafața, modelul și proporția, iar un prototip imprimat 3D permite producătorului să ajusteze fin potrivirea și forma înainte de turnarea argintului. Aceasta nu este o respingere a meșteșugului manual; este o modalitate de a se asigura că timpul de finisare manuală este petrecut pe rafinament, mai degrabă decât pe corectarea erorilor structurale.
Specificațiile materialului se potrivesc cu geometria. Argintul sterlin, materialul implicit pentru bijuteriile fine din argint, este un aliaj de 92,5% argint și 7,5% cupru (sau alt element de întărire). Argintul pur este prea moale pentru majoritatea aplicațiilor pentru brățări; adaosul de cupru crește duritatea și durabilitatea, păstrând în același timp culoarea albă a argintului. Pentru o brățară care va fi purtată zilnic, alegerea aliajului, temperarea și grosimea secțiunii transversale determină împreună dacă piesa își va păstra forma. Un producător personalizat ar trebui să poată indica finețea argintului, greutatea turnată planificată și greutatea finală așteptată după pilire și lustruire. Aceste cifre devin baza pentru stabilirea prețului și pentru aprobarea clientului.
2. De la fișier digital la model turnabil
Odată ce modelul CAD este aprobat, fișierul este pregătit pentru producție. În cel mai comun flux de lucru, modelul este imprimat 3D într-o ceară sau rășină turnabilă, iar modelul imprimat devine nucleul sacrificial al unei matrițe de investiții. Metoda „copacului” este utilizată pe scară largă: mai multe modele de ceară sunt atașate la o tulpină centrală, copacul este învelit în ipsos de investiții, iar ceara este arsă pentru a lăsa o rețea de cavități. Pentru o singură brățară personalizată, copacul poate avea doar unul sau două modele, dar principiul este același: matrița trebuie să reproducă suprafețele interne și externe ale brățării cu suficientă fidelitate încât finisarea să nu ștergă designul.
Acesta este punctul în care atmosfera de turnare devine decisivă. Argintul se topește la aproximativ 961°C, iar argintul topit este sensibil la preluarea gazelor. Porozitatea pieselor turnate din argint este de obicei asociată cu diferența mare de solubilitate a gazelor dintre argintul lichid și cel solid: gazele dizolvate în topitură pot fi respinse pe măsură ce metalul îngheață, lăsând bule sau găuri. Pentru o brățară cu o suprafață largă, vizibilă, chiar și o porozitate mică poate deveni o problemă de finisare, deoarece lustruirea deschide suprafața și dezvăluie goluri subterane.
Abordarea turnării asistate cu heliu abordează această problemă din două direcții. Înainte de turnare, cavitatea matriței este evacuată și clătită cu heliu, un gaz ușor care pătrunde rapid în porii materialului de investiție și deplasează aerul. După introducerea topiturii, se utilizează un gaz mai greu, cum ar fi argonul, pentru a presuriza cavitatea, împingând argintul în cele mai fine adâncituri și ajutând la suprimarea porozității prin contracție. Rezultatul nu este o brățară „umplută cu heliu” în sens literal; este o brățară turnată în condiții concepute pentru a produce o suprafață de argint mai curată și mai previzibilă. Pentru o piesă personalizată în care clientul a aprobat o textură specifică a suprafeței sau un finisaj de înaltă lustruire, această diferență este direct vizibilă.
3. Turnare, curățare și inspecție structurală
După ce matrița de turnare a fost arsă și adusă la temperatura de turnare, argintul sterlin topit este turnat sau asistat sub presiune în cavitate. După solidificare și răcire, matrița este desprinsă, iar turnarea brută este separată de matrița de turnare. Brățara, în această etapă, este un obiect rugos, gri-albicios: suprafața poate conține reziduuri de matriță, urma matriței de turnare trebuie îndepărtată, iar marginile sunt de obicei mai groase decât necesită designul final.
Prima inspecție are loc aici, înainte de orice finisare cosmetică. Turnătorul sau bijutierul de banc ar trebui să verifice brățara pentru a depista umplutura incompletă, porozitatea vizibilă, fisurile și distorsiunile dimensionale. O brățară care nu s-a umplut complet la o secțiune subțire nu poate fi salvată prin lustruire; trebuie turnată sau reproiectată. În mod similar, porozitatea pe o față vizibilă poate deveni evidentă abia după prima tăietură cu o pilă. Depistarea acestor defecte în etapa de turnare brută protejează bugetul de finisare și previne ca o piesă cu defecte să ajungă la client.
Această inspecție este, de asemenea, locul în care procesul asistat de heliu își câștigă locul în fluxul de lucru. Dacă atmosfera de turnare și secvența de presiune și-au făcut treaba, suprafața brută ar trebui să fie mai densă și mai uniformă decât o turnare de argint prin gravitație, cu mai puține goluri subterane care așteaptă să apară în timpul lustruirii. Producătorul ar trebui să se aștepte în continuare să îndepărteze metal, dar îndepărtarea ar trebui să dezvăluie argint solid, mai degrabă decât cavități ascunse.
4. Lucrări la banc de lucru: Pilire, Asamblare și Adevărul Dimensional
Piesele turnate brute sunt rafinate manual. Pile cu granulație variabilă sunt folosite pentru a îndrepta marginile, a îndepărta resturile de materii prime și a aduce brățara la secțiunea transversală dorită. În cazul unei manșete sau a unei brățări brățări, aceasta este și etapa în care se ajustează deschiderea, se modelează capetele, iar brățara este verificată în funcție de circumferința interioară convenită. Dacă modelul include o încuietoare sau o balama, componentele sunt montate și lipite sau asamblate înainte de lustruirea finală. Brățările sunt obiecte solicitante din punct de vedere mecanic: o încuietoare care arată corect pe un model plat se poate bloca odată ce cureaua este curbată, iar o balama ușor nealiniată va transfera tensiunea asupra argintului din jurul ei.
În această etapă, prelucrarea manuală nu este decorativă. Este pasul care transformă o formă turnată într-un obiect purtabil. Bijutierul citește brățara în mână, verificând echilibrul, elasticitatea și confortul suprafeței interioare față de încheietura mâinii. O brățară personalizată, care este corectă din punct de vedere dimensional, dar incomodă, nu și-a îndeplinit specificațiile. Aici începe să se definească și caracterul suprafeței: o manșetă cu heliu lustruită ca o oglindă, o brățară periată și o bandă texturată necesită secvențe diferite de umplere și grade diferite de îndepărtare a metalului.
5. Pre-finisare și lustruire: Controlul suprafeței
Lustruirea este adesea tratată ca o etapă cosmetică finală, dar în fabricarea brățărilor din argint este o decizie structurală și economică. Un finisaj foarte lustruit îndepărtează metalul de pe suprafață; dacă turnarea conține porozitate, lustruirea o va expune. Prin urmare, secvența de finisare trebuie să fie adaptată la calitatea turnării și la toleranța designului pentru îndepărtarea metalului.
Metodele de finisare în masă, cum ar fi tamburarea sau lustruirea vibratoare, pot fi utilizate pentru pre-finisare, în special acolo unde mai multe brățări sunt procesate împreună. Tamponarea cu un mediu adecvat poate produce o suprafață uniformă și, în cazul argintului sterling, a fost asociată cu un efect de întărire a stratului superficial. Cu toate acestea, tamburarea singură produce rareori suprafața clară, strălucitoare ca o oglindă, așteptată de la o brățară fină din argint. Lustruirea la banc de lucru cu o roată și compuși din ce în ce mai fini rămâne necesară pentru fețele, marginile și adânciturile vizibile. Pasul final ar trebui să fie întotdeauna o lustruire curată, fără scame, manuală sau cu o lavetă dedicată pentru lustruirea argintului, asigurându-se că nu rămân reziduuri de compus în detalii.
Pentru o brățară cu heliu, strategia de finisare ar trebui să susțină intenția de design. Dacă piesa este menită să arate ușoară și reflectorizantă, un lustruit intens pe fețele late și un finisaj mai moale pe suprafața interioară pot spori efectul fără a face brățara să pară fragilă. Dacă piesa este menită să fie sculpturală, un finisaj satinat controlat sau periat poate fi mai potrivit, lustruirea fiind rezervată marginilor ridicate și interiorului curburii.
6. Placare, protecție anti-opacire și chestiunea longevității
Argintul sterlin se pătează. Cuprul din aliaj reacționează cu compușii care conțin sulf din aer, iar pelicula întunecată rezultată este vizibilă în special în zonele adâncite și pe piesele purtate intermitent. Pentru o brățară personalizată concepută ca o piesă pe termen lung, gestionarea pătării face parte din calitatea fabricației, nu este o idee ulterioară.
Există două abordări comune. Prima este galvanizarea: un strat subțire de rodiu sau aur poate fi aplicat peste argint pentru a intensifica luciul și a adăuga o barieră împotriva opacizării. Rodierea produce o suprafață albă și strălucitoare; aurarea schimbă complet culoarea. Grosimea plăcării contează: o placă decorativă foarte subțire se va uza în punctele de contact intens, în timp ce o placă mai groasă adaugă durabilitate, dar schimbă senzația la atingere și culoarea piesei. Unii producători aplică un strat de bază de argint înainte de placarea finală pentru a îmbunătăți aderența și netezimea suprafeței. A doua abordare este un strat electroforetic anti-opacire: un lac electroforetic invizibil care sigilează argintul împotriva oxidării și umidității. Stratul electroforetic este util în special pentru brățările cu adâncituri complicate sau finisaje mixte, unde placarea ar ascunde detaliile. Alegerea depinde de design, de preferințele de culoare ale clientului și de modelul de uzură așteptat.
Pentru o brățară personalizată cu heliu, specificațiile de finisare ar trebui să menționeze tipul de placare sau acoperire, grosimea țintă, acolo unde este cazul, și rezultatul estetic aprobat de client. O brățară din „argint strălucitor” care este de fapt placată cu rodiu și o brățară din „argint sterling” cu un strat anti-oxidare sunt produse diferite, iar clientul ar trebui să știe pe care îl primește.
7. Marcare cu marcă, marcare cu laser și conformitate
Pe multe piețe, o brățară din argint care depășește o anumită greutate sau este oferită spre vânzare ca articol din metale prețioase trebuie să poarte o marcă care să indice finețea. Marcarea nu este doar o ștampilă de origine; este o declarație de puritate testată. Sistemele naționale diferă, dar principiul este consistent: articolul este testat și, dacă îndeplinește standardul declarat - de obicei 925 pentru argintul sterling - este marcat cu gradul de puritate și, în unele jurisdicții, cu un cod unic de identificare. Marcarea cu laser este din ce în ce mai utilizată pentru marcaje și pentru personalizarea personalizată, deoarece este fără contact, permanentă și potrivită pentru piese finisate sau complexe.
Pentru un producător personalizat, marcarea bucăților ar trebui planificată în programul de producție, nu adăugată ca un serviciu de ultim moment. Brățara trebuie să fie suficient de finisată pentru testare, dar nu atât de avansat încât marcarea să deterioreze suprafața finală. Dacă piesa poartă un logo al clientului, o dată sau o inscripție personală, aspectul marcajului și personalizarea trebuie rezolvate împreună, astfel încât niciuna să nu fie aglomerată sau plasată într-o zonă de uzură ridicată. Pe piețele în care marcarea bucăților este voluntară, dar recunoscută pe scară largă, prezența unui marcaj credibil este un semnal de calitate care susține prețul personalizat.
8. Ambalaj: Protecție, Prezentare și Discreție
O brățară din argint finisată este vulnerabilă în timpul transportului. Se poate zgâria la contactul cu alte obiecte metalice, se poate păta de umiditate sau se poate îndoi dacă ambalajul este comprimat. Ambalajul trebuie să îndeplinească trei funcții simultan: să protejeze piesa, să o prezinte ca un obiect considerat și să evite promovarea valorii sale către oportuniști.
Ambalajul interior trebuie să înceapă cu un șervețel fără acid sau o pungă moale, înfășurate individual în jurul brățării pentru a preveni zgârieturile și încurcarea. O bandă sau o pungă anti-oxidare adaugă o barieră suplimentară împotriva oxidării în timpul transportului. Brățara înfășurată este apoi așezată într-o cutie rigidă pentru bijuterii sau într-un compartiment căptușit; o brățară nu ar trebui să se miște lejer în interiorul unei cutii mai mari. Ambalajul exterior personalizat poate îmbunătăți experiența de despachetare, dar ar trebui plasat într-un ambalaj exterior simplu, fără marcă, astfel încât expedierea să nu anunțe „bijuterii fine” la ușă. Ambalajul exterior din carton ondulat este implicit în practică pentru orice expediere de bijuterii asigurate, iar ambalajul interior trebuie umplut cu goluri pe toate părțile, astfel încât cutia interioară să nu se poată mișca.
9. Livrare, asigurare și transport
Etapa finală este logistica, iar aici multe proiecte de bijuterii personalizate pierd calitatea pe care au construit-o în atelier. Transportatorii au limite diferite de valoare declarată și cerințe de ambalare pentru bijuterii. Unii restricționează expedierile de bijuterii la o valoare maximă declarată per colet; alții solicită cutii de carton ondulat pentru piesele asigurate care depășesc un anumit prag. Pentru brățările personalizate de mare valoare, este potrivit un serviciu cu confirmare prin semnătură și un lanț de custodie documentat; există servicii înregistrate sau complet asigurate tocmai pentru piesele a căror pierdere ar fi dificil de absorbit.
Producătorul ar trebui să includă, de asemenea, o fereastră de livrare realistă în contractul cu clientul. Producția de brățări personalizate din argint implică de obicei mai multe etape secvențiale: proiectare și aprobare CAD, imprimare tipar, turnare, prelucrare la banc, lustruire, placare sau acoperire, marcare și ambalare. Timpii de livrare de câteva săptămâni sunt normali pentru piesele din argint realizate la comandă, iar lucrările personalizate complexe se pot prelungi dincolo de această perioadă. Menționarea unei date de livrare fără a lua în considerare timpul de procesare a marcajului sau timpul de tranzit al transportatorului creează dezamăgiri evitabile. Un program profesional include timp tampon pentru o returnare sau o corecție de finisare, deoarece o piesă personalizată care trece în grabă prin inspecție nu este cu adevărat finalizată.
Concluzie
Fabricarea bijuteriilor din argint cu brățări personalizate cu heliu este, în cel mai bun caz, un lanț de decizii controlate, mai degrabă decât un singur act dramatic de creație. Etapa de proiectare definește obiectul și cerințele sale mecanice. Etapa de turnare folosește atmosfera și presiunea - inclusiv heliul ca gaz ușor de spălare - pentru a produce o suprafață de argint care poate rezista finisării. Etapele de șlefuire și lustruire transformă turnarea într-o brățară confortabilă și ușor de purtat. Placarea sau electro-acoperirea determină modul în care va îmbătrâni suprafața. Marcarea certifică ce este de fapt metalul. Ambalajul și transportul protejează piesa finită și o livrează fără a diminua grija cu care a fost prelucrată.
Cuvântul „heliu” poate rămâne un limbaj de design, un nume de produs sau o referință la o atmosferă de turnare; ceea ce contează este ca procesul de fabricație din spatele acestuia să fie transparent și disciplinat. Un client care comandă o brățară personalizată din argint are dreptul să cunoască finețea argintului, metoda de turnare, specificațiile de finisare și programul de livrare. Un producător care poate răspunde cu precizie la aceste întrebări - și care include în prețul cotat turnarea asistată cu heliu, marcarea corectă și logistica de protecție - oferă ceva mai valoros decât un obiect decorativ. Oferă o brățară care va rămâne ușor de recunoscut după ani de purtare.