Do projeto digital ao pingente finalizado: os bastidores do processo de fabricação do colar de coração com pedra de nascimento.
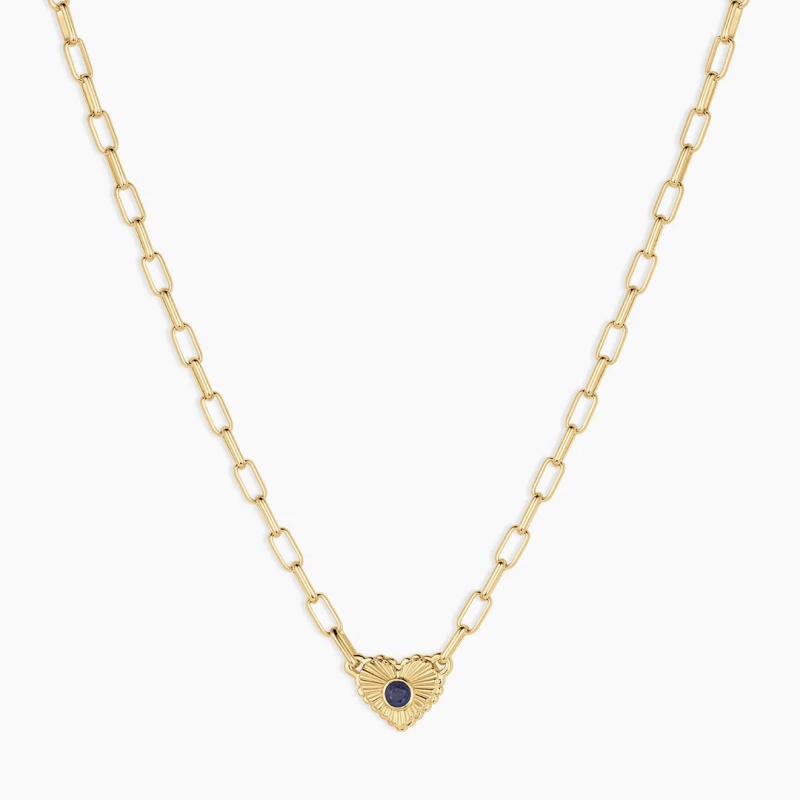
Um colar com pingente de coração e pedra de nascimento parece simples em uma vitrine: uma estrutura metálica em formato de coração, uma única pedra calibrada em uma cor específica, uma corrente e um fecho. Por trás dessa simplicidade, existe uma cadeia de produção rigorosamente sequenciada, na qual cada milímetro da geometria das garras, cada décimo de mícron da espessura do revestimento e cada grau de temperatura de fundição determinam se dez mil pingentes idênticos chegarão a um depósito prontos para venda — ou se um pedido em grande quantidade será comprometido por desvios de tolerância, perda de pedras e devoluções. Compreender como a peça passa do design CAD à produção em massa é essencial para qualquer pessoa que esteja buscando fornecedores, desenvolvendo ou ampliando um programa de colares com pedras de nascimento.
O Briefing de Design: Transformando um Conceito em uma Especificação de Produção
O processo não começa com um esboço. Começa com um briefing que define o que a fábrica precisa produzir. Para um colar com pingente de coração com pedra de nascimento, o briefing deve especificar o metal base — aço inoxidável 316L, prata de lei, ouro 14 quilates ou uma liga de latão —, o tipo e a qualidade da pedra, as dimensões do coração, o comprimento e a espessura da corrente, o tipo de fecho, a especificação do banho, o peso desejado com a respectiva tolerância e a quantidade mínima de encomenda. Uma foto de referência, por si só, não é um documento de produção. Sem um briefing assinado que traduza o design em especificações mensuráveis, a fase de amostragem começa na ambiguidade, e a produção em massa herda essa ambiguidade em grande escala.
Isso é particularmente importante para joias com pedras de nascimento, pois a pedra é o centro emocional do produto e seu ponto de falha mais comum. O briefing deve especificar se a pedra de nascimento é natural, sintética, zircônia cúbica, vidro ou preenchida com esmalte, e se as pedras são calibradas para produção repetida. Pedras calibradas são dimensionadas com uma tolerância rigorosa — geralmente ±0,1 mm ou menor em lotes de produção — para que a mesma cravação aceite todas as pedras do lote sem a necessidade de ajustes manuais individuais. Se as pedras não forem calibradas, a etapa de cravação se torna uma operação de triagem manual, e a consistência em um pedido em grande quantidade torna-se impossível de garantir.
Projeto CAD: Engenharia do núcleo para moldagem e endurecimento
Após a confirmação do projeto, a etapa de design passa para o CAD (Desenho Assistido por Computador). O CAD para joias não é um exercício de renderização decorativa; é a fase de engenharia onde o comportamento físico da peça final é determinado. Para um pingente em forma de coração, o modelo CAD define a espessura da parede da estrutura do coração, a geometria da argola, o encaixe para a pedra de nascimento, a estrutura da garra ou engaste que irá segurar a pedra e as folgas internas que permitem o fluxo do metal durante a fundição.
Um arquivo CAD bem projetado evita três falhas comuns na produção: porosidade devido à espessura irregular da parede, perda de pedras por garras subdimensionadas e desgaste do revestimento causado por bordas internas afiadas que retêm a solução de revestimento. O engenheiro CAD trabalha com tolerâncias de aproximadamente 0,05 a 0,1 mm nos encaixes das pedras, na altura das garras e nas dimensões do canal. Para um pingente em forma de coração com uma pedra de nascimento engastada em bisel, a espessura da parede do bisel deve ser controlada cuidadosamente — se for muito fina, a pedra não fica segura; se for muito grossa, o pingente fica desnecessariamente pesado, aumentando o custo unitário do metal e o peso do envio. Para um coração engastado em garras, a geometria das garras deve ser robusta o suficiente para suportar a cravação sem fraturar a pedra por tensão, mas também fina o suficiente para preservar a delicadeza visual do contorno do coração.
A etapa de CAD também determina como o coração será orientado na árvore de fundição e se a geometria contém reentrâncias ou gargalos estreitos que provavelmente produzirão porosidade de contração durante a solidificação. Um arquivo CAD pronto para produção é otimizado para fundição limpa e endurecimento eficiente — não apenas para uma renderização convincente. As marcas normalmente revisam as renderizações de três ou quatro ângulos e aprovam o arquivo antes que ele passe para a prototipagem; alterações após a aprovação do CAD reiniciam a cadeia de moldes e amostragem e são caras.
Prototipagem: O Primeiro Teste de Realidade Física
O arquivo CAD aprovado é impresso em alta resolução em resina ou cera para criar um protótipo físico. Este é o primeiro momento em que o design existe como um objeto tangível, e é onde os erros de geometria que passaram despercebidos na tela se tornam óbvios: uma garra muito fina para segurar a pedra, uma argola que se encaixa de forma inadequada na corrente, um coração que parece muito pesado ou muito leve para o uso pretendido. Com uma resolução de camada de 25 mícrons, o protótipo é suficientemente preciso para avaliar a geometria da garra e o acabamento da superfície antes de se optar por um molde de produção.
Para um colar com pedra de nascimento, o protótipo também recebe uma amostra de pedra do tamanho e formato especificados. O cravejador ou técnico de amostras verifica se a pedra se encaixa perfeitamente, se as garras entram em contato com a pedra na tensão correta e se o pingente de coração fica com a pedra voltada para a frente, em vez de girar na corrente. O centro de gravidade de um pingente é crucial: um coração com a parte superior desequilibrada e a argola descentralizada irá girar quando usado, e nenhum polimento corrigirá um problema fundamental de equilíbrio. Se o protótipo for aprovado, o arquivo segue para a fabricação do molde. Caso contrário, o projeto CAD é revisado e reimpresso — um ciclo de iteração que existe justamente para evitar que esses problemas se multipliquem em um pedido em grande quantidade.
Fabricação de moldes e fundição por cera perdida: do protótipo ao metal.
A produção em massa de um colar com pingente de coração feito com pedra de nascimento quase sempre depende da fundição por cera perdida, o padrão da indústria para reproduzir formas detalhadas de joias em metais preciosos e não preciosos com consistência. O protótipo aprovado é usado para criar um molde de produção, geralmente de borracha ou silicone, para injeção de cera repetível. A partir desse molde, cópias em cera do pingente de coração são injetadas, inspecionadas quanto a rebarbas ou contração e montadas em uma haste central de cera chamada de árvore. As peças mais leves ficam no topo da árvore e as mais pesadas na parte inferior, para manter o equilíbrio durante a fundição.
A árvore de cera é então colocada dentro de um frasco de aço e envolvida com gesso de revestimento, um material fino e resistente ao calor. O frasco é aquecido em um forno, queimando a cera e deixando uma cavidade no revestimento. Metal fundido — prata de lei, liga de ouro, latão ou aço inoxidável, dependendo do programa — é vertido nessa cavidade usando fundição centrífuga ou assistida por vácuo para garantir que o metal preencha os detalhes finos e os encaixes das garras. Após o resfriamento, o revestimento é removido, a árvore fundida é cortada em peças individuais e cada peça fundida é inspecionada quanto à porosidade, preenchimento incompleto e precisão dimensional.
A fundição é a etapa de maior risco em todo o processo. Uma fundição malfeita não pode ser recuperada por polimento ou cravação. A porosidade — vazios internos ou cavidades na superfície causadas pelo aprisionamento de gases ou pela contração durante a solidificação — pode aparecer como pequenos pontos escuros que só se tornam visíveis após o polimento, ou como pontos fracos estruturais que fazem com que uma garra se quebre durante a cravação. Gargalos finos entre seções adjacentes mais espessas de um design em forma de coração são causas clássicas de porosidade por contração, e a correção mais segura geralmente é uma alteração no design, em vez de um ajuste nos parâmetros de fundição. Para um colar de coração com pedra de nascimento, a etapa de fundição também deve levar em conta a contração do metal: à medida que o metal esfria, a peça se contrai, e o molde deve ser dimensionado para compensar, de modo que as dimensões finais do coração e o encaixe da pedra correspondam à especificação CAD.
Cravação de Pedras: O Essencial da Operação, que Depende da Habilidade
As peças fundidas que passam pela inspeção seguem para a cravação de pedras, onde cada pedra de nascimento é encaixada e fixada em seu local preparado. Esta é a etapa mais trabalhosa e que exige maior habilidade em todo o processo. Um cravador trabalha sob ampliação, ajustando cada garra para segurar a pedra na tensão correta: suficientemente apertada para que a pedra não se mova, mas suficientemente frouxa para que a garra não frature a pedra ou a si mesma. Uma sonda de latão é usada para verificar a tensão, e cada pedra é inspecionada sob ampliação de 10x antes da peça ser aprovada.
Diferentes estilos de cravação apresentam diferentes riscos de falha. Cravações com garras falham quando a geometria das garras é subdimensionada no CAD. Cravações em bisel — comuns em pingentes de coração porque a borda metálica contínua protege a pedra e cria uma silhueta limpa — falham quando a parede do bisel é muito fina para reter a pedra ou muito grossa para ser pressionada com precisão sobre a cintura da pedra. Cravações pavé em um contorno de coração falham quando as contas são muito pequenas para segurar as pedras. A perda de pedras em campo quase sempre se deve a um cravador que ignorou a verificação de tensão ou a um arquivo CAD que subdimensionou o encaixe. Para um programa de pedras de nascimento, onde um único modelo pode ser enviado em doze cores de pedra diferentes, a equipe de cravação também deve manter a consistência de cor em todo o lote e verificar se cada pedra corresponde à referência de cor principal aprovada sob iluminação padronizada.
Pré-polimento, polimento final e revestimento.
Antes da cravação das pedras, o metal recebe um pré-polimento. As superfícies que ficarão inacessíveis após a montagem da pedra de nascimento são alisadas e polidas, e a peça é limpa por ultrassom para remover resíduos do polimento. Negligenciar o pré-polimento leva ao aparecimento de áreas opacas sob a pedra ou a um contato deficiente entre o metal e a gema, comprometendo tanto a aparência quanto a durabilidade.
Após a cravação, a peça entra na etapa final de polimento — um refinamento de superfície em vários estágios que progride de abrasivos grossos a polidores finos até o acabamento espelhado ou acetinado especificado. O polimento remove rebarbas de fundição, marcas de lima e riscos de ferramentas, além de integrar o trabalho de cravação para que as garras ou o aro pareçam incorporados à forma do coração. Para programas comerciais de pedras de nascimento, o acabamento deve ser reproduzível em milhares de unidades, o que significa que o processo de polimento é documentado por sequência de abrasivos e critérios de inspeção, em vez de ser deixado ao critério individual de cada profissional.
Após o polimento, o revestimento é aplicado. Metais brancos, como a prata de lei, geralmente recebem um revestimento de ródio para maior brilho e resistência à oxidação; peças douradas utilizam revestimento de ouro ou revestimento PVD; peças em aço inoxidável podem usar revestimentos coloridos PVD para maior durabilidade. A espessura do revestimento deve ser especificada numericamente — e não como "revestimento grosso" —, pois revestimentos finos se desgastam em pontos de alto contato, como a argola e o fecho, expondo o metal base e causando reclamações de descoloração. Para colares com pedras de nascimento, as espessuras de revestimento variam de 0,3 μm a 3,0 μm, dependendo dos requisitos de durabilidade da marca, e um revestimento triplo de ródio é usado ocasionalmente para maior proteção. Tratamentos anti-oxidação e engastes reforçados resolvem diretamente as duas reclamações mais comuns dos consumidores em joias com pedras de nascimento: perda e descoloração das pedras.
Controle de Qualidade: Onde a Consistência na Produção em Massa é Garantida ou Perdida
O controle de qualidade não se resume a uma única inspeção no final da linha de produção. Em um programa bem-sucedido de colares com pedras de nascimento, o controle de qualidade é distribuído por todo o processo. As pedras recebidas são testadas em lote, comparando-as com uma referência de cor padrão. As peças fundidas são inspecionadas quanto à porosidade e precisão dimensional antes da cravação. As pedras cravadas são verificadas quanto à tensão e alinhamento sob ampliação. As peças banhadas são verificadas quanto à espessura e aderência do revestimento. A inspeção final verifica a segurança da pedra, as dimensões, o peso, o funcionamento do fecho e o acabamento da superfície.
O protocolo da “amostra de ouro” é a base da consistência da produção em massa. Uma vez aprovado o protótipo, ele se torna a referência técnica definitiva para a linha de produção. A equipe de Controle de Qualidade compara as peças acabadas com a amostra de ouro em relação às especificações, tolerâncias e acabamento, e inspeções em várias etapas garantem que cada unidade do pedido em massa corresponda à referência aprovada. Os planos de amostragem de Limite de Qualidade Aceitável (AQL) definem quantas peças são inspecionadas e quais níveis de defeito são aceitáveis, enquanto os testes funcionais — abertura e fechamento do fecho, resistência à tração da corrente, verificação da segurança das pedras — verificam se o colar resistirá ao uso. Para pedidos de maior risco, inspeções e testes de materiais por terceiros podem ser utilizados para confirmar a composição da liga, a liberação de níquel e a espessura do revestimento em relação à especificação.
Produção em Massa: Escalando sem Deriva
A produção em massa só começa após a aprovação da amostra e a definição do modelo ideal. Moldes de produção duráveis são preparados para fundição em grande volume, e a fábrica processa o pedido por meio de estações controladas: fundição, montagem, soldagem a laser para maior durabilidade, cravação de pedras, polimento, revestimento e controle de qualidade final. A soldagem a laser é frequentemente utilizada em juntas e fixações de alças, pois produz uma ligação mais forte e limpa do que a soldagem tradicional e reduz o risco de danos por calor às pedras próximas.
O principal desafio da produção em massa não é fabricar um único colar perfeito, mas sim dez mil colares indistinguíveis da amostra aprovada. Isso exige um planejamento de tolerâncias rigoroso em cada etapa do processo. Os diâmetros das pedras são mantidos dentro de tolerâncias apertadas para que os encaixes das cravações não precisem de ajustes individuais. A espessura da parede do aro é padronizada em todos os estilos de pingentes, garantindo a retenção segura das pedras sem adicionar peso desnecessário ao metal. A espessura do revestimento é controlada por parâmetros do processo, e não pelo julgamento do operador. A integração de etiquetas de lote, códigos de barras e embalagens personalizadas permite que a fábrica rastreie a qual lote de produção um colar finalizado pertence, o que é essencial para lidar com qualquer problema de qualidade que surja após o envio.
Os prazos de entrega para encomendas em grande quantidade de colares com pedras de nascimento geralmente variam de 25 a 45 dias úteis após a aprovação final do design e o recebimento do depósito, dependendo do volume e da complexidade técnica. Novas encomendas são mais rápidas porque os arquivos de design e os moldes são arquivados, e a amostra original permanece como referência para a produção. Essa infraestrutura de arquivamento é o que permite que uma marca expanda a produção de um colar com pingente de coração e pedra de nascimento, desde uma única amostra até uma coleção sazonal, sem precisar redesenhar a peça a cada vez.
Conclusão: O Colar É o Processo
Um colar com pingente de coração feito com a pedra do mês de nascimento é frequentemente comercializado como um presente simples e emotivo. Fabricado em larga escala, é uma cadeia de decisões de engenharia em que cada elo importa. O briefing define a pedra e o metal. O CAD determina se o coração pode ser fundido com precisão e se a pedra pode ser fixada com segurança. O protótipo revela o que a tela ocultava. A fundição transforma a geometria em metal, e a cravação transforma o metal em uma peça usável. O polimento e o banho de metal determinam a aparência do colar e por quanto tempo ela se manterá assim. O controle de qualidade, distribuído por todas as etapas e ancorado em um padrão de excelência, determina se a décima milésima peça é tão confiável quanto a primeira. A produção em massa funciona não porque alguma etapa individual seja complicada, mas porque cada etapa é controlada, inspecionada e aprovada antes do início da próxima. Para marcas que terceirizam joias com pedras de nascimento, a fábrica que trata o processo como uma sequência de operações controladas é a fábrica que garante consistência entre lotes — e a fábrica que o trata como "fazer a peça" é a que garante surpresas.