O mercado moderno de brincos passou por uma mudança estrutural. O brinco único e marcante deu lugar à orelha composta — uma sequência cuidadosamente elaborada de brincos pequenos, brincos de pino e mini argolas que se estendem pelo lóbulo da orelha em uma disposição deliberada de tamanho, textura e tonalidade do metal. No centro desse movimento está o brinco pequeno: uma argola justa que "abraça" o lóbulo da orelha, pequena em diâmetro, mas com grande potencial de estilo. Dentro da categoria, uma tendência de design ganhou destaque entre marcas e varejistas: o brinco pequeno personalizado com várias camadas — um único brinco que imita o visual em camadas por meio de segmentos escalonados, tratamentos de superfície mistos, metais alternados, incrustações de esmalte ou arranjos de pedras, tudo construído em uma única estrutura articulada.
Para marcas de joias, marcas próprias e empreendedores, levar uma peça como essa do conceito à produção em massa exige navegar por uma cadeia complexa de design, engenharia, seleção de materiais, ferramentas, fundição, acabamento e controle de qualidade. Este artigo descreve essa cadeia passo a passo, examinando o que um fabricante de brincos de argola personalizados e sobrepostos realmente faz — e o que os compradores precisam saber em cada etapa.
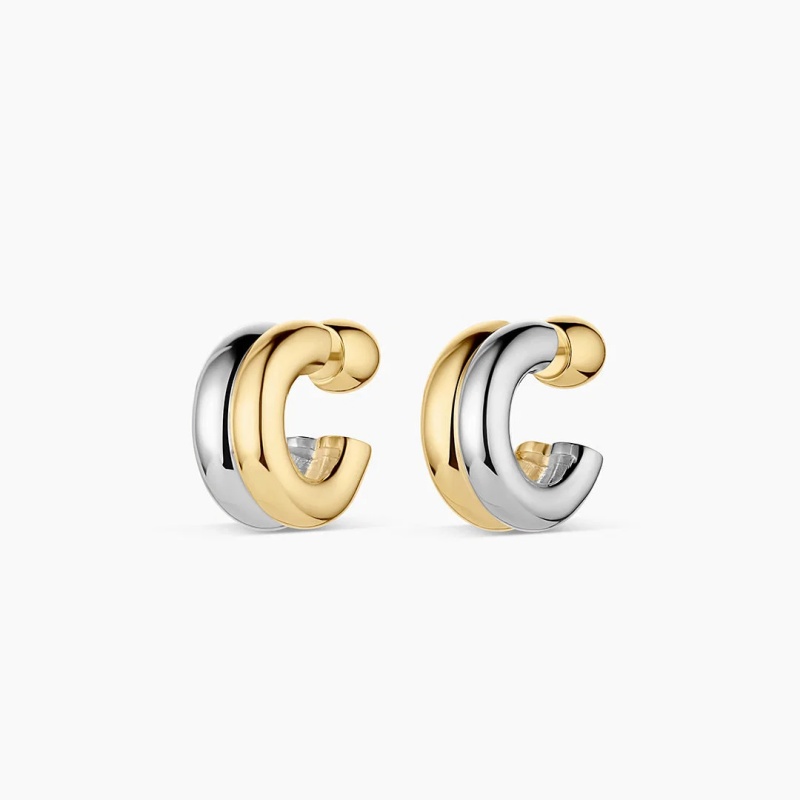
A Fase de Design: Traduzindo uma Estética de Elementos Sobrepostos em um Único Objeto Vestível
O charme de um brinco de argola sobreposto reside na contradição visual: ele deve parecer várias peças usadas juntas, ao mesmo tempo que funciona como um brinco único, confortável e seguro. Essa tensão é resolvida — ou exposta — na fase de design.
O processo começa com o projeto técnico e a modelagem 3D usando softwares CAD como RhinoGold ou MatrixGold. Para um brinco de argola, a consideração de engenharia mais crítica é o mecanismo da dobradiça. Ao contrário de um simples brinco de argola com fecho borboleta, um brinco de argola geralmente utiliza uma dobradiça cilíndrica e um fecho de encaixe. O modelo CAD deve levar em conta as tolerâncias — geralmente em torno de 0,2 mm entre o pino e o tubo da dobradiça — para garantir um movimento suave, sem oscilações ou afrouxamento com o tempo. Uma dobradiça mal projetada é o ponto de falha mais comum na produção de brincos de argola, e é muito mais barato resolver esse problema no CAD do que em um pedido em grande quantidade.
Para umempilhados mistosNa fase de design CAD, a complexidade aumenta. O efeito "empilhado" pode ser obtido através de segmentos de blocos escalonados, como em um brinco tipo "C" aberto com geometria irregular em camadas, ou através da alternância de materiais, como metal polido e incrustações de esmalte aplicadas à mão. O designer também deve determinar como os tons de metais misturados — ouro e prata, ou ouro amarelo e rosa — serão distribuídos pela peça. Se o brinco combinar banhos contrastantes, o plano de produção deve especificar as sequências de mascaramento e banho que evitem a contaminação cruzada. A face frontal pode receber o tratamento decorativo, mas a superfície interna e o mecanismo de fecho devem permanecer lisos, confortáveis e duráveis.
Após a aprovação do arquivo CAD, muitos fabricantes produzem um protótipo em resina por meio de impressão 3D SLA ou DLP em 24 a 48 horas. Este modelo físico permite que o comprador avalie a "sensação" da peça — seu peso, conforto das bordas e o equilíbrio visual dos segmentos sobrepostos — antes de encomendar a produção em aço. Para um design com camadas mistas, este é o momento de confirmar se a geometria em camadas é legível em tamanho real e se o brinco não fica excessivamente pesado ou volumoso.
Seleção de Materiais: Combinando a Estética Empilhada com o Desempenho
O material escolhido para um brinco de argola misto determina não apenas o custo, mas também o peso, a durabilidade, o desempenho hipoalergênico e a qualidade do acabamento. Os três materiais predominantes na categoria de brincos de argola são aço inoxidável 316L, prata de lei 925 e latão.
O aço inoxidável 316L tornou-se o material principal na fabricação de acessórios de moda modernos. É de grau médico, hipoalergênico, altamente resistente à corrosão e estruturalmente robusto o suficiente para suportar geometrias esculpidas complexas — como superfícies com texturas fundidas ou com um estilo brutalista — sem deformar ou achatar. Para designs mistos com múltiplas camadas que dependem de texturas superficiais profundas ou segmentos arquitetônicos arrojados, o aço inoxidável oferece a rigidez necessária a um custo competitivo. Ele também aceita excepcionalmente bem o revestimento PVD (deposição física de vapor), unindo o acabamento em ouro ou prata em nível molecular para resistência à oxidação e à água.
A prata de lei 925 ocupa o patamar das joias finas. Ela é fundida com perfeição, apresenta curvas polidas e um peso substancial, característico de joias preciosas. Quando combinada com uma camada de ouro de pelo menos 2,5 mícrons, qualifica-se como vermeil — uma categoria legalmente definida em mercados como os Estados Unidos. Para um conjunto de anéis de argola sobrepostos, concebido para um posicionamento premium, a prata de lei com banho seletivo de ouro pode criar um efeito bicolor que transmite uma sensação intencional e luxuosa.
O latão é a opção mais econômica, valorizado por sua tonalidade quente e maleabilidade. No entanto, o latão exige proteção antioxidante rigorosa e cobertura uniforme do revestimento, principalmente nas superfícies internas e áreas das dobradiças que sofrem atrito. Um porta-objetos de latão com diferentes camadas pode apresentar incrustações de esmalte — preenchimento com resina epóxi aplicada manualmente para um acabamento fosco ou perolado uniforme — alternadas com segmentos de ouro polido.
Além do metal base, a dimensão "mista" introduz materiais secundários: zircônias cúbicas em engastes de bisel ou garras, esmalte em uma variedade de cores ou tonalidades de revestimento contrastantes. Cada elemento adicionado aumenta o número de etapas de produção e os pontos em que a qualidade pode divergir. Um fabricante experiente em brincos de argola com materiais mistos estabelecerá pontos de inspeção para segurança das pedras, adesão do esmalte e consistência do revestimento antes da montagem.
Ferramentas, fundição e a anatomia de um Huggie empilhado
Uma vez definidos o design e o material, a produção passa para a fase de ferramental — a etapa que determina a consistência em milhares de unidades. Para brincos de argola com áreas de dobradiça rebaixadas, geralmente é necessário um molde de borracha de várias peças. Um modelo mestre de aço fresado por CNC, cortado com tolerâncias de até 0,01 mm, serve como base para o molde de produção. Essa precisão é imprescindível para a dobradiça: uma variação de apenas alguns centésimos de milímetro pode resultar em um fecho frouxo, áspero ou impossível de fechar com um clique.
O método de fundição depende do metal e da complexidade da geometria empilhada. A fundição por cera perdida continua sendo o padrão para brincos de argola em prata e latão. A cera é injetada no molde de borracha sob pressão — pressão maior para designs com cantos vivos ou texturas profundas para evitar bordas arredondadas e falhas na injeção. Os modelos de cera são montados em uma árvore de suporte, revestidos com gesso e queimados em um forno de queima. O metal fundido é então fundido por centrifugação ou a vácuo, produzindo peças brutas que já apresentam a silhueta empilhada, mas permanecem foscas e inacabadas.
Para brincos de argola em aço inoxidável, a produção pode envolver usinagem CNC ou estampagem e prensagem, dependendo do design. A estampagem é eficiente para perfis mais simples, enquanto a usinagem CNC oferece maior precisão para componentes de dobradiça complexos e segmentos empilhados interligados. Em ambos os casos, o objetivo é uma peça estruturalmente sólida, com bordas limpas e espessura de parede consistente — fundamental para que a peça se ajuste perfeitamente ao lóbulo da orelha.
Acabamento, Montagem e o Desafio dos Metais Mistos
A fase de acabamento transforma uma peça bruta fundida ou usinada em um brinco usável e visualmente harmonioso. Para um brinco de argola sobreposto misto, é aqui que a complexidade do design se torna mais evidente.
O primeiro passo é a preparação da superfície: lixar, tamborear e polir para remover linhas de junção, marcas de injeção e imperfeições da superfície. Se o design incorporar texturas — marteladas, torcidas, ranhuradas ou fundidas — essas texturas são refinadas nesta etapa, em vez de serem removidas por polimento. Os apliques texturizados tornaram-se uma tendência significativa justamente porque a variação da superfície capta a luz sem adicionar peso visual ou exigir dimensões maiores.
A montagem é feita a seguir. Para um brinco de argola articulado, o pino e o cilindro da dobradiça são unidos ao corpo principal, geralmente por soldagem a laser para maior durabilidade e precisão. O fecho de pressão é instalado e testado: deve abrir suavemente, fechar com um clique seguro e permanecer fechado em condições normais de uso. Se o design incluir incrustações de esmalte, o esmalte é preenchido e curado manualmente, sendo então refinado para uma superfície uniforme. Se houver pedras cravejadas, elas são fixadas em engastes de bisel ou garras; os engastes de bisel são frequentemente preferidos para designs com pedras sobrepostas, pois protegem as bordas das pedras e mantêm uma superfície lisa e contínua.
O revestimento é a próxima etapa crucial e, para designs com metais mistos, também é a mais complexa tecnicamente. Um brinco de argola bicolor — por exemplo, segmentos em ouro amarelo alternados com esmalte branco ou metal prateado — requer revestimento seletivo. As áreas que não devem receber uma determinada camada de revestimento precisam ser mascaradas ou protegidas de alguma forma. A espessura do revestimento é importante: para brincos de argola que sofrem atrito com o lóbulo da orelha e o cabelo, recomenda-se uma camada mais espessa, de 3 a 5 mícrons, em vez de um revestimento decorativo mais fino. O revestimento PVD em aço inoxidável oferece estabilidade de cor superior e resistência à oxidação, ao desbotamento e à exposição à água, enquanto a galvanoplastia em prata ou latão exige limpeza e ativação rigorosas antes do banho de revestimento para garantir a adesão.
Após o revestimento, os brincos são limpos por ultrassom, inspecionados e — se especificado — gravados a laser com o logotipo da marca ou uma marca na parte de trás. A gravação a laser é uma personalização comum na superfície interna plana de um brinco de argola, onde permanece oculta durante o uso, mas reforça a identidade da marca.
Controle de Qualidade e a Transição para a Produção em Massa
A produção em massa não é um evento isolado, mas sim uma série de transições controladas. A amostra de pré-produção aprovada serve como padrão de referência para todas as unidades subsequentes. Um fabricante de boa reputação estabelece pontos de inspeção em diversas etapas: verificação da matéria-prima recebida, fundição ou conformação, montagem de dobradiças, cravação de pedras ou preenchimento com esmalte, polimento, revestimento e embalagem final.
Para brincos de argola sobrepostos mistos, o controle de qualidade deve ir além da aparência frontal. O mecanismo de fechamento, a suavidade da superfície interna, o conforto das bordas e o acabamento da parte de trás fazem parte da experiência de quem usa os brincos — e são áreas comuns onde a produção de baixo custo economiza em detalhes. A inspeção peça por peça é particularmente importante para designs que combinam múltiplos materiais ou partes móveis, pois uma única dobradiça solta ou uma pedra mal fixada torna o par inteiro invendável.
Os prazos de produção em massa variam de acordo com o material e a complexidade. Brincos de aço inoxidável com revestimento PVD podem passar da aprovação da amostra à produção em massa em 20 a 40 dias úteis, enquanto brincos de prata ou latão com fundição por cera perdida, esmaltação e revestimento em várias etapas geralmente exigem de 15 a 25 dias após a aprovação da amostra, dependendo do volume do pedido. As quantidades mínimas de pedido para brincos personalizados normalmente começam na faixa de 50 a 100 peças por modelo ou cor, com alguns fabricantes oferecendo quantidades mínimas menores para startups que estão testando o mercado.
O que as marcas devem procurar em um parceiro de fabricação
O brinco de argola mista é um produto enganosamente exigente. Ele requer do fabricante a combinação da precisão da engenharia de dobradiças, a disciplina da montagem de múltiplos materiais, a arte do acabamento superficial e a consistência da produção em massa — tudo isso mantendo o brinco leve, confortável e durável o suficiente para uso diário. Uma marca que avalia um parceiro de fabricação deve olhar além das imagens do catálogo e fazer perguntas específicas: Qual é a tolerância da dobradiça? Qual a espessura padrão do revestimento e qual processo de mascaramento é usado para designs bicolores? Como as pedras são fixadas e qual é o protocolo de inspeção para a adesão do esmalte? Qual o prazo de entrega das amostras e o que acontece quando uma unidade produzida em massa não passa na inspeção?
Os fabricantes mais bem equipados para produzir brincos de argola personalizados e sobrepostos são aqueles que tratam o brinco como uma montagem projetada, e não como uma peça decorativa fundida. Eles investem em engenharia CAD antes da produção das ferramentas, controlam a química e a espessura do revestimento e mantêm verificações de qualidade em nível de peça em todas as etapas — desde o primeiro protótipo impresso em 3D até o par final embalado. Em um mercado onde a orelha cuidadosamente decorada se tornou uma estética definidora, a diferença entre um brinco de argola que parece sobreposto e um brinco de argola que não parece é crucial.funcionapois uma peça empilhada se enquadra precisamente nessa disciplina de fabricação.