Od cyfrowego projektu do gotowego wisiorka: proces produkcji naszyjnika w kształcie serca z kamieniem szlachetnym
Naszyjnik z kamieniem szlachetnym w kształcie serca wygląda prosto na wystawie sklepowej: metalowa oprawka w kształcie serca, pojedynczy skalibrowany kamień w charakterystycznym kolorze, łańcuszek, zapięcie. Za tą prostotą kryje się ściśle uporządkowany proces produkcyjny, w którym każdy milimetr geometrii zębów, każda dziesiąta część mikrona grubości powłoki i każdy stopień temperatury odlewania decyduje o tym, czy dziesięć tysięcy identycznych wisiorków dotrze do magazynu gotowe do sprzedaży – czy też zamówienie hurtowe spowoduje przekroczenie tolerancji, utratę kamienia i zwroty. Zrozumienie, jak element przechodzi z projektu CAD do produkcji masowej, jest kluczowe dla każdego, kto zajmuje się pozyskiwaniem, opracowywaniem lub skalowaniem programu naszyjników z kamieniami szlachetnymi.
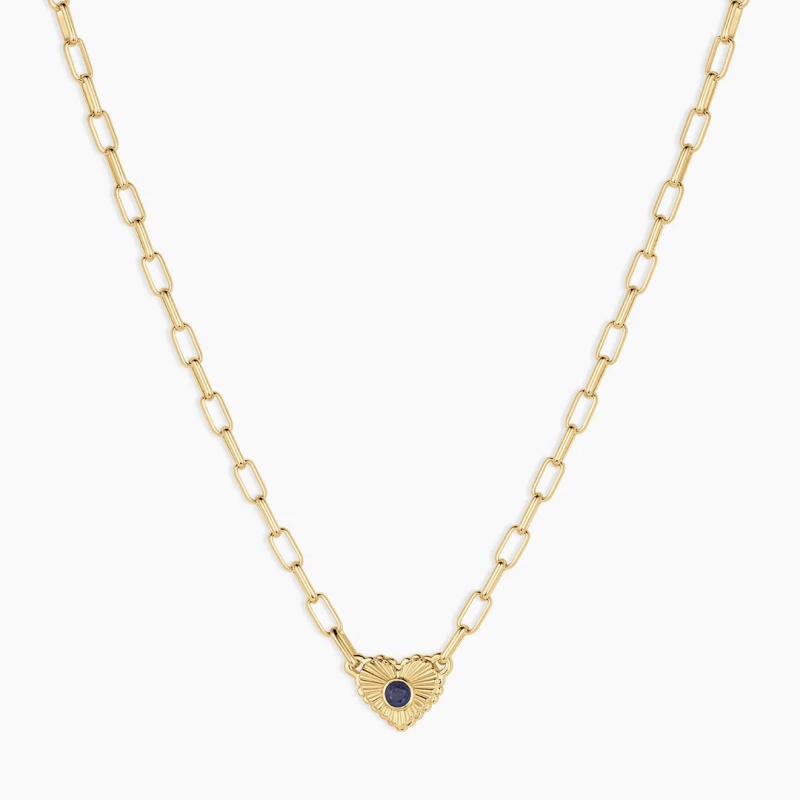
Opis projektu: przekształcenie koncepcji w specyfikację produkcyjną
Proces nie zaczyna się od szkicu. Zaczyna się od opisu, który definiuje, co dokładnie ma zostać wyprodukowane przez fabrykę. W przypadku naszyjnika z sercem z kamieniem szlachetnym, opis musi określać metal bazowy – stal nierdzewną 316L, srebro próby 925, złoto 14-karatowe lub stop mosiądzu – rodzaj i klasę kamienia, wymiary serca, długość i grubość łańcuszka, rodzaj zapięcia, specyfikację powłoki, docelową wagę z tolerancją oraz minimalną wielkość zamówienia. Samo zdjęcie referencyjne nie stanowi dokumentu produkcyjnego. Bez podpisanego opisu, który przekłada projekt na mierzalne specyfikacje, próbkowanie rozpoczyna się w niejasnościach, a produkcja masowa przejmuje tę niejasność na dużą skalę.
Jest to szczególnie ważne w przypadku biżuterii z kamieniami urodzeniowymi, ponieważ kamień ten stanowi emocjonalne centrum produktu i jest najczęstszym punktem jego awarii. W opisie należy określić, czy kamień urodzeniowy jest naturalny, syntetyczny, cyrkoniowy, szklany czy wypełniony emalią, a także czy kamienie są kalibrowane pod kątem powtarzalnej produkcji. Skalibrowane kamienie są wymiarowane z zachowaniem ścisłej tolerancji – często ±0,1 mm lub mniejszej w przypadku serii produkcyjnych – tak aby to samo gniazdo oprawy pasowało do wszystkich kamieni z partii bez konieczności ręcznego dopasowywania. Jeśli kamienie nie są skalibrowane, proces oprawy staje się ręczną operacją sortowania, a spójność w całym zamówieniu hurtowym staje się niemożliwa do zagwarantowania.
Projektowanie CAD: inżynieria kluczowa dla lejności i wiązania
Po zatwierdzeniu założeń projekt przechodzi do projektowania wspomaganego komputerowo. Projektowanie CAD biżuterii nie jest ćwiczeniem w zakresie renderowania dekoracyjnego; to etap inżynieryjny, na którym określa się fizyczne zachowanie gotowego elementu. W przypadku wisiorka w kształcie serca, model CAD definiuje grubość ścianek ramki serca, geometrię uchwytu, miejsce na kamień urodzeniowy, strukturę zaczepu lub oprawy, która będzie podtrzymywać kamień, oraz wewnętrzne szczeliny, które umożliwiają przepływ metalu podczas odlewania.
Dobrze zaprojektowany plik CAD zapobiega trzem typowym błędom produkcyjnym: porowatości wynikającej z nierównomiernej grubości ścianek, utracie kamienia z powodu zbyt małych ząbków oraz zużyciu powłoki przez ostre krawędzie wewnętrzne, które zatrzymują roztwór. Inżynier CAD pracuje z tolerancją rzędu 0,05–0,1 mm dla osadzania kamieni, wysokości ząbków i wymiarów kanału. W przypadku wisiorka w kształcie serca z kamieniem szlachetnym w oprawie bezelowej, grubość ścianki oprawy musi być starannie kontrolowana – zbyt cienka oprawa może powodować niestabilne osadzenie kamienia; zbyt gruba oprawa może powodować niepotrzebnie duży ciężar wisiorka, co podnosi koszt jednostkowy metalu i wagę przesyłki. W przypadku serca w oprawie bezelowej, geometria ząbków musi być wystarczająco wytrzymała, aby przetrwać osadzanie bez naprężeń powodujących pękanie kamienia, a jednocześnie wystarczająco drobna, aby zachować delikatność wizualnego zarysu serca.
Etap CAD określa również, jak serce będzie zorientowane na drzewie odlewniczym oraz czy geometria zawiera podcięcia lub cienkie szyjki, które mogą powodować porowatość skurczową podczas krzepnięcia. Plik CAD gotowy do produkcji jest zoptymalizowany pod kątem czystego odlewu i silnego wiązania – nie tylko pod kątem przekonującego renderu. Producenci zazwyczaj sprawdzają rendery pod trzema lub czterema kątami i zatwierdzają plik przed przejściem do prototypowania; zmiany po zatwierdzeniu CAD ponownie uruchamiają proces formowania i próbkowania i są kosztowne.
Prototypowanie: pierwsza fizyczna kontrola rzeczywistości
Zatwierdzony plik CAD jest drukowany w wysokiej rozdzielczości z żywicy lub wosku, tworząc fizyczny prototyp. To pierwszy moment, w którym projekt staje się namacalnym obiektem, i to właśnie wtedy błędy geometryczne, które przetrwały test na ekranie, stają się oczywiste: zbyt cienki ząb, by utrzymać kamień, kauczuk, który nie pasuje do łańcuszka, serduszko, które wydaje się zbyt ciężkie lub zbyt lekkie w stosunku do planowanego noszenia. Dzięki rozdzielczości warstwy 25 mikronów prototyp jest wystarczająco dokładny, aby ocenić geometrię zębów i wykończenie powierzchni przed przekazaniem go do formy produkcyjnej.
W przypadku naszyjnika z kamieniem szlachetnym, prototyp jest również osadzany kamieniem próbnym o określonym rozmiarze i kształcie. Oprawiacz lub technik ds. próbek sprawdza, czy kamień jest osadzony prawidłowo, czy zaczepy stykają się z kamieniem z odpowiednim naprężeniem oraz czy zawieszka w kształcie serca wisi kamieniem skierowanym do przodu, a nie skręca się na łańcuszku. Środek ciężkości zawieszki ma znaczenie: serce z przesuniętą górą i zawieszką będzie się obracać podczas noszenia, a żadne polerowanie nie skoryguje fundamentalnego problemu z równowagą. Jeśli prototyp przejdzie pozytywnie, plik trafia do etapu formowania. W przeciwnym razie, model CAD jest poprawiany i drukowany ponownie – to iteracyjna pętla, która istnieje właśnie po to, aby zapobiec powielaniu się tych problemów w ramach zamówienia hurtowego.
Budowa form i odlewanie metodą wosku traconego: od prototypu do metalu
Masowa produkcja naszyjnika z sercem z kamieniem szlachetnym niemal zawsze opiera się na odlewaniu metodą traconego wosku, będącym branżowym standardem w zakresie powtarzalnego odtwarzania szczegółowych form biżuterii z metali szlachetnych i nieszlachetnych. Zatwierdzony prototyp jest wykorzystywany do stworzenia formy produkcyjnej, zazwyczaj gumowej lub silikonowej, do powtarzalnego wtrysku wosku. Z tej formy, woskowe kopie wisiorka w kształcie serca są wtryskiwane, sprawdzane pod kątem nadlewów lub skurczu, a następnie montowane na centralnym woskowym trzonie zwanym drzewkiem. Lżejsze elementy umieszczane są bliżej wierzchołka drzewka, a cięższe niżej, aby zachować równowagę podczas odlewania.
Następnie woskowe drzewo umieszczane jest w stalowej kolbie i otaczane gipsem odlewniczym, drobnym materiałem odpornym na ciepło. Kolba jest podgrzewana w piecu, co powoduje wypalenie wosku i powstanie pustej przestrzeni w odlewie. Stopiony metal – srebro próby 925, stop złota, mosiądz lub stal nierdzewna, w zależności od programu – jest wlewany do tej przestrzeni metodą odlewania odśrodkowego lub wspomaganego próżniowo, aby zapewnić wypełnienie drobnych detali i gniazd bolców. Po ostygnięciu odlew jest odłamywany, odlewane drzewo jest cięte na pojedyncze części, a każdy odlew jest sprawdzany pod kątem porowatości, niepełnego wypełnienia i dokładności wymiarowej.
Odlewanie to etap o najwyższym ryzyku w całym procesie. Nieprawidłowego odlewu nie da się naprawić przez polerowanie ani zatapianie. Porowatość – wewnętrzne pustki lub wżery powierzchniowe spowodowane uwięzieniem gazu lub skurczem podczas krzepnięcia – może objawiać się jako drobne ciemne plamki, które stają się widoczne dopiero po polerowaniu, lub jako strukturalne słabe punkty, które powodują pęknięcie zęba podczas zatapiania. Cienkie szyjki między sąsiednimi grubszymi sekcjami wzoru serca to klasyczne przyczyny porowatości skurczowej, a najbezpieczniejszą korektą jest często zmiana projektu, a nie dostosowanie parametrów odlewu. W przypadku naszyjnika z sercem z kamieniem szlachetnym, etap odlewania musi również uwzględniać skurcz metalu: w miarę stygnięcia metalu element się kurczy, a forma musi zostać przeskalowana, aby skompensować skurcz, tak aby ostateczne wymiary serca i miejsce osadzenia kamienia były zgodne ze specyfikacją CAD.
Oprawianie kamieni: Serce operacji zależne od umiejętności
Odlewy, które przejdą kontrolę, trafiają do oprawy kamienia, gdzie każdy kamień urodzeniowy jest osadzany i zabezpieczany w przygotowanym gnieździe. Jest to najbardziej pracochłonny i wymagający umiejętności etap procesu. Oprawiacz pracuje pod powiększeniem, regulując każdy ząb, aby utrzymać kamień pod odpowiednim napięciem: wystarczająco mocno, aby kamień nie mógł się poruszyć, i wystarczająco luźno, aby ząb nie powodował pęknięcia kamienia lub samego siebie. Do sprawdzenia napięcia używa się mosiężnej sondy, a każdy kamień jest sprawdzany pod 10-krotnym powiększeniem przed zatwierdzeniem.
Różne style oprawy niosą ze sobą różne ryzyko awarii. Oprawy z zębami nie sprawdzają się, gdy geometria zębów jest za mała w systemie CAD. Oprawy z ramą – powszechne w wisiorkach w kształcie serca, ponieważ ciągła metalowa obwódka chroni kamień i tworzy wyraźny zarys – nie sprawdzają się, gdy ścianka ramki jest zbyt cienka, aby utrzymać kamień, lub zbyt gruba, aby można ją było dokładnie docisnąć do rondysty kamienia. Oprawy typu pavé z obramowaniem serca nie sprawdzają się, gdy koraliki są zbyt małe, aby utrzymać kamienie. Straty kamieni w trakcie produkcji prawie zawsze wynikają z pominięcia przez osobę oprawiającą kontrolę naprężenia lub z pliku CAD, w którym nieprawidłowo zaprojektowano oprawę. W przypadku programu kamieni urodzeniowych, w którym jeden styl może być dostarczany w dwunastu różnych kolorach kamieni, zespół zajmujący się oprawą musi również zachować spójność kolorystyczną w całej partii i zweryfikować, czy każdy kamień jest zgodny z zatwierdzonym wzorcem odniesienia kolorystycznego w standardowych warunkach oświetlenia.
Polerowanie wstępne, polerowanie końcowe i powlekanie
Przed osadzeniem kamieni, metal poddawany jest wstępnemu polerowaniu. Powierzchnie, które będą niedostępne po osadzeniu kamienia urodzeniowego, są wygładzane i rozjaśniane, a biżuteria jest czyszczona ultradźwiękowo w celu usunięcia pozostałości po polerowaniu. Zaniedbanie wstępnego polerowania prowadzi do powstania matowych plam pod kamieniem lub słabego kontaktu metalu z kamieniem, co negatywnie wpływa zarówno na wygląd, jak i trwałość.
Po osadzeniu, element przechodzi ostateczne polerowanie – wieloetapowe uszlachetnianie powierzchni, które obejmuje etapy od gruboziarnistego ścierniwa, przez delikatne polerowanie, aż do uzyskania pożądanego lustrzanego lub satynowego wykończenia. Polerowanie usuwa nadlewy odlewnicze, ślady po pilnikach i rysy po obróbce, a także łączy oprawę, tak aby zęby lub pierścień wydawały się zintegrowane z kształtem serca. W przypadku komercyjnych programów kamieni szlachetnych, wykończenie musi być powtarzalne w tysiącach egzemplarzy, co oznacza, że proces polerowania jest dokumentowany za pomocą sekwencji ścierania i kryteriów kontroli, a nie pozostawiony indywidualnemu wyczuciu warsztatowemu.
Po polerowaniu następuje platerowanie. Metale białe, takie jak srebro próby 925, są zazwyczaj rodowane dla uzyskania połysku i odporności na matowienie; w przypadku biżuterii w odcieniach złota stosuje się platerowanie złotem lub powłoki PVD; w przypadku stali nierdzewnej można stosować kolorowe powłoki PVD dla zapewnienia trwałości. Grubość platerowania musi być określona numerycznie – a nie jako „grube platerowanie” – ponieważ cienkie platerowanie ściera się w punktach styku, takich jak uchwyt i zapięcie, odsłaniając metal bazowy i powodując przebarwienia. W przypadku naszyjników z kamieniami szlachetnymi dostępne są grubości platerowania od 0,3 μm do 3,0 μm, w zależności od wymagań producenta dotyczących trwałości, a czasami stosuje się potrójne platerowanie rodem dla dodatkowej ochrony. Powłoki zapobiegające matowieniu i wzmocnione oprawy pierścieni bezpośrednio rozwiązują dwa najczęstsze problemy konsumentów związane z biżuterią z kamieniami szlachetnymi: utratę kamieni i przebarwienia.
Kontrola jakości: gdzie spójność w masie jest osiągana lub tracona
Kontrola jakości to nie tylko jednorazowa kontrola na końcu linii produkcyjnej. W dobrze zarządzanym programie produkcji naszyjników z kamieniami szlachetnymi, kontrola jakości jest rozłożona na cały proces. Przychodzące kamienie są testowane partiami pod kątem wzorcowego koloru. Odlewy są sprawdzane pod kątem porowatości i dokładności wymiarowej przed oprawą. Kamienie w oprawie są sprawdzane pod kątem naprężenia i ułożenia pod powiększeniem. Elementy platerowane są sprawdzane pod kątem grubości powłoki i przyczepności. Kontrola końcowa weryfikuje bezpieczeństwo kamieni, ich wymiary, wagę, funkcjonalność zapięcia i wykończenie powierzchni.
Protokół „złotej próbki” stanowi podstawę spójności masowej produkcji. Po zatwierdzeniu prototypu staje się on ostatecznym punktem odniesienia technicznego dla linii produkcyjnej. Zespół kontroli jakości porównuje gotowe elementy ze złotą próbką pod kątem specyfikacji, tolerancji i wykończenia, a wieloetapowe inspekcje zapewniają, że każda jednostka w zamówieniu zbiorczym jest zgodna z zatwierdzonym wzorcem. Plany pobierania próbek w ramach akceptowalnej granicy jakości (AQL) określają liczbę kontrolowanych elementów i dopuszczalne poziomy defektów, a testy funkcjonalne – otwierania i zamykania zapięcia, wytrzymałości łańcuszka, kontroli bezpieczeństwa kamieni – potwierdzają, że naszyjnik przetrwa zużycie. W przypadku zamówień o podwyższonym ryzyku, inspekcje i badania materiałów przeprowadzane przez osoby trzecie mogą być wykorzystywane do potwierdzenia zgodności składu stopu, uwalniania niklu i grubości powłoki ze specyfikacją.
Produkcja masowa: skalowanie bez dryftu
Produkcja masowa rozpoczyna się dopiero po zatwierdzeniu próbki i zabezpieczeniu złotej próbki. Trwałe formy produkcyjne są przygotowywane do odlewów wielkoseryjnych, a fabryka realizuje zamówienie na kontrolowanych stanowiskach: odlewanie, montaż, spawanie laserowe dla zapewnienia trwałości, osadzanie kamieni, polerowanie, platerowanie i końcowa kontrola jakości. Spawanie laserowe jest często stosowane w połączeniach i mocowaniach uchwytów, ponieważ zapewnia mocniejsze i czystsze połączenie niż tradycyjne lutowanie i zmniejsza ryzyko uszkodzenia cieplnego pobliskich kamieni.
Głównym wyzwaniem produkcji masowej nie jest stworzenie jednego dobrego naszyjnika, lecz dziesięciu tysięcy naszyjników, których nie da się odróżnić od zatwierdzonego wzoru. Wymaga to planowania tolerancji na każdym stanowisku. Średnice kamieni są utrzymywane w ścisłych granicach tolerancji, dzięki czemu miejsca oprawiania nie wymagają indywidualnej regulacji. Grubość ścianek oprawy jest znormalizowana dla wszystkich modeli wisiorków, co zapewnia stabilne mocowanie kamieni bez zbędnego zwiększania ciężaru metalu. Grubość powłoki jest kontrolowana parametrami procesu, a nie oceną operatora. Etykietowanie partii, kodowanie kreskowe i integracja opakowań firmowych pozwalają fabryce śledzić, z której partii produkcyjnej pochodzi gotowy naszyjnik, co jest niezbędne do rozwiązania wszelkich problemów jakościowych, które mogą pojawić się po wysyłce.
Czas realizacji zamówień hurtowych na naszyjniki z kamieniami szlachetnymi wynosi zazwyczaj od 25 do 45 dni roboczych od ostatecznego zatwierdzenia projektu i wpłynięcia zaliczki, w zależności od wielkości zamówienia i stopnia skomplikowania technicznego. Ponowne zamówienia są szybsze, ponieważ pliki projektu i formy są archiwizowane, a złota próbka pozostaje punktem odniesienia dla produkcji. Ta infrastruktura archiwizacyjna pozwala marce skalować naszyjnik z sercem z kamieniem szlachetnym od pojedynczej próbki do kolekcji sezonowej bez konieczności każdorazowego przeprojektowywania produktu.
Wniosek: Naszyjnik to proces
Naszyjnik z sercem z kamieniem szlachetnym jest często reklamowany jako prosty, emocjonalny prezent. Produkowany na dużą skalę, jest ciągiem decyzji inżynieryjnych, w którym liczy się każde ogniwo. Specyfikacja definiuje kamień i metal. CAD decyduje, czy serce można odlać czysto i czy kamień będzie bezpiecznie zamocowany. Prototyp ujawnia to, co skrywał ekran. Odlew przekształca geometrię w metal, a oprawa w nadający się do noszenia element. Polerowanie i platerowanie decydują o wyglądzie naszyjnika i o tym, jak długo będzie się tak prezentował. Kontrola jakości, rozłożona na wszystkie stanowiska i oparta na złotej próbce, decyduje, czy dziesięciotysięczny element jest tak samo niezawodny, jak pierwszy. Produkcja masowa sprawdza się nie dlatego, że każdy pojedynczy etap jest skomplikowany, ale dlatego, że każdy etap jest kontrolowany, sprawdzany i zatwierdzany przed rozpoczęciem kolejnego. Dla marek pozyskujących biżuterię z kamieniami szlachetnymi, fabryka, która traktuje proces jako sekwencję kontrolowanych operacji, to fabryka, która zapewnia spójność między partiami – a fabryka, która traktuje to jako „produkcję”, dostarcza niespodzianek.