Współczesny rynek kolczyków przeszedł strukturalną przemianę. Pojedynczy kolczyk-skrzydełko ustąpił miejsca starannie dobranym kolczykom – starannie skomponowanym zestawom kolczyków typu huggies, sztyftów i mini kółek, które wspinają się na płatek ucha w przemyślanym układzie, łączącym różne rozmiary, faktury i metaliczne odcienie. W centrum tego trendu znajduje się huggies: ściśle przylegające kółko, które „obejmuje” płatek ucha, o niewielkiej średnicy, ale o dużym potencjale stylizacyjnym. W tej kategorii jeden kierunek projektowy zyskał szczególną popularność wśród marek i sprzedawców detalicznych: custom mixed stacked huggies – pojedynczy kolczyk, który naśladuje warstwowy wygląd poprzez stopniowane segmenty, mieszane wykończenia powierzchni, naprzemienne metale, inkrustacje emalią lub układ kamieni, wszystko to zbudowane na jednej, zawiasowej ramce.
Dla marek jubilerskich, marek własnych i przedsiębiorców, przejście od koncepcji do masowej produkcji takiego produktu wymaga przejścia przez złożony proces projektowania, inżynierii, doboru materiałów, oprzyrządowania, odlewania, wykończenia i kontroli jakości. Niniejszy artykuł krok po kroku omawia ten proces, analizując, na czym tak naprawdę polega praca producenta niestandardowych, mieszanych, składanych pieluszek Huggie – i co kupujący muszą wiedzieć na każdym etapie.
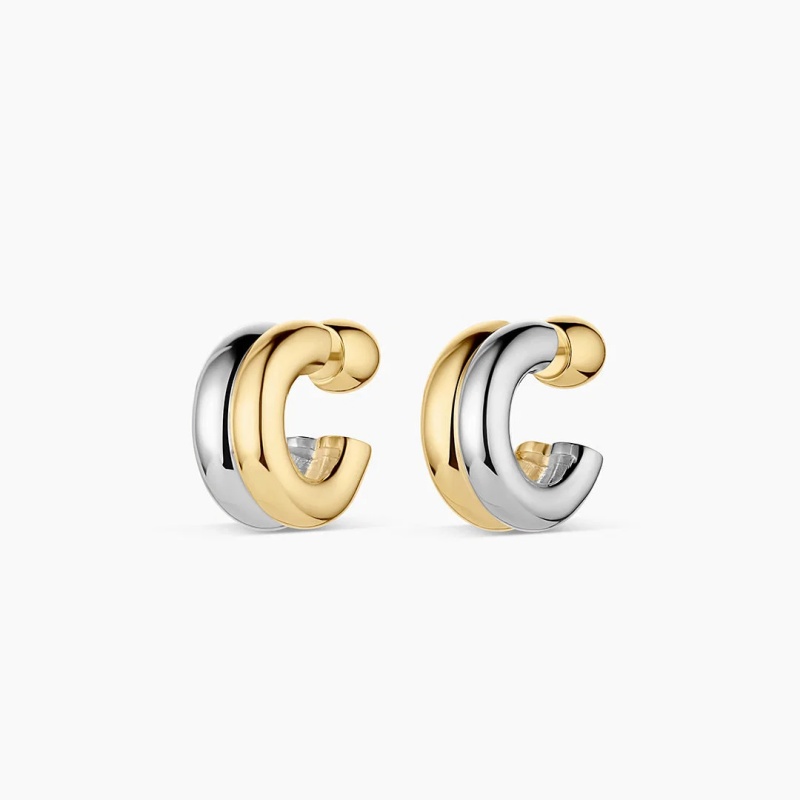
Faza projektowania: Przełożenie estetyki wielowarstwowej na pojedynczy przedmiot nadający się do noszenia
Urok kolczyków typu huggie, noszonych warstwowo, tkwi w wizualnej sprzeczności: muszą wyglądać jak kilka elementów noszonych razem, a jednocześnie pełnić funkcję jednego wygodnego i bezpiecznego kolczyka. To napięcie zostaje rozwiązane – lub ujawnione – na etapie projektowania.
Proces rozpoczyna się od projektu technicznego i modelowania 3D z wykorzystaniem oprogramowania CAD, takiego jak RhinoGold lub MatrixGold. W przypadku opaski huggie, najważniejszym elementem inżynieryjnym jest mechanizm zawiasu. W przeciwieństwie do prostej drucianej obręczy z zapięciem motylkowym, opaska huggie zazwyczaj opiera się na zawiasie beczkowym i zatrzaskowym zamknięciu. Model CAD musi uwzględniać tolerancje – często około 0,2 mm między opaską a rurką zawiasu – aby zapewnić płynny ruch bez chwiania się lub luzowania z upływem czasu. Źle zaprojektowany zawias jest najczęstszym punktem awarii w produkcji opaski huggie, a rozwiązanie problemu w systemie CAD jest znacznie tańsze niż w przypadku zamówienia hurtowego.
Dlamieszany ułożony w stosW przypadku projektu, faza CAD niesie ze sobą dodatkową złożoność. Efekt „piętrowości” można uzyskać poprzez przesunięte segmenty bloków, jak w otwartej kolii C-huggie o nieregularnej geometrii warstwowej, lub poprzez naprzemienne stosowanie materiałów, takich jak polerowany metal i ręcznie wypełniana emalia. Projektant musi również określić, jak mieszane odcienie metali – złota i srebra lub żółtego i różowego złota – zostaną rozłożone na całym elemencie. Jeśli kolczyk łączy kontrastujące platerowania, plan produkcji musi określać sekwencję maskowania i platerowania, aby zapobiec zanieczyszczeniu krzyżowemu. Przednia część może zostać ozdobiona, ale wewnętrzna powierzchnia i mechanizm zapięcia muszą pozostać gładkie, wygodne i trwałe.
Po zatwierdzeniu pliku CAD, wielu producentów tworzy prototyp z żywicy metodą druku 3D SLA lub DLP w ciągu 24 do 48 godzin. Ten fizyczny model pozwala kupującemu ocenić „odczucie” przedmiotu – jego wagę, komfort krawędzi i wizualne wyważenie ułożonych segmentów – przed podjęciem decyzji o obróbce stali. W przypadku projektu złożonego z wielu warstw, jest to moment na potwierdzenie, że geometria warstw jest czytelna w rzeczywistym rozmiarze, a kolczyk nie stanie się nadmiernie ciężki lub nieporęczny.
Wybór materiałów: dopasowanie estetyki do wydajności
Materiał wybrany do wykonania wielowarstwowego huggie decyduje nie tylko o koszcie, ale także o wadze, trwałości, właściwościach hipoalergicznych i jakości wykończenia. Trzy dominujące materiały w kategorii huggie to stal nierdzewna 316L, srebro próby 925 i mosiądz.
Stal nierdzewna 316L stała się koniem roboczym w produkcji modnych, eleganckich ozdób. Jest to materiał medyczny, hipoalergiczny, wysoce odporny na korozję i wystarczająco wytrzymały konstrukcyjnie, aby utrzymać złożone, rzeźbione kształty – takie jak powierzchnie o teksturze stopionej lub brutalistycznej – bez odkształcania się i spłaszczania. W przypadku projektów o mieszanej strukturze, które opierają się na głębokiej teksturze powierzchni lub wyrazistych elementach architektonicznych, stal nierdzewna oferuje niezbędną sztywność w konkurencyjnej cenie. Wyjątkowo dobrze znosi również proces PVD (fizyczne osadzanie z fazy gazowej), wiążąc złote lub srebrne wykończenie na poziomie molekularnym, co zapewnia odporność na matowienie i wodoodporność.
Srebro próby 925 zajmuje miejsce w kategorii biżuterii szlachetnej. Pięknie się odlewa, uwydatnia lśniące kształty i zapewnia znaczną wagę kojarzoną z cenną biżuterią. W połączeniu z warstwą złota o grubości co najmniej 2,5 mikrona, kwalifikuje się jako pozłacane – prawnie zdefiniowana kategoria na rynkach takich jak Stany Zjednoczone. W przypadku biżuterii o charakterze biżuterii z kolekcji łączonej, przeznaczonej do użytku w luksusowych warunkach, srebro próby 925 z selektywnym złoceniem może stworzyć dwukolorowy efekt, który jest celowy i luksusowy.
Mosiądz to opcja ekonomiczna, ceniona za ciepło i łatwość obróbki. Wymaga jednak rygorystycznej ochrony antyoksydacyjnej i równomiernego pokrycia powłoką galwaniczną, szczególnie na powierzchniach wewnętrznych i zawiasach narażonych na tarcie. Mieszany, warstwowy, mosiężny „huggie” może być wyposażony w inkrustacje emaliowane – ręcznie nakładaną żywicę epoksydową dla uzyskania jednolitego, matowego lub perłowego wykończenia – naprzemiennie z polerowanymi złotymi segmentami.
Poza metalem bazowym, wymiar „mieszany” wprowadza materiały wtórne: cyrkonie sześcienne w oprawach lunetowych lub pazurkowych, emalię w różnych kolorach lub kontrastujące odcienie powłoki. Każdy dodatkowy element zwiększa liczbę etapów produkcji i punktów, w których jakość może się różnić. Producent doświadczony w produkcji ozdób z mieszanych materiałów zamontuje bramki kontrolne w celu sprawdzenia bezpieczeństwa kamienia, przyczepności emalii i spójności powłoki przed montażem.
Obróbka, odlewanie i anatomia składanego Huggie
Po ustaleniu projektu i materiału, produkcja przechodzi do etapu oprzyrządowania – etapu, który decyduje o spójności między tysiącami sztuk. W przypadku zawiasów Huggies z podciętymi obszarami zawiasów, zazwyczaj wymagana jest wieloczęściowa forma gumowa. Model główny ze stali frezowanej CNC, cięty z tolerancją nawet do 0,01 mm, stanowi podstawę formy produkcyjnej. Ta precyzja jest nie do podważenia w przypadku zawiasu: odchyłka nawet o kilka setnych milimetra może spowodować, że zamknięcie będzie luźne, chropowate lub niemożliwe do zatrzaśnięcia.
Metoda odlewania zależy od metalu i złożoności geometrii warstwowej. Odlewy metodą traconego wosku pozostają standardem dla srebrnych i mosiężnych form typu huggies. Wosk jest wtryskiwany do gumowej formy pod ciśnieniem – wyższe ciśnienie stosuje się w przypadku wzorów o ostrych narożnikach lub głębokiej fakturze, aby zapobiec zaokrągleniom krawędzi i powstawaniu „krótkich ujęć”. Wzory woskowe są montowane na drzewie, zatapiane w gipsie i wypalane w piecu. Stopiony metal jest następnie odlewany odśrodkowo lub próżniowo, tworząc surowe „wykroje”, które już noszą sylwetkę warstwową, ale pozostają matowe i niedokończone.
W przypadku zapięć ze stali nierdzewnej, produkcja może polegać na obróbce CNC lub tłoczeniu i prasowaniu, w zależności od projektu. Tłoczenie jest wydajne w przypadku prostszych profili, natomiast obróbka CNC zapewnia większą precyzję w przypadku złożonych elementów zawiasów i zazębiających się segmentów. W obu przypadkach celem jest uzyskanie solidnego półfabrykatu o czystych krawędziach i stałej grubości ścianek – co jest kluczowe dla uzyskania elementu, który będzie ściśle przylegał do płatka ucha.
Wykończenie, montaż i wyzwanie związane z mieszanymi metalami
Faza wykańczania przekształca surowy odlew lub obrobiony półfabrykat w nadający się do noszenia, wizualnie wyrazisty kolczyk. W przypadku kolczyków typu huggie o mieszanym, wielowarstwowym wzorze, to właśnie tutaj złożoność projektu staje się najbardziej widoczna.
Pierwszym krokiem jest przygotowanie powierzchni: piłowanie, polerowanie i polerowanie w celu usunięcia linii podziału, śladów po nadlewach i niedoskonałości powierzchni. Jeśli projekt zawiera tekstury – młotkowane, skręcane, rowkowane lub stopione – tekstury te są udoskonalane na tym etapie, a nie polerowane. Teksturowane „huggies” stały się znaczącym trendem właśnie dlatego, że zmienność powierzchni odbija światło, nie dodając wizualnej wagi ani nie wymagając większych wymiarów.
Następnie następuje montaż. W przypadku biżuterii z zawiasem, słupek i bębenek zawiasu są połączone z korpusem, często za pomocą spawania laserowego, co zapewnia trwałość i precyzję. Zapięcie zatrzaskowe jest montowane i testowane pod kątem działania: powinno otwierać się płynnie, zamykać z pewnym kliknięciem i pozostawać zamknięte nawet przy normalnym użytkowaniu. Jeśli projekt zawiera inkrustację emalią, emalia jest wypełniana ręcznie i utwardzana, a następnie uszlachetniana do uzyskania jednolitej powierzchni. Jeśli kamienie są osadzane, są one mocowane w oprawach bezelowych lub pazurkowych; oprawy bezelowe są często preferowane w przypadku projektów mieszanych, ponieważ chronią krawędzie kamieni i zachowują gładką, ciągłą powierzchnię.
Platerowanie to kolejny krytyczny etap, a w przypadku projektów z mieszanych metali jest to również najbardziej wymagający technicznie etap. Dwukolorowy pierścionek typu huggie – na przykład segmenty z żółtego złota naprzemiennie z białą emalią lub metalem w odcieniu srebra – wymaga selektywnego platerowania. Miejsca, które nie powinny zostać pokryte daną warstwą plateru, muszą zostać zamaskowane lub w inny sposób zabezpieczone. Grubość plateru ma znaczenie: w przypadku naszyjników typu huggie, które są narażone na tarcie o płatek ucha i włosy, zaleca się grubszą warstwę o grubości od 3 do 5 mikronów zamiast cieńszej powłoki dekoracyjnej. Platerowanie PVD na stali nierdzewnej zapewnia doskonałą stabilność koloru i odporność na matowienie, blaknięcie i działanie wody, podczas gdy galwanizacja na srebrze lub mosiądzu wymaga dokładnego czyszczenia i aktywacji przed kąpielą galwaniczną, aby zapewnić przyczepność.
Po nałożeniu powłoki, kolczyki są czyszczone ultradźwiękowo, poddawane kontroli i – jeśli zajdzie taka potrzeba – grawerowane laserowo logo marki lub znakiem na odwrocie. Grawerowanie laserowe to powszechna personalizacja na płaskiej wewnętrznej powierzchni kolczyków typu huggie, która pozostaje niewidoczna podczas noszenia, ale wzmacnia identyfikację marki.
Kontrola jakości i przejście na produkcję masową
Produkcja masowa nie jest jednorazowym zdarzeniem, lecz serią kontrolowanych przejść. Zatwierdzona próbka przedprodukcyjna służy jako wzorzec odniesienia, względem którego mierzona jest każda kolejna jednostka. Renomowany producent ustanawia bramki kontrolne w wielu punktach: weryfikacji materiałów przychodzących, odlewania lub formowania, montażu zawiasów, oprawiania kamieni lub wypełniania emalią, polerowania, galwanizacji i końcowego pakowania.
W przypadku wielowarstwowych, wielowarstwowych wkładek typu huggies, kontrola jakości musi wykraczać poza przednią powierzchnię. Zapięcie, gładkość wewnętrznej powierzchni, komfort noszenia i wykończenie tylnej części – wszystkie te elementy wpływają na komfort noszenia – i są to obszary, w których tańsza produkcja często prowadzi do kompromisów. Kontrola poszczególnych elementów jest szczególnie ważna w przypadku projektów łączących wiele materiałów lub ruchomych części, ponieważ pojedynczy luźny zawias lub niezabezpieczony kamień sprawia, że cała para nie nadaje się do sprzedaży.
Terminy produkcji masowej różnią się w zależności od materiału i stopnia skomplikowania. Czas realizacji zamówień na niestandardowych ...
Czego marki powinny szukać u partnera produkcyjnego
Mieszany, warstwowy kolczyk typu huggie to produkt zaskakująco wymagający. Wymaga od producenta połączenia precyzji konstrukcji zawiasu, dyscypliny montażu wielomateriałowego, kunsztu wykończenia powierzchni i spójności produkcji masowej – a jednocześnie zachowania lekkości, wygody i trwałości kolczyka, nadającego się do codziennego noszenia. Marka oceniająca partnera produkcyjnego powinna wyjść poza zdjęcia katalogowe i zadać sobie konkretne pytania: Jaka jest tolerancja zawiasu? Jaka grubość powłoki jest standardowa i jaki proces maskowania jest stosowany w przypadku projektów dwukolorowych? Jak mocowane są kamienie i jaki jest protokół kontroli przyczepności szkliwa? Jaki jest czas realizacji próbki i co się dzieje, gdy jednostka masowa nie przejdzie kontroli?
Producenci najlepiej przygotowani do dostarczania niestandardowych, wielowarstwowych kolczyków typu huggies to ci, którzy traktują kolczyk jako projektowany element, a nie dekoracyjny odlew. Inwestują w projektowanie CAD przed obróbką, kontrolują skład chemiczny i grubość powłoki oraz prowadzą kontrole jakości na każdym etapie – od pierwszego prototypu wydrukowanego w 3D do finalnej, zapakowanej pary. Na rynku, gdzie starannie zaprojektowane kolczyki stały się definicją estetyki, różnica między kolczykiem typu huggie, który wygląda na złożony, a kolczykiem, który…fabrykajako element układanki leży właśnie w tej dyscyplinie produkcyjnej.