Produkcja spersonalizowanej srebrnej bransoletki z helem: kompletny przewodnik od projektu do dostawy
„Bransoletka helowa” w srebrnej biżuterii zajmuje nietypową pozycję. Nie jest to kategoria dostępna masowo, tak jak bransoletka tenisowa czy łańcuszek pancerny. Termin ten ma dwa nakładające się znaczenia. W komercyjnych liniach produktów często oznacza lekką, lśniącą bransoletę lub bransoletę, zaprojektowaną tak, aby łatwo ją było ułożyć w stos – takie elementy jak bransoletka Zoey Helium wykorzystują srebrzenie na mosiężnych elementach, aby uzyskać jasne, praktyczne wykończenie w przystępnej cenie. W górnym segmencie może oznaczać rzeźbiarską bransoletę robioną na zamówienie, taką jak Rosario Navia Helium Cuff, gdzie nawiązanie do „helu” sygnalizuje lekkość, objętość i unoszący się w powietrzu metal.
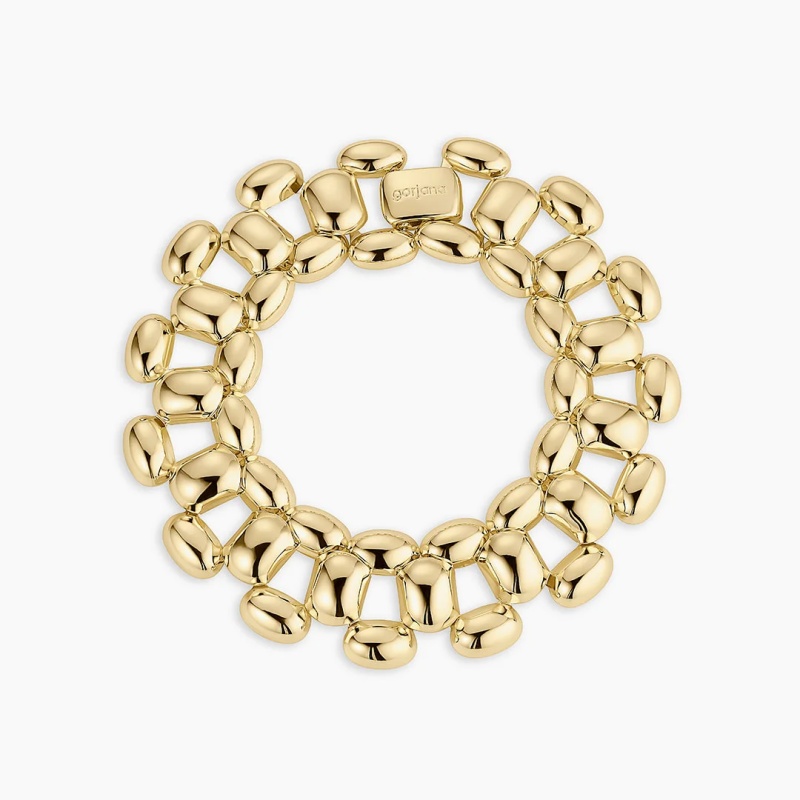
Istnieje jednak trzecie, bardziej precyzyjne technicznie znaczenie, które zasługuje na uwagę w przewodniku produkcyjnym: hel jako gaz procesowy w precyzyjnym odlewaniu srebra. W odlewaniu precyzyjnym srebrnej biżuterii, wnęka formy jest opróżniana, a następnie przepłukiwana lekkim gazem – hel jest wyraźnie określony w patentach dotyczących odlewania precyzyjnego – przed wlaniem stopionego metalu. Ponieważ hel szybko i dokładnie penetruje porowaty materiał odlewniczy, pomaga wyprzeć powietrze i zredukować wady związane z gazem, które mogą uszkodzić powierzchnię srebra. Następnie wprowadzany jest argon jako cięższy gaz sprężający, aby roztopiony materiał był precyzyjny i minimalizował porowatość skurczową. Bransoleta helowa na zamówienie, rozumiana w tym szerszym znaczeniu, to zatem srebrna bransoleta, której produkcja została zaprojektowana z myślą o czystych, kontrolowanych warunkach odlewania – warunkach, które mają ogromne znaczenie, gdy finalny obiekt jest cienką, szeroką lub pustą w środku bransoletą, bez miejsca na ukrytą porowatość.
Niniejszy przewodnik śledzi losy obiektu od pierwszej rozmowy o projekcie do momentu, gdy trafia on w ręce użytkownika. Nie traktuje helu jako gadżetu ani ozdobnej etykiety, lecz jako jedną z wielu zmiennych w zdyscyplinowanym procesie produkcyjnym. Cel jest praktyczny: pokazać, jak projektuje się, odlewa, wykańcza, testuje, znakuje, pakuje i dostarcza spersonalizowaną srebrną bransoletkę w sposób, który uzasadnia określenie „custom” i przetrwa kontrolę podczas codziennego noszenia.
1. Projekt i specyfikacja: Definiowanie obiektu przed metalem
Produkcja srebrnych bransoletek na zamówienie zaczyna się nie od srebra, ale od ograniczeń. Bransoletka różni się mechanicznie od wisiorka czy kolczyka: musi się otwierać i zamykać lub przechodzić przez dłoń, a także musi być odporna na wielokrotne zginanie zawiasu, zapięcia lub ciągłej opaski. Przed narysowaniem jakiegokolwiek pliku CAD, specyfikacja powinna określać wewnętrzny obwód bransoletki, szerokość opaski, profil grubości, rodzaj zapięcia i planowane dopasowanie. Dopasowany mankiet może wymagać innego hartowania stopu i innego przekroju niż luźna bransoletka, która będzie układana z innymi elementami.
Etap projektowania to również moment, w którym definiuje się „helowy” charakter przedmiotu. Jeśli zamierzeniem jest uzyskanie lekkiego efektu wizualnego – szerokiej tarczy z pustym lub zwężającym się wnętrzem – grubość ścianek musi być precyzyjnie zamodelowana. Bransoletka, która wygląda na solidną, ale waży mniej niż oczekiwano, zależy od kontrolowanej geometrii wewnętrznej, a nie od zgadywania przy stole warsztatowym. Jeśli zamierzeniem jest solidna, rzeźbiarska bransoleta, projekt musi uwzględniać wyższą wagę srebra i czas odlewania potrzebny do wypełnienia grubszej części bez kurczenia się. Modelowanie cyfrowe pozwala na przetestowanie tych decyzji przed podjęciem decyzji o użyciu metalu szlachetnego: oprogramowanie CAD służy do wizualizacji powierzchni, wzoru i proporcji, a prototyp wydrukowany w technologii 3D pozwala twórcom dopracować dopasowanie i formę przed odlaniem ze srebra. Nie jest to odrzucenie rękodzieła; to sposób na zapewnienie, że czas ręcznego wykończenia zostanie poświęcony na udoskonalenie, a nie na korygowanie błędów konstrukcyjnych.
Specyfikacja materiałów jest ściśle związana z geometrią. Srebro próby 925, standardowy materiał do produkcji biżuterii ze srebra wysokiej próby, to stop składający się z 92,5% srebra i 7,5% miedzi (lub innego pierwiastka utwardzającego). Czyste srebro jest zbyt miękkie do większości zastosowań w bransoletkach; dodatek miedzi zwiększa twardość i trwałość, jednocześnie zachowując jego biały kolor. W przypadku bransoletki, która będzie noszona codziennie, wybór stopu, hartowanie i grubość przekroju decydują o tym, czy element zachowa swój kształt. Producent biżuterii na zamówienie powinien być w stanie określić próbę srebra, planowaną masę odlewu oraz przewidywaną masę gotowego wyrobu po spiłowaniu i polerowaniu. Dane te stanowią podstawę wyceny i akceptacji klienta.
2. Od pliku cyfrowego do wzoru odlewanego
Po zatwierdzeniu modelu CAD, plik jest przygotowywany do produkcji. W najpopularniejszym procesie roboczym model jest drukowany w technologii 3D z odlewanego wosku lub żywicy, a wydrukowany wzór staje się rdzeniem formy odlewniczej. Powszechnie stosowana jest metoda „drzewa”: wiele wzorów woskowych jest mocowanych do centralnego trzonu, drzewo jest zalewane gipsem odlewniczym, a wosk jest wypalany, tworząc sieć wgłębień. W przypadku pojedynczej bransoletki na zamówienie, drzewo może zawierać tylko jeden lub dwa wzory, ale zasada jest ta sama: forma musi odtwarzać wewnętrzne i zewnętrzne powierzchnie bransoletki z wystarczającą dokładnością, aby wykończenie nie zatarło wzoru.
To właśnie w tym momencie decydująca staje się atmosfera odlewu. Srebro topi się w temperaturze około 961°C, a stopione srebro jest wrażliwe na gazowanie. Porowatość odlewów srebrnych jest często związana z dużą różnicą w rozpuszczalności gazów między srebrem ciekłym a stałym: gazy rozpuszczone w stopie mogą zostać odrzucone podczas zamarzania metalu, pozostawiając pęcherzyki powietrza lub pory. W przypadku bransoletki o szerokiej, widocznej powierzchni nawet niewielka porowatość może stanowić problem w wykończeniu, ponieważ polerowanie otwiera powierzchnię i ujawnia podpowierzchniowe pustki.
Metoda odlewania wspomaganego helem rozwiązuje ten problem z dwóch stron. Przed zalaniem, gniazdo formy jest opróżniane i przepłukiwane helem, lekkim gazem, który szybko wnika w pory masy formierskiej i wypiera powietrze. Po wprowadzeniu stopu, cięższy gaz, taki jak argon, jest używany do zwiększenia ciśnienia w gnieździe, wpychając srebro w najdrobniejsze zagłębienia i pomagając ograniczyć porowatość skurczową. Rezultatem nie jest bransoletka „wypełniona helem” w dosłownym sensie; jest to bransoletka odlana w warunkach zaprojektowanych w celu uzyskania czystszej i bardziej przewidywalnej srebrnej powierzchni. W przypadku niestandardowego elementu, w którym klient zatwierdził określoną fakturę powierzchni lub wykończenie na wysoki połysk, różnica jest widoczna gołym okiem.
3. Odlewnictwo, czyszczenie i kontrola konstrukcyjna
Po wypaleniu formy odlewniczej i doprowadzeniu jej do temperatury odlewania, stopione srebro próby 925 jest wlewane do wnęki formy lub wtłaczane pod ciśnieniem. Po zestaleniu i schłodzeniu forma odlewnicza jest odłamywana, a surowy odlew oddzielany od kanału wlewowego. Bransoleta na tym etapie jest chropowata, szarobiała: na powierzchni mogą znajdować się pozostałości odlewu, ślad po kanale wlewowym musi zostać usunięty, a krawędzie są zazwyczaj grubsze niż wymaga tego ostateczny projekt.
Pierwsza kontrola odbywa się tutaj, przed jakimkolwiek wykończeniem kosmetycznym. Odlewnik lub jubiler powinien sprawdzić bransoletkę pod kątem niepełnego wypełnienia, widocznej porowatości, pęknięć i zniekształceń wymiarowych. Bransoletki, która nie wypełniła się całkowicie na cienkim fragmencie, nie da się uratować przez polerowanie; należy ją ponownie odlać lub zaprojektować. Podobnie, porowatość na widocznej powierzchni może ujawnić się dopiero po pierwszym cięciu pilnikiem. Wykrycie tych wad na etapie surowego odlewu pozwala zaoszczędzić na kosztach wykończenia i zapobiega dotarciu wadliwego egzemplarza do klienta.
To właśnie w tym procesie kontroli, wspomagany helem proces zyskuje na znaczeniu. Jeśli atmosfera odlewnicza i sekwencja ciśnienia spełnią swoje zadanie, surowa powierzchnia powinna być gęstsza i bardziej jednorodna niż w przypadku odlewu ze srebra odlewanego grawitacyjnie, z mniejszą liczbą pustych przestrzeni pod powierzchnią, które mogą pojawić się podczas polerowania. Producent nadal powinien spodziewać się usunięcia metalu, ale usunięcie powinno ujawnić lite srebro, a nie ukryte wgłębienia.
4. Praca na stole: składanie, montaż i dokładność wymiarowa
Surowe odlewy są uszlachetniane ręcznie. Pilniki o różnym ziarnie służą do prostowania krawędzi, usuwania pozostałości nadlewu i nadawania bransoletce zamierzonego przekroju. W przypadku mankietu lub bransolety typu bangle jest to również etap, na którym dostosowuje się otwór, kształtuje końce i sprawdza zgodność bransolety z ustalonym obwodem wewnętrznym. Jeśli projekt obejmuje zapięcie lub zawias, elementy są dopasowywane i lutowane lub montowane przed ostatecznym polerowaniem. Bransoletki są obiektami wymagającymi mechanicznie: zapięcie, które wygląda poprawnie na płaskim wzorze, może się zaciąć po wygięciu opaski, a lekko źle ustawiony zawias przeniesie naprężenia na otaczające srebro.
Na tym etapie rękodzieło nie ma charakteru dekoracyjnego. To etap, który przekształca odlewany kształt w przedmiot nadający się do noszenia. Jubiler odczytuje bransoletkę w dłoni, sprawdzając równowagę, sprężystość i komfort wewnętrznej powierzchni na nadgarstku. Bransoletka na zamówienie, która jest wymiarowo poprawna, ale niewygodna, nie spełnia wymagań. To również moment, w którym zaczyna się definiować charakter powierzchni: polerowana na lustro bransoleta z helem, szczotkowana bransoletka i teksturowana opaska wymagają różnych sekwencji piłowania i różnego stopnia usuwania metalu.
5. Wykończenie wstępne i polerowanie: kontrola powierzchni
Polerowanie jest często traktowane jako ostatni etap kosmetyczny, ale w produkcji srebrnych bransolet jest to decyzja strukturalna i ekonomiczna. Wykończenie na wysoki połysk usuwa metal z powierzchni; jeśli odlew jest porowaty, polerowanie go ujawni. Kolejność prac wykończeniowych musi zatem być dostosowana do jakości odlewu i tolerancji projektu na usuwanie metalu.
Do wstępnego wykończenia, szczególnie w przypadku jednoczesnej obróbki wielu bransoletek, można zastosować metody wykańczania masowego, takie jak polerowanie bębnowe lub wibracyjne. Polerowanie bębnowe z użyciem odpowiedniego medium pozwala uzyskać jednolitą powierzchnię, a w przypadku srebra próby 925 wiąże się z efektem utwardzenia warstwy wierzchniej. Jednak samo polerowanie bębnowe rzadko daje gładką, lśniącą jak lustro powierzchnię, jakiej można oczekiwać od wysokiej jakości srebrnej bransoletki. W przypadku widocznych powierzchni, krawędzi i zagłębień konieczne jest polerowanie stołowe tarczą polerską i coraz drobniejszymi pastami polerskimi. Ostatnim krokiem powinno być zawsze czyste, bezpyłowe polerowanie ręczne lub za pomocą specjalnej ściereczki do polerowania srebra, aby upewnić się, że na detalach nie pozostaną żadne pozostałości pasty polerskiej.
W przypadku bransoletki z motywem helu strategia wykończenia powinna być zgodna z zamysłem projektanta. Jeśli projekt ma wyglądać lekko i lustrzano, wysoki połysk na szerokich powierzchniach i delikatniejsze wykończenie wewnętrznej powierzchni może wzmocnić ten efekt, nie sprawiając, że bransoletka będzie wydawała się krucha. Jeśli projekt ma mieć rzeźbiarski charakter, bardziej odpowiednie może być wykończenie satynowe lub szczotkowane, z polerowaniem zarezerwowanym dla wypukłych krawędzi i wewnętrznej strony krzywizny.
6. Powłoka galwaniczna, ochrona przed matowieniem i kwestia trwałości
Srebro wysokiej próby matowieje. Miedź zawarta w stopie reaguje w powietrzu ze związkami siarki, a powstający ciemny nalot jest szczególnie widoczny w zagłębieniach i na elementach noszonych sporadycznie. W przypadku bransoletki na zamówienie, przeznaczonej na długo, zapobieganie matowieniu jest elementem jakości produkcji, a nie kwestią drugorzędną.
Powszechne są dwa podejścia. Pierwsze to galwanizacja: cienką warstwę rodu lub złota można nałożyć na srebro, aby pogłębić połysk i dodać barierę przed matowieniem. Rodowanie tworzy jasną, białą powierzchnię; złocenie całkowicie zmienia kolor. Grubość powłoki ma znaczenie: bardzo cienka warstwa dekoracyjna przetrze się w punktach styku, podczas gdy grubsza warstwa zwiększa trwałość, ale zmienia fakturę i kolor przedmiotu. Niektórzy producenci nakładają bazę srebrną przed ostatecznym platerowaniem, aby poprawić przyczepność i gładkość powierzchni. Drugie podejście to powłoka elektroforetyczna antymatowiąca: niewidoczny lakier elektroforetyczny, który zabezpiecza srebro przed utlenianiem i wilgocią. Powłoka elektroforetyczna jest szczególnie przydatna w przypadku bransolet z misternymi wgłębieniami lub wykończeniami mieszanymi, gdzie platerowanie zaciemniłoby detale. Wybór zależy od projektu, preferencji kolorystycznych klienta i przewidywanego wzoru zużycia.
W przypadku spersonalizowanej bransoletki helowej, specyfikacja wykończenia powinna określać rodzaj powłoki, docelową grubość (jeśli ma to zastosowanie) oraz efekt estetyczny zaakceptowany przez klienta. Bransoletka „jasnosrebrna”, która jest faktycznie rodowana, i bransoletka „srebrna” z powłoką antykorozyjną to różne produkty i klient powinien wiedzieć, który z nich otrzymuje.
7. Znakowanie probiercze, znakowanie laserowe i zgodność
Na wielu rynkach srebrna bransoletka o masie powyżej określonej lub oferowana jako wyrób z metalu szlachetnego musi posiadać cechę probierczą wskazującą próbę. Cecha probiercza to nie tylko stempel pochodzenia, ale także potwierdzenie próby. Systemy krajowe różnią się między sobą, ale zasada jest spójna: wyrób jest badany i jeśli spełnia deklarowany standard – zazwyczaj 925 dla srebra próby 925 – jest oznaczany stopniem próby, a w niektórych jurysdykcjach unikalnym kodem identyfikacyjnym. Znakowanie laserowe jest coraz częściej stosowane do cech probierczych i personalizacji, ponieważ jest bezkontaktowe, trwałe i nadaje się do wyrobów wykończonych lub o skomplikowanych kształtach.
W przypadku produkcji na zamówienie, znakowanie powinno być zaplanowane w harmonogramie produkcji, a nie dodawane jako usługa na ostatnią chwilę. Bransoletka musi być wystarczająco wykończona do próby, ale nie na tyle zaawansowana, aby znakowanie uszkodziło finalną powierzchnię. Jeśli na wyrobie znajduje się logo klienta, data lub osobisty napis, układ znaku i personalizacji należy ustalić wspólnie, tak aby żaden z nich nie był zbyt zatłoczony ani umieszczony w miejscu narażonym na zużycie. Na rynkach, na których znakowanie jest dobrowolne, ale powszechnie uznawane, obecność wiarygodnego znaku jest sygnałem jakości, który uzasadnia cenę na zamówienie.
8. Opakowanie: ochrona, prezentacja i dyskrecja
Gotowa srebrna bransoletka jest podatna na uszkodzenia w transporcie. Może zarysować się w kontakcie z innymi metalowymi przedmiotami, zmatowieć pod wpływem wilgoci lub zgiąć się, jeśli opakowanie zostanie ściśnięte. Opakowanie musi spełniać jednocześnie trzy funkcje: chronić przedmiot, prezentować go jako przedmiot wartościowy i unikać reklamowania jego wartości oportunistom.
Opakowanie wewnętrzne powinno zaczynać się od bezkwasowej bibułki lub miękkiego woreczka, owiniętego pojedynczo wokół bransoletki, aby zapobiec zarysowaniom i splątaniu. Pasek lub woreczek zapobiegający matowieniu zapewnia dodatkową ochronę przed utlenianiem podczas transportu. Zapakowana bransoletka jest następnie umieszczana w sztywnym pudełku na biżuterię lub wyściełanej przegródce; bransoletka nie powinna się luźno przesuwać w większym pudełku. Firmowe opakowanie zewnętrzne może uprzyjemnić rozpakowywanie, ale powinno być umieszczone w prostym, niemarkowym kartonie zewnętrznym, aby przesyłka nie reklamowała się „wykwintną biżuterią” na progu. Faliste opakowanie zewnętrzne jest praktycznym standardem dla każdej ubezpieczonej przesyłki biżuterii, a puste przestrzenie należy wypełnić ze wszystkich stron, aby pudełko wewnętrzne nie mogło się przesuwać.
9. Wysyłka, ubezpieczenie i dostawa
Ostatnim etapem jest logistyka i to właśnie tutaj wiele projektów biżuterii na zamówienie traci jakość wypracowaną w warsztacie. Firmy kurierskie mają różne limity deklarowanej wartości i wymagania dotyczące pakowania biżuterii. Niektórzy ograniczają przesyłki biżuterii do maksymalnej deklarowanej wartości na paczkę; inni wymagają tekturowych pudełek dla ubezpieczonych egzemplarzy powyżej określonego progu. W przypadku bransoletek na zamówienie o wysokiej wartości odpowiednia jest usługa z potwierdzeniem odbioru i udokumentowanym łańcuchem dostaw; zarejestrowane lub w pełni ubezpieczone usługi istnieją właśnie dla egzemplarzy, których strata byłaby trudna do zaakceptowania.
Producent powinien również uwzględnić w umowie z klientem realistyczny termin dostawy. Produkcja srebrnych bransolet na zamówienie zazwyczaj obejmuje kilka kolejnych etapów: projekt i zatwierdzenie CAD, nadruk wzoru, odlew, obróbkę mechaniczną, polerowanie, platerowanie lub powlekanie, znakowanie i pakowanie. Czas realizacji zamówienia wynosi zazwyczaj kilka tygodni, a w przypadku skomplikowanych prac niestandardowych może się on wydłużyć. Podanie terminu dostawy bez uwzględnienia czasu na znakowanie lub transport przez przewoźnika może prowadzić do rozczarowania, którego można uniknąć. Profesjonalny harmonogram uwzględnia bufor czasowy na ponowne odlewanie lub korektę wykończenia, ponieważ niestandardowy element, który jest pośpiesznie sprawdzany, nie jest w pełni ukończony.
Wniosek
Produkcja srebrnej biżuterii z helem to w najlepszym przypadku ciąg kontrolowanych decyzji, a nie pojedynczy, dramatyczny akt tworzenia. Etap projektowania definiuje obiekt i jego wymagania mechaniczne. Etap odlewania wykorzystuje atmosferę i ciśnienie – w tym hel jako gaz o właściwościach przedmuchujących – aby uzyskać srebrną powierzchnię, która przetrwa proces obróbki. Etapy obróbki i polerowania przekształcają odlew w wygodną bransoletkę. Powlekanie galwaniczne lub elektroforeza decydują o tym, jak powierzchnia będzie się starzeć. Cechowanie probiercze potwierdza, czym jest metal. Opakowanie i wysyłka chronią gotowy produkt i dostarczają go do klienta, nie umniejszając włożonej w niego staranności.
Słowo „hel” może pozostać językiem projektowania, nazwą produktu lub odniesieniem do atmosfery odlewniczej; liczy się transparentność i dyscyplina procesu produkcyjnego. Klient zamawiający spersonalizowaną srebrną bransoletkę ma prawo znać próbę srebra, metodę odlewania, specyfikację wykończenia i harmonogram dostaw. Wytwórca, który potrafi precyzyjnie odpowiedzieć na te pytania – i który uwzględnia w podanej cenie odlewanie wspomagane helem, odpowiednie znakowanie i logistykę zabezpieczającą – oferuje coś cenniejszego niż przedmiot dekoracyjny. Oferuje bransoletkę, która po latach noszenia nadal będzie rozpoznawalna.