現代のイヤリング市場は構造的な変化を遂げています。かつて主流だったステートメントイヤリングは姿を消し、今では、ハギー、スタッド、ミニフープなどを巧みに組み合わせ、サイズ、質感、金属の色合いを意識的に配置して耳たぶを彩る、洗練されたイヤリングが主流となっています。このトレンドの中心にあるのがハギーです。耳たぶにぴったりとフィットするフープで、直径は小さいながらもスタイリングの可能性は無限大です。中でも、ブランドや小売店の間で特に注目を集めているのが、カスタムミックススタックドハギーです。これは、段違いのセグメント、異なる表面処理、異なる金属の交互使用、エナメル象嵌、石の配置など、様々な要素を組み合わせ、重ね付けしたような見た目を再現したシングルイヤリングで、すべて1つのヒンジ付きフレームに取り付けられています。
ジュエリーブランド、プライベートブランド、そして起業家にとって、このようなジュエリーをコンセプト段階から量産まで実現するには、デザイン、エンジニアリング、材料選定、金型製作、鋳造、仕上げ、品質管理といった複雑な工程をこなす必要があります。この記事では、その工程を段階的に解説し、カスタムミックスの重ね付けハギーピアスの製造業者が実際に行っていること、そして各段階でバイヤーが知っておくべきことを検証します。
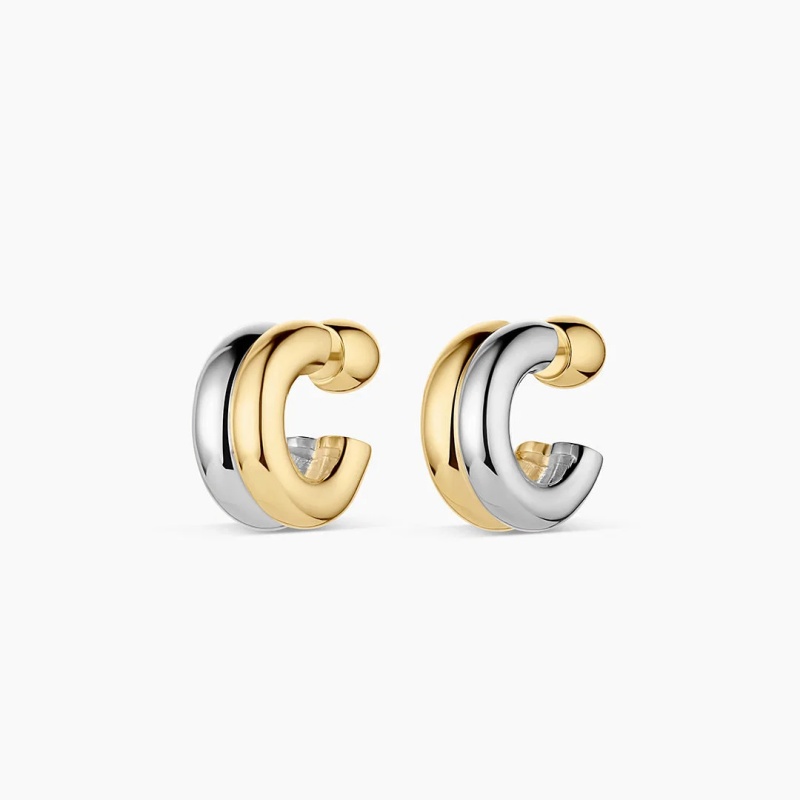
デザイン段階:積み重ねられた美学を単一のウェアラブルオブジェクトに変換する
複数のパーツを重ね付けしたハギーピアスの魅力は、視覚的な矛盾にある。まるで複数のピアスを重ね付けしているように見えながら、快適でしっかりとした一つのピアスとして機能するのだ。この矛盾は、デザイン段階で解消される(あるいは露呈される)。
製造工程は、RhinoGoldやMatrixGoldなどのCADソフトウェアを用いた技術設計と3Dモデリングから始まります。ハギーの場合、最も重要な設計上の考慮事項はヒンジ機構です。バタフライバックを備えたシンプルなワイヤーフープとは異なり、ハギーは通常、バレルヒンジとスナップポストクリッククロージャーに依存しています。CADモデルでは、ポストとヒンジチューブ間の公差(多くの場合約0.2mm)を考慮し、経年劣化によるぐらつきや緩みのないスムーズな動きを確保する必要があります。設計不良のヒンジはハギー製造における最も一般的な故障箇所であり、大量生産で解決するよりもCADで解決する方がはるかに安価です。
のために混合スタックデザイン段階では、CADフェーズにさらなる複雑さが伴います。「積み重ねた」効果は、不規則な層状形状を持つオープンCハギーのように、ずらしたブロックセグメントによって実現される場合もあれば、研磨された金属と手作業で充填されたエナメルインレイなどの素材を交互に使用することによって実現される場合もあります。デザイナーはまた、金と銀、またはイエローゴールドとローズゴールドなど、異なる金属の色調を作品全体にどのように配置するかを決定する必要があります。イヤリングに異なるメッキを組み合わせる場合は、相互汚染を防ぐためのマスキングとメッキの順序を製造計画に明記する必要があります。表面は装飾的な処理を受けることができますが、内側の表面と留め具の機構は滑らかで快適かつ耐久性のある状態を維持する必要があります。
CADファイルが承認されると、多くのメーカーは24~48時間以内にSLAまたはDLP方式の3Dプリンティングで樹脂製のプロトタイプを作成します。この実物モデルにより、購入者はスチール製の金型製作に取りかかる前に、作品の「感触」、つまり重量、エッジの快適さ、積み重ねられたパーツの視覚的なバランスなどを確認できます。複数のパーツを組み合わせたデザインの場合、この段階で、積層構造が実物大で明確に表現されていること、そしてイヤリングが過度に重くなったり、かさばったりしないことを確認することが重要です。
素材選定:積層美観と性能のマッチング
複数の素材を組み合わせたハギーバッグの素材選びは、コストだけでなく、重量、耐久性、低アレルギー性、そして仕上がりの品質にも影響します。ハギーバッグの素材として主流となっているのは、316Lステンレススチール、925スターリングシルバー、そして真鍮の3種類です。
316Lステンレス鋼は、最先端のハギーバッグ製造において主力素材となっています。医療グレードで低アレルギー性、耐腐食性に優れ、溶融テクスチャやブルータリズム様式の表面など、複雑な形状を歪んだり平坦化したりすることなく保持できる構造的な堅牢性を備えています。深い表面テクスチャや大胆な建築的なセグメントを必要とする複合積層デザインにおいて、ステンレス鋼は必要な剛性を競争力のある価格で提供します。また、PVD(物理蒸着)メッキとの相性も抜群で、金や銀の仕上げを分子レベルで結合させることで、変色や耐水性を実現します。
925スターリングシルバーは、高級ジュエリーの領域に位置づけられます。鋳造性に優れ、美しい曲線を描き出し、貴金属ジュエリーにふさわしい重厚感を提供します。2.5ミクロン以上の金メッキを施すと、ヴェルメイユ(米国などの市場で法的に定義されたカテゴリー)として認められます。プレミアムな位置づけを意図した、複数の素材を組み合わせた重ね付けタイプのハギーピアスの場合、スターリングシルバーに部分的に金メッキを施すことで、意図的で高級感のあるツートンカラーの効果を生み出すことができます。
真鍮は、その温かみと加工のしやすさから、予算重視の方におすすめです。ただし、真鍮は、特に摩擦のかかる内面やヒンジ部分において、厳格な酸化防止処理と均一なメッキ処理が必要です。真鍮製のハギーバッグは、エナメル象嵌(均一なマット仕上げまたは真珠光沢仕上げのためにエポキシ樹脂を手作業で滴下したもの)と、磨き上げられた金色の部分を交互に配置したデザインが特徴的です。
ベースメタルに加え、「ミックス」という要素には、ベゼルセッティングやプロングセッティングのキュービックジルコニア、様々な色のエナメル、あるいはコントラストのあるメッキなど、二次的な素材が用いられます。これらの要素が加わるごとに、製造工程の数が増え、品質にばらつきが生じる箇所も増えます。ミックス素材のハギーリングの製造経験が豊富なメーカーは、組み立て前に石の固定、エナメルの密着性、メッキの均一性などを確認するための検査基準を設けます。
スタックドハギーのツーリング、鋳造、および構造
デザインと素材が確定したら、生産は金型製作へと移ります。この段階は、何千個もの製品の品質の一貫性を左右する重要な工程です。ヒンジ部分にアンダーカット加工が施されたハギーバッグの場合、通常は複数の部品からなるゴム型が必要です。CNCフライス加工で0.01mmという極めて厳しい公差で削り出されたスチール製のマスターモデルが、生産用金型の基礎となります。ヒンジ部分の精度は極めて重要で、わずか数百分の一ミリメートルの誤差でも、開閉が緩かったり、ザラザラしたり、あるいは完全に閉まらなかったりする可能性があります。
鋳造方法は、金属の種類と積層形状の複雑さによって異なります。銀や真鍮製のハギー(ハギー)の鋳造には、ロストワックス鋳造が依然として標準です。ワックスはゴム型に圧力をかけて注入されます。角が鋭いデザインや深いテクスチャを持つデザインの場合は、角が丸くなったり、ショートショット(鋳造不良)が発生したりするのを防ぐため、より高い圧力がかけられます。ワックスパターンはツリーに組み立てられ、石膏で覆われ、焼成炉で焼かれます。その後、溶融金属が遠心鋳造または真空鋳造され、積層形状がすでに備わっているものの、光沢がなく未完成の「ブランク」が生成されます。
ステンレススチール製のハギーピアスの場合、デザインによっては、CNC加工またはプレス加工が用いられることがあります。プレス加工はシンプルな形状に適していますが、CNC加工は複雑なヒンジ部品や連結された積層部品の精度を高めるのに有効です。いずれの場合も、目標は構造的に健全で、エッジがきれいで、肉厚が均一な素材を作り上げることです。これは、耳たぶにぴったりとフィットするピアスにとって非常に重要です。
仕上げ、組み立て、そして異種金属の課題
仕上げ工程では、鋳造または機械加工された素材が、着用可能な、視覚的に完成度の高いイヤリングへと変化します。複数のピアスを重ね付けするタイプのハギーピアスの場合、この工程でデザインの複雑さが最も顕著に現れます。
最初のステップは表面処理です。ヤスリがけ、タンブリング、研磨を行い、パーティングライン、スプルーマーク、表面の欠陥を取り除きます。デザインにハンマー仕上げ、ねじり仕上げ、溝付き仕上げ、溶融仕上げなどのテクスチャが組み込まれている場合は、この段階でそれらのテクスチャを研磨して取り除くのではなく、洗練させます。テクスチャのあるハギーが大きなトレンドとなっているのは、まさに表面のバリエーションが視覚的な重さを加えたり、寸法を大きくしたりすることなく光を捉えることができるからです。
組み立て工程に進みます。ヒンジ付きハギーバッグの場合、ポストとヒンジバレルは本体に接合されます。耐久性と精度を高めるため、多くの場合レーザー溶接が使用されます。スナップ留め具が取り付けられ、動作テストが行われます。スムーズに開き、カチッと音がしてしっかりと閉じ、通常の使用では閉じたままになります。デザインにエナメル象嵌が含まれる場合は、エナメルが手作業で充填され、硬化され、均一な表面に仕上げられます。石がセットされている場合は、ベゼルセッティングまたはプロングセッティングで固定されます。ベゼルセッティングは、石の縁を保護し、滑らかで連続した表面を維持するため、複数の石を重ねたデザインでよく使用されます。
メッキは次に重要な工程であり、異種金属を組み合わせたデザインの場合は、最も技術的に難しい工程でもあります。例えば、イエローゴールドのセグメントとホワイトエナメルまたはシルバートーンの金属を交互に配置したツートンカラーのハギーピアスの場合、選択的なメッキが必要です。特定のメッキ層が付着しない部分は、マスキングするか、その他の方法で保護する必要があります。メッキの厚さも重要です。耳たぶや髪との摩擦が生じるハギーピアスには、薄い装飾メッキよりも3~5ミクロンの厚いメッキが推奨されます。ステンレス鋼へのPVDメッキは、優れた色安定性と変色、退色、耐水性を提供しますが、銀や真鍮への電気メッキは、密着性を確保するためにメッキ浴の前に厳密な洗浄と活性化が必要です。
メッキ後、イヤリングは超音波洗浄され、検査され、指定があればブランドロゴまたは裏面マークがレーザー刻印されます。レーザー刻印は、着用時には見えないハギーピアスの平らな内側の表面によく施されるカスタマイズで、ブランドイメージを強化する効果があります。
品質管理と量産への移行
量産は単一の工程ではなく、一連の管理された移行プロセスです。承認された試作品は、その後のすべての製品の評価基準となる参照標準として機能します。信頼できるメーカーは、原材料の受入検査、鋳造または成形、ヒンジの組み立て、石留めまたはエナメル充填、研磨、メッキ、最終梱包など、複数の段階で検査ゲートを設けています。
複数の素材を組み合わせた重ね付けタイプのハギーピアスの場合、品質管理は表面だけでなく、あらゆる側面に目を配る必要があります。留め具の動作、内側の滑らかさ、縁の快適さ、そして裏面の仕上げはすべて着用者の体験に関わる重要な要素であり、低コスト生産ではこれらの部分で手抜きが見られることがよくあります。複数の素材や可動部品を組み合わせたデザインでは、個々の部品を一つ一つ検査することが特に重要です。なぜなら、ヒンジが緩んでいたり、石が固定されていなかったりするだけで、ピアス全体が販売不能になってしまうからです。
大量生産の納期は、素材や複雑さによって異なります。PVDメッキを施したステンレススチール製のハギーバッグは、サンプル承認から量産開始まで20~40営業日かかる場合がありますが、ロストワックス鋳造、エナメル加工、多段階メッキを施したシルバーや真鍮製のハギーバッグは、注文量にもよりますが、サンプル承認後15~25日かかることがよくあります。カスタムハギーバッグの最小注文数量は、通常、スタイルや色ごとに50~100個から始まり、市場テストを行うスタートアップ企業向けに、より低い数量で提供しているメーカーもあります。
ブランドが製造パートナーに求めるべきこと
ミックススタックハギーピアスは、見た目以上に高度な技術を要する製品です。製造業者には、ヒンジ設計の精密さ、多素材組み立ての規律、表面仕上げの芸術性、大量生産の一貫性といった要素をすべて兼ね備えつつ、ピアスを軽量で快適、かつ日常使いに耐えうる耐久性のあるものにすることが求められます。製造パートナーを評価するブランドは、カタログ画像だけでなく、具体的な質問をするべきです。ヒンジの公差はどの程度か?メッキの標準厚さはどのくらいで、ツートンカラーのデザインにはどのようなマスキングプロセスが使用されているか?石はどのように固定され、エナメル接着の検査手順はどのようなものか?サンプルの納期はどのくらいで、大量生産品が検査に不合格になった場合はどうなるのか?
カスタムミックススタックドハギーを提供するのに最適なメーカーは、イヤリングを装飾的な鋳造品ではなく、エンジニアリングされたアセンブリとして扱うメーカーです。彼らは金型製作の前にCADエンジニアリングに投資し、メッキの化学組成と厚さを管理し、最初の3Dプリントプロトタイプから最終的な梱包済みペアまで、すべての段階でピースレベルの品質チェックを維持します。厳選された耳が決定的な美学となっている市場では、スタックしているように見えるハギーと、作品積み重ねられた部品はまさにその製造分野に属するからです。