カスタムヘリウムブレスレットシルバージュエリー製造:デザインから納品までの完全ガイド
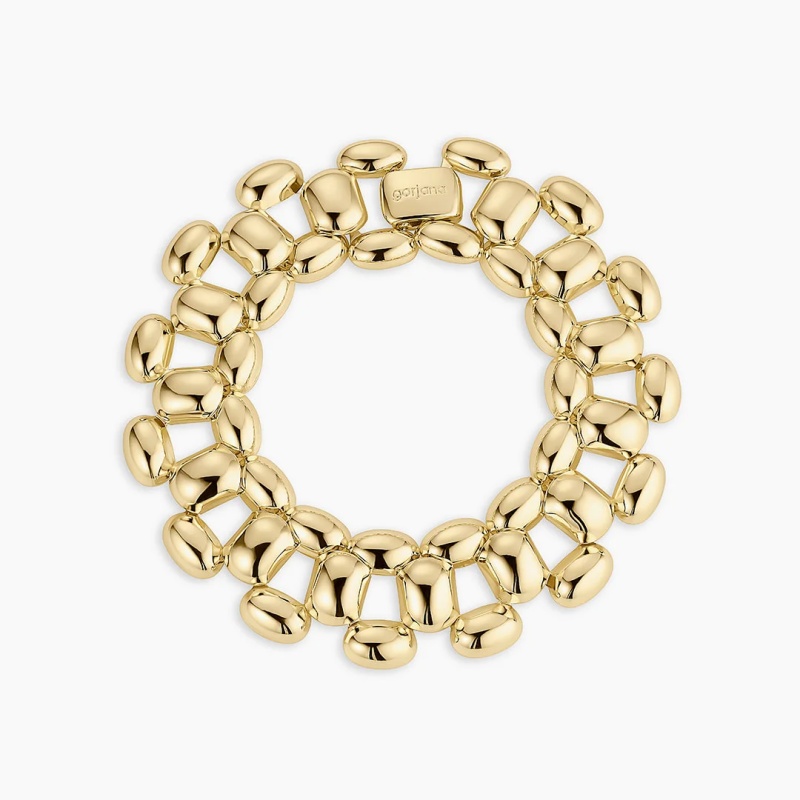
シルバージュエリーにおける「ヘリウムブレスレット」は、やや特殊な位置づけにある。テニスブレスレットやカーブチェーンのように、マスマーケット向けのカテゴリーではない。むしろ、この用語は二つの重なり合う意味合いを持つ。市販品においては、重ね付けしやすいようにデザインされた、軽量で光沢のあるバングルやカフを指すことが多い。例えば、Zoey Helium Braceletは、真鍮に銀メッキを施すことで、明るく着け心地の良い仕上がりを実現し、手頃な価格帯で提供している。一方、高級品においては、Rosario Navia Helium Cuffのような、彫刻的なデザインのオーダーメイドカフを指す場合もある。「ヘリウム」という名称は、金属の軽やかさ、ボリューム感、そして浮遊感を表現している。
しかしながら、製造ガイドにおいて注目すべき、より技術的に正確な3つ目の意味があります。それは、精密銀鋳造におけるプロセスガスとしてのヘリウムです。銀製ジュエリーのインベストメント鋳造では、溶融金属を流し込む前に、鋳型キャビティを真空引きし、軽いガス(精密鋳造特許ではヘリウムが具体的に挙げられています)でパージします。ヘリウムは多孔質のインベストメント材に迅速かつ完全に浸透するため、空気を押し出し、銀の表面を損なう可能性のあるガス関連の欠陥を低減するのに役立ちます。次に、より重い加圧ガスとしてアルゴンを導入し、溶融金属を微細な形状に押し込み、収縮による気孔を最小限に抑えます。したがって、このより広い意味で理解されるカスタムヘリウムブレスレットとは、クリーンで制御された鋳造条件に基づいて製造が設計された銀製ブレスレットのことです。最終製品が薄い、幅広、または中空の形状のブレスレットで、隠れた気孔が許されない場合には、これらの条件は非常に重要です。
このガイドでは、最初のデザイン段階から着用者の手元に届くまで、その製品の製造工程を追っていきます。ヘリウムは単なるギミックや装飾的なラベルとしてではなく、厳格な製造工程における数多くの要素の一つとして扱われます。その目的は実用的です。カスタムメイドのシルバーブレスレットが、デザイン、鋳造、仕上げ、検査、刻印、梱包、そして配送に至るまで、いかにして「カスタム」という言葉にふさわしい品質を実現し、日常的な使用に耐えうるものとなるのかを示すことです。
1. 設計と仕様:金属加工前の対象物の定義
カスタムシルバーブレスレットの製造は、銀そのものから始まるのではなく、制約条件から始まります。ブレスレットはペンダントやイヤリングとは機械的に異なり、開閉したり、手首に装着したりできる必要があり、ヒンジ、留め金、または連続したバンド部分で繰り返し曲げられることに耐えなければなりません。CADファイルを作成する前に、仕様書でブレスレットの内周、バンド幅、厚み、留め具の種類、そして想定されるフィット感を確定する必要があります。ぴったりとフィットするカフブレスレットは、他のブレスレットと重ね付けするゆったりとしたバングルとは異なる合金の焼き入れと断面形状を必要とする場合があります。
デザイン段階は、作品の「軽やかさ」を決定づける段階でもあります。軽量感を視覚的に表現したい場合、例えば、中空またはテーパー状の内部を持つ幅広の表面をデザインする場合、壁の厚さを明確にモデル化する必要があります。見た目は重厚感がありながら、予想よりも軽いブレスレットは、作業台での推測ではなく、内部形状の制御によって実現されます。一方、しっかりとした彫刻的なカフをデザインする場合は、銀の重量増加と、収縮せずに厚みのある部分を鋳造するために必要な時間を考慮しなければなりません。デジタルモデリングによって、貴金属を使用する前にこれらの決定を検証できます。CADソフトウェアを使用して表面、パターン、比率を視覚化し、3Dプリントされたプロトタイプによって、銀を鋳造する前にフィット感と形状を微調整できます。これは手作業を否定するものではなく、手仕上げの時間を構造的なエラーの修正ではなく、洗練に費やすための方法です。
素材の仕様は形状と密接に関係しています。高級銀製ジュエリーの標準素材であるスターリングシルバーは、銀92.5%と銅7.5%(またはその他の硬化元素)の合金です。純銀はほとんどのブレスレット用途には柔らかすぎるため、銅を添加することで硬度と耐久性を高めつつ、銀本来の白色を保つことができます。毎日着用するブレスレットの場合、合金の種類、焼き戻し、断面の厚さによって、形状が維持されるかどうかが決まります。カスタムメーカーは、銀の純度、鋳造予定重量、研磨後の完成重量を提示できる必要があります。これらの数値は、価格設定と顧客の承認の基礎となります。
2. デジタルファイルから鋳造可能な型紙へ
CADモデルが承認されると、ファイルは製造用に準備されます。最も一般的なワークフローでは、モデルは鋳造可能なワックスまたは樹脂で3Dプリントされ、プリントされたパターンがインベストメントモールドの犠牲コアとなります。「ツリー」方式が広く用いられています。複数のワックスパターンを中央の幹に取り付け、ツリーをインベストメント石膏で覆い、ワックスを焼き切って空洞のネットワークを残します。カスタムブレスレット1本の場合、ツリーには1つか2つのパターンしか付かない場合もありますが、原理は同じです。モールドは、仕上げによってデザインが消えないように、ブレスレットの内面と外面を十分に忠実に再現する必要があります。
鋳造時の雰囲気が決定的な要素となるのは、まさにこの段階です。銀は約961℃で溶融し、溶融銀はガスの吸収に敏感です。銀の鋳造における気孔は、一般的に液体銀と固体銀のガス溶解度の大きな差に起因します。溶融金属に溶解したガスは、金属が凝固する際に排出され、気泡やピンホールとして残ります。表面が広く見えるブレスレットの場合、たとえ小さな気孔でも仕上げ上の問題となる可能性があります。研磨によって表面が開き、表面下の空隙が露わになるためです。
ヘリウムアシスト鋳造法は、この問題を2つの方向から解決します。注湯前に、鋳型キャビティを真空引きし、ヘリウムを充填します。ヘリウムは軽いガスで、鋳型材の細孔に素早く浸透し、空気を押し出します。溶融金属を注入した後、アルゴンなどの重いガスを用いてキャビティを加圧し、銀を微細な凹部まで押し込み、収縮による気孔の発生を抑制します。結果として、文字通り「ヘリウム入り」のブレスレットが出来上がるわけではありません。よりクリーンで予測可能な銀表面を実現するために設計された条件下で鋳造されたブレスレットです。顧客が特定の表面テクスチャや高光沢仕上げを承認したカスタム作品の場合、その違いは一目瞭然です。
3. 鋳造、洗浄、構造検査
鋳型が焼き切れて鋳造温度に達したら、溶融したスターリングシルバーを鋳型に流し込むか、圧力をかけて流し込みます。固化して冷却した後、鋳型を取り外し、鋳造品を湯口から分離します。この段階のブレスレットは、粗い灰白色の物体です。表面には鋳型の残留物が付着している場合があり、湯口の跡を取り除く必要があり、縁は通常、最終デザインで求められるよりも厚くなっています。
最初の検査は、仕上げ加工を行う前にここで行われます。鋳造職人または宝石職人は、ブレスレットの充填不足、目に見える気孔、ひび割れ、寸法歪みなどを確認する必要があります。薄い部分が完全に充填されていないブレスレットは、研磨しても修復できません。再鋳造または再設計が必要です。同様に、目に見える面の気孔は、ヤスリで最初の切削を行った後に初めて明らかになる場合があります。これらの欠陥を鋳造段階で発見することで、仕上げ加工の予算を節約し、欠陥のある製品が顧客の手元に届くのを防ぐことができます。
この検査こそ、ヘリウムアシストプロセスがワークフローの中でその真価を発揮する場面です。鋳造時の雰囲気と圧力のシーケンスが適切に行われていれば、鋳造直後の表面は重力鋳造の銀よりも密度が高く均一になり、研磨時に表面下に現れる空隙も少なくなります。もちろん、金属を削り取る必要はありますが、削り取った部分は隠れた空洞ではなく、純銀の表面となるはずです。
4. ベンチ作業:ヤスリがけ、組み立て、寸法精度
鋳造された素材は手作業で仕上げられます。粒度の異なるやすりを使って縁を整え、湯口の残りを取り除き、ブレスレットを所定の断面形状に仕上げます。カフやバングルの場合、この段階で開口部を調整し、両端を成形し、合意された内周に合わせてブレスレットを検査します。留め金やヒンジが含まれるデザインの場合は、最終研磨の前に部品を取り付けてはんだ付けまたは組み立てます。ブレスレットは機械的に非常に難しいものです。平面パターンでは正しく見える留め金でも、バンドを曲げると引っかかってしまう可能性があり、わずかに位置がずれたヒンジは周囲の銀にストレスを与えます。
この段階での手作業は装飾的なものではありません。鋳造された形状を身に着けられるものへと変える工程です。職人はブレスレットを手に取り、バランス、弾力性、そして手首に当たる内側の表面の快適さを確認します。寸法は正しくても着け心地が悪いカスタムブレスレットは、仕様を満たしていません。また、表面の質感もこの段階で決まります。鏡面仕上げのヘリウムカフ、つや消しのバングル、そして質感のあるバンドなど、それぞれ異なる研磨手順と異なる量の金属除去が必要となります。
5. プレフィニッシングと研磨:表面の制御
研磨は仕上げの最終工程として扱われることが多いが、シルバーブレスレットの製造においては、構造的かつ経済的な判断が重要となる。高光沢仕上げは表面から金属を除去するため、鋳造品に気孔がある場合、研磨によってそれが露呈してしまう。したがって、仕上げ工程は鋳造品の品質と、デザインにおける金属除去許容度に合わせて決定する必要がある。
タンブリングや振動研磨などの大量仕上げ方法は、特に複数のブレスレットをまとめて加工する場合に、下地処理として使用できます。適切な研磨材を用いたタンブリングは均一な表面を作り出し、スターリングシルバーでは表面層の硬化効果と関連付けられています。しかし、タンブリングだけでは、上質なシルバーブレスレットに期待されるような、シャープで鏡面のような表面はほとんど得られません。目に見える面、エッジ、凹部には、研磨ホイールと徐々に目の細かい研磨剤を用いたベンチ研磨が依然として必要です。最終工程は、必ず手作業または専用のシルバー研磨布で、糸くずの出ない清潔な研磨を行い、細部に研磨剤の残留物が残らないようにする必要があります。
ヘリウムをイメージしたブレスレットの場合、仕上げ方法はデザイン意図に沿ったものであるべきです。軽やかで光沢のある印象を与えたい場合は、広い面を高光沢に磨き、内側を柔らかな仕上げにすることで、ブレスレットの繊細さを損なうことなく効果を高めることができます。彫刻的な印象を与えたい場合は、サテン仕上げやブラッシュ仕上げを控えめに施し、研磨は隆起したエッジや曲線の内側のみに限定するのが適切でしょう。
6.メッキ、変色防止、そして耐久性の問題
スターリングシルバーは変色します。合金に含まれる銅が空気中の硫黄化合物と反応し、その結果生じる黒ずみは、特に凹んだ部分や、断続的に着用する製品で目立ちます。長く愛用することを想定したカスタムブレスレットの場合、変色対策は製造品質の一部であり、後付けの考慮事項ではありません。
一般的な方法は2つあります。1つ目は電気メッキです。銀の上にロジウムまたは金の薄い層を施すことで、光沢を深め、変色を防ぐことができます。ロジウムメッキは明るい白色の表面を作り出し、金メッキは色を完全に変えます。メッキの厚さは重要です。非常に薄い装飾メッキは接触頻度の高い部分で摩耗してしまいますが、厚いメッキは耐久性を高めますが、製品の質感と色を変えてしまいます。一部のメーカーは、最終的なメッキの前にベースとなる銀を塗布して、密着性と表面の滑らかさを向上させています。2つ目は変色防止のeコートです。これは目に見えない電気泳動ラッカーで、銀を酸化や湿気から保護します。eコートは、複雑な凹みや複数の仕上げが施されたブレスレットなど、メッキではディテールが隠れてしまう場合に特に有効です。どちらを選ぶかは、デザイン、顧客の色の好み、想定される使用パターンによって異なります。
特注のヘリウムブレスレットの場合、仕上げ仕様にはメッキまたはコーティングの種類、該当する場合は目標厚さ、および顧客が承認した美的仕上がりを明記する必要があります。「ブライトシルバー」と表示されているブレスレットが実際にはロジウムメッキされている場合と、変色防止コーティングが施された「スターリングシルバー」のブレスレットは異なる製品であり、顧客はどちらを受け取るのかを把握しておく必要があります。
7. ホールマーク、レーザーマーキング、およびコンプライアンス
多くの市場では、一定重量以上の銀製ブレスレットや貴金属製品として販売される銀製ブレスレットには、純度を示す刻印が義務付けられています。刻印は単なる原産地を示すものではなく、純度を証明するものです。国によって制度は異なりますが、原則は共通しています。製品は検査され、一般的にスターリングシルバーの場合は925という基準を満たしていれば、純度等級が刻印され、地域によっては固有の識別コードも刻印されます。レーザー刻印は非接触で永続的であり、完成品や複雑な形状の製品にも適しているため、刻印やカスタムパーソナライズにますます利用されるようになっています。
特注品の製造業者にとって、刻印は製造スケジュールに組み込むべきであり、最終段階で追加するべきではありません。ブレスレットは検査に十分な程度に仕上げておく必要がありますが、刻印によって最終的な表面が損傷するほど完成度が高くなっていてはいけません。クライアントのロゴ、日付、または個人的な刻印がある場合は、刻印とパーソナライズされた要素の配置を一緒に検討し、どちらも混雑したり、摩耗しやすい場所に配置されたりしないようにする必要があります。刻印が任意ではあるものの広く認知されている市場では、信頼できる刻印の存在は品質の証であり、特注品の価格を裏付けるものとなります。
8.包装:保護、外観、およびプライバシー
完成したシルバーブレスレットは、輸送中に傷つきやすいものです。他の金属製品との接触で傷がついたり、湿気で変色したり、梱包材が圧縮されると曲がったりする可能性があります。そのため、梱包材は3つの機能を同時に果たす必要があります。それは、製品を保護すること、厳選された品物として見せること、そしてその価値を悪用しようとする者に悟られないようにすることです。
内側の梱包は、傷や絡まりを防ぐため、ブレスレットを個別に包む無酸性ティッシュまたは柔らかいポーチから始めます。変色防止ストリップまたは袋は、輸送中の酸化に対するさらなるバリアとなります。包まれたブレスレットは、頑丈なジュエリーボックスまたはパッド入りのコンパートメントに収めます。ブレスレットが大きな箱の中で自由に動かないようにする必要があります。ブランドロゴ入りの外装は開封時の印象を高めますが、玄関先で「高級ジュエリー」であることを知らせないように、無地のブランドロゴのない外箱に入れる必要があります。段ボール製の外装は、保険付きのジュエリー輸送における実用的な標準であり、内箱が動かないように、四方に緩衝材を使用する必要があります。
9. 配送、保険、配達
最終段階は物流ですが、ここで多くのカスタムジュエリー作品は工房で築き上げた品質を失ってしまいます。運送業者によって、ジュエリーの申告価格の上限や梱包要件が異なります。荷物1個あたりの申告価格の上限を設けている業者もあれば、一定額以上の保険対象品には段ボール箱の使用を義務付けている業者もあります。高価なカスタムブレスレットの場合は、署名確認と保管履歴の記録が残るサービスが適しています。紛失した場合の損失を補填することが難しい作品のために、登録サービスや完全保険付きのサービスが存在するのです。
製作者は、顧客との契約に現実的な納期期間を盛り込むべきです。カスタムシルバーブレスレットの製作は通常、デザインとCAD承認、パターン印刷、鋳造、ベンチワーク、研磨、メッキまたはコーティング、刻印、梱包といった複数の段階を経て行われます。オーダーメイドのシルバー製品のリードタイムは数週間が一般的で、複雑なカスタム作業の場合はそれ以上かかることもあります。刻印の所要時間や運送業者の輸送時間を考慮せずに納期を提示すると、不必要な失望を招くことになります。プロのスケジュールには、再鋳造や仕上げの修正のための余裕時間が含まれています。なぜなら、検査を急いで通過したカスタム製品は、真に完成したとは言えないからです。
結論
カスタムヘリウムブレスレットのシルバージュエリー製造は、最高の状態であれば、劇的な創造行為というよりも、一連の綿密な意思決定の連続と言えるでしょう。デザイン段階では、対象物とその機械的要件が定義されます。鋳造段階では、雰囲気と圧力(軽いフラッシングガスとしてのヘリウムを含む)を利用して、仕上げに耐えうるシルバー表面を作り出します。ベンチと研磨の段階では、鋳造品を身に着けやすく快適なブレスレットに仕上げます。メッキまたは電着塗装によって、表面の経年変化が決まります。ホールマークは、金属の正体を証明します。梱包と配送は、完成品を保護し、製造に込められた配慮を損なうことなく届けます。
「ヘリウム」という言葉は、デザイン言語、製品名、あるいは鋳造雰囲気の参照として使われ続けることができます。重要なのは、その背後にある製造プロセスが透明性があり、規律正しく行われていることです。特注のシルバーブレスレットを依頼する顧客は、銀の純度、鋳造方法、仕上げ仕様、納期を知る権利があります。これらの質問に正確に答えることができ、ヘリウムアシスト鋳造、適切な刻印、そして保護のための物流を価格に組み込んでいるメーカーは、単なる装飾品以上の価値を提供していると言えるでしょう。彼らは、長年身に着けてもなお、その本質が変わらないブレスレットを提供しているのです。