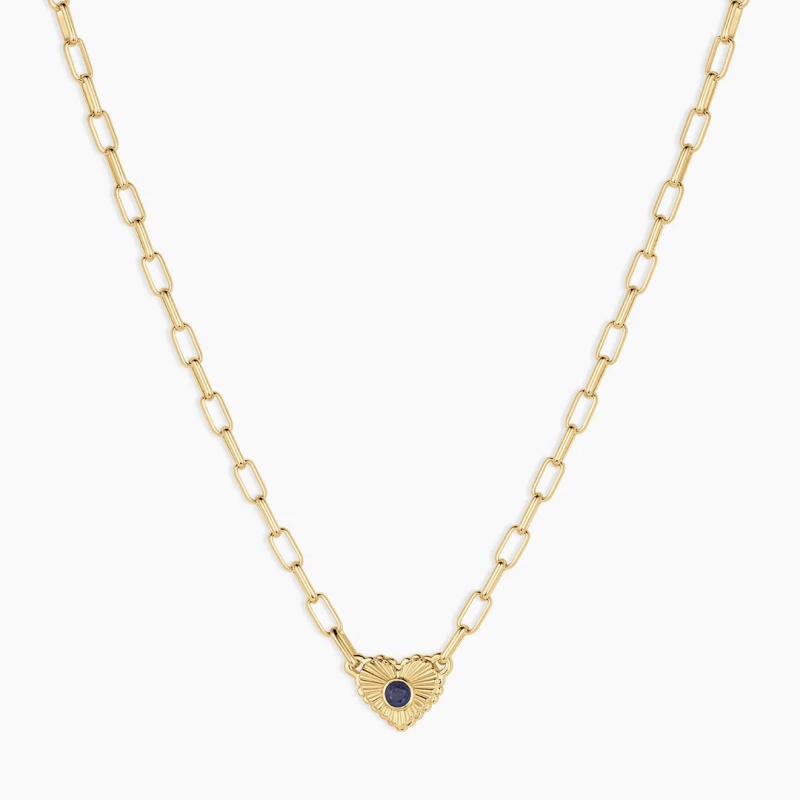
Dal progetto digitale al ciondolo finito: il processo di produzione della collana a cuore con pietra portafortuna.
Una collana con ciondolo a forma di cuore e pietra portafortuna appare semplice in un negozio: una montatura metallica a forma di cuore, una singola pietra calibrata nel colore distintivo del marchio, una catenina e una chiusura. Dietro questa semplicità si cela una complessa catena di produzione in cui ogni millimetro di geometria delle griffe, ogni decimo di micron di spessore della placcatura e ogni grado di temperatura di fusione determina se diecimila ciondoli identici arriveranno in magazzino pronti per la vendita, oppure se un ordine all'ingrosso si trasformerà in un disastro a causa di tolleranze errate, perdita di pietre e resi. Comprendere come un gioiello passa dalla progettazione CAD alla produzione in serie è fondamentale per chiunque si occupi di approvvigionamento, sviluppo o ampliamento di un programma di collane con ciondolo a forma di cuore e pietra portafortuna.
Il brief di progettazione: trasformare un concetto in una specifica di produzione
Il processo non inizia con uno schizzo. Inizia con un brief che definisce cosa effettivamente la fabbrica deve realizzare. Per una collana a cuore con pietra portafortuna, il brief deve specificare il metallo di base (acciaio inossidabile 316L, argento sterling, oro 14 carati o lega di ottone), il tipo e la qualità della pietra, le dimensioni del cuore, la lunghezza e lo spessore della catena, il tipo di chiusura, le specifiche di placcatura, il peso target con tolleranza e la quantità minima d'ordine. Una semplice foto di riferimento non è sufficiente a costituire un documento di produzione. Senza un brief firmato che traduca il design in specifiche misurabili, la campionatura inizia nell'incertezza, e la produzione in serie eredita tale incertezza su larga scala.
Questo aspetto è particolarmente importante per i gioielli con pietre portafortuna, poiché la pietra rappresenta il centro emotivo del prodotto e il suo punto debole più frequente. Il brief deve specificare se la pietra portafortuna è naturale, sintetica, in zirconia cubica, in vetro o smaltata, e se le pietre sono calibrate per la produzione in serie. Le pietre calibrate hanno una tolleranza molto ristretta, spesso di ±0,1 mm o inferiore nelle produzioni in serie, in modo che la stessa montatura possa accogliere tutte le pietre del lotto senza necessità di adattamento manuale individuale. Se le pietre non sono calibrate, la fase di incastonatura si trasforma in un'operazione di selezione manuale e diventa impossibile garantire la coerenza dell'intero ordine.
Progettazione CAD: ingegnerizzare il cuore per la colabilità e la solidificazione
Una volta confermato il brief, si passa alla progettazione assistita da computer (CAD). La progettazione CAD per gioielli non è un semplice esercizio di rendering decorativo; è la fase ingegneristica in cui viene determinato il comportamento fisico del pezzo finito. Per un ciondolo a forma di cuore, il modello CAD definisce lo spessore della parete della montatura, la geometria dell'anello di sospensione, l'alloggiamento per la pietra portafortuna, la struttura a griffe o castone che sosterrà la pietra e gli spazi interni che consentono al metallo di fluire durante la fusione.
Un file CAD ben progettato previene tre comuni difetti di produzione: porosità dovuta a spessori di parete non uniformi, perdita di pietra a causa di griffe sottodimensionate e usura della placcatura dovuta a spigoli interni taglienti che intrappolano la soluzione di placcatura. Il progettista CAD lavora con tolleranze di circa 0,05-0,1 mm per le sedi delle pietre, l'altezza delle griffe e le dimensioni del canale. Per un ciondolo a forma di cuore con una pietra portafortuna incastonata a castone, lo spessore della parete del castone deve essere controllato con attenzione: se troppo sottile, la pietra non è fissata; se troppo spesso, il ciondolo diventa inutilmente pesante, aumentando il costo unitario del metallo e il peso di spedizione. Per un cuore incastonato a griffe, la geometria delle griffe deve essere sufficientemente robusta da resistere all'incastonatura senza fratturare la pietra, ma al contempo abbastanza fine da preservare la delicatezza visiva del contorno del cuore.
La fase CAD determina anche l'orientamento del cuore sul piano di fusione e la presenza di sottosquadri o colli sottili che potrebbero causare porosità da ritiro durante la solidificazione. Un file CAD pronto per la produzione è ottimizzato per una fusione pulita e una solida solidificazione, non solo per un rendering convincente. I marchi in genere esaminano i rendering da tre o quattro angolazioni e approvano il file prima di passare alla prototipazione; le modifiche successive all'approvazione del CAD comportano il riavvio della catena di stampaggio e campionamento e sono costose.
Prototipazione: la prima verifica fisica della realtà.
Il file CAD approvato viene stampato ad alta risoluzione in resina o cera per creare un prototipo fisico. Questo è il primo momento in cui il design prende forma come oggetto tangibile, ed è qui che emergono gli errori geometrici sfuggiti alla fase di serigrafia: una griffe troppo sottile per reggere la pietra, un anello che si posiziona in modo scomodo sulla catena, un cuore che risulta troppo pesante o troppo leggero per l'uso previsto. Con una risoluzione di 25 micron per strato, il prototipo è sufficientemente preciso per valutare la geometria delle griffe e la finitura superficiale prima di procedere alla realizzazione dello stampo per la produzione.
Per una collana con pietra portafortuna, il prototipo viene dotato anche di una pietra campione delle dimensioni e della forma specificate. L'incastonatore o il tecnico addetto alla campionatura verifica che la pietra sia incastonata correttamente, che le griffe entrino in contatto con la pietra con la giusta tensione e che il ciondolo a forma di cuore penda con la pietra rivolta in avanti anziché torcersi sulla catena. Il baricentro di un ciondolo è fondamentale: un cuore sbilanciato verso l'alto con un anello di sospensione decentrato ruoterà quando indossato e nessuna lucidatura potrà correggere un problema di equilibrio di base. Se il prototipo supera la prova, il file passa alla realizzazione dello stampo. In caso contrario, il CAD viene rivisto e ristampato: un ciclo iterativo che esiste proprio per evitare che tali problemi si moltiplichino in un ordine di grandi quantità.
Realizzazione di stampi e fusione a cera persa: dal prototipo al metallo
La produzione in serie di una collana con ciondolo a forma di cuore e pietra portafortuna si basa quasi sempre sulla fusione a cera persa, lo standard del settore per riprodurre forme di gioielli dettagliate in metalli preziosi e non preziosi con elevata precisione. Il prototipo approvato viene utilizzato per creare uno stampo di produzione, in genere uno stampo in gomma o silicone per l'iniezione ripetibile della cera. Da questo stampo, vengono iniettate copie in cera del ciondolo a forma di cuore, ispezionate per verificare l'assenza di sbavature o restringimenti e assemblate su un supporto centrale in cera chiamato albero. I pezzi più leggeri vengono posizionati nella parte superiore dell'albero, mentre quelli più pesanti nella parte inferiore per mantenere l'equilibrio durante la fusione.
L'albero di cera viene quindi inserito in una forma di acciaio e circondato da gesso di rivestimento, un materiale fine e resistente al calore. La forma viene riscaldata in un forno, bruciando la cera e lasciando una cavità negativa nel rivestimento. Il metallo fuso – argento sterling, lega d'oro, ottone o acciaio inossidabile a seconda del programma – viene colato in questa cavità mediante fusione centrifuga o assistita dal vuoto per garantire che il metallo riempia i dettagli più fini e le sedi dei rebbi. Dopo il raffreddamento, il rivestimento viene rimosso, l'albero fuso viene tagliato in singoli pezzi e ogni fusione viene ispezionata per porosità, riempimento incompleto e precisione dimensionale.
La fusione è la fase più rischiosa dell'intero processo. Una fusione di scarsa qualità non può essere recuperata con la lucidatura o l'incastonatura. La porosità, ovvero vuoti interni o cavità superficiali causati dall'intrappolamento di gas o dal ritiro durante la solidificazione, può manifestarsi come minuscole macchie scure visibili solo dopo la lucidatura, oppure come punti deboli strutturali che possono causare la rottura di una griffe durante l'incastonatura. I colli sottili tra sezioni adiacenti più spesse di un cuore sono una classica causa di porosità da ritiro, e la soluzione più sicura è spesso una modifica del design piuttosto che una regolazione dei parametri di fusione. Per una collana con cuore e pietra portafortuna, la fase di fusione deve tenere conto anche del ritiro del metallo: man mano che il metallo si raffredda, il pezzo si contrae e lo stampo deve essere ridimensionato per compensare, in modo che le dimensioni finali del cuore e la sede della pietra corrispondano alle specifiche CAD.
Incastonatura delle pietre: il cuore dell'operazione, che richiede grande abilità.
Le fusioni che superano il controllo qualità passano alla fase di incastonatura, dove ogni pietra portafortuna viene posizionata e fissata nella sua sede predisposta. Questa è la fase più laboriosa e che richiede maggiore abilità. L'incastonatore lavora con una lente d'ingrandimento, regolando ogni griffe per mantenere la pietra alla giusta tensione: sufficientemente stretta da impedire alla pietra di muoversi, ma abbastanza allentata da evitare che la griffe danneggi la pietra o si fratturi da sola. Una sonda in ottone viene utilizzata per verificare la tensione e ogni pietra viene ispezionata con una lente d'ingrandimento 10x prima che il gioiello venga approvato.
I diversi stili di incastonatura comportano diversi rischi di fallimento. Le incastonature a griffe falliscono quando la geometria delle griffe è sottodimensionata nel CAD. Le incastonature a castone, comuni nei ciondoli a cuore perché il bordo metallico continuo protegge la pietra e crea una silhouette pulita, falliscono quando la parete del castone è troppo sottile per trattenere la pietra o troppo spessa per essere pressata in modo pulito sulla cintura della pietra. Le incastonature a pavé su un contorno a cuore falliscono quando le perline sono troppo piccole per trattenere le pietre. La perdita di pietre sul campo è quasi sempre riconducibile a un incastonatore che ha saltato il controllo della tensione o a un file CAD che ha sottodimensionato la sede. Per un programma di pietre portafortuna, in cui un singolo modello può essere spedito in dodici colori di pietra diversi, il team di incastonatura deve anche mantenere la coerenza del colore in tutto il lotto e verificare che ogni pietra corrisponda al riferimento cromatico master approvato in condizioni di illuminazione standardizzate.
Pre-lucidatura, lucidatura finale e placcatura.
Prima di incastonare le pietre, il metallo viene sottoposto a una pre-lucidatura. Le superfici che risulteranno inaccessibili una volta montata la pietra portafortuna vengono levigate e lucidate, e il gioiello viene pulito a ultrasuoni per rimuovere i residui di lucidatura. Trascurare la pre-lucidatura può causare zone opache sotto la pietra o uno scarso contatto tra il metallo e la gemma, compromettendone sia l'aspetto che la durata.
Dopo l'incastonatura, il pezzo viene sottoposto alla lucidatura finale, una fase di rifinitura superficiale a più stadi che procede da abrasivi grossolani a lucidanti fini fino alla finitura a specchio o satinata desiderata. La lucidatura rimuove le sbavature di fusione, i segni della lima e i graffi degli utensili, e uniforma l'incastonatura in modo che le griffe o la castone appaiano integrate nella forma a cuore. Per i programmi commerciali di pietre portafortuna, la finitura deve essere riproducibile su migliaia di unità, il che significa che il processo di lucidatura è documentato dalla sequenza degli abrasivi e da criteri di ispezione, anziché essere lasciato all'esperienza individuale del tecnico.
La placcatura segue la lucidatura. I metalli bianchi come l'argento sterling vengono comunemente rodiati per aumentarne la brillantezza e la resistenza all'ossidazione; per le applicazioni con tonalità oro si utilizzano placcature in oro o rivestimenti PVD; per le applicazioni in acciaio inossidabile si possono utilizzare rivestimenti colorati PVD per una maggiore durata. Lo spessore della placcatura deve essere specificato numericamente, non genericamente come "placcatura spessa", perché una placcatura sottile si consuma nei punti di maggiore contatto, come l'anello e la chiusura, esponendo il metallo di base e causando problemi di scolorimento. Per le collane con pietre portafortuna, sono disponibili spessori di placcatura compresi tra 0,3 μm e 3,0 μm, a seconda dei requisiti di durata del marchio, e talvolta si ricorre a una tripla placcatura in rodio per una maggiore protezione. I trattamenti antiossidante e le incastonature rinforzate risolvono direttamente i due problemi più comuni lamentati dai consumatori per i gioielli con pietre portafortuna: la perdita della pietra e lo scolorimento.
Controllo qualità: dove si conquista o si perde la coerenza della produzione di massa
Il controllo qualità non si limita a una singola ispezione a fine linea. In un programma di produzione di collane con pietre portafortuna ben gestito, il controllo qualità è distribuito lungo tutto il processo. Le pietre in entrata vengono testate a campione rispetto a un riferimento cromatico standard. Le fusioni vengono ispezionate per porosità e precisione dimensionale prima dell'incastonatura. Le pietre incastonate vengono controllate al microscopio per verificarne la tensione e l'allineamento. I pezzi placcati vengono controllati per spessore e adesione del rivestimento. L'ispezione finale verifica la sicurezza della pietra, le dimensioni, il peso, la funzionalità della chiusura e la finitura superficiale.
Il protocollo del "campione di riferimento" è la base per garantire la coerenza della produzione in serie. Una volta approvato, il prototipo diventa il punto di riferimento tecnico definitivo per la linea di produzione. Il team di controllo qualità confronta i pezzi finiti con il campione di riferimento per specifiche, tolleranze e finitura, e ispezioni a più fasi assicurano che ogni unità dell'ordine in serie corrisponda al riferimento approvato. I piani di campionamento del limite di qualità accettabile (AQL) definiscono quanti pezzi vengono ispezionati e quali livelli di difetto sono accettabili, mentre i test funzionali (apertura e chiusura della chiusura, resistenza alla trazione della catena, controlli di sicurezza delle pietre) verificano che la collana resista all'usura. Per gli ordini a rischio più elevato, possono essere utilizzate ispezioni e test sui materiali da parte di terzi per confermare la composizione della lega, il rilascio di nichel e lo spessore della placcatura rispetto alle specifiche.
Produzione in serie: scalabilità senza deviazioni
La produzione in serie inizia solo dopo l'approvazione del campione e la definizione del modello definitivo. Vengono preparati stampi di produzione resistenti per la fusione ad alto volume e la fabbrica gestisce l'ordine attraverso stazioni controllate: fusione, assemblaggio, saldatura laser per una maggiore durata, incastonatura delle pietre, lucidatura, placcatura e controllo qualità finale. La saldatura laser viene spesso utilizzata per le giunzioni e gli attacchi degli anelli perché produce un legame più forte e pulito rispetto alla saldatura tradizionale e riduce il rischio di danni da calore alle pietre vicine.
La sfida principale della produzione in serie non è realizzare una sola collana di buona qualità, bensì diecimila collane indistinguibili dal campione approvato. Ciò richiede una pianificazione accurata delle tolleranze in ogni fase del processo. I diametri delle pietre sono mantenuti entro tolleranze ristrette, in modo che le sedi di incastonatura non necessitino di regolazioni individuali. Lo spessore delle pareti della castone è standardizzato per tutti i modelli di pendente, garantendo così la sicurezza della pietra senza aggiungere peso metallico superfluo. Lo spessore della placcatura è controllato da parametri di processo anziché dal giudizio dell'operatore. L'etichettatura dei lotti, i codici a barre e l'integrazione del packaging personalizzato consentono alla fabbrica di tracciare il lotto di produzione di provenienza di ogni collana finita, un aspetto fondamentale per gestire qualsiasi problema di qualità che dovesse emergere dopo la spedizione.
I tempi di consegna per gli ordini all'ingrosso di collane con pietra portafortuna variano generalmente dai 25 ai 45 giorni lavorativi dopo l'approvazione del design finale e il ricevimento dell'acconto, a seconda del volume e della complessità tecnica. Gli ordini successivi sono più rapidi perché i file di progettazione e gli stampi vengono archiviati e il campione in oro rimane il riferimento per la produzione. Questa infrastruttura di archiviazione consente a un marchio di scalare una collana a cuore con pietra portafortuna, partendo da un singolo campione fino ad arrivare a un'intera collezione stagionale, senza dover riprogettare il pezzo ogni volta.
Conclusione: La collana è il processo
Una collana con cuore e pietra portafortuna viene spesso commercializzata come un regalo semplice ed emozionante. Prodotta su larga scala, è il risultato di una catena di decisioni ingegneristiche in cui ogni anello conta. Il brief definisce la pietra e il metallo. Il CAD determina se il cuore può essere fuso in modo pulito e se la pietra può essere fissata saldamente. Il prototipo rivela ciò che lo schermo nascondeva. La fusione trasforma la geometria in metallo e l'incastonatura trasforma il metallo in un gioiello indossabile. La lucidatura e la placcatura determinano l'aspetto della collana e la sua durata. Il controllo qualità, distribuito in ogni fase e ancorato a un campione di riferimento, determina se il diecimillesimo pezzo è affidabile quanto il primo. La produzione in serie funziona non perché una singola fase sia complessa, ma perché ogni fase è controllata, ispezionata e approvata prima che inizi la successiva. Per i marchi che si riforniscono di gioielli con pietre portafortuna, la fabbrica che tratta il processo come una sequenza di operazioni controllate è quella che garantisce uniformità tra i lotti, mentre la fabbrica che lo tratta come "crea il pezzo" riserva delle sorprese.