Dari Cetak Biru Digital hingga Liontin Jadi: Mengupas Proses Pembuatan Kalung Hati Batu Kelahiran
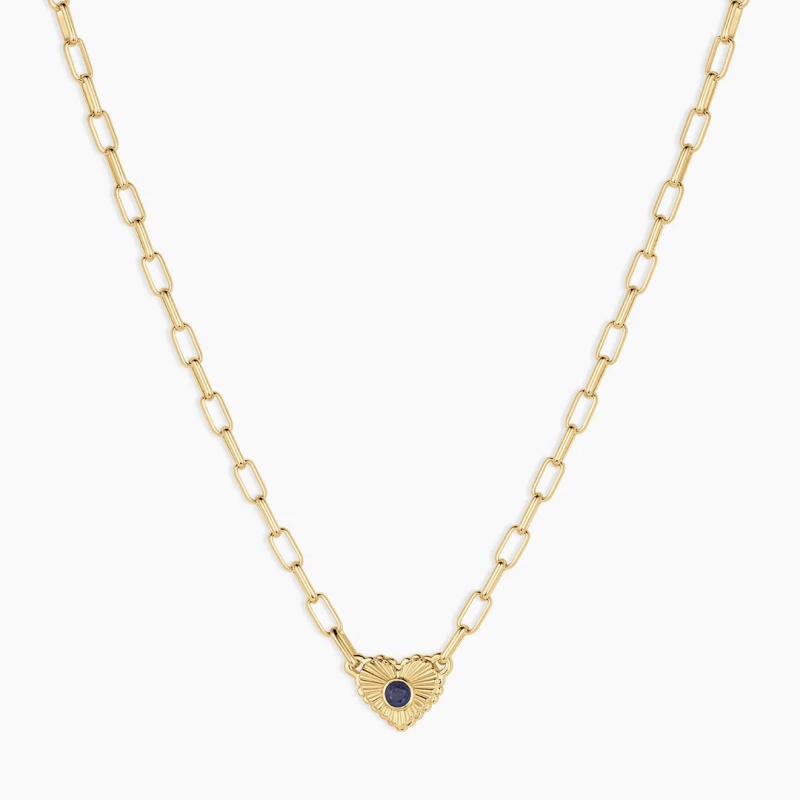
Kalung liontin batu kelahiran berbentuk hati tampak sederhana di etalase toko: bingkai logam berbentuk hati, satu batu permata pilihan dengan warna khas, rantai, dan pengait. Di balik kesederhanaan itu terdapat rantai manufaktur yang terstruktur rapi, di mana setiap milimeter geometri cakar, setiap sepersepuluh mikron ketebalan pelapisan, dan setiap derajat suhu pengecoran menentukan apakah sepuluh ribu liontin identik tiba di gudang siap untuk dijual—atau apakah pesanan massal gagal karena penyimpangan toleransi, kehilangan batu permata, dan pengembalian. Memahami bagaimana produk tersebut berpindah dari desain CAD ke produksi massal sangat penting bagi siapa pun yang mencari, mengembangkan, atau meningkatkan skala program kalung batu kelahiran.
Brief Desain: Mengubah Konsep Menjadi Spesifikasi Produksi
Prosesnya tidak dimulai dengan sketsa. Proses dimulai dengan uraian singkat yang mendefinisikan apa yang sebenarnya diminta untuk dibuat oleh pabrik. Untuk kalung hati batu kelahiran, uraian singkat harus menentukan logam dasar—baja tahan karat 316L, perak sterling, emas 14K, atau paduan kuningan—jenis dan kualitas batu, dimensi hati, panjang dan ukuran rantai, jenis pengait, spesifikasi pelapisan, berat target dengan toleransi, dan jumlah pesanan minimum. Foto referensi saja bukanlah dokumen produksi. Tanpa uraian singkat yang ditandatangani yang menerjemahkan desain ke dalam spesifikasi yang terukur, pengambilan sampel dimulai dalam ambiguitas, dan produksi massal mewarisi ambiguitas tersebut dalam skala besar.
Hal ini sangat penting untuk perhiasan batu kelahiran karena batu tersebut merupakan pusat emosional produk dan titik kegagalan yang paling umum. Dalam deskripsi produk harus disebutkan apakah batu kelahiran tersebut alami, sintetis, zirkonia kubik, kaca, atau diisi enamel, dan apakah batu-batu tersebut dikalibrasi untuk produksi berulang. Batu yang dikalibrasi memiliki ukuran dengan toleransi yang ketat—seringkali ±0,1 mm atau lebih ketat dalam produksi massal—sehingga dudukan yang sama dapat menerima setiap batu dalam satu batch tanpa perlu penyesuaian manual satu per satu. Jika batu-batu tersebut tidak dikalibrasi, langkah pemasangan menjadi operasi penyortiran manual, dan konsistensi di seluruh pesanan massal menjadi tidak mungkin untuk dijamin.
Desain CAD: Merekayasa Jantung untuk Kemudahan Pengecoran dan Pengaturan
Setelah arahan desain dikonfirmasi, proses desain berlanjut ke desain berbantuan komputer (CAD). CAD perhiasan bukanlah sekadar latihan rendering dekoratif; ini adalah tahap rekayasa di mana perilaku fisik dari perhiasan jadi ditentukan. Untuk liontin berbentuk hati, model CAD menentukan ketebalan dinding bingkai hati, geometri pengait, tempat untuk batu kelahiran, struktur cakar atau bezel yang akan menahan batu, dan jarak bebas internal yang memungkinkan logam mengalir selama pengecoran.
Berkas CAD yang dirancang dengan baik mencegah tiga kegagalan produksi umum: porositas akibat ketebalan dinding yang tidak merata, kehilangan batu permata akibat cakar yang terlalu kecil, dan keausan lapisan akibat tepi internal yang tajam yang memerangkap larutan pelapis. Insinyur CAD bekerja dengan toleransi sekitar 0,05–0,1 mm pada dudukan batu permata, tinggi cakar, dan dimensi saluran. Untuk liontin berbentuk hati dengan batu kelahiran yang dipasang pada bezel, ketebalan dinding bezel harus dikontrol dengan cermat—terlalu tipis dan batu permata tidak aman; terlalu tebal dan liontin menjadi terlalu berat, meningkatkan biaya logam per unit dan berat pengiriman. Untuk liontin berbentuk hati yang dipasang pada cakar, geometri cakar harus cukup kuat untuk bertahan saat pemasangan tanpa menyebabkan keretakan pada batu permata, namun cukup halus untuk mempertahankan keindahan visual dari bentuk hati.
Tahap CAD juga menentukan bagaimana jantung akan diorientasikan pada pohon pengecoran dan apakah geometrinya mengandung undercut atau leher tipis yang cenderung menghasilkan porositas penyusutan selama pembekuan. File CAD yang siap produksi dioptimalkan untuk pengecoran yang bersih dan pengerasan yang kuat—bukan hanya untuk rendering yang meyakinkan. Merek biasanya meninjau rendering dari tiga atau empat sudut dan menyetujui file sebelum masuk ke tahap pembuatan prototipe; perubahan setelah persetujuan CAD memulai kembali rantai cetakan dan pengambilan sampel dan mahal.
Pembuatan Prototipe: Pengecekan Realitas Fisik Pertama
Berkas CAD yang telah disetujui dicetak dengan resolusi tinggi menggunakan resin atau lilin untuk membuat prototipe fisik. Ini adalah momen pertama desain tersebut ada sebagai objek nyata, dan di sinilah kesalahan geometri yang lolos dari layar menjadi jelas: sebuah cakar yang terlalu tipis untuk menahan batu permata, sebuah pengait yang terpasang tidak pas pada rantai, sebuah liontin berbentuk hati yang terasa terlalu berat atau terlalu ringan untuk pemakaian yang dimaksudkan. Dengan resolusi lapisan 25 mikron, prototipe tersebut cukup halus untuk mengevaluasi geometri cakar dan hasil akhir permukaan sebelum membuat cetakan produksi.
Untuk kalung batu kelahiran, prototipe juga dipasangi batu sampel dengan ukuran dan bentuk yang ditentukan. Pengatur atau teknisi sampel memeriksa apakah batu terpasang dengan rapi, apakah cakar menyentuh batu dengan tegangan yang tepat, dan apakah liontin berbentuk hati menggantung dengan batu menghadap ke depan dan tidak berputar pada rantai. Pusat gravitasi liontin sangat penting: liontin berbentuk hati yang berat di bagian atas dengan pengait yang tidak berada di tengah akan berputar saat dikenakan, dan pemolesan sebanyak apa pun tidak akan memperbaiki masalah keseimbangan mendasar. Jika prototipe lolos, berkas tersebut dilanjutkan ke pembuatan cetakan. Jika tidak, CAD direvisi dan dicetak ulang—siklus iterasi yang ada justru untuk mencegah masalah tersebut berlipat ganda dalam pesanan massal.
Pembuatan Cetakan dan Pengecoran Lilin Hilang: Dari Prototipe hingga Logam
Produksi massal kalung liontin hati batu kelahiran hampir selalu bergantung pada pengecoran investasi lilin hilang (lost-wax investment casting), standar industri untuk mereproduksi bentuk perhiasan yang detail dalam logam mulia dan logam dasar dengan konsistensi. Prototipe yang disetujui digunakan untuk membuat cetakan produksi, biasanya cetakan karet atau silikon untuk injeksi lilin yang dapat diulang. Dari cetakan ini, salinan lilin liontin hati diinjeksikan, diperiksa untuk adanya kelebihan material atau penyusutan, dan dirakit ke batang lilin pusat yang disebut pohon. Potongan yang ringan diletakkan di bagian atas pohon dan potongan yang lebih berat di bagian bawah untuk menjaga keseimbangan selama pengecoran.
Pohon lilin kemudian ditempatkan di dalam labu baja dan dikelilingi oleh plester cetakan, yaitu bahan tahan panas yang halus. Labu dipanaskan dalam tungku, membakar lilin dan meninggalkan rongga negatif di dalam cetakan. Logam cair—perak sterling, paduan emas, kuningan, atau baja tahan karat tergantung pada programnya—dituang ke dalam rongga tersebut menggunakan pengecoran sentrifugal atau berbantuan vakum untuk memastikan logam mengisi detail halus dan dudukan cabang. Setelah pendinginan, cetakan dipatahkan, pohon hasil cor dipotong menjadi beberapa bagian, dan setiap hasil cor diperiksa untuk porositas, pengisian yang tidak sempurna, dan akurasi dimensi.
Pengecoran adalah langkah paling berisiko dalam keseluruhan proses. Hasil pengecoran yang buruk tidak dapat diperbaiki dengan pemolesan atau pemasangan. Porositas—rongga internal atau lubang permukaan yang disebabkan oleh jebakan gas atau penyusutan selama pembekuan—dapat muncul sebagai bintik-bintik gelap kecil yang hanya terlihat setelah dipoles, atau sebagai titik lemah struktural yang menyebabkan salah satu cabang patah selama pemasangan. Leher tipis di antara bagian yang lebih tebal pada desain hati merupakan penyebab klasik porositas penyusutan, dan koreksi yang paling aman seringkali adalah perubahan desain daripada penyesuaian parameter pengecoran. Untuk kalung hati batu kelahiran, langkah pengecoran juga harus memperhitungkan penyusutan logam: saat logam mendingin, bagian tersebut menyusut, dan cetakan harus diskalakan untuk mengkompensasi sehingga dimensi hati dan dudukan batu akhir sesuai dengan spesifikasi CAD.
Pemasangan Batu Nisan: Inti Operasi yang Bergantung pada Keterampilan
Hasil pengecoran yang lolos inspeksi kemudian dilanjutkan ke tahap pemasangan batu permata, di mana setiap batu permata ditempatkan dan diamankan ke tempat yang telah disiapkan. Ini adalah langkah yang paling membutuhkan banyak tenaga dan keterampilan dalam proses tersebut. Seorang pemasang bekerja di bawah pembesaran, menyesuaikan setiap cakar untuk menahan batu permata pada tegangan yang tepat: cukup kencang sehingga batu permata tidak dapat bergerak, cukup longgar sehingga cakar tidak menyebabkan retak pada batu permata atau dirinya sendiri. Sebuah alat pengukur kuningan digunakan untuk memeriksa tegangan, dan setiap batu permata diperiksa di bawah pembesaran 10x sebelum karya tersebut disetujui.
Berbagai gaya pemasangan memiliki risiko kegagalan yang berbeda. Pemasangan cakar (prong setting) gagal ketika geometri cakar terlalu kecil dalam CAD. Pemasangan bezel—umum pada liontin berbentuk hati karena bingkai logam yang kontinu melindungi batu dan menciptakan siluet yang bersih—gagal ketika dinding bezel terlalu tipis untuk menahan batu atau terlalu tebal untuk ditekan dengan rapi di atas pinggiran batu. Pemasangan pavé pada bentuk hati gagal ketika manik-manik terlalu kecil untuk menahan batu. Kehilangan batu di lapangan hampir selalu disebabkan oleh pemasang yang melewatkan pemeriksaan tegangan atau file CAD yang kurang tepat dalam merancang dudukan batu. Untuk program batu kelahiran, di mana satu gaya dapat dikirim dalam dua belas warna batu yang berbeda, tim pemasangan juga harus menjaga konsistensi warna di seluruh batch dan memverifikasi bahwa setiap batu sesuai dengan referensi warna utama yang disetujui di bawah pencahayaan standar.
Pemolesan Awal, Pemolesan Akhir, dan Pelapisan
Sebelum batu permata dipasang, logam tersebut dipoles terlebih dahulu. Permukaan yang tidak akan terjangkau setelah batu permata dipasang dihaluskan dan dipoles hingga mengkilap, dan perhiasan tersebut dibersihkan secara ultrasonik untuk menghilangkan sisa polesan. Mengabaikan pemolesan awal akan menyebabkan bercak kusam di bawah batu permata atau kontak yang buruk antara logam dan permata, sehingga mengurangi penampilan dan daya tahan.
Setelah dipasang, perhiasan memasuki tahap pemolesan akhir—penyempurnaan permukaan multi-tahap yang dimulai dari bahan abrasif kasar, kemudian dipoles halus hingga mencapai hasil akhir seperti cermin atau satin yang ditentukan. Pemolesan menghilangkan sisa cetakan, bekas kikir, dan goresan alat, serta menyatukan pemasangan sehingga cakar atau bezel tampak terintegrasi ke dalam bentuk hati. Untuk program batu kelahiran komersial, hasil akhir harus dapat direproduksi di ribuan unit, yang berarti proses pemolesan didokumentasikan berdasarkan urutan bahan abrasif dan kriteria inspeksi, bukan diserahkan kepada intuisi masing-masing pengrajin.
Pelapisan dilakukan setelah pemolesan. Logam putih seperti perak sterling umumnya dilapisi rhodium untuk meningkatkan kecerahan dan ketahanan terhadap noda; program untuk warna emas menggunakan pelapisan emas atau lapisan PVD; program untuk baja tahan karat dapat menggunakan lapisan warna PVD untuk daya tahan. Ketebalan pelapisan harus ditentukan secara numerik—bukan sebagai "pelapisan tebal"—karena pelapisan tipis akan aus pada titik kontak tinggi seperti pengait dan gesper, sehingga mengekspos logam dasar dan menimbulkan keluhan perubahan warna. Untuk kalung batu kelahiran, ketebalan pelapisan dalam kisaran 0,3 μm hingga 3,0 μm tersedia tergantung pada persyaratan daya tahan merek, dan pelapisan rhodium tiga kali lipat terkadang digunakan untuk perlindungan tambahan. Perawatan anti-noda dan pengaturan bezel yang diperkuat secara langsung mengatasi dua keluhan konsumen yang paling umum pada perhiasan batu kelahiran: kehilangan batu dan perubahan warna.
Pengendalian Mutu: Di sinilah Konsistensi Produksi Massal Diperoleh atau Hilang
Kontrol kualitas bukanlah inspeksi tunggal di akhir jalur produksi. Dalam program kalung batu kelahiran yang dikelola dengan baik, QC didistribusikan di seluruh proses. Batu yang masuk diuji secara berkelompok terhadap referensi warna utama. Hasil pengecoran diperiksa porositas dan akurasi dimensinya sebelum dipasang. Batu yang sudah terpasang diperiksa ketegangan dan keselarasan di bawah pembesaran. Bagian yang dilapisi diperiksa ketebalan dan daya rekat lapisannya. Inspeksi akhir memverifikasi keamanan batu, dimensi, berat, fungsi pengait, dan hasil akhir permukaan.
Protokol “sampel emas” adalah tulang punggung konsistensi produksi massal. Setelah prototipe disetujui, prototipe tersebut menjadi tolok ukur teknis definitif untuk lini produksi. Tim QC membandingkan produk jadi dengan sampel emas untuk spesifikasi, toleransi, dan hasil akhir, dan inspeksi multi-tahap memastikan bahwa setiap unit dalam pesanan massal sesuai dengan referensi yang disetujui. Rencana pengambilan sampel Batas Kualitas yang Dapat Diterima (AQL) menentukan berapa banyak produk yang diperiksa dan tingkat cacat apa yang dapat diterima, sementara uji fungsional—pembukaan dan penutupan pengait, kekuatan tarik rantai, pemeriksaan keamanan batu—memverifikasi bahwa kalung tersebut akan tahan lama. Untuk pesanan berisiko tinggi, inspeksi pihak ketiga dan pengujian material dapat digunakan untuk mengkonfirmasi komposisi paduan, pelepasan nikel, dan ketebalan pelapisan terhadap spesifikasi.
Produksi Massal: Peningkatan Skala Tanpa Penyimpangan
Produksi massal baru dimulai setelah sampel disetujui dan sampel emas dikunci. Cetakan produksi yang tahan lama disiapkan untuk pengecoran volume tinggi, dan pabrik menjalankan pesanan melalui stasiun yang terkontrol: pengecoran, perakitan, pengelasan laser untuk daya tahan, pemasangan batu, pemolesan, pelapisan, dan QC akhir. Pengelasan laser sering digunakan pada sambungan dan pengait karena menghasilkan ikatan yang lebih kuat dan bersih daripada penyolderan tradisional dan mengurangi risiko kerusakan panas pada batu di sekitarnya.
Tantangan utama produksi massal bukanlah membuat satu kalung yang bagus; melainkan membuat sepuluh ribu kalung yang tidak dapat dibedakan dari sampel yang disetujui. Hal ini membutuhkan perencanaan toleransi di setiap stasiun. Diameter batu dijaga dengan toleransi yang ketat sehingga dudukan batu tidak memerlukan penyesuaian individual. Ketebalan dinding bezel distandarisasi di seluruh gaya liontin sehingga penahan batu tetap aman tanpa menambah berat logam yang tidak perlu. Ketebalan pelapisan dikendalikan oleh parameter proses, bukan oleh penilaian operator. Pelabelan batch, barcode, dan integrasi kemasan bermerek memungkinkan pabrik untuk melacak dari lot produksi mana kalung jadi berasal, yang sangat penting untuk menangani masalah kualitas apa pun yang muncul setelah pengiriman.
Waktu tunggu untuk pesanan kalung batu kelahiran dalam jumlah besar biasanya berkisar antara 25 hingga 45 hari kerja setelah persetujuan desain akhir dan penerimaan uang muka, tergantung pada volume dan kerumitan teknis. Pemesanan ulang lebih cepat karena file desain dan cetakan diarsipkan, dan sampel emas tetap menjadi referensi produksi. Infrastruktur pengarsipan inilah yang memungkinkan sebuah merek untuk mengembangkan kalung hati batu kelahiran dari satu sampel hingga koleksi musiman tanpa perlu merekayasa ulang setiap kali.
Kesimpulan: Kalung Itu Adalah Prosesnya
Kalung hati batu kelahiran sering dipasarkan sebagai hadiah sederhana dan emosional. Diproduksi dalam skala besar, pembuatannya merupakan rangkaian keputusan teknik di mana setiap mata rantai sangat penting. Spesifikasi menentukan batu dan logam yang digunakan. CAD menentukan apakah bentuk hati dapat dicetak dengan rapi dan apakah batu dapat terpasang dengan aman. Prototipe memperlihatkan apa yang tersembunyi di balik layar. Pengecoran mengubah geometri menjadi logam, dan pemasangan mengubah logam menjadi perhiasan yang dapat dikenakan. Pemolesan dan pelapisan menentukan tampilan kalung dan berapa lama tampilannya tetap seperti itu. Kontrol kualitas, yang didistribusikan di setiap stasiun dan berlandaskan pada sampel standar, menentukan apakah perhiasan kesepuluh ribu sama andalnya dengan yang pertama. Produksi massal berhasil bukan karena setiap langkahnya rumit, tetapi karena setiap langkah dikontrol, diperiksa, dan disetujui sebelum langkah berikutnya dimulai. Bagi merek yang mencari perhiasan batu kelahiran, pabrik yang memperlakukan proses tersebut sebagai rangkaian operasi terkontrol adalah pabrik yang memberikan konsistensi antar batch—dan pabrik yang memperlakukannya sebagai "membuat perhiasan" akan memberikan kejutan.