Pasar anting modern telah mengalami pergeseran struktural. Anting tunggal yang mencolok telah digantikan oleh anting yang ditata apik—tumpukan anting huggie, stud, dan hoop mini yang tersusun rapi di cuping telinga dengan pengaturan skala, tekstur, dan warna logam yang disengaja. Di pusat pergerakan ini terdapat anting huggie: anting hoop yang pas menempel di cuping telinga, berdiameter kecil tetapi memiliki potensi penataan yang substansial. Dalam kategori ini, satu arah desain telah mendapatkan daya tarik khusus di antara merek dan pengecer: anting huggie bertumpuk campuran kustom—anting tunggal yang meniru tampilan berlapis melalui segmen yang bertingkat, perlakuan permukaan campuran, logam yang bergantian, tatahan enamel, atau susunan batu, semuanya dibangun di atas satu bingkai berengsel.
Bagi merek perhiasan, label pribadi, dan pengusaha, membawa perhiasan seperti itu dari konsep hingga produksi massal membutuhkan proses yang kompleks, meliputi desain, rekayasa, pemilihan material, pembuatan perkakas, pengecoran, penyelesaian akhir, dan pengendalian mutu. Artikel ini akan membahas proses tersebut langkah demi langkah, meneliti apa yang sebenarnya dilakukan oleh produsen anting huggie susun campuran kustom—dan apa yang perlu diketahui pembeli di setiap tahapnya.
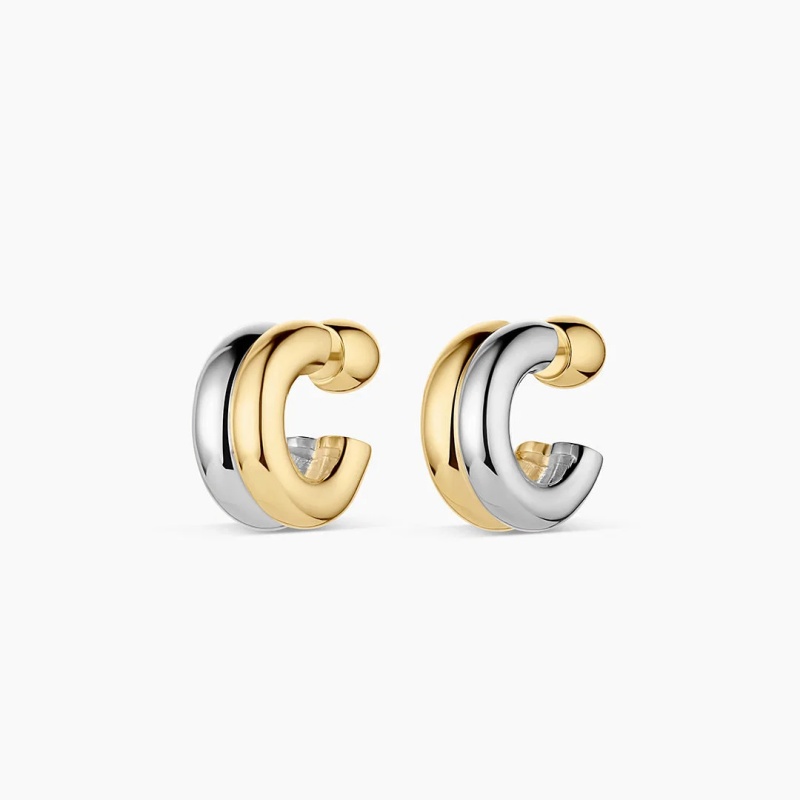
Fase Desain: Menerjemahkan Estetika Bertumpuk Menjadi Satu Objek yang Dapat Dipakai
Daya tarik anting huggie bertumpuk campuran terletak pada kontradiksi visual: anting ini harus terlihat seperti beberapa bagian yang dikenakan bersamaan, namun tetap berfungsi sebagai satu anting yang nyaman dan aman. Ketegangan ini diselesaikan—atau diungkapkan—pada tahap desain.
Proses dimulai dengan desain teknis dan pemodelan 3D menggunakan perangkat lunak CAD seperti RhinoGold atau MatrixGold. Untuk anting huggie, pertimbangan teknik yang paling penting adalah mekanisme engselnya. Tidak seperti anting lingkaran kawat sederhana dengan pengait kupu-kupu, anting huggie biasanya mengandalkan engsel barel dan penutup klik tiang jepret. Model CAD harus memperhitungkan toleransi—seringkali sekitar 0,2 mm antara tiang dan tabung engsel—untuk memastikan pergerakan yang mulus tanpa goyangan atau kendur seiring waktu. Engsel yang dirancang dengan buruk adalah titik kegagalan paling umum dalam produksi anting huggie, dan jauh lebih murah untuk memperbaikinya di CAD daripada dalam pesanan massal.
Untuk sebuahtumpukan campuranDalam desain, fase CAD membawa kompleksitas tambahan. Efek "bertumpuk" dapat dicapai melalui segmen blok yang berselang-seling, seperti pada anting-anting C-huggie terbuka dengan geometri berlapis yang tidak beraturan, atau melalui material yang berg alternating seperti logam yang dipoles dan inlay enamel yang diisi dengan tangan. Desainer juga harus menentukan bagaimana warna logam campuran—emas dan perak, atau emas kuning dan emas mawar—akan didistribusikan di seluruh bagian. Jika anting-anting menggabungkan pelapisan yang kontras, rencana produksi harus menentukan urutan masking dan pelapisan yang mencegah kontaminasi silang. Bagian depan dapat menerima perlakuan dekoratif, tetapi permukaan bagian dalam dan mekanisme penutup harus tetap halus, nyaman, dan tahan lama.
Setelah file CAD disetujui, banyak produsen membuat prototipe resin melalui pencetakan 3D SLA atau DLP dalam waktu 24 hingga 48 jam. Model fisik ini memungkinkan pembeli untuk menilai "rasa" dari perhiasan tersebut—beratnya, kenyamanan tepinya, dan keseimbangan visual dari segmen yang ditumpuk—sebelum memutuskan untuk menggunakan cetakan baja. Untuk desain tumpukan campuran, ini adalah saat yang tepat untuk memastikan bahwa geometri berlapis terlihat jelas pada ukuran sebenarnya dan bahwa anting-anting tersebut tidak menjadi terlalu berat atau besar.
Pemilihan Material: Menyesuaikan Estetika Bertumpuk dengan Kinerja
Pemilihan material untuk anting huggie bertumpuk campuran tidak hanya menentukan biaya, tetapi juga berat, daya tahan, kinerja hipoalergenik, dan kualitas hasil akhir. Tiga material dominan dalam kategori anting huggie adalah baja tahan karat 316L, perak sterling 925, dan kuningan.
Baja tahan karat 316L telah menjadi andalan dalam pembuatan huggie (gelang pinggang panjang) yang modis. Baja ini berstandar medis, hipoalergenik, sangat tahan terhadap korosi, dan cukup kuat secara struktural untuk menahan geometri pahatan yang kompleks—seperti permukaan bertekstur leleh atau brutalistis—tanpa melengkung atau pipih. Untuk desain tumpuk campuran yang mengandalkan tekstur permukaan yang dalam atau segmen arsitektur yang berani, baja tahan karat menawarkan kekakuan yang diperlukan dengan harga yang kompetitif. Baja ini juga sangat baik dalam pelapisan PVD (physical vapor deposition), yang mengikat lapisan emas atau perak pada tingkat molekuler untuk ketahanan terhadap noda dan air.
Perak sterling 925 termasuk dalam kategori perhiasan mewah. Perak ini mudah dicetak, menghasilkan lekukan yang sangat mengkilap, dan memberikan bobot yang substansial seperti perhiasan berharga. Jika dipadukan dengan lapisan emas minimal 2,5 mikron, perak ini memenuhi syarat sebagai vermeil—kategori yang didefinisikan secara hukum di pasar seperti Amerika Serikat. Untuk anting-anting huggie bertumpuk campuran yang ditujukan untuk posisi premium, perak sterling dengan lapisan emas selektif dapat menciptakan efek dua warna yang terasa disengaja dan mewah.
Kuningan adalah pilihan yang hemat biaya, dihargai karena kehangatan dan kemudahan pengerjaannya. Namun, kuningan membutuhkan perlindungan anti-oksidasi yang ketat dan lapisan pelapis yang konsisten, terutama pada permukaan bagian dalam dan area engsel yang mengalami gesekan. Gagang pintu model huggie berbahan kuningan dengan susunan campuran dapat menampilkan lapisan enamel—pengisian epoksi tetes tangan untuk hasil akhir matte atau pearlescent yang seragam—bergantian dengan segmen emas yang dipoles.
Di luar logam dasar, dimensi "campuran" memperkenalkan material sekunder: zirkonia kubik dalam pengaturan bezel atau cakar, enamel dalam berbagai warna, atau warna pelapis yang kontras. Setiap elemen tambahan meningkatkan jumlah langkah produksi dan titik-titik di mana kualitas dapat berbeda. Produsen yang berpengalaman dalam pembuatan anting-anting huggie berbahan campuran akan menetapkan gerbang inspeksi untuk keamanan batu, daya rekat enamel, dan konsistensi pelapisan sebelum perakitan.
Pembuatan Cetakan, Pengecoran, dan Anatomi Huggie Bertumpuk
Setelah desain dan material disepakati, produksi beralih ke pembuatan cetakan—tahap yang menentukan konsistensi di ribuan unit. Untuk popok kain dengan area engsel yang cekung, cetakan karet multi-bagian biasanya diperlukan. Model master baja yang digiling CNC, dipotong dengan toleransi seketat 0,01 mm, berfungsi sebagai dasar untuk cetakan produksi. Presisi ini sangat penting untuk engsel: variasi bahkan beberapa seperseratus milimeter dapat menghasilkan penutupan yang terasa longgar, kasar, atau tidak mungkin untuk ditutup rapat.
Metode pengecoran bergantung pada logam dan kompleksitas geometri tumpukan. Pengecoran lilin hilang tetap menjadi standar untuk huggie perak dan kuningan. Lilin disuntikkan ke dalam cetakan karet di bawah tekanan—tekanan lebih tinggi untuk desain dengan sudut tajam atau tekstur dalam untuk mencegah tepi membulat dan "potongan yang tidak sempurna". Pola lilin dirakit ke pohon, dilapisi plester, dan dibakar dalam oven pembakaran. Logam cair kemudian dicor secara sentrifugal atau di bawah vakum, menghasilkan "blank" mentah yang sudah memiliki siluet tumpukan tetapi tetap kusam dan belum selesai.
Untuk anting-anting huggie berbahan stainless steel, produksinya mungkin melibatkan pemesinan CNC atau pencetakan dan pengepresan, tergantung pada desainnya. Pencetakan efisien untuk profil yang lebih sederhana, sedangkan pemesinan CNC menawarkan presisi yang lebih tinggi untuk komponen engsel yang kompleks dan segmen bertumpuk yang saling mengunci. Dalam kedua kasus tersebut, tujuannya adalah bahan dasar yang kokoh secara struktural dengan tepi yang rapi dan ketebalan dinding yang konsisten—sangat penting untuk sebuah anting yang akan menempel rapat pada cuping telinga.
Penyelesaian Akhir, Perakitan, dan Tantangan Logam Campuran
Tahap penyelesaian mengubah hasil pengecoran mentah atau bahan baku yang telah diolah menjadi anting yang dapat dikenakan dan memiliki tampilan yang sempurna. Untuk anting huggie bertumpuk campuran, di sinilah kompleksitas desain menjadi paling jelas terlihat.
Langkah pertama adalah persiapan permukaan: pengikiran, pemolesan, dan penghalusan untuk menghilangkan garis sambungan, bekas saluran tuang, dan ketidaksempurnaan permukaan. Jika desainnya menggabungkan tekstur—dipalu, dipelintir, beralur, atau dilebur—tekstur tersebut disempurnakan pada tahap ini daripada dihilangkan dengan pemolesan. Huggies bertekstur telah menjadi tren yang signifikan justru karena variasi permukaan menangkap cahaya tanpa menambah bobot visual atau membutuhkan dimensi yang lebih besar.
Proses perakitan selanjutnya. Untuk anting huggie berengsel, tiang dan laras engsel disambungkan ke badan utama, seringkali melalui pengelasan laser untuk daya tahan dan presisi. Penutup jepret dipasang dan diuji fungsinya: harus terbuka dengan lancar, menutup dengan bunyi klik yang aman, dan tetap tertutup dalam pemakaian normal. Jika desainnya mencakup tatahan enamel, enamel diisi dan dikeringkan secara manual, kemudian dihaluskan hingga permukaannya seragam. Jika terdapat batu permata, batu tersebut diamankan dalam pengaturan bezel atau prong; pengaturan bezel seringkali lebih disukai untuk desain bertumpuk campuran karena melindungi tepi batu dan mempertahankan permukaan yang ramping dan kontinu.
Pelapisan adalah langkah penting selanjutnya, dan untuk desain logam campuran, ini juga yang paling menuntut secara teknis. Anting huggie dua warna—misalnya, segmen emas kuning yang berg alternating dengan enamel putih atau logam berwarna perak—membutuhkan pelapisan selektif. Area yang tidak boleh menerima lapisan pelapisan tertentu harus ditutupi atau dilindungi dengan cara lain. Ketebalan pelapisan sangat penting: untuk anting huggie yang mengalami gesekan dengan cuping telinga dan rambut, lapisan yang lebih tebal yaitu 3 hingga 5 mikron direkomendasikan daripada pelapisan dekoratif yang lebih tipis. Pelapisan PVD pada baja tahan karat menawarkan stabilitas warna yang unggul dan ketahanan terhadap perubahan warna, pemudaran, dan paparan air, sementara pelapisan elektro pada perak atau kuningan membutuhkan pembersihan dan aktivasi yang ketat sebelum proses pelapisan untuk memastikan daya rekat.
Setelah dilapisi, anting-anting dibersihkan secara ultrasonik, diperiksa, dan—jika diminta—diukir dengan laser dengan logo merek atau tanda di bagian belakang. Pengukiran laser adalah kustomisasi umum pada permukaan bagian dalam anting-anting huggie yang rata, di mana ukiran tersebut tetap tersembunyi selama pemakaian tetapi memperkuat identitas merek.
Pengendalian Mutu dan Transisi ke Produksi Massal
Produksi massal bukanlah peristiwa tunggal, melainkan serangkaian transisi yang terkontrol. Sampel pra-produksi yang disetujui berfungsi sebagai standar referensi yang digunakan untuk mengukur setiap unit selanjutnya. Produsen yang bereputasi menetapkan gerbang inspeksi di beberapa titik: verifikasi bahan baku, pengecoran atau pembentukan, perakitan engsel, pemasangan batu permata atau pengisian enamel, pemolesan, pelapisan, dan pengemasan akhir.
Untuk anting-anting model huggie dengan tumpuk campuran, kontrol kualitas harus melihat lebih dari sekadar bagian depan. Mekanisme penutupannya, kehalusan permukaan bagian dalam, kenyamanan tepi, dan hasil akhir bagian belakang semuanya merupakan bagian dari pengalaman pemakainya—dan semuanya merupakan area umum di mana produksi berbiaya rendah mengurangi kualitas. Inspeksi satu per satu sangat penting untuk desain yang menggabungkan beberapa material atau bagian yang bergerak, karena satu engsel yang longgar atau batu yang tidak terpasang dengan aman dapat membuat seluruh pasangan anting tersebut tidak dapat dijual.
Jangka waktu produksi massal bervariasi tergantung pada bahan dan kompleksitasnya. Huggies stainless steel dengan pelapisan PVD mungkin dapat diproses dari persetujuan sampel hingga produksi massal dalam 20 hingga 40 hari kerja, sedangkan huggies perak atau kuningan dengan pengecoran lilin, pengerjaan enamel, dan pelapisan multi-tahap seringkali membutuhkan waktu 15 hingga 25 hari setelah persetujuan sampel, tergantung pada volume pesanan. Jumlah pesanan minimum untuk huggies kustom biasanya dimulai dari 50 hingga 100 buah per gaya atau warna, dengan beberapa produsen menawarkan ambang batas yang lebih rendah untuk perusahaan rintisan yang sedang menguji pasar.
Hal-hal yang Harus Dicari Merek dalam Mitra Manufaktur
Anting huggie bertumpuk campuran adalah produk yang menuntut ketelitian tinggi. Produk ini mengharuskan produsen untuk menggabungkan presisi rekayasa engsel, disiplin perakitan multi-material, seni penyelesaian permukaan, dan konsistensi produksi massal—semuanya sambil menjaga agar anting tetap ringan, nyaman, dan cukup tahan lama untuk pemakaian sehari-hari. Merek yang mengevaluasi mitra manufaktur harus melihat lebih dari sekadar gambar katalog dan mengajukan pertanyaan spesifik: Bagaimana toleransi engselnya? Berapa ketebalan pelapisan standar, dan proses masking apa yang digunakan untuk desain dua warna? Bagaimana batu permata diamankan, dan apa protokol inspeksi untuk adhesi enamel? Berapa waktu pemrosesan sampel, dan apa yang terjadi jika unit massal gagal inspeksi?
Para produsen yang paling siap untuk menghadirkan anting huggie bertumpuk campuran kustom adalah mereka yang memperlakukan anting sebagai rakitan yang direkayasa, bukan sekadar cetakan dekoratif. Mereka berinvestasi dalam rekayasa CAD sebelum pembuatan cetakan, mereka mengontrol kimia dan ketebalan pelapisan, dan mereka mempertahankan pemeriksaan kualitas tingkat per bagian di setiap tahap—dari prototipe cetak 3D pertama hingga pasangan akhir yang dikemas. Di pasar di mana telinga yang ditata telah menjadi estetika yang menentukan, perbedaan antara anting huggie yang terlihat bertumpuk dan anting huggie yangkaryakarena sebuah produk yang ditumpuk justru berada dalam disiplin manufaktur tersebut.