Pembuatan Perhiasan Gelang Helium Perak Kustom: Panduan Lengkap dari Desain hingga Pengiriman
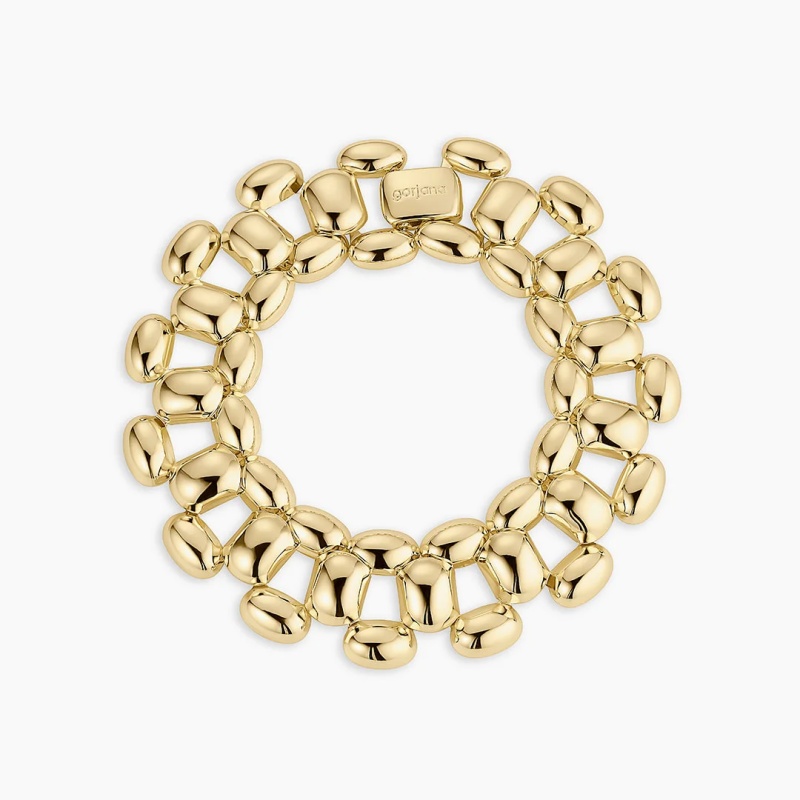
Dalam perhiasan perak, "gelang helium" memiliki posisi yang tidak biasa. Ini bukan kategori pasar massal seperti gelang tenis atau rantai curb. Sebaliknya, istilah ini memiliki dua makna yang tumpang tindih. Dalam lini produk komersial, istilah ini sering merujuk pada gelang atau manset ringan dan berkilau yang dirancang agar mudah ditumpuk—potongan seperti Gelang Helium Zoey menggunakan pelapisan perak di atas kuningan untuk mencapai hasil akhir yang cerah dan nyaman dipakai dengan harga terjangkau. Di tingkat atas, istilah ini dapat merujuk pada manset pahatan yang dibuat sesuai pesanan, seperti Manset Helium Rosario Navia, di mana referensi "helium" menandakan keringanan, volume, dan kualitas mengambang pada logam tersebut.
Namun, ada makna ketiga yang lebih tepat secara teknis dan patut mendapat perhatian dalam panduan manufaktur: helium sebagai gas proses dalam pengecoran perak presisi. Dalam pengecoran investasi perhiasan perak, rongga cetakan dikosongkan dan kemudian dibilas dengan gas ringan—helium secara khusus diidentifikasi dalam paten pengecoran presisi—sebelum logam cair dituangkan. Karena helium menembus material investasi yang berpori dengan cepat dan menyeluruh, ia membantu menggantikan udara dan mengurangi cacat terkait gas yang dapat merusak permukaan perak. Argon kemudian dimasukkan sebagai gas penekan yang lebih berat untuk mendorong lelehan ke detail yang halus dan meminimalkan porositas penyusutan. Gelang helium kustom, yang dipahami dalam arti yang lebih lengkap ini, oleh karena itu adalah gelang perak yang pembuatannya telah dirancang berdasarkan kondisi pengecoran yang bersih dan terkontrol—kondisi yang sangat penting ketika objek akhir adalah gelang tipis, lebar, atau berbentuk berongga tanpa ruang untuk porositas tersembunyi.
Panduan ini menelusuri objek tersebut dari percakapan desain pertama hingga saat objek tersebut sampai ke pemakainya. Panduan ini tidak memperlakukan helium sebagai gimmick atau label dekoratif, tetapi sebagai salah satu variabel di antara banyak variabel dalam rangkaian manufaktur yang terstruktur. Tujuannya praktis: untuk menunjukkan bagaimana gelang perak kustom dirancang, dicetak, diselesaikan, diuji, diberi tanda, dikemas, dan dikirim dengan cara yang membenarkan kata "kustom" dan tahan terhadap pengawasan pemakaian sehari-hari.
1. Desain dan Spesifikasi: Mendefinisikan Objek Sebelum Material Logam
Pembuatan gelang perak kustom tidak dimulai dengan perak itu sendiri, tetapi dengan batasan-batasan tertentu. Gelang secara mekanis berbeda dari liontin atau anting-anting: gelang harus dapat dibuka dan ditutup, atau dilewatkan di atas tangan, dan harus tahan terhadap tekukan berulang pada engsel, pengait, atau pita yang berkelanjutan. Sebelum file CAD digambar, spesifikasi harus menentukan lingkar dalam gelang, lebar pita, profil ketebalan, jenis penutup, dan ukuran yang diinginkan. Gelang yang pas di tangan mungkin memerlukan temper paduan dan penampang yang berbeda dari gelang longgar yang akan ditumpuk dengan perhiasan lain.
Tahap desain juga merupakan tempat di mana karakter "helium" dari karya tersebut ditentukan. Jika tujuannya adalah efek visual yang ringan—permukaan lebar dengan bagian dalam yang berongga atau meruncing—ketebalan dinding harus dimodelkan secara eksplisit. Gelang yang terlihat kokoh tetapi beratnya kurang dari yang diharapkan bergantung pada geometri internal yang terkontrol, bukan pada tebakan di meja kerja. Jika tujuannya adalah gelang yang kokoh dan berbentuk pahatan, desain harus memperhitungkan berat perak yang lebih tinggi dan waktu pengecoran yang dibutuhkan untuk mengisi bagian yang lebih tebal tanpa penyusutan. Pemodelan digital memungkinkan keputusan ini diuji sebelum logam mulia digunakan: perangkat lunak CAD digunakan untuk memvisualisasikan permukaan, pola, dan proporsi, dan prototipe yang dicetak 3D memungkinkan pembuat untuk menyempurnakan kesesuaian dan bentuk sebelum pengecoran dalam perak. Ini bukan penolakan terhadap kerajinan tangan; ini adalah cara untuk memastikan bahwa waktu penyelesaian akhir dihabiskan untuk penyempurnaan daripada untuk memperbaiki kesalahan struktural.
Spesifikasi material berjalan seiring dengan geometri. Perak sterling, standar untuk perhiasan perak murni, adalah paduan 92,5% perak dan 7,5% tembaga (atau unsur pengeras lainnya). Perak murni terlalu lunak untuk sebagian besar aplikasi gelang; penambahan tembaga meningkatkan kekerasan dan daya tahan sekaligus mempertahankan warna putih perak. Untuk gelang yang akan dikenakan setiap hari, pilihan paduan, temper, dan ketebalan penampang bersama-sama menentukan apakah perhiasan tersebut akan mempertahankan bentuknya. Produsen khusus harus dapat menyatakan kemurnian perak, berat cor yang direncanakan, dan berat akhir yang diharapkan setelah pengamplasan dan pemolesan. Angka-angka ini menjadi dasar untuk penetapan harga dan persetujuan klien.
2. Dari File Digital ke Pola yang Dapat Dicetak
Setelah model CAD disetujui, file tersebut dipersiapkan untuk produksi. Dalam alur kerja yang paling umum, model dicetak 3D menggunakan lilin atau resin yang dapat dicor, dan pola yang dicetak menjadi inti cetakan investasi. Metode "pohon" banyak digunakan: beberapa pola lilin ditempelkan pada batang tengah, pohon tersebut dilapisi plester investasi, dan lilin dibakar untuk meninggalkan jaringan rongga. Untuk satu gelang kustom, pohon tersebut mungkin hanya memuat satu atau dua pola, tetapi prinsipnya sama: cetakan harus mereproduksi permukaan internal dan eksternal gelang dengan cukup akurat sehingga proses finishing tidak menghapus desainnya.
Di sinilah atmosfer pengecoran menjadi penentu. Perak meleleh pada suhu sekitar 961°C, dan perak cair sensitif terhadap penyerapan gas. Porositas pada hasil pengecoran perak umumnya dikaitkan dengan perbedaan besar dalam kelarutan gas antara perak cair dan padat: gas yang terlarut dalam lelehan dapat ditolak saat logam membeku, meninggalkan gelembung atau lubang kecil. Untuk gelang dengan permukaan yang lebar dan terlihat, bahkan porositas kecil pun dapat menjadi masalah penyelesaian, karena pemolesan membuka permukaan dan mengungkapkan rongga di bawah permukaan.
Pendekatan pengecoran dengan bantuan helium mengatasi masalah ini dari dua arah. Sebelum pengecoran, rongga cetakan dikosongkan dan dibilas dengan helium, gas ringan yang masuk ke pori-pori bahan cetakan dengan cepat dan menggantikan udara. Setelah lelehan dimasukkan, gas yang lebih berat seperti argon digunakan untuk memberi tekanan pada rongga, mendorong perak ke dalam lekukan terkecil dan membantu menekan porositas penyusutan. Hasilnya bukanlah gelang "berisi helium" dalam arti harfiah; ini adalah gelang yang dicetak dalam kondisi yang dirancang untuk menghasilkan permukaan perak yang lebih bersih dan lebih mudah diprediksi. Untuk karya pesanan khusus di mana klien telah menyetujui tekstur permukaan tertentu atau hasil akhir polesan tinggi, perbedaan itu langsung terlihat.
3. Pengecoran, Pembersihan, dan Inspeksi Struktur
Setelah cetakan investasi dibakar dan mencapai suhu pengecoran, perak sterling cair dituangkan atau dibantu tekanan ke dalam rongga. Setelah mengeras dan mendingin, cetakan dipatahkan dan hasil coran mentah dipisahkan dari saluran tuang. Gelang pada tahap ini adalah benda kasar berwarna abu-putih: permukaannya mungkin masih mengandung sisa cetakan, bekas saluran tuang harus dihilangkan, dan tepinya biasanya lebih tebal daripada yang dibutuhkan dalam desain akhir.
Inspeksi pertama dilakukan di sini, sebelum penyelesaian kosmetik apa pun. Pengecor atau perajin perhiasan harus memeriksa gelang untuk memastikan tidak ada pengisian yang tidak sempurna, porositas yang terlihat, retakan, dan distorsi dimensi. Gelang yang tidak terisi penuh pada bagian yang tipis tidak dapat diselamatkan dengan pemolesan; gelang tersebut harus dicor ulang atau didesain ulang. Demikian pula, porositas pada permukaan yang terlihat mungkin hanya akan terlihat setelah pemotongan pertama dengan kikir. Mendeteksi cacat ini pada tahap pengecoran mentah akan melindungi anggaran penyelesaian dan mencegah barang yang cacat sampai ke tangan klien.
Inspeksi ini juga merupakan saat proses berbantuan helium mendapatkan tempatnya dalam alur kerja. Jika atmosfer pengecoran dan urutan tekanan telah menjalankan fungsinya, permukaan mentah seharusnya lebih padat dan lebih seragam daripada pengecoran perak dengan gravitasi, dengan lebih sedikit rongga di bawah permukaan yang menunggu untuk muncul selama pemolesan. Pembuatnya tetap harus memperkirakan akan ada pengangkatan logam, tetapi pengangkatan tersebut seharusnya memperlihatkan perak padat daripada rongga tersembunyi.
4. Pekerjaan di Meja Kerja: Pengarsipan, Perakitan, dan Kebenaran Dimensi
Hasil pengecoran mentah disempurnakan dengan tangan. Kikir dengan berbagai tingkat kekasaran digunakan untuk meratakan tepi, menghilangkan sisa-sisa saluran tuang, dan membentuk gelang sesuai penampang yang diinginkan. Untuk gelang manset atau gelang bangle, ini juga merupakan tahap di mana bukaan disesuaikan, ujung-ujungnya dibentuk, dan gelang diperiksa kesesuaiannya dengan lingkar dalam yang telah disepakati. Jika desainnya mencakup gesper atau engsel, komponen-komponen tersebut dipasang dan disolder atau dirakit sebelum dipoles akhir. Gelang adalah benda yang membutuhkan ketelitian mekanis: gesper yang terlihat benar pada pola datar mungkin akan macet setelah gelang dilengkungkan, dan engsel yang sedikit tidak sejajar akan mentransfer tekanan ke perak di sekitarnya.
Pengerjaan tangan pada tahap ini bukanlah sekadar hiasan. Ini adalah langkah yang mengubah bentuk hasil cetakan menjadi benda yang dapat dikenakan. Perajin perhiasan memeriksa gelang di tangan, mengecek keseimbangan, elastisitas, dan kenyamanan permukaan bagian dalam terhadap pergelangan tangan. Gelang pesanan khusus yang ukurannya tepat tetapi tidak nyaman berarti gagal memenuhi spesifikasinya. Di sinilah karakter permukaan mulai ditentukan: gelang manset helium yang dipoles mengkilap, gelang yang disikat, dan gelang bertekstur semuanya membutuhkan urutan pengikiran yang berbeda dan tingkat penghilangan logam yang berbeda.
5. Pra-Penyelesaian dan Pemolesan: Mengontrol Permukaan
Pemolesan sering dianggap sebagai langkah kosmetik terakhir, tetapi dalam pembuatan gelang perak, ini merupakan keputusan struktural dan ekonomis. Lapisan polesan yang sangat halus menghilangkan logam dari permukaan; jika hasil pengecoran mengandung pori-pori, pemolesan akan mengeksposnya. Oleh karena itu, urutan penyelesaian harus disesuaikan dengan kualitas hasil pengecoran dan toleransi desain terhadap penghilangan logam.
Metode penyelesaian massal seperti penggosokan atau pemolesan getar dapat digunakan untuk pra-penyelesaian, terutama jika beberapa gelang diproses bersamaan. Penggosokan dengan media yang sesuai dapat menghasilkan permukaan yang seragam dan, pada perak sterling, telah dikaitkan dengan efek pengerasan pada lapisan permukaan. Namun, penggosokan saja jarang menghasilkan permukaan yang jernih dan mengkilap seperti cermin seperti yang diharapkan dari gelang perak berkualitas tinggi. Pemolesan di meja kerja dengan roda dan senyawa yang semakin halus tetap diperlukan untuk permukaan, tepi, dan lekukan yang terlihat. Langkah terakhir harus selalu berupa pemolesan bersih dan bebas serat dengan tangan atau dengan kain pemoles perak khusus, memastikan bahwa tidak ada residu senyawa yang tersisa di bagian-bagian yang tidak terlihat.
Untuk gelang berkonsep helium, strategi penyelesaiannya harus mendukung maksud desain. Jika gelang tersebut dimaksudkan untuk terlihat ringan dan reflektif, polesan tinggi pada permukaan yang lebar dan finishing yang lebih lembut pada permukaan bagian dalam dapat meningkatkan efek tanpa membuat gelang terasa rapuh. Jika gelang tersebut dimaksudkan untuk menjadi karya seni pahatan, finishing satin atau sikat yang terkontrol mungkin lebih tepat, dengan pemolesan hanya dilakukan pada tepi yang menonjol dan bagian dalam lengkungan.
6. Pelapisan, Perlindungan Anti-Noda, dan Masalah Ketahanan
Perak sterling mudah kusam. Tembaga dalam paduan tersebut bereaksi dengan senyawa yang mengandung sulfur di udara, dan lapisan gelap yang dihasilkan sangat terlihat di area yang cekung dan pada perhiasan yang dikenakan sesekali. Untuk gelang pesanan khusus yang dimaksudkan sebagai perhiasan jangka panjang, pengelolaan kekusaman merupakan bagian dari kualitas pembuatan, bukan sesuatu yang dipikirkan kemudian.
Ada dua pendekatan umum. Pertama adalah pelapisan elektro: lapisan tipis rhodium atau emas dapat diaplikasikan di atas perak untuk memperdalam kilau dan menambahkan penghalang terhadap noda. Pelapisan rhodium menghasilkan permukaan yang cerah dan putih; pelapisan emas mengubah warna sepenuhnya. Ketebalan pelapisan penting: lapisan dekoratif yang sangat tipis akan aus di titik-titik kontak tinggi, sementara lapisan yang lebih tebal menambah daya tahan tetapi mengubah rasa dan warna perhiasan. Beberapa produsen menerapkan lapisan dasar perak sebelum pelapisan akhir untuk meningkatkan daya rekat dan kehalusan permukaan. Pendekatan kedua adalah lapisan anti-noda (e-coat): pernis elektroforesis tak terlihat yang menyegel perak terhadap oksidasi dan kelembapan. E-coat sangat berguna untuk gelang dengan lekukan rumit atau hasil akhir campuran, di mana pelapisan akan mengaburkan detail. Pilihan tergantung pada desain, preferensi warna klien, dan pola pemakaian yang diharapkan.
Untuk gelang helium pesanan khusus, spesifikasi penyelesaian harus menyatakan jenis pelapisan atau lapisan, ketebalan target jika relevan, dan hasil estetika yang telah disetujui klien. Gelang "perak cerah" yang sebenarnya dilapisi rhodium dan gelang "perak sterling" dengan lapisan anti-noda adalah produk yang berbeda, dan klien harus mengetahui produk mana yang mereka terima.
7. Penandaan Kualitas, Penandaan Laser, dan Kepatuhan
Di banyak pasar, gelang perak dengan berat tertentu atau yang ditawarkan untuk dijual sebagai barang logam mulia harus memiliki cap yang menunjukkan kemurniannya. Cap bukan hanya stempel asal; itu adalah pernyataan kemurnian yang telah diuji. Sistem nasional berbeda, tetapi prinsipnya konsisten: barang tersebut diuji, dan jika memenuhi standar yang dinyatakan—umumnya 925 untuk perak sterling—maka barang tersebut ditandai dengan tingkat kemurnian dan, di beberapa yurisdiksi, kode identifikasi unik. Penandaan laser semakin banyak digunakan untuk cap dan untuk personalisasi khusus karena tidak memerlukan kontak langsung, permanen, dan cocok untuk barang yang sudah jadi atau rumit.
Bagi produsen barang pesanan khusus, pemberian cap tanda mutu harus direncanakan dalam jadwal produksi, bukan ditambahkan sebagai layanan di menit-menit terakhir. Gelang harus cukup selesai untuk diuji mutunya, tetapi tidak terlalu jauh sehingga pemberian cap akan merusak permukaan akhir. Jika perhiasan tersebut memiliki logo klien, tanggal, atau tulisan pribadi, tata letak cap tanda mutu dan personalisasi harus diselesaikan bersama-sama sehingga tidak ada yang terlalu ramai atau ditempatkan di area yang sering mengalami gesekan. Di pasar di mana pemberian cap tanda mutu bersifat sukarela tetapi diakui secara luas, keberadaan tanda yang kredibel merupakan sinyal kualitas yang mendukung harga barang pesanan khusus.
8. Pengemasan: Perlindungan, Presentasi, dan Kerahasiaan
Gelang perak yang sudah jadi rentan terhadap kerusakan selama pengiriman. Gelang tersebut dapat tergores karena kontak dengan benda logam lain, ternoda oleh kelembapan, atau bengkok jika kemasannya tertekan. Pengemasan harus memenuhi tiga fungsi sekaligus: melindungi perhiasan, menampilkannya sebagai barang yang berharga, dan menghindari pengumuman nilai jualnya kepada pihak yang oportunis.
Kemasan bagian dalam sebaiknya dimulai dengan tisu bebas asam atau kantong lembut, yang dibungkus satu per satu di sekitar gelang untuk mencegah goresan dan kusut. Strip atau kantong anti-noda menambahkan penghalang lebih lanjut terhadap oksidasi selama pengiriman. Gelang yang telah dibungkus kemudian diletakkan di dalam kotak perhiasan yang kokoh atau kompartemen berlapis bantalan; gelang tidak boleh dibiarkan bergerak bebas di dalam kotak yang lebih besar. Kemasan luar bermerek dapat meningkatkan pengalaman membuka kemasan, tetapi harus ditempatkan di dalam karton luar polos tanpa merek agar pengiriman tidak menunjukkan bahwa itu adalah "perhiasan mewah" di depan pintu. Kemasan luar bergelombang adalah pilihan standar praktis untuk setiap pengiriman perhiasan yang diasuransikan, dan bahan pengisi ruang kosong harus digunakan di semua sisi agar kotak bagian dalam tidak bergeser.
9. Pengiriman, Asuransi, dan Pengantaran
Tahap terakhir adalah logistik, dan di sinilah banyak proyek perhiasan kustom kehilangan kualitas yang telah dibangun di bengkel. Perusahaan pengiriman memiliki batasan nilai yang dinyatakan dan persyaratan pengemasan yang berbeda untuk perhiasan. Beberapa membatasi pengiriman perhiasan hingga nilai yang dinyatakan maksimum per paket; yang lain memerlukan kotak kardus untuk barang yang diasuransikan di atas ambang batas tertentu. Untuk gelang kustom bernilai tinggi, layanan dengan konfirmasi tanda tangan dan rantai kepemilikan yang terdokumentasi sangat tepat; layanan terdaftar atau diasuransikan sepenuhnya ada justru untuk barang-barang yang kerugiannya akan sulit ditanggung.
Pembuat juga harus memasukkan jangka waktu pengiriman yang realistis ke dalam perjanjian klien. Produksi gelang perak kustom biasanya melibatkan beberapa tahapan berurutan: persetujuan desain dan CAD, pencetakan pola, pengecoran, pengerjaan di meja kerja, pemolesan, pelapisan, pemberian cap, dan pengemasan. Waktu tunggu beberapa minggu adalah hal yang normal untuk perhiasan perak yang dibuat sesuai pesanan, dan pekerjaan kustom yang kompleks dapat melebihi itu. Memberikan tanggal pengiriman tanpa memperhitungkan waktu pemrosesan cap atau waktu transit kurir akan menimbulkan kekecewaan yang dapat dihindari. Jadwal profesional mencakup waktu tambahan untuk pengecoran ulang atau koreksi penyelesaian, karena perhiasan kustom yang diproses terburu-buru melalui inspeksi belum benar-benar selesai.
Kesimpulan
Pembuatan perhiasan perak gelang helium kustom, pada dasarnya, merupakan rangkaian keputusan terkontrol daripada tindakan penciptaan tunggal yang dramatis. Tahap desain menentukan objek dan persyaratan mekanisnya. Tahap pengecoran menggunakan atmosfer dan tekanan—termasuk helium sebagai gas pembilas ringan—untuk menghasilkan permukaan perak yang dapat bertahan dari proses finishing. Tahap pengerjaan dan pemolesan mengubah hasil pengecoran tersebut menjadi gelang yang nyaman dipakai. Pelapisan atau pelapisan elektroforesis menentukan bagaimana permukaan akan menua. Penandaan mutu memastikan jenis logam yang sebenarnya. Pengemasan dan pengiriman melindungi barang jadi dan mengirimkannya tanpa mengurangi perhatian yang diberikan dalam pembuatannya.
Kata “helium” dapat tetap menjadi bahasa desain, nama produk, atau referensi untuk atmosfer pengecoran; yang penting adalah proses manufaktur di baliknya transparan dan disiplin. Klien yang memesan gelang perak khusus berhak mengetahui kemurnian perak, metode pengecoran, spesifikasi penyelesaian, dan jadwal pengiriman. Pembuat yang dapat menjawab pertanyaan-pertanyaan tersebut dengan tepat—dan yang memasukkan pengecoran dengan bantuan helium, penandaan yang tepat, dan logistik perlindungan ke dalam harga yang dikutip—menawarkan sesuatu yang lebih berharga daripada sekadar benda dekoratif. Mereka menawarkan gelang yang akan tetap mudah dikenali setelah bertahun-tahun dipakai.