Comment faire fabriquer vos bijoux en argent 925 chez JINGYING
Lancer une collection de bijoux en argent sterling 925 sur le marché exige bien plus qu'un simple croquis ; il faut un partenaire de fabrication capable de traduire l'intention du designer en pièces homogènes, prêtes à la vente et produites en grande série. Pour les créateurs indépendants, les marques émergentes et les détaillants établis, l'écart entre le concept et le produit fini est crucial pour la réussite ou l'échec de la plupart des projets. JINGYING, fabricant OEM/ODM basé à Guangzhou et fondé en 1998, a bâti sa réputation sur sa capacité à combler cet écart depuis plus de vingt ans. Cet article vous propose un guide pratique pour appréhender le processus de fabrication de JINGYING, du premier fichier CAO au contrôle qualité final, afin d'aborder ce partenariat avec clarté et sérénité.
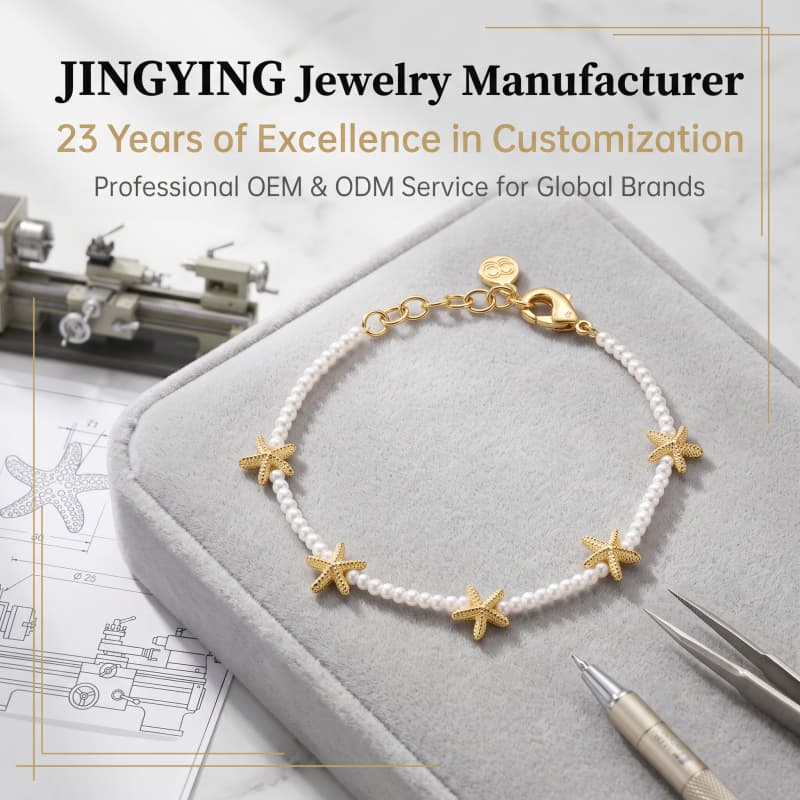
Pourquoi JINGYING : Échelle, intégration et concentration sur les matériaux
JINGYING est un fabricant verticalement intégré, spécialisé dans l'argent sterling 925 et le cuivre plaqué or véritable. Avec une capacité de production mensuelle de plus de 100 000 pièces, l'entreprise propose aux joailliers, détaillants et grossistes du monde entier une solution complète, de la conception au conditionnement en marque blanche, en passant par le prototypage, la fonte, la finition et le contrôle qualité. Cette envergure est assurée par plusieurs sites de production spécialisés et une équipe de techniciens qualifiés, permettant à JINGYING de répondre aussi bien aux commandes importantes des marques établies qu'aux petites séries des créateurs émergents.
L'accent stratégique mis sur l'argent 925 est significatif. L'argent sterling – un alliage composé à 92,5 % d'argent pur et à 7,5 % d'autres métaux, généralement du cuivre – offre un matériau de luxe hypoallergénique, durable et accessible. Les artisans de JINGYING maîtrisent parfaitement les procédés nécessaires à son travail, de la fonte à cire perdue au rhodiage en passant par le sertissage. Pour les marques qui se lancent sur le marché de l'argent, cette spécialisation se traduit par une production plus fluide et des résultats plus prévisibles.
Étape 1 : Transfert de la conception et développement CAO
Le processus de fabrication débute par la conception et le développement de prototypes. Les clients peuvent soumettre un fichier CAO finalisé, une photographie de référence ou un concept préliminaire ; l’équipe de conception interne de JINGYING peut également développer des idées en collaboration. L’entreprise utilise la modélisation CAO/FAO pour transformer les concepts en prototypes tridimensionnels précis, en respectant des tolérances de ±0,1 mm – un niveau de précision essentiel lorsqu’un design doit rester constant pour des milliers d’unités produites.
Pour les clients fournissant des fichiers CAO existants, l'équipe technique de JINGYING peut consacrer un temps considérable à l'optimisation de la conception en vue de la fabrication : ajustement de l'épaisseur des parois, renforcement des points de contrainte et simulations d'écoulement dans le moule. Cette approche axée sur l'ingénierie garantit que la vision du concepteur est fidèlement retranscrite avant le lancement de la production en série, évitant ainsi de constater son inapplicabilité une fois l'outillage commandé. Pour les pièces simples, le développement CAO peut être réalisé en trois à sept jours ouvrables ; les conceptions complexes peuvent nécessiter plusieurs cycles de révision, et l'approbation de la conception représente souvent le principal goulot d'étranglement du processus.
Étape 2 : Prototypage et création du moule
Une fois le modèle CAO approuvé, JINGYING utilise des imprimantes 3D SLA/DLP pour créer un prototype en résine sous 24 à 48 heures, selon la taille et la complexité de la pièce. Ce prototype physique permet au client d'apprécier le rendu et les proportions du design avant de lancer la fabrication du moule en acier. L'approbation du client est indispensable avant le début de l'outillage.
La fabrication du moule est l'étape cruciale pour la régularité de chaque pièce produite. JINGYING utilise un fraisage CNC de précision pour usiner un modèle maître en acier avec une précision de 0,01 mm, puis procède à l'injection de caoutchouc pour créer le moule de production. Pour les pièces à la géométrie complexe, comme les boucles d'oreilles à charnières ou les modèles composés de plusieurs éléments, un moule en plusieurs parties peut être nécessaire. La complexité du moule influe directement sur le temps de fabrication et le coût de l'outillage. Pour les modèles issus du catalogue, aucun frais de moule n'est facturé ; les créations sur mesure font généralement l'objet de frais de moule allant de 35 $US à 50 $US par modèle.
Étape 3 : La technique de la cire perdue
La fonte est la technique de base de la fabrication de bijoux en argent. JINGYING utilise la fonte à cire perdue, une technique restée fondamentalement inchangée depuis des siècles, mais qui bénéficie grandement de la précision moderne. L'argent sterling 925 en fusion, chauffé à son point de fusion d'environ 961 °C, est coulé dans des moules de précision, reproduisant fidèlement chaque courbe, chaque détail de filigrane et chaque texture de surface du modèle original. Pour les pièces en cuivre destinées au plaquage or, un procédé similaire est utilisé : le substrat en laiton est façonné par impression à la cire haute résolution et moulage en plâtre, puis nettoyé, poli et préparé pour la galvanoplastie.
Pour les petites séries, le cycle de fonderie peut être réalisé en un à trois jours. Pour les commandes importantes, la fonderie peut être échelonnée sur plusieurs lots afin de garantir la qualité et la productivité. Le choix entre l'argent et le cuivre comme substrat ne repose pas sur la supériorité de l'un sur l'autre ; il s'agit d'une stratégie de matériaux permettant à une marque de proposer différents niveaux de prix et de toucher différentes émotions avec un seul partenaire de fabrication.
Étape 4 : Limage manuel, polissage et finition de surface
Chez JINGYING, les pièces brutes de fonderie ne sont pas simplement brassées et expédiées. Chaque pièce fait l'objet d'un limage manuel méticuleux, où les artisans affinent les arêtes et les surfaces à l'aide de limes à grain varié. C'est là que le savoir-faire humain complète la précision de la machine : l'œil exercé de l'artisan vérifie la justesse de la forme, s'assure qu'aucun défaut de fonderie n'échappe à la détection et que la surface est parfaitement préparée pour les finitions ultérieures.
Le polissage transforme ensuite une pièce moulée fonctionnelle en un bijou. L'entreprise utilise un polissage en plusieurs étapes, passant de meules abrasives grossières à des meules en tissu de coton fin enduites de cire à polir, pour obtenir une surface miroir. Pour les pièces nécessitant une finition mate ou satinée, les techniques de ponçage et de sablage permettent de créer des textures de surface maîtrisées plutôt qu'un éclat uniforme. C'est lors de cette étape de finition que se révèle la qualité tactile d'une collection : ce détail qui distingue une pièce haut de gamme d'une pièce ordinaire.
Étape 5 : Galvanoplastie et protection anti-ternissement
Le traitement de surface par électrolyse est le domaine où les compétences techniques de JINGYING prennent tout leur sens pour les marques évoluant dans des environnements de vente au détail exigeants. Pour les pièces en argent sterling 925, un plaquage au rhodium est appliqué afin d'en rehausser l'éclat et d'assurer une résistance au ternissement, un facteur essentiel pour préserver l'attrait du produit tout au long de sa durée de vie en magasin. La tendance de l'argent à s'oxyder constitue son principal point faible, et une stratégie de plaquage bien maîtrisée est indispensable pour toute collection d'argent commercialisée.
JINGYING exploite son propre atelier de galvanoplastie intégré, une intégration verticale qui élimine les retards, les variations de qualité et les problèmes de communication qui surviennent lorsqu'une usine sous-traite le traitement de ses produits. Chaque commande est traitée sous supervision directe, avec un contrôle précis du bain, une épaisseur stable et une couleur uniforme pour l'ensemble du lot. L'atelier est équipé pour réaliser une gamme complète de finitions : plaqué or 18 carats, plaqué or rose, plaqué rhodium, plaquage imitation platine, plaqué argent, finition canon de fusil, finitions antiques et oxydées, ainsi qu'une variété de plaquages de couleurs tendance.
Pour les pièces en cuivre, le plaquage or véritable est réalisé selon un procédé multicouche : le substrat en laiton reçoit d’abord une couche barrière en nickel ou en alliage pour garantir l’adhérence et la résistance à la corrosion, puis la couche d’or est déposée par électrolyse à l’épaisseur spécifiée. L’entreprise respecte les normes nationales en matière de plaquage or, assurant ainsi une épaisseur de revêtement égale ou supérieure au minimum de 0,5 µm requis par la norme QB/T 1131-2005. Des couches plus épaisses sont disponibles pour les applications haut de gamme. Un revêtement électrophorétique anti-ternissement optionnel – une laque électrophorétique ultra-mince – protège le bijou contre l’oxydation et l’humidité, offrant une protection supplémentaire aux pièces destinées aux climats humides ou à un stockage prolongé.
Étape 6 : Sertissage des pierres et personnalisation à valeur ajoutée
Si vos créations incluent des pierres précieuses, des oxydes de zirconium ou d'autres types de sertissage, JINGYING propose un sertissage à la main réalisé avec des machines de micro-incrustation importées du Japon. L'entreprise affirme que ce procédé garantit un taux de 99 % de pierres non perdues pour les oxydes de zirconium de qualité 5A. Le sertissage à lui seul peut augmenter le coût du métal de base d'un bijou de 20 % à 50 %, selon que les pierres sont serties à la machine ou à la main. Les sertissages micro-pavés et à la cire sont plus complexes et donc plus onéreux que les sertissages à griffes classiques.
Outre le sertissage, JINGYING propose la gravure, le remplissage d'émail et le travail en relief 3D. La gravure de logo, essentielle pour la notoriété de la marque, coûte généralement 0,16 USD par pièce supplémentaire pour les commandes de 100 pièces ou plus. La gravure laser est disponible pour une précision et une durabilité accrues. L'emballage personnalisé est également possible : boîtes, pochettes et cartes personnalisées sont proposées à partir de 0,65 à 0,85 USD par pièce pour les commandes de 100 à 200 pièces.
Comprendre les coûts, la quantité minimale de commande et les délais de livraison
L'un des atouts majeurs de JINGYING pour les marques émergentes réside dans sa faible quantité minimale de commande. L'usine propose la personnalisation en petites séries à partir de seulement 50 pièces par modèle pour l'argent 925, la rendant ainsi accessible aux startups et aux petites marques. Pour les articles en cuivre, la quantité minimale de commande peut descendre jusqu'à 30 pièces pour les modèles simples. Cette flexibilité constitue un avantage considérable par rapport à de nombreux fabricants qui exigent des centaines, voire des milliers de pièces par commande.
Les coûts se répartissent en plusieurs catégories. Des frais de conception et de développement peuvent s'appliquer si l'usine crée un modèle original, généralement de 50 à 200 USD par modèle. Les frais de moule pour les modèles personnalisés varient généralement de 35 à 50 USD par modèle. Les frais d'échantillon varient d'environ 40 à 110 USD, selon la complexité, et sont souvent remboursables lors d'une commande en gros. Le coût des matières premières pour l'argent 925 fluctue en fonction des cours du marché ; le coût principal est celui de l'argent lui-même, une chaîne de collier standard de 45 cm pesant entre 8 et 10 grammes. Les frais de main-d'œuvre et de fabrication pour un collier basique en argent 925 donnent généralement un prix départ usine de 85 à 130 ¥ par pièce pour les modèles simples sans marque et sans valeur ajoutée.
Les délais de livraison varient selon l'étape du projet. Le développement d'un échantillon prend environ 7 à 10 jours, et la production en série environ 20 à 30 jours. Une fois la conception finalisée et l'acompte versé, le client peut généralement s'attendre à recevoir les produits finis sous quatre à six semaines, hors délai de transport. Cependant, la durée totale du projet – incluant les itérations de conception, les révisions CAO, les phases d'approbation des échantillons et la prise de décision du client – s'étend généralement de six à douze semaines. Cet écart s'explique par la différence entre le temps de production et la durée totale du projet : la production débute une fois la conception validée, tandis que la durée totale inclut les allers-retours souvent imprévisibles liés au développement créatif.
Contrôle qualité : Inspection à chaque étape
La capacité de production est vaine sans constance, et le système qualité de JINGYING repose sur un contrôle à chaque étape de la production, et non sur un simple contrôle final. Le processus débute par la vérification des matières premières : les alliages d'argent et de laiton sont analysés par fluorescence X (XRF) afin de confirmer leur composition et leur pureté avant toute entrée en production. L'injection de cire et la coulée sont contrôlées pour garantir la précision dimensionnelle et la qualité de surface. Après polissage, l'uniformité de la finition et l'absence de défauts de surface sont vérifiées. Le contrôle de la galvanoplastie vérifie l'épaisseur, l'adhérence et la constance de la couleur du revêtement. Le contrôle final du produit applique un contrôle qualité à 100 % portant sur les dimensions, les performances et l'aspect visuel.
L'intégrité des matériaux est vérifiée et non présumée. Toutes les pièces en argent sterling 925 produites par JINGYING sont poinçonnées « S925 », gage de pureté de l'argent reconnu internationalement. Pour les commandes initiales importantes, des rapports d'analyse établis par des laboratoires accrédités tels que SGS ou Bureau Veritas sont disponibles sur demande. Concernant les pièces en cuivre plaquées or, les niveaux de libération de nickel sont contrôlés afin de respecter les normes REACH et RoHS, une exigence incontournable pour les marques commercialisant des articles en contact avec la peau sur les marchés européens et nord-américains. Pour les bijoux sertis de pierres, chaque pièce est contrôlée individuellement à l'aide d'une aiguille en acier afin de garantir la sécurité des pierres. Enfin, les pièces finies sont soumises à un test de chute de trois mètres pour vérifier que les pierres ne se détachent pas.
Protection de la propriété intellectuelle : Accord de confidentialité obligatoire et interdiction de reproduction
Pour les marques évoluant sur des marchés concurrentiels, la protection de la propriété intellectuelle en matière de design est une préoccupation majeure. Le processus de collaboration de JINGYING est structuré en conséquence : il ne débute pas par un devis, mais par un accord de confidentialité juridiquement contraignant. Avant tout partage de fichiers de design, d’esquisses ou de dessins CAO, les deux parties signent un accord de confidentialité qui définit des obligations claires de confidentialité et prévoit des sanctions juridiques en cas de violation.
Les protocoles internes restreignent davantage l'accès aux fichiers de conception des clients, les ressources numériques étant stockées sur des serveurs sécurisés aux autorisations limitées. Pour les clients exigeant une séparation maximale, JINGYING peut mettre en place des lignes de production indépendantes dédiées à des projets OEM spécifiques, garantissant ainsi que les designs d'une marque ne soient jamais produits sur la même chaîne que ceux de la concurrence. L'entreprise applique également une politique stricte interdisant la reproduction ou la revente de designs exclusifs : une fois développé pour un client, un design reste sa propriété intellectuelle, et JINGYING ne fabrique pas de produits concurrents basés sur des designs propriétaires ni ne vend ces designs à des tiers. Cette combinaison de garanties contractuelles, physiques et politiques répond à la principale crainte des marques dans le cadre d'une relation OEM : que leur différenciation soit diluée par le partenaire même chargé de sa production.
Conclusion : Un partenariat de fabrication conçu pour Silver
Confier la fabrication de vos bijoux en argent 925 à JINGYING n'est pas une simple transaction, mais un véritable partenariat structuré, avec des étapes clairement définies, des transferts de responsabilité documentés et de multiples contrôles qualité. La préparation est essentielle : un cahier des charges précis, des objectifs de volume réalistes et une bonne compréhension des coûts garantissent une collaboration fructueuse. L'intégration verticale de JINGYING – de la fonte et du plaquage en interne à l'assemblage final et au conditionnement – allège la coordination pour la marque et accélère la mise en rayon. Pour les créateurs et les marques soucieux de développer une collection en argent alliant qualité des matériaux et constance de fabrication, JINGYING offre une solution à la fois industrielle et artisanale. La première étape est simple : prenez contact, signez l'accord de confidentialité et partagez votre vision. Le reste est un processus éprouvé, fruit de vingt-trois ans d'expérience dans la fabrication de bijoux en argent.