Du plan numérique au pendentif fini : les coulisses du processus de fabrication du collier cœur en pierre de naissance
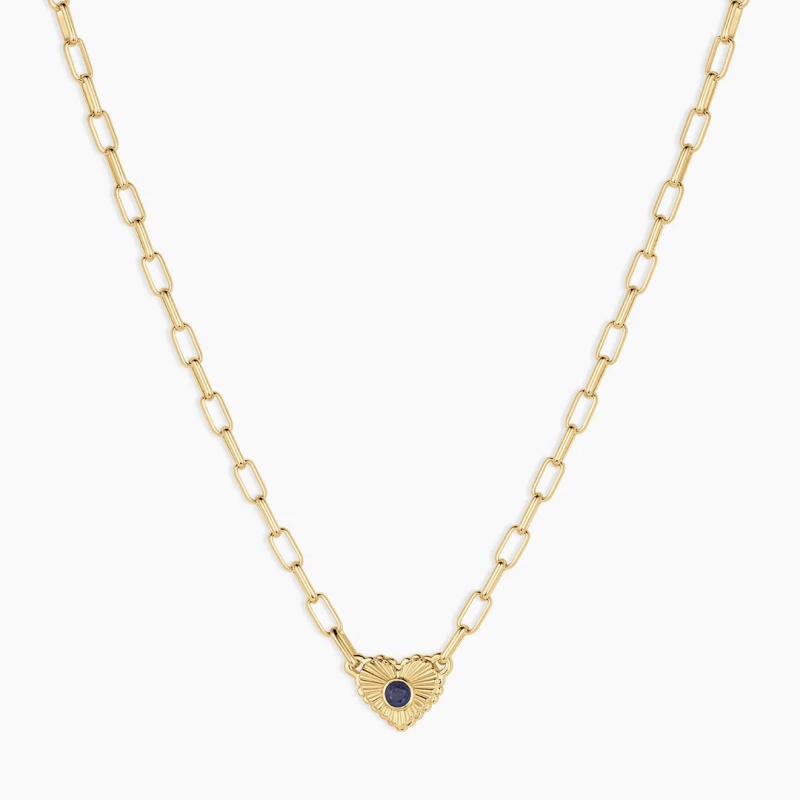
Un collier de naissance en forme de cœur paraît simple en vitrine : une monture métallique en forme de cœur, une pierre calibrée d’une couleur exclusive, une chaîne, un fermoir. Derrière cette apparente simplicité se cache une chaîne de fabrication rigoureuse où chaque millimètre de géométrie des griffes, chaque dixième de micron d’épaisseur de placage et chaque degré de température de coulée déterminent si dix mille pendentifs identiques arrivent prêts à la vente en entrepôt, ou si une commande importante est compromise par des défauts de fabrication, des pertes de pierres et des retours. Comprendre le processus de fabrication, de la conception CAO à la production en série, est essentiel pour toute personne qui conçoit, développe ou commercialise des colliers de naissance.
Cahier des charges : Transformer un concept en spécifications de production
Le processus ne commence pas par un croquis. Il débute par un cahier des charges précisant ce que l'usine est censée fabriquer. Pour un collier en forme de cœur orné d'une pierre de naissance, le cahier des charges doit spécifier le métal de base (acier inoxydable 316L, argent sterling, or 14 carats ou alliage de laiton), le type et la qualité de la pierre, les dimensions du cœur, la longueur et l'épaisseur de la chaîne, le type de fermoir, les spécifications du plaquage, le poids cible avec tolérance et la quantité minimale de commande. Une simple photo de référence ne constitue pas un document de production. Sans un cahier des charges signé traduisant le design en spécifications mesurables, l'échantillonnage est réalisé dans l'incertitude, et la production en série hérite de cette incertitude à grande échelle.
Ceci est particulièrement important pour les bijoux de naissance, car la pierre représente le cœur émotionnel du produit et son point faible le plus fréquent. Le cahier des charges doit préciser si la pierre de naissance est naturelle, synthétique, en oxyde de zirconium, en verre ou émaillée, et si les pierres sont calibrées pour une production en série. Les pierres calibrées sont dimensionnées avec une grande précision (souvent ±0,1 mm, voire moins en production de masse) afin que chaque pierre d'un même lot puisse être sertie dans le même support sans ajustement manuel individuel. Si les pierres ne sont pas calibrées, le sertissage se transforme en un tri manuel, et l'homogénéité d'une commande en gros devient impossible à garantir.
Conception CAO : Ingénierie du cœur pour la coulabilité et la prise
Une fois le cahier des charges validé, la conception passe à la conception assistée par ordinateur (CAO). La CAO en joaillerie n'est pas un simple rendu décoratif ; il s'agit de l'étape d'ingénierie où le comportement physique de la pièce finie est déterminé. Pour un pendentif en forme de cœur, le modèle CAO définit l'épaisseur des parois du cadre, la géométrie de la bélière, le logement de la pierre de naissance, la structure du sertissage (griffes ou chaton) et les jeux internes permettant l'écoulement du métal lors de la fonte.
Un fichier CAO bien conçu permet d'éviter trois défauts de production courants : la porosité due à une épaisseur de paroi irrégulière, la perte de pierre à cause de griffes trop petites et l'usure du plaquage causée par des arêtes internes vives qui retiennent la solution de plaquage. L'ingénieur CAO travaille avec des tolérances d'environ 0,05 à 0,1 mm sur les sertissages, la hauteur des griffes et les dimensions des canaux. Pour un pendentif en forme de cœur avec une pierre de naissance sertie clos, l'épaisseur de la paroi du sertissage doit être contrôlée avec précision : trop fine, la pierre n'est pas bien maintenue ; trop épaisse, le pendentif devient inutilement lourd, ce qui augmente le coût unitaire du métal et le poids d'expédition. Pour un cœur serti à griffes, la géométrie des griffes doit être suffisamment robuste pour résister au sertissage sans fracturer la pierre, tout en étant suffisamment fine pour préserver la délicatesse visuelle du contour du cœur.
L'étape de CAO détermine également l'orientation du cœur sur l'arbre de coulée et vérifie si sa géométrie comporte des contre-dépouilles ou des cols fins susceptibles d'engendrer des porosités de retrait lors de la solidification. Un fichier CAO prêt pour la production est optimisé pour une coulée propre et une prise solide, et non pas simplement pour un rendu convaincant. Les marques examinent généralement les rendus sous trois ou quatre angles et approuvent le fichier avant de passer au prototypage ; toute modification après validation du fichier CAO relance la chaîne de production du moule et des échantillons, ce qui représente un coût important.
Prototypage : la première vérification de la réalité physique
Le fichier CAO validé est imprimé en haute résolution en résine ou en cire pour créer un prototype physique. C'est la première fois que le design prend forme sous forme d'objet tangible, et c'est là que les erreurs géométriques passées inaperçues à l'écran deviennent évidentes : une griffe trop fine pour maintenir la pierre, une bélière mal positionnée sur la chaîne, un cœur trop lourd ou trop léger pour l'usage prévu. Avec une résolution de 25 microns par couche, le prototype est suffisamment précis pour évaluer la géométrie des griffes et la finition de surface avant de lancer la fabrication du moule de production.
Pour un collier avec pierre de naissance, le prototype est équipé d'une pierre d'essai de la taille et de la forme spécifiées. Le sertisseur ou le technicien vérifie la bonne mise en place de la pierre, la tension adéquate des griffes et l'alignement du pendentif cœur avec la pierre vers l'avant, sans torsion sur la chaîne. L'équilibre du pendentif est crucial : un cœur déséquilibré, avec une bélière décentrée, tournera lorsqu'on le portera, et aucun polissage ne pourra corriger ce défaut d'équilibre. Si le prototype est validé, le fichier est envoyé à la fabrication du moule. Dans le cas contraire, le fichier CAO est modifié et réimprimé — un processus itératif essentiel pour éviter la multiplication des problèmes lors d'une production en série.
Fabrication de moules et fonderie à cire perdue : du prototype au métal
La production en série d'un collier en forme de cœur orné d'une pierre de naissance repose presque toujours sur la technique de la cire perdue, la norme du secteur pour reproduire fidèlement les formes détaillées des bijoux en métaux précieux et communs. Le prototype validé sert à créer un moule de production, généralement en caoutchouc ou en silicone, permettant une injection de cire répétable. À partir de ce moule, des copies en cire du pendentif en forme de cœur sont injectées, inspectées pour détecter les bavures ou les retraits, puis assemblées sur une tige centrale en cire appelée arbre. Les pièces les plus légères sont placées en haut de l'arbre et les plus lourdes en bas afin de maintenir l'équilibre lors de la coulée.
L'arbre en cire est ensuite placé dans un moule en acier et recouvert de plâtre de revêtement, un matériau fin et résistant à la chaleur. Le moule est chauffé dans un four, ce qui fait fondre la cire et crée une cavité dans le revêtement. Du métal en fusion – argent massif, alliage d'or, laiton ou acier inoxydable selon le programme – est coulé dans cette cavité par centrifugation ou sous vide afin de garantir le remplissage précis des détails et des logements des griffes. Après refroidissement, le revêtement est cassé, l'arbre coulé est découpé en pièces individuelles et chaque pièce est inspectée afin de vérifier la porosité, le remplissage et la précision dimensionnelle.
La fonte est l'étape la plus délicate du processus. Une fonte défectueuse est irrémédiable, même après polissage ou sertissage. La porosité – cavités internes ou piqûres de surface dues à l'emprisonnement de gaz ou au retrait lors de la solidification – peut se manifester par de minuscules points noirs visibles uniquement après polissage, ou par des points de faiblesse structurels susceptibles de casser une griffe lors du sertissage. Les cols fins entre les sections plus épaisses d'un cœur sont une cause classique de porosité de retrait, et la solution la plus sûre consiste souvent à modifier le design plutôt qu'à ajuster les paramètres de fonte. Pour un collier cœur orné d'une pierre de naissance, l'étape de fonte doit également tenir compte du retrait du métal : en refroidissant, le métal se contracte, et le moule doit être dimensionné en conséquence afin que les dimensions finales du cœur et de la pierre correspondent aux spécifications CAO.
Sertissage de pierres : le cœur de l'opération, qui repose sur le savoir-faire.
Les pièces moulées ayant passé le contrôle qualité sont ensuite serties. Chaque pierre de naissance est alors placée et fixée dans son logement. Cette étape, la plus délicate et exigeante en termes de savoir-faire, nécessite l'intervention d'un sertisseur travaillant sous loupe. Ce dernier ajuste chaque griffe pour maintenir la pierre à la tension idéale : suffisamment serrée pour l'immobiliser, mais suffisamment lâche pour éviter toute rupture. Une sonde en laiton permet de vérifier la tension, et chaque pierre est inspectée sous un grossissement de 10x avant la validation de la pièce.
Les différents types de sertissage présentent des risques de défaillance différents. Les sertissages à griffes peuvent se rompre lorsque la géométrie des griffes est sous-dimensionnée dans le fichier CAO. Les sertissages clos, fréquents sur les pendentifs en forme de cœur car le bord métallique continu protège la pierre et crée une silhouette épurée, peuvent se rompre lorsque la paroi du sertissage est trop fine pour retenir la pierre ou trop épaisse pour être pressée correctement sur son rondiste. Les sertissages pavés sur un contour de cœur peuvent se rompre lorsque les perles sont trop petites pour maintenir les pierres. La perte de pierres sur le terrain est presque toujours due à un sertisseur qui a négligé le contrôle de tension ou à un fichier CAO dont le sertissage est sous-dimensionné. Pour un programme de pierres de naissance, où un même modèle peut être expédié dans douze couleurs de pierres différentes, l'équipe de sertissage doit également garantir l'homogénéité des couleurs au sein du lot et vérifier que chaque pierre correspond à la référence de couleur principale approuvée sous un éclairage standardisé.
Pré-polissage, polissage final et placage
Avant le sertissage, le métal est prépoli. Les surfaces inaccessibles une fois la pierre de naissance montée sont lissées et brillantes, puis le bijou est nettoyé aux ultrasons pour éliminer les résidus de polissage. Négliger le prépolissage entraîne l'apparition de zones ternes sous la pierre ou un mauvais contact entre le métal et la gemme, ce qui compromet l'esthétique et la durabilité.
Après le sertissage, la pièce subit le polissage final, un processus de finition de surface en plusieurs étapes qui commence par l'utilisation d'abrasifs grossiers, se poursuit par un polissage fin, jusqu'à l'obtention de la finition miroir ou satinée souhaitée. Le polissage élimine les bavures de fonderie, les marques de limage et les rayures d'outillage, et harmonise le sertissage afin que les griffes ou le chaton semblent parfaitement intégrés à la forme du cœur. Pour les programmes commerciaux de pierres de naissance, la finition doit être reproductible sur des milliers d'unités ; le processus de polissage est donc documenté par une séquence d'abrasifs et des critères d'inspection précis, et non laissé à l'appréciation individuelle.
Le placage suit le polissage. Les métaux blancs, comme l'argent sterling, sont généralement rhodiés pour plus de brillance et une meilleure résistance au ternissement ; les bijoux dorés sont plaqués or ou bénéficient d'un revêtement PVD ; les bijoux en acier inoxydable peuvent être revêtus d'un revêtement PVD coloré pour une durabilité accrue. L'épaisseur du placage doit être spécifiée numériquement – et non pas simplement « placage épais » – car un placage trop fin s'use aux points de contact fréquents, comme la bélière et le fermoir, exposant le métal de base et provoquant des décolorations. Pour les colliers de pierre de naissance, des épaisseurs de placage de 0,3 µm à 3,0 µm sont disponibles selon les exigences de durabilité de la marque, et un triple rhodiage est parfois appliqué pour une protection renforcée. Les traitements anti-ternissement et les sertissages renforcés répondent directement aux deux principaux problèmes rencontrés par les consommateurs de bijoux de naissance : la perte de la pierre et la décoloration.
Contrôle qualité : là où la constance en série se gagne ou se perd
Le contrôle qualité ne se limite pas à une simple inspection en fin de chaîne. Dans un programme de fabrication de colliers de pierres de naissance bien géré, le contrôle qualité est intégré à chaque étape du processus. Les pierres entrantes sont testées par lots par rapport à un nuancier de référence. Les pièces moulées sont inspectées pour vérifier leur porosité et leur précision dimensionnelle avant le sertissage. Les pierres serties sont contrôlées à la loupe pour vérifier leur tension et leur alignement. Les pièces plaquées sont contrôlées pour vérifier l'épaisseur et l'adhérence du revêtement. L'inspection finale vérifie la sécurité des pierres, leurs dimensions, leur poids, le bon fonctionnement du fermoir et la finition de surface.
Le protocole de « l'échantillon de référence » est essentiel à la constance de la production en série. Une fois le prototype approuvé, il devient la référence technique définitive pour la chaîne de production. L'équipe de contrôle qualité compare les pièces finies à l'échantillon de référence afin de vérifier les spécifications, les tolérances et la finition. Des inspections en plusieurs étapes garantissent que chaque unité de la commande en série est conforme à la référence approuvée. Les plans d'échantillonnage des limites de qualité acceptables (LQA) définissent le nombre de pièces inspectées et les niveaux de défauts tolérés, tandis que les tests fonctionnels (ouverture et fermeture du fermoir, résistance à la traction de la chaîne, contrôles de sécurité des pierres) vérifient la résistance à l'usure du collier. Pour les commandes à risque plus élevé, une inspection par un tiers et des tests de matériaux peuvent être effectués afin de confirmer la composition de l'alliage, le relargage de nickel et l'épaisseur du plaquage par rapport aux spécifications.
Production en série : passage à l'échelle sans dérive
La production en série ne commence qu'après validation de l'échantillon et validation du prototype. Des moules de production robustes sont préparés pour le moulage en grande série, et l'usine traite la commande en plusieurs étapes contrôlées : moulage, assemblage, soudage laser pour une durabilité accrue, sertissage des pierres, polissage, plaquage et contrôle qualité final. Le soudage laser est souvent utilisé pour les joints et les fixations de bélière car il offre une liaison plus solide et plus nette que le brasage traditionnel et réduit les risques de dommages thermiques aux pierres environnantes.
Le principal défi de la production en série n'est pas de fabriquer un seul collier de qualité, mais de produire dix mille colliers parfaitement identiques à l'échantillon approuvé. Cela exige une planification rigoureuse des tolérances à chaque étape. Le diamètre des pierres est maintenu avec une grande précision afin que les sertissages ne nécessitent aucun réglage individuel. L'épaisseur des parois des chatons est standardisée pour tous les modèles de pendentifs, garantissant ainsi un maintien optimal des pierres sans alourdir inutilement le métal. L'épaisseur du plaquage est contrôlée par des paramètres de processus et non par l'opérateur. L'étiquetage des lots, le code-barres et l'intégration de la marque dans l'emballage permettent à l'usine de retracer le lot de production de chaque collier fini, une information essentielle pour la gestion de tout problème de qualité survenant après expédition.
Les délais de livraison pour les commandes groupées de colliers de naissance sont généralement de 25 à 45 jours ouvrables après validation du design final et réception de l'acompte, en fonction du volume et de la complexité technique. Les réassorts sont plus rapides car les fichiers de conception et les moules sont archivés, et le prototype sert de référence pour la production. Cette infrastructure d'archivage permet à une marque de décliner un collier cœur orné d'une pierre de naissance, d'un prototype unique à une collection saisonnière, sans avoir à repenser entièrement le modèle à chaque fois.
Conclusion : Le collier est le processus
Un collier en forme de cœur orné d'une pierre de naissance est souvent présenté comme un cadeau simple et chargé d'émotion. Sa fabrication en série est le fruit d'une série de décisions d'ingénierie complexes où chaque étape compte. Le cahier des charges définit la pierre et le métal. La CAO détermine si le cœur peut être moulé avec précision et si la pierre peut être maintenue en toute sécurité. Le prototype révèle ce que l'écran masquait. La fonte transforme la géométrie en métal, et le sertissage transforme ce métal en un bijou à porter. Le polissage et le plaquage déterminent l'aspect du collier et sa durabilité. Le contrôle qualité, réparti à chaque étape et basé sur un échantillon de référence, garantit que la dix millième pièce est aussi fiable que la première. La production en série fonctionne non pas parce qu'une étape est complexe, mais parce que chaque étape est contrôlée, inspectée et validée avant le passage à la suivante. Pour les marques qui s'approvisionnent en bijoux en pierre de naissance, l'usine qui appréhende le processus comme une séquence d'opérations contrôlées est celle qui assure une qualité constante d'un lot à l'autre ; tandis que celle qui le considère comme une simple production à la chaîne réserve des surprises.