Le marché des boucles d'oreilles modernes a connu une transformation profonde. La boucle d'oreille unique et imposante a laissé place à la composition soignée : une accumulation de créoles, de puces et de mini-anneaux qui épousent le lobe de l'oreille selon un agencement réfléchi de tailles, de textures et de teintes métalliques. Au cœur de ce mouvement se trouve la créole : un anneau près du corps qui épouse le lobe, petit par son diamètre mais offrant un potentiel stylistique considérable. Dans cette catégorie, une tendance a particulièrement séduit les marques et les détaillants : la créole superposée personnalisée. Cette boucle d'oreille unique imite l'effet de superposition grâce à des segments décalés, des finitions variées, l'alternance de métaux, des incrustations d'émail ou des agencements de pierres, le tout monté sur une seule monture à charnière.
Pour les marques de bijoux, les marques privées et les entrepreneurs, la fabrication d'une telle pièce, de sa conception à sa production en série, implique de maîtriser un processus complexe comprenant la conception, l'ingénierie, le choix des matériaux, l'outillage, la fonte, la finition et le contrôle qualité. Cet article détaille ce processus étape par étape, en analysant le travail d'un fabricant de créoles superposées personnalisées et les informations essentielles que les acheteurs doivent connaître à chaque étape.
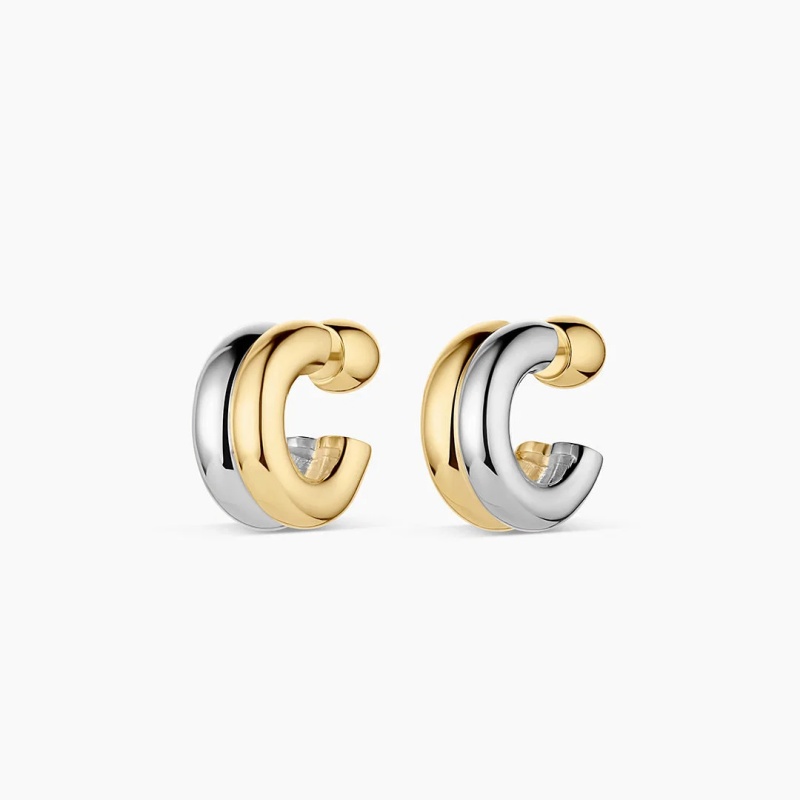
Phase de conception : Traduire une esthétique empilée en un seul objet portable
L'attrait d'une créole composée de plusieurs boucles d'oreilles superposées réside dans le contraste visuel : elle doit donner l'impression d'être plusieurs pièces portées ensemble tout en offrant la fonctionnalité d'une seule boucle d'oreille confortable et bien fixée. Cette tension est résolue — ou mise en évidence — dès la phase de conception.
Le processus débute par la conception technique et la modélisation 3D à l'aide de logiciels de CAO tels que RhinoGold ou MatrixGold. Pour une créole montante, le mécanisme de charnière est l'élément d'ingénierie le plus critique. Contrairement à une simple boucle métallique avec fermoir papillon, une créole montante utilise généralement une charnière à barillet et une fermeture à clip. Le modèle CAO doit prendre en compte les tolérances – souvent de l'ordre de 0,2 mm entre la tige et le tube de la charnière – afin de garantir un mouvement fluide, sans jeu ni desserrage au fil du temps. Une charnière mal conçue est le principal point de défaillance dans la production de créoles montantes, et il est bien plus économique de corriger ce problème par CAO que lors d'une production en série.
Pour unempilés mixtesLors de la conception, la phase de CAO introduit une complexité supplémentaire. L'effet « empilé » peut être obtenu par des segments de blocs décalés, comme dans une boucle d'oreille C-huggie ouverte à la géométrie irrégulière, ou par l'alternance de matériaux tels que le métal poli et l'émail appliqué à la main. Le créateur doit également déterminer la répartition des différentes teintes de métaux – or et argent, ou or jaune et rose – sur la pièce. Si la boucle d'oreille combine des placages contrastés, le plan de production doit préciser les séquences de masquage et de placage afin d'éviter toute contamination croisée. La face avant peut recevoir le traitement décoratif, mais la surface intérieure et le mécanisme de fermeture doivent rester lisses, confortables et résistants.
Une fois le fichier CAO approuvé, de nombreux fabricants produisent un prototype en résine par impression 3D SLA ou DLP sous 24 à 48 heures. Ce modèle physique permet à l'acheteur d'apprécier le toucher de la pièce – son poids, le confort de ses bords et l'équilibre visuel des segments superposés – avant de commander l'outillage en acier. Pour un modèle à plusieurs segments superposés, c'est le moment de vérifier que la géométrie des couches est bien visible à taille réelle et que la boucle d'oreille n'est ni trop lourde ni trop volumineuse.
Choix des matériaux : allier esthétique et performance
Le choix du matériau pour une créole à plusieurs niveaux détermine non seulement son prix, mais aussi son poids, sa durabilité, ses propriétés hypoallergéniques et la qualité de sa finition. Les trois matériaux les plus courants pour ce type de créole sont l'acier inoxydable 316L, l'argent sterling 925 et le laiton.
L'acier inoxydable 316L est devenu le matériau de prédilection des fabricants de créoles tendance. De qualité médicale, hypoallergénique et extrêmement résistant à la corrosion, il est suffisamment robuste pour supporter des géométries sculptées complexes, comme des surfaces texturées ou à l'aspect brut, sans se déformer. Pour les créations superposées qui misent sur une texture de surface marquée ou des éléments architecturaux audacieux, l'acier inoxydable offre la rigidité nécessaire à un prix compétitif. Il se prête également parfaitement au placage PVD (dépôt physique en phase vapeur), assurant une fixation optimale de la finition or ou argent au niveau moléculaire, pour une résistance accrue au ternissement et à l'eau.
L'argent sterling 925 se situe dans la catégorie des bijoux de haute joaillerie. Il se prête à la fonte avec une grande finesse, épouse parfaitement les courbes polies et offre le poids substantiel propre aux bijoux précieux. Associé à une couche d'or d'au moins 2,5 microns, il est qualifié de vermeil, une catégorie légalement définie sur des marchés comme les États-Unis. Pour une créole superposée de différentes couleurs destinée à un usage haut de gamme, l'argent sterling avec un plaquage or sélectif permet de créer un effet bicolore à la fois raffiné et luxueux.
Le laiton est une option économique, appréciée pour sa chaleur et sa facilité de travail. Cependant, il exige une protection anti-oxydation rigoureuse et un plaquage uniforme, notamment sur les surfaces internes et les charnières soumises aux frottements. Une créole en laiton composée de plusieurs éléments peut présenter des incrustations d'émail (un remplissage époxy appliqué à la main pour une finition mate ou nacrée uniforme) alternant avec des segments en or poli.
Au-delà du métal de base, la dimension « mixte » introduit des matériaux secondaires : zircone cubique sertie clos ou à griffes, émail de différentes couleurs ou encore placage aux tons contrastés. Chaque élément ajouté augmente le nombre d’étapes de production et les risques de variations de qualité. Un fabricant expérimenté dans la confection de créoles en matériaux mixtes mettra en place des contrôles rigoureux avant l’assemblage afin de vérifier la sécurité des pierres, l’adhérence de l’émail et l’homogénéité du placage.
Outillage, moulage et anatomie d'une couche Huggie empilée
Une fois la conception et le matériau validés, la production passe à l'outillage, étape cruciale pour garantir la régularité de la fabrication sur des milliers d'unités. Pour les charnières Huggies avec des zones de dégagement, un moule en caoutchouc composé de plusieurs pièces est généralement nécessaire. Un modèle maître en acier usiné CNC, avec une précision de 0,01 mm, sert de base au moule de production. Cette précision est indispensable pour la charnière : un écart de quelques centièmes de millimètre seulement peut entraîner une fermeture lâche, rugueuse, voire impossible à clipser.
La méthode de fonderie dépend du métal et de la complexité de la géométrie des pièces superposées. La technique de la cire perdue reste la norme pour les créoles en argent et en laiton. La cire est injectée dans le moule en caoutchouc sous pression – une pression plus élevée pour les motifs aux angles vifs ou aux textures marquées afin d'éviter les bords arrondis et les défauts de moulage. Les modèles en cire sont assemblés sur un support, recouverts de plâtre et cuits dans un four de décapage. Le métal en fusion est ensuite coulé par centrifugation ou sous vide, produisant des ébauches brutes qui présentent déjà la silhouette des pièces superposées, mais restent mates et non finies.
Pour les créoles en acier inoxydable, la production peut faire appel à l'usinage CNC ou à l'emboutissage et au pressage, selon le modèle. L'emboutissage est efficace pour les profils simples, tandis que l'usinage CNC offre une plus grande précision pour les charnières complexes et les segments empilés et emboîtables. Dans les deux cas, l'objectif est d'obtenir une ébauche solide, aux bords nets et à l'épaisseur constante — un point essentiel pour un maintien optimal sur le lobe de l'oreille.
Finition, assemblage et le défi des métaux mixtes
La phase de finition transforme une pièce brute moulée ou usinée en une boucle d'oreille portable et visuellement aboutie. Pour une créole à plusieurs anneaux superposés, c'est à ce stade que la complexité du design se révèle le plus.
La première étape consiste à préparer la surface : limage, tribofinition et polissage pour éliminer les lignes de joint, les marques de coulée et les imperfections. Si le motif intègre des textures (martelées, torsadées, rainurées ou fondues), celles-ci sont affinées à ce stade plutôt que polies. Les bracelets texturés sont devenus très tendance, car les variations de surface captent la lumière sans alourdir visuellement la pièce ni nécessiter de dimensions plus importantes.
L'assemblage suit. Pour une créole à charnière, la tige et le barillet de la charnière sont fixés au corps principal, souvent par soudure laser pour plus de durabilité et de précision. Le fermoir à pression est ajusté et testé : il doit s'ouvrir facilement, se fermer avec un clic net et rester fermé en usage normal. Si le modèle comporte des incrustations d'émail, celui-ci est appliqué à la main, cuit, puis poli pour obtenir une surface uniforme. Si des pierres sont serties, elles sont fixées par un sertissage clos ou à griffes ; le sertissage clos est souvent privilégié pour les modèles à plusieurs pierres superposées car il protège les bords des pierres et assure une surface lisse et continue.
Le plaquage est l'étape cruciale suivante, et pour les modèles en métaux mixtes, c'est aussi la plus exigeante techniquement. Une créole bicolore — par exemple, des segments en or jaune alternant avec de l'émail blanc ou du métal argenté — nécessite un plaquage sélectif. Les zones qui ne doivent pas recevoir une couche de plaquage donnée doivent être masquées ou protégées d'une autre manière. L'épaisseur du plaquage est importante : pour les créoles soumises au frottement contre le lobe de l'oreille et les cheveux, un plaquage plus épais de 3 à 5 microns est recommandé plutôt qu'un plaquage décoratif plus fin. Le plaquage PVD sur acier inoxydable offre une stabilité de couleur supérieure et une excellente résistance au ternissement, à la décoloration et à l'eau, tandis que le plaquage électrolytique sur argent ou laiton exige un nettoyage et une activation rigoureux avant le bain de plaquage afin de garantir l'adhérence.
Après le plaquage, les boucles d'oreilles sont nettoyées aux ultrasons, inspectées et, le cas échéant, gravées au laser avec le logo de la marque ou un marquage au dos. La gravure laser est une personnalisation courante sur la surface intérieure plane d'une créole, où elle reste invisible lorsqu'on la porte, tout en renforçant l'identité de la marque.
Contrôle de la qualité et transition vers la production en masse
La production en série ne se déroule pas en un seul événement, mais par une succession d'étapes maîtrisées. L'échantillon de préproduction validé sert de référence pour évaluer chaque unité suivante. Un fabricant réputé met en place des contrôles qualité à plusieurs étapes : vérification des matières premières, coulée ou formage, assemblage des charnières, sertissage de la pierre ou remplissage d'émail, polissage, placage et emballage final.
Pour les créoles à plusieurs niveaux, le contrôle qualité doit s'étendre au-delà de la face avant. Le mécanisme de fermeture, la douceur de la surface intérieure, le confort des bords et la finition de l'arrière contribuent tous au confort de la personne qui les porte ; or, ce sont autant de points faibles souvent négligés dans les productions à bas coût. L'inspection pièce par pièce est particulièrement importante pour les modèles combinant plusieurs matériaux ou des éléments mobiles, car une simple charnière desserrée ou une pierre mal fixée rend la paire entière invendable.
Les délais de production en série varient selon le matériau et la complexité. Les créoles en acier inoxydable avec revêtement PVD peuvent passer de l'approbation de l'échantillon à la production en série en 20 à 40 jours ouvrables, tandis que les créoles en argent ou en laiton, réalisées par la technique de la cire perdue, avec émaillage et placage en plusieurs étapes, nécessitent généralement 15 à 25 jours après validation de l'échantillon, selon le volume de la commande. Les quantités minimales de commande pour les créoles personnalisées se situent généralement entre 50 et 100 pièces par modèle ou couleur, certains fabricants proposant des seuils inférieurs pour les jeunes entreprises qui testent le marché.
Quels critères les marques doivent-elles rechercher chez un partenaire de fabrication ?
La créole à plusieurs rangs est un produit d'une complexité insoupçonnée. Elle exige du fabricant la précision de la conception des charnières, la rigueur de l'assemblage multi-matériaux, le savoir-faire en matière de finitions et la constance de la production en série, tout en garantissant légèreté, confort et résistance pour un usage quotidien. Une marque qui évalue un partenaire de fabrication doit aller au-delà des images du catalogue et poser des questions précises : quelles sont les tolérances des charnières ? Quelle est l'épaisseur standard du plaquage et quel procédé de masquage est utilisé pour les modèles bicolores ? Comment les pierres sont-elles fixées et quel est le protocole de contrôle de l'adhérence de l'émail ? Quels sont les délais de livraison des échantillons et que se passe-t-il lorsqu'une unité de production ne satisfait pas aux exigences de contrôle ?
Les fabricants les mieux placés pour proposer des créoles superposées personnalisées sont ceux qui conçoivent la boucle d'oreille comme un assemblage technique plutôt que comme un élément décoratif moulé. Ils investissent dans la conception assistée par ordinateur (CAO) avant l'outillage, maîtrisent la composition et l'épaisseur du plaquage et effectuent des contrôles qualité à chaque étape, du premier prototype imprimé en 3D à la paire finale emballée. Sur un marché où l'apparence soignée de l'oreille est devenue un critère esthétique déterminant, la différence entre une créole qui semble superposée et une créole qui ne l'est pas réside dans la qualité de l'assemblage.travauxcar une pièce empilée relève précisément de cette discipline de fabrication.