Fabrication de bracelets à hélium personnalisés en argent : Guide complet, de la conception à la livraison
Le « bracelet hélium » occupe une place à part dans la joaillerie en argent. Contrairement aux bracelets tennis ou aux chaînes gourmette, il ne s'agit pas d'un produit de masse. Ce terme possède en réalité deux significations qui se recoupent. Dans les collections commerciales, il désigne souvent un bracelet jonc ou une manchette légère et brillante, conçue pour être portée seule ou associée à d'autres bracelets. Des pièces comme le bracelet Zoey Helium utilisent un plaquage argent sur laiton pour obtenir une finition éclatante et facile à porter, à un prix abordable. Dans le haut de gamme, il peut désigner une manchette sculpturale réalisée sur commande, telle que la manchette Rosario Navia Helium, où la référence à l'« hélium » évoque la légèreté, le volume et une impression de flottement.
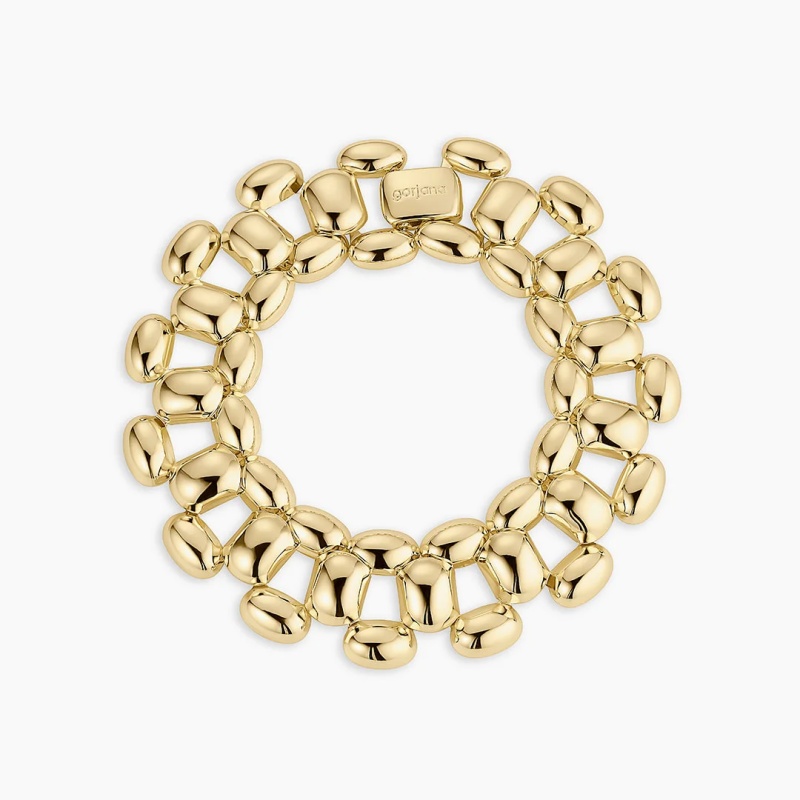
Il existe cependant une troisième signification, plus précise sur le plan technique, qui mérite d'être abordée dans un guide de fabrication : l'hélium comme gaz de procédé dans la fonderie de précision d'argent. Lors de la fonderie à cire perdue de bijoux en argent, la cavité du moule est mise sous vide, puis purgée avec un gaz léger – l'hélium est spécifiquement mentionné dans les brevets de fonderie de précision – avant la coulée du métal en fusion. L'hélium, pénétrant rapidement et complètement le matériau poreux du moule, contribue à chasser l'air et à réduire les défauts liés aux gaz qui peuvent altérer la surface de l'argent. L'argon est ensuite introduit comme gaz de pressurisation plus lourd pour modeler le métal en fusion avec précision et minimiser la porosité de retrait. Un bracelet à l'hélium sur mesure, entendu dans ce sens plus complet, est donc un bracelet en argent dont la fabrication a été conçue autour de conditions de fonderie propres et contrôlées – des conditions cruciales lorsque l'objet final est un bracelet fin, large ou creux, ne pouvant tolérer la moindre porosité cachée.
Ce guide retrace le parcours de cet objet, de sa conception initiale jusqu'à sa livraison à son propriétaire. L'hélium y est présenté non comme un artifice ou un simple ornement, mais comme une variable parmi d'autres dans un processus de fabrication rigoureux. L'objectif est pratique : montrer comment un bracelet en argent sur mesure est conçu, coulé, fini, testé, marqué, emballé et livré, afin de justifier pleinement le terme « sur mesure » et de résister à l'épreuve du temps.
1. Conception et spécifications : définition de l’objet avant le métal
La fabrication de bracelets en argent sur mesure commence non pas par le choix de l'argent, mais par les contraintes techniques. Un bracelet est mécaniquement différent d'un pendentif ou d'une boucle d'oreille : il doit pouvoir s'ouvrir et se fermer, ou passer par-dessus la main, et résister à des flexions répétées au niveau d'une charnière, d'un fermoir ou d'un anneau continu. Avant même la création du fichier CAO, le cahier des charges doit définir la circonférence intérieure du bracelet, sa largeur, son profil d'épaisseur, son type de fermeture et l'ajustement souhaité. Un bracelet manchette ajusté peut nécessiter un alliage différent et une section différente de celle d'un bracelet jonc plus large destiné à être porté avec d'autres bijoux.
C’est également lors de la conception que se définit le caractère « hélium » de la pièce. Si l’objectif est un effet visuel de légèreté – une large surface avec un intérieur creux ou conique –, l’épaisseur de la paroi doit être modélisée avec précision. Un bracelet d’apparence massive mais d’un poids étonnamment léger repose sur une géométrie interne maîtrisée, et non sur des approximations lors de la fabrication. Si l’on souhaite créer un bracelet manchette massif et sculptural, la conception doit tenir compte du poids plus élevé de l’argent et du temps de fonte nécessaire pour remplir une section plus épaisse sans retrait. La modélisation numérique permet de tester ces choix avant d’utiliser le métal précieux : un logiciel de CAO est utilisé pour visualiser la surface, le motif et les proportions, et un prototype imprimé en 3D permet d’affiner la forme et l’ajustement avant la fonte en argent. Il ne s’agit pas d’un rejet du travail artisanal, mais d’une façon de s’assurer que le temps de finition à la main est consacré au perfectionnement plutôt qu’à la correction d’erreurs structurelles.
Le choix du matériau est indissociable de la géométrie. L'argent sterling, matériau de référence pour les bijoux en argent fin, est un alliage composé de 92,5 % d'argent et de 7,5 % de cuivre (ou d'un autre élément durcissant). L'argent pur est trop mou pour la plupart des bracelets ; l'ajout de cuivre augmente sa dureté et sa durabilité tout en préservant sa blancheur. Pour un bracelet porté quotidiennement, le choix de l'alliage, son traitement thermique et son épaisseur déterminent sa tenue. Un fabricant sur mesure doit être en mesure de préciser le titre de l'argent, le poids de la pièce coulée et le poids final prévu après limage et polissage. Ces données servent de base à l'établissement du prix et à l'approbation du client.
2. Du fichier numérique au patron coulable
Une fois le modèle CAO approuvé, le fichier est préparé pour la production. Dans le processus le plus courant, le modèle est imprimé en 3D dans une cire ou une résine coulable, et le modèle imprimé devient le noyau sacrificiel d'un moule à cire perdue. La méthode dite « en arbre » est largement utilisée : plusieurs modèles en cire sont fixés à une tige centrale, l'ensemble est recouvert de plâtre à cire perdue, puis la cire est brûlée pour former un réseau de cavités. Pour un bracelet personnalisé, l'arbre peut ne comporter qu'un ou deux modèles, mais le principe reste le même : le moule doit reproduire les surfaces internes et externes du bracelet avec une fidélité suffisante pour que la finition ne modifie pas le motif.
C’est à ce stade que l’atmosphère de coulée devient déterminante. L’argent fond à environ 961 °C et, à l’état liquide, il est sensible aux gaz. La porosité des pièces en argent est généralement liée à la grande différence de solubilité des gaz entre l’argent liquide et l’argent solide : les gaz dissous dans le métal en fusion peuvent être rejetés lors de sa solidification, laissant apparaître des bulles ou des piqûres. Pour un bracelet présentant une large surface visible, même une petite porosité peut poser problème lors de la finition, car le polissage ouvre la surface et révèle les cavités sous-jacentes.
La technique de coulée assistée par l'hélium résout ce problème de deux manières. Avant la coulée, la cavité du moule est mise sous vide puis remplie d'hélium, un gaz léger qui pénètre rapidement dans les pores du matériau de revêtement et chasse l'air. Après l'introduction du métal en fusion, un gaz plus lourd, comme l'argon, est utilisé pour pressuriser la cavité, poussant l'argent dans les moindres recoins et contribuant à limiter la porosité de retrait. Il ne s'agit pas d'un bracelet « rempli d'hélium » au sens strict, mais d'un bracelet coulé dans des conditions optimisées pour obtenir une surface d'argent plus nette et plus homogène. Pour une pièce sur mesure où le client a validé une texture de surface spécifique ou une finition polie miroir, cette différence est immédiatement visible.
3. Coulage, nettoyage et inspection structurelle
Une fois le moule de revêtement brûlé et porté à température de coulée, l'argent sterling en fusion est coulé, soit par soufflage, soit par injection sous pression, dans la cavité. Après solidification et refroidissement, le revêtement est cassé et la pièce brute est séparée du canal de coulée. À ce stade, le bracelet est un objet brut, gris-blanc : sa surface peut présenter des résidus de revêtement, la marque du canal de coulée doit être éliminée et les bords sont généralement plus épais que le modèle final.
Le premier contrôle a lieu ici, avant toute finition cosmétique. Le fondeur ou le bijoutier doit vérifier que le bracelet ne présente pas de remplissage incomplet, de porosité visible, de fissures ni de déformation dimensionnelle. Un bracelet dont le remplissage est incomplet à un endroit fin ne peut être sauvé par polissage ; il doit être refondu ou redessiné. De même, la porosité sur une face visible peut n'apparaître qu'après le premier coup de lime. Détecter ces défauts dès la coulée brute permet de maîtriser le budget de finition et d'éviter qu'une pièce défectueuse ne parvienne au client.
C’est également lors de cette inspection que le procédé assisté par l’hélium prend tout son sens dans le flux de travail. Si l’atmosphère et la pression de coulée ont été correctement appliquées, la surface brute devrait être plus dense et plus uniforme qu’une pièce en argent coulée par gravité, avec moins de porosités sous-jacentes susceptibles d’apparaître lors du polissage. Le fabricant doit toujours s’attendre à enlever du métal, mais cet enlèvement devrait révéler de l’argent massif plutôt que des cavités cachées.
4. Travail à l'établi : limage, assemblage et vérification dimensionnelle
Les pièces brutes sont finies à la main. Des limes de différents grains servent à rectifier les bords, à éliminer les résidus de coulée et à donner au bracelet sa section transversale souhaitée. Pour un bracelet manchette ou un jonc, c'est également à cette étape que l'ouverture est ajustée, les extrémités façonnées et que le bracelet est vérifié par rapport à la circonférence intérieure convenue. Si le modèle comprend un fermoir ou une charnière, les composants sont ajustés et soudés ou assemblés avant le polissage final. Les bracelets sont des objets exigeants sur le plan mécanique : un fermoir qui semble correct sur un modèle à plat peut se bloquer une fois le bracelet courbé, et une charnière légèrement désalignée transmettra des contraintes à l'argent environnant.
Le travail manuel à ce stade n'est pas décoratif. Il s'agit de l'étape qui transforme une pièce moulée en un bijou portable. Le bijoutier examine le bracelet au poignet, vérifiant son équilibre, son élasticité et le confort de sa surface intérieure. Un bracelet sur mesure aux dimensions correctes mais inconfortable ne répond pas au cahier des charges. C'est également à ce stade que le caractère de la surface commence à se définir : un bracelet manchette poli miroir, un jonc brossé et un bracelet texturé nécessitent chacun des techniques de limage et d'enlèvement de métal différentes.
5. Préfinition et polissage : maîtrise de la surface
Le polissage est souvent considéré comme une simple finition esthétique, mais dans la fabrication des bracelets en argent, il s'agit d'un choix structurel et économique. Un polissage poussé enlève du métal de la surface ; si la pièce moulée présente des porosités, le polissage les révélera. La séquence de finition doit donc être adaptée à la qualité de la pièce moulée et aux tolérances d'enlèvement de matière prévues par le modèle.
Les méthodes de finition en série, comme le polissage par tribofinition ou par vibration, peuvent être utilisées pour la préfinition, notamment lors du traitement simultané de plusieurs bracelets. Le tribofinition avec un abrasif adapté permet d'obtenir une surface uniforme et, pour l'argent massif, a un effet durcissant sur la couche superficielle. Cependant, le tribofinition seul produit rarement la surface lisse et brillante comme un miroir attendue d'un bracelet en argent fin. Le polissage à la meule et avec des pâtes de plus en plus fines reste nécessaire pour les faces visibles, les arêtes et les creux. L'étape finale doit toujours consister en un polissage propre et sans peluches, à la main ou avec un chiffon à polir l'argent, afin d'éliminer tout résidu de pâte dans les détails.
Pour un bracelet à hélium, la finition doit servir l'intention du design. Si l'on souhaite un aspect léger et réfléchissant, un polissage brillant sur les faces principales et une finition plus douce sur la surface intérieure accentueront cet effet sans fragiliser le bracelet. Si l'on recherche un aspect sculptural, une finition satinée ou brossée maîtrisée sera plus appropriée, le polissage étant réservé aux arêtes saillantes et à l'intérieur des courbes.
6. Placage, protection anti-ternissement et question de la longévité
L'argent sterling se ternit. Le cuivre qui le compose réagit avec les composés soufrés présents dans l'air, et la pellicule sombre qui en résulte est particulièrement visible dans les creux et sur les pièces portées occasionnellement. Pour un bracelet sur mesure destiné à être porté longtemps, la gestion du ternissement fait partie intégrante de la qualité de fabrication, et non une simple considération secondaire.
Deux techniques sont courantes. La première est le plaquage : une fine couche de rhodium ou d'or est appliquée sur l'argent pour intensifier son éclat et le protéger du ternissement. Le rhodiage offre une surface blanche et brillante, tandis que l'or en modifie complètement la couleur. L'épaisseur du plaquage est importante : un plaquage décoratif très fin s'usera rapidement aux points de contact, tandis qu'un plaquage plus épais renforce la durabilité mais altère le toucher et la couleur du bijou. Certains fabricants appliquent une sous-couche d'argent avant le plaquage final pour améliorer l'adhérence et la régularité de la surface. La seconde technique est le revêtement électrophorétique anti-ternissement : un vernis invisible qui protège l'argent de l'oxydation et de l'humidité. Ce revêtement est particulièrement adapté aux bracelets aux détails complexes ou aux finitions mixtes, où le plaquage masquerait les détails. Le choix dépend du design, des préférences de couleur du client et de l'usure prévue.
Pour un bracelet à hélium sur mesure, les spécifications de finition doivent préciser le type de plaquage ou de revêtement, l'épaisseur souhaitée le cas échéant, et le résultat esthétique validé par le client. Un bracelet « argent brillant » plaqué rhodium et un bracelet « argent massif » avec un traitement anti-ternissement sont deux produits différents, et le client doit être informé de celui qu'il reçoit.
7. Poinçonnage, marquage laser et conformité
Sur de nombreux marchés, un bracelet en argent d'un certain poids ou proposé à la vente comme objet en métal précieux doit porter un poinçon indiquant son titre. Le poinçonnage n'est pas un simple marquage d'origine ; il atteste de la pureté de l'argent. Les systèmes nationaux varient, mais le principe reste le même : l'objet est testé et, s'il répond à la norme déclarée (généralement 925 pour l'argent sterling), il est poinçonné avec le titre et, dans certaines juridictions, un code d'identification unique. Le marquage laser est de plus en plus utilisé pour les poinçons et la personnalisation, car il est sans contact, permanent et adapté aux pièces finies ou complexes.
Pour un fabricant de pièces sur mesure, le poinçonnage doit être intégré au planning de production et non proposé comme service de dernière minute. Le bracelet doit être suffisamment fini pour le contrôle, mais pas au point d'endommager sa surface finale. Si la pièce comporte un logo client, une date ou une inscription personnalisée, la disposition du poinçon et de la personnalisation doit être pensée conjointement afin d'éviter toute surcharge visuelle ou usure excessive. Sur les marchés où le poinçonnage est facultatif mais largement reconnu, la présence d'une marque crédible est un gage de qualité qui justifie le prix.
8. Emballage : Protection, présentation et discrétion
Un bracelet en argent fini est fragile durant le transport. Il peut se rayer au contact d'autres objets métalliques, se ternir à cause de l'humidité ou se déformer si l'emballage est comprimé. L'emballage doit remplir trois fonctions simultanément : protéger le bracelet, le mettre en valeur et éviter d'attirer l'attention des personnes mal intentionnées sur sa valeur.
L'emballage intérieur doit commencer par du papier de soie sans acide ou une pochette souple, enveloppant individuellement le bracelet pour éviter les rayures et les nœuds. Une bande ou un sachet anti-ternissement offre une protection supplémentaire contre l'oxydation pendant le transport. Le bracelet ainsi enveloppé est ensuite placé dans un écrin à bijoux rigide ou un compartiment rembourré ; il ne doit pas pouvoir se déplacer librement dans une boîte plus grande. Un emballage extérieur de marque peut sublimer l'expérience du déballage, mais il doit être placé dans un carton extérieur neutre, sans marque, afin que le colis ne révèle pas la nature « bijoux précieux » dès le déballage. L'emballage extérieur en carton ondulé est la solution par défaut pour tout envoi de bijoux assuré, et du rembourrage doit être utilisé sur tous les côtés pour empêcher la boîte intérieure de bouger.
9. Expédition, assurance et livraison
La dernière étape est la logistique, et c'est là que de nombreux projets de joaillerie sur mesure perdent la qualité acquise en atelier. Les transporteurs appliquent des limites de valeur déclarée et des exigences d'emballage différentes pour les bijoux. Certains limitent les envois à une valeur maximale déclarée par colis ; d'autres exigent des boîtes en carton ondulé pour les pièces assurées dépassant un certain seuil. Pour les bracelets sur mesure de grande valeur, un service avec accusé de réception et traçabilité documentée est approprié ; les services enregistrés ou entièrement assurés existent précisément pour les pièces dont la perte serait difficilement supportable.
Le fabricant doit également prévoir un délai de livraison réaliste dans le contrat client. La fabrication de bracelets en argent sur mesure comprend généralement plusieurs étapes : conception et validation CAO, impression du motif, fonte, travail à l’établi, polissage, plaquage ou revêtement, poinçonnage et emballage. Un délai de plusieurs semaines est courant pour les pièces en argent réalisées sur commande, et les commandes complexes peuvent nécessiter un délai plus long. Annoncer une date de livraison sans tenir compte du délai de poinçonnage ou du temps de transport est source de déception. Un planning professionnel inclut une marge de sécurité pour une refonte ou une correction de finition, car une pièce sur mesure inspectée à la hâte n’est pas véritablement terminée.
Conclusion
La fabrication de bracelets en argent personnalisés, gonflés à l'hélium, est avant tout un processus rigoureux, fruit d'une série de décisions maîtrisées, plutôt qu'un acte de création unique et spectaculaire. La conception définit l'objet et ses exigences mécaniques. La fonte utilise l'atmosphère et la pression – notamment l'hélium comme gaz de rinçage léger – pour obtenir une surface en argent capable de supporter les finitions. Les étapes d'usinage et de polissage transforment cette fonte en un bracelet confortable et agréable à porter. Le plaquage ou le revêtement électrophorétique détermine l'aspect de la surface au fil du temps. Le poinçonnage certifie la nature du métal. L'emballage et l'expédition protègent le bijou et garantissent une livraison impeccable, préservant ainsi le soin apporté à sa fabrication.
Le terme « hélium » peut rester un langage stylistique, un nom de produit ou une référence à une atmosphère de fonderie ; l'essentiel est que le processus de fabrication soit transparent et rigoureux. Un client qui commande un bracelet en argent sur mesure est en droit de connaître la pureté de l'argent, la méthode de fonderie, les finitions et le délai de livraison. Un artisan capable de répondre précisément à ces questions – et qui intègre la fonderie sous hélium, le poinçonnage conforme et une logistique adaptée dans son devis – propose bien plus qu'un simple objet décoratif. Il propose un bracelet qui conservera son authenticité même après des années d'utilisation.