Del diseño digital al colgante terminado: El proceso de fabricación del collar con colgante de corazón y piedra natal.
Un collar con colgante de piedra natal en forma de corazón luce sencillo en un escaparate: una montura metálica en forma de corazón, una sola piedra calibrada en un color distintivo, una cadena y un cierre. Detrás de esa sencillez se esconde una cadena de fabricación meticulosamente planificada, donde cada milímetro de la geometría de las garras, cada décima de micra del grosor del chapado y cada grado de temperatura de fundición determinan si diez mil colgantes idénticos llegan al almacén listos para la venta, o si un pedido al por mayor se ve afectado por desviaciones de tolerancia, pérdida de piedras y devoluciones. Comprender cómo la pieza pasa del diseño CAD a la producción en masa es fundamental para cualquiera que busque proveedores, desarrolle o amplíe un programa de collares con piedra natal.
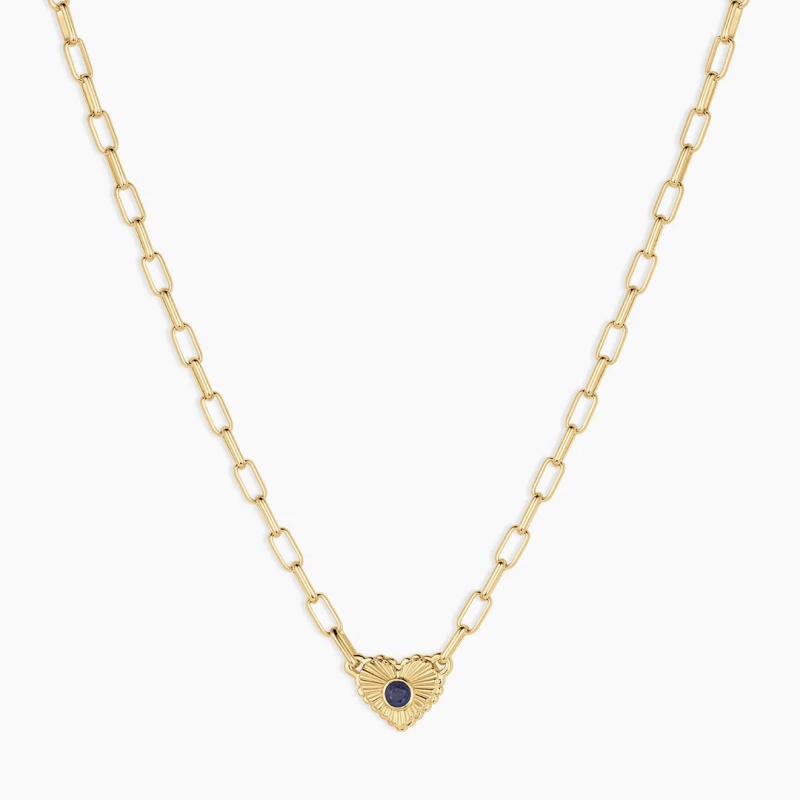
El briefing de diseño: Transformando un concepto en una especificación de producción.
El proceso no comienza con un boceto. Comienza con un informe que define lo que se le pide a la fábrica que fabrique. Para un collar con forma de corazón y piedra de nacimiento, el informe debe especificar el metal base (acero inoxidable 316L, plata de ley, oro de 14 quilates o aleación de latón), el tipo y grado de la piedra, las dimensiones del corazón, la longitud y el grosor de la cadena, el tipo de cierre, las especificaciones del chapado, el peso objetivo con su tolerancia y la cantidad mínima de pedido. Una simple foto de referencia no constituye un documento de producción. Sin un informe firmado que traduzca el diseño en especificaciones medibles, el muestreo comienza con ambigüedad, y la producción en masa hereda esa ambigüedad a gran escala.
Esto es especialmente importante para las joyas con piedras de nacimiento, ya que la piedra es el centro emocional del producto y su punto más común de fallo. En la descripción del producto debe especificarse si la piedra de nacimiento es natural, sintética, circonita cúbica, vidrio o esmaltada, y si las piedras están calibradas para su producción repetida. Las piedras calibradas tienen un tamaño con una tolerancia muy ajustada —a menudo ±0,1 mm o incluso menor en las series de producción— de modo que el mismo engaste admite todas las piedras del lote sin necesidad de un ajuste manual individual. Si las piedras no están calibradas, el engaste se convierte en una operación de clasificación manual, y resulta imposible garantizar la uniformidad en un pedido a granel.
Diseño CAD: Ingeniería del corazón para la fundición y el fraguado
Una vez confirmado el encargo, el diseño pasa a la fase de diseño asistido por ordenador (CAD). El CAD para joyería no es un mero ejercicio de representación decorativa; es la etapa de ingeniería donde se determina el comportamiento físico de la pieza terminada. Para un colgante en forma de corazón, el modelo CAD define el grosor de la estructura, la geometría del engaste, el alojamiento de la piedra de nacimiento, la estructura de las garras o el bisel que sujetará la piedra y las holguras internas que permiten el flujo del metal durante la fundición.
Un archivo CAD bien diseñado previene tres fallas comunes de producción: porosidad por espesor de pared irregular, pérdida de piedra por garras demasiado pequeñas y desgaste del chapado por bordes internos afilados que atrapan la solución de chapado. El ingeniero CAD trabaja con tolerancias de aproximadamente 0,05–0,1 mm en los asientos de la piedra, la altura de las garras y las dimensiones del canal. Para un colgante de corazón con una piedra natal engastada en bisel, el espesor de la pared del bisel debe controlarse cuidadosamente: si es demasiado delgado, la piedra no queda segura; si es demasiado grueso, el colgante se vuelve innecesariamente pesado, lo que aumenta el costo unitario del metal y el peso del envío. Para un corazón engastado con garras, la geometría de las garras debe ser lo suficientemente robusta para soportar el engaste sin fracturar la piedra por tensión, pero lo suficientemente fina para preservar la delicadeza visual del contorno del corazón.
La fase CAD también determina la orientación del núcleo en el árbol de fundición y si la geometría presenta socavados o cuellos delgados que puedan generar porosidad por contracción durante la solidificación. Un archivo CAD listo para producción está optimizado para una fundición limpia y un fraguado firme, no solo para una representación convincente. Las marcas suelen revisar las representaciones desde tres o cuatro ángulos y aprueban el archivo antes de pasar a la fase de prototipado; los cambios posteriores a la aprobación del CAD reinician el proceso de moldeo y muestreo, y resultan costosos.
Prototipado: La primera prueba de la realidad física
El archivo CAD aprobado se imprime en resina o cera a alta resolución para crear un prototipo físico. Este es el primer momento en que el diseño se materializa, y es donde se hacen evidentes los errores geométricos que no se detectaron en la pantalla: una garra demasiado delgada para sujetar la piedra, una argolla que no encaja bien en la cadena, un corazón que resulta demasiado pesado o demasiado ligero para su uso previsto. Con una resolución de capa de 25 micras, el prototipo es lo suficientemente preciso como para evaluar la geometría de las garras y el acabado superficial antes de fabricar el molde de producción.
Para un collar con piedra natal, el prototipo también se equipa con una muestra de la piedra del tamaño y la forma especificados. El engastador o técnico de muestras comprueba que la piedra se asiente correctamente, que las garras la sujeten con la tensión adecuada y que el colgante en forma de corazón cuelgue con la piedra hacia adelante en lugar de girar sobre la cadena. El centro de gravedad del colgante es crucial: un corazón desequilibrado con una argolla descentrada rotará al usarlo, y ningún pulido corregirá un problema de equilibrio fundamental. Si el prototipo supera la prueba, el archivo pasa a la fabricación del molde. De lo contrario, el diseño CAD se revisa y se vuelve a imprimir; un ciclo iterativo que existe precisamente para evitar que estos problemas se repitan en un pedido grande.
Fabricación de moldes y fundición a la cera perdida: del prototipo al metal.
La producción en masa de un collar con colgante de corazón y piedra natal casi siempre se basa en la fundición a la cera perdida, el método estándar de la industria para reproducir con precisión formas de joyería detalladas en metales preciosos y comunes. El prototipo aprobado se utiliza para crear un molde de producción, generalmente de caucho o silicona, para la inyección repetible de cera. A partir de este molde, se inyectan copias de cera del colgante de corazón, se inspeccionan para detectar rebabas o contracción y se ensamblan sobre un tallo central de cera llamado árbol. Las piezas más ligeras se colocan en la parte superior del árbol y las más pesadas en la inferior para mantener el equilibrio durante la fundición.
El árbol de cera se coloca dentro de un molde de acero y se recubre con yeso de revestimiento, un material fino y resistente al calor. El molde se calienta en un horno, quemando la cera y dejando una cavidad negativa en el revestimiento. Se vierte metal fundido —plata de ley, aleación de oro, latón o acero inoxidable, según el programa— en dicha cavidad mediante fundición centrífuga o asistida por vacío para asegurar que el metal rellene los detalles finos y los asientos de las garras. Tras el enfriamiento, se retira el revestimiento, el árbol fundido se corta en piezas individuales y cada pieza se inspecciona para detectar porosidad, relleno incompleto y precisión dimensional.
La fundición es la etapa de mayor riesgo en todo el proceso. Una fundición deficiente no se puede corregir mediante pulido o engaste. La porosidad —huecos internos o cavidades superficiales causadas por el atrapamiento de gas o la contracción durante la solidificación— puede aparecer como pequeñas manchas oscuras que solo se hacen visibles después del pulido, o como puntos débiles estructurales que provocan la rotura de una garra durante el engaste. Los cuellos delgados entre secciones adyacentes más gruesas de un diseño de corazón son causas clásicas de porosidad por contracción, y la corrección más segura suele ser un cambio de diseño en lugar de un ajuste de los parámetros de fundición. Para un collar de corazón con piedra natal, la etapa de fundición también debe tener en cuenta la contracción del metal: a medida que el metal se enfría, la pieza se contrae, y el molde debe escalarse para compensar, de modo que las dimensiones finales del corazón y el asiento de la piedra coincidan con la especificación CAD.
Engaste de piedras: El núcleo de la operación, que depende de la habilidad.
Las piezas fundidas que superan la inspección pasan al engaste de piedras, donde cada piedra natal se coloca y se fija en su asiento preparado. Este es el paso más laborioso y que requiere mayor habilidad. Un engastador trabaja con aumento, ajustando cada garra para sujetar la piedra con la tensión correcta: lo suficientemente apretada para que la piedra no se mueva, pero lo suficientemente suelta para que la garra no la fracture. Se utiliza una sonda de latón para comprobar la tensión, y cada piedra se inspecciona con un aumento de 10x antes de que se apruebe la pieza.
Los distintos estilos de engaste conllevan distintos riesgos de fallo. Los engastes de garras fallan cuando la geometría de las garras es insuficiente en el CAD. Los engastes de bisel —comunes en colgantes de corazón porque el borde metálico continuo protege la piedra y crea una silueta limpia— fallan cuando la pared del bisel es demasiado delgada para sujetar la piedra o demasiado gruesa para presionarla limpiamente sobre el cinturón de la piedra. Los engastes pavé en un contorno de corazón fallan cuando las cuentas son demasiado pequeñas para sujetar las piedras. La pérdida de piedras en el campo casi siempre se debe a un engastador que omitió la comprobación de tensión o a un archivo CAD con un diseño de asiento insuficiente. Para un programa de piedras de nacimiento, donde un solo estilo puede enviarse en doce colores de piedra diferentes, el equipo de engaste también debe mantener la consistencia del color en todo el lote y verificar que cada piedra coincida con la referencia de color maestra aprobada bajo iluminación estandarizada.
Pulido previo, pulido final y recubrimiento.
Antes de engastar las piedras, el metal recibe un pulido previo. Las superficies que serán inaccesibles una vez montada la piedra natal se alisan y abrillantan, y la pieza se limpia con ultrasonidos para eliminar los residuos del pulido. Si no se realiza este pulido previo, pueden aparecer zonas opacas debajo de la piedra o un contacto deficiente entre el metal y la gema, lo que compromete tanto su apariencia como su durabilidad.
Tras el engaste, la pieza pasa al pulido final: un proceso de refinamiento de la superficie en varias etapas que va desde abrasivos gruesos hasta pulidos finos, logrando así el acabado espejo o satinado deseado. El pulido elimina las rebabas de fundición, las marcas de limado y los arañazos de las herramientas, y unifica el engaste para que las garras o el bisel parezcan integrados en la forma del corazón. En los programas comerciales de piedras de nacimiento, el acabado debe ser reproducible en miles de unidades, lo que implica que el proceso de pulido se documenta mediante la secuencia de abrasivos y los criterios de inspección, en lugar de dejarse a la percepción individual del operario.
El chapado sigue al pulido. Los metales blancos como la plata de ley suelen chaparse en rodio para mayor brillo y resistencia al deslustre; los programas de tonos dorados utilizan chapado en oro o recubrimientos PVD; los programas de acero inoxidable pueden utilizar recubrimientos de color PVD para mayor durabilidad. El grosor del chapado debe especificarse numéricamente, no como "chapado grueso", ya que un chapado fino se desgasta en los puntos de mayor contacto, como el enganche y el cierre, dejando al descubierto el metal base y provocando quejas por decoloración. Para los collares con piedras de nacimiento, se ofrecen grosores de chapado de entre 0,3 μm y 3,0 μm, según los requisitos de durabilidad de la marca, y a veces se utiliza un triple chapado en rodio para mayor protección. Los tratamientos anti-deslustre y los engastes reforzados solucionan directamente las dos quejas más comunes de los consumidores en joyería con piedras de nacimiento: la pérdida de la piedra y la decoloración.
Control de calidad: donde se gana o se pierde la consistencia en la producción a granel.
El control de calidad no se limita a una única inspección al final del proceso. En un programa de collares con piedras de nacimiento bien gestionado, el control de calidad se distribuye a lo largo de todo el proceso. Las piedras entrantes se prueban por lotes comparándolas con una referencia de color maestra. Las piezas fundidas se inspeccionan para comprobar su porosidad y precisión dimensional antes del engaste. Las piedras engastadas se verifican con aumento para comprobar su tensión y alineación. Las piezas chapadas se comprueban para comprobar el grosor y la adherencia del recubrimiento. La inspección final verifica la seguridad de la piedra, sus dimensiones, el peso, el funcionamiento del cierre y el acabado de la superficie.
El protocolo de “muestra de referencia” es fundamental para la consistencia en la producción en masa. Una vez aprobado el prototipo, se convierte en el referente técnico definitivo para la línea de producción. El equipo de control de calidad compara las piezas terminadas con la muestra de referencia para verificar las especificaciones, las tolerancias y el acabado, y las inspecciones en varias etapas aseguran que cada unidad del pedido en masa coincida con la referencia aprobada. Los planes de muestreo de Límite de Calidad Aceptable (AQL) definen cuántas piezas se inspeccionan y qué niveles de defectos son aceptables, mientras que las pruebas funcionales (apertura y cierre del broche, resistencia a la tracción de la cadena, comprobaciones de seguridad de las piedras) verifican que el collar resistirá el uso. Para pedidos de mayor riesgo, se puede recurrir a la inspección por parte de terceros y a las pruebas de materiales para confirmar la composición de la aleación, la liberación de níquel y el espesor del chapado según las especificaciones.
Producción a gran escala: escalado sin desviaciones
La producción en masa comienza solo después de que se aprueba la muestra y se selecciona la muestra final. Se preparan moldes de producción duraderos para la fundición en grandes volúmenes, y la fábrica procesa el pedido a través de estaciones controladas: fundición, ensamblaje, soldadura láser para mayor durabilidad, engaste de piedras, pulido, chapado y control de calidad final. La soldadura láser se usa frecuentemente en uniones y fijaciones, ya que produce una unión más fuerte y limpia que la soldadura tradicional y reduce el riesgo de daños por calor en las piedras cercanas.
El principal desafío de la producción en masa no es fabricar un solo collar de buena calidad, sino diez mil collares idénticos a la muestra aprobada. Esto requiere una planificación de tolerancias en cada estación. Los diámetros de las piedras se mantienen dentro de tolerancias estrictas para que los engastes no requieran ajustes individuales. El grosor de la pared del bisel está estandarizado en todos los estilos de colgantes para que la sujeción de la piedra sea segura sin añadir peso innecesario de metal. El grosor del chapado se controla mediante parámetros de proceso, no por criterio del operario. El etiquetado por lotes, el código de barras y la integración del embalaje de marca permiten a la fábrica rastrear el lote de producción de cada collar terminado, lo cual es esencial para gestionar cualquier problema de calidad que surja después del envío.
Los plazos de entrega para pedidos al por mayor de collares con piedras de nacimiento suelen oscilar entre 25 y 45 días hábiles tras la aprobación del diseño final y la recepción del depósito, dependiendo del volumen y la complejidad técnica. Los pedidos repetidos son más rápidos porque los archivos de diseño y los moldes se archivan, y la muestra original se mantiene como referencia de producción. Esta infraestructura de archivo permite a una marca ampliar la producción de un collar con forma de corazón y piedra de nacimiento, desde una sola muestra hasta una colección de temporada, sin tener que rediseñar la pieza cada vez.
Conclusión: El collar es el proceso
Un collar con forma de corazón y piedra de nacimiento suele comercializarse como un regalo sencillo y emotivo. Fabricado a gran escala, es una cadena de decisiones de ingeniería donde cada eslabón cuenta. El briefing define la piedra y el metal. El diseño asistido por ordenador (CAD) determina si el corazón se puede fundir con precisión y si la piedra se puede sujetar de forma segura. El prototipo revela lo que la pantalla ocultaba. La fundición convierte la geometría en metal, y el engaste transforma el metal en una pieza que se puede llevar puesta. El pulido y el chapado determinan el aspecto del collar y su durabilidad. El control de calidad, presente en todas las estaciones y basado en una muestra de referencia, determina si la pieza número diez mil es tan fiable como la primera. La producción en masa funciona no porque un solo paso sea complicado, sino porque cada paso se controla, inspecciona y aprueba antes de que comience el siguiente. Para las marcas que buscan joyería con piedra de nacimiento, la fábrica que trata el proceso como una secuencia de operaciones controladas es la que garantiza la consistencia entre lotes, mientras que la que lo trata como un proceso de «fabricación individual» genera sorpresas.