El mercado moderno de pendientes ha experimentado un cambio estructural. El pendiente individual llamativo ha dado paso a la oreja cuidadosamente diseñada: una pila cuidadosamente compuesta de aros pequeños, pendientes de botón y mini aros que se adaptan al lóbulo de la oreja en una disposición deliberada de tamaño, textura y tono de metal. En el centro de esta tendencia se encuentra el aro pequeño: un aro ajustado que "abraza" el lóbulo de la oreja, de diámetro reducido pero con un gran potencial de estilo. Dentro de esta categoría, una tendencia de diseño ha ganado especial popularidad entre marcas y minoristas: el aro pequeño apilado personalizado, un solo pendiente que imita el aspecto de capas mediante segmentos escalonados, diferentes acabados superficiales, metales alternados, incrustaciones de esmalte o arreglos de piedras, todo ello montado sobre una misma estructura articulada.
Para las marcas de joyería, las marcas blancas y los emprendedores, llevar una pieza de este tipo desde el concepto hasta la producción en masa requiere recorrer una compleja cadena de diseño, ingeniería, selección de materiales, utillaje, fundición, acabado y control de calidad. Este artículo describe dicha cadena paso a paso, analizando el proceso que sigue un fabricante de pendientes apilables personalizados y lo que los compradores deben saber en cada etapa.
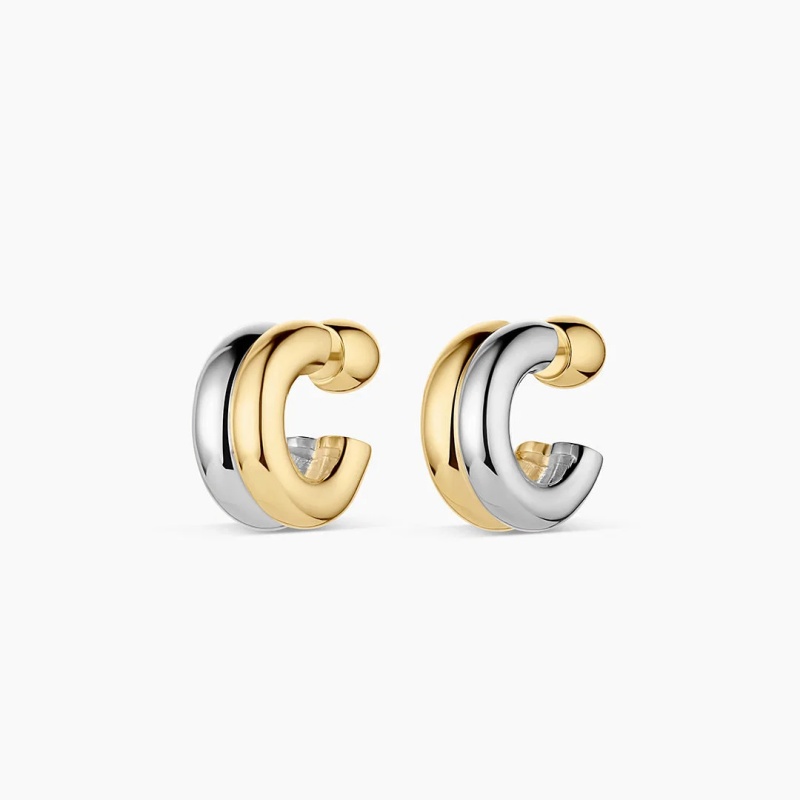
La fase de diseño: Traduciendo una estética apilada en un único objeto ponible.
El atractivo de un pendiente tipo huggie apilado reside en su contradicción visual: debe parecer que se llevan varias piezas juntas, pero a la vez funcionar como un solo pendiente cómodo y seguro. Esta tensión se resuelve —o se pone de manifiesto— en la fase de diseño.
El proceso comienza con el diseño técnico y el modelado 3D mediante software CAD como RhinoGold o MatrixGold. Para un sujetador tipo huggie, el mecanismo de bisagra es el aspecto más crítico desde el punto de vista de la ingeniería. A diferencia de un simple aro de alambre con cierre de mariposa, un huggie suele utilizar una bisagra de barril y un cierre de clic con pasador a presión. El modelo CAD debe tener en cuenta las tolerancias —a menudo de alrededor de 0,2 mm entre el pasador y el tubo de la bisagra— para garantizar un movimiento suave sin que se tambalee o se afloje con el tiempo. Una bisagra mal diseñada es el punto de fallo más común en la producción de huggies, y es mucho más económico solucionarlo en CAD que en un pedido en masa.
Para unapilado mixtoEn el diseño, la fase CAD conlleva una complejidad adicional. El efecto de "apilamiento" se puede lograr mediante segmentos de bloques escalonados, como en un pendiente tipo C abierto con geometría irregular en capas, o mediante la alternancia de materiales como metal pulido e incrustaciones de esmalte rellenas a mano. El diseñador también debe determinar cómo se distribuirán los tonos de metal mixtos (oro y plata, o oro amarillo y rosa) en la pieza. Si el pendiente combina chapados contrastantes, el plan de producción debe especificar secuencias de enmascaramiento y chapado que eviten la contaminación cruzada. La cara frontal puede recibir el tratamiento decorativo, pero la superficie interior y el mecanismo de cierre deben permanecer lisos, cómodos y duraderos.
Una vez aprobado el archivo CAD, muchos fabricantes producen un prototipo de resina mediante impresión 3D SLA o DLP en un plazo de 24 a 48 horas. Este modelo físico permite al comprador evaluar la sensación al tacto de la pieza (su peso, la comodidad de los bordes y el equilibrio visual de los segmentos apilados) antes de encargar la fabricación en acero. En el caso de un diseño de capas mixtas, este es el momento de confirmar que la geometría de las capas se aprecia claramente a tamaño real y que el pendiente no resulta excesivamente pesado ni voluminoso.
Selección de materiales: cómo combinar la estética apilada con el rendimiento.
El material elegido para un sujetador tipo huggie de diferentes materiales determina no solo el costo, sino también el peso, la durabilidad, las propiedades hipoalergénicas y la calidad del acabado. Los tres materiales más comunes en la categoría de sujetadores tipo huggie son el acero inoxidable 316L, la plata de ley 925 y el latón.
El acero inoxidable 316L se ha convertido en el material predilecto para la fabricación de sujetadores tipo huggie de última tendencia. Es de grado médico, hipoalergénico, altamente resistente a la corrosión y lo suficientemente robusto como para soportar geometrías complejas y esculpidas, como superficies con textura fundida o de estilo brutalista, sin deformarse ni aplanarse. Para diseños mixtos apilados que requieren texturas superficiales profundas o segmentos arquitectónicos llamativos, el acero inoxidable ofrece la rigidez necesaria a un precio competitivo. Además, admite excepcionalmente bien el recubrimiento PVD (deposición física de vapor), que adhiere el acabado de oro o plata a nivel molecular para una mayor resistencia al deslustre y al agua.
La plata de ley 925 pertenece a la categoría de joyería fina. Se funde con gran belleza, captura curvas de alto brillo y proporciona el peso sustancial propio de las joyas preciosas. Cuando se combina con una capa de oro de al menos 2,5 micras, se clasifica como vermeil, una categoría legalmente definida en mercados como el de Estados Unidos. Para unos pendientes apilables mixtos destinados a una posición de lujo, la plata de ley con un baño de oro selectivo puede crear un efecto bicolor que resulta intencional y lujoso.
El latón es la opción más económica, apreciada por su calidez y facilidad de manipulación. Sin embargo, requiere una protección antioxidante rigurosa y un recubrimiento uniforme, especialmente en las superficies internas y las zonas de las bisagras que sufren fricción. Un colgante de latón apilado mixto puede presentar incrustaciones de esmalte (relleno de resina epoxi aplicado a mano para un acabado mate o nacarado uniforme) alternadas con segmentos de oro pulido.
Más allá del metal base, la dimensión “mixta” introduce materiales secundarios: circonita cúbica engastada en bisel o garras, esmalte en una gama de colores o tonos de chapado contrastantes. Cada elemento añadido incrementa el número de pasos de producción y los puntos en los que la calidad puede variar. Un fabricante con experiencia en aros de materiales mixtos establecerá puntos de control para garantizar la seguridad de la piedra, la adhesión del esmalte y la uniformidad del chapado antes del ensamblaje.
Herramientas, moldeo y anatomía de un Huggie apilado
Una vez definidos el diseño y el material, la producción pasa a la fase de utillaje, que determina la uniformidad en miles de unidades. Para los protectores de pecho con bisagras rebajadas, normalmente se requiere un molde de goma de varias piezas. Un modelo maestro de acero fresado por CNC, con tolerancias de hasta 0,01 mm, sirve de base para el molde de producción. Esta precisión es fundamental para la bisagra: una variación de tan solo unas centésimas de milímetro puede producir un cierre suelto, áspero o imposible de cerrar.
El método de fundición depende del metal y de la complejidad de la geometría apilada. La fundición a la cera perdida sigue siendo el método estándar para los pendientes de plata y latón. La cera se inyecta en el molde de goma a presión; se aplica mayor presión para diseños con esquinas afiladas o texturas profundas, para evitar bordes redondeados y defectos de inyección. Los patrones de cera se ensamblan en un árbol, se recubren con yeso y se cuecen en un horno de desencerado. A continuación, el metal fundido se vierte centrífugamente o al vacío, produciendo piezas en bruto que ya conservan la silueta apilada, pero que permanecen opacas y sin acabado.
Para los pendientes de aro de acero inoxidable, la producción puede implicar mecanizado CNC o estampado y prensado, según el diseño. El estampado es eficiente para perfiles más sencillos, mientras que el mecanizado CNC ofrece mayor precisión para componentes de bisagra complejos y segmentos apilados entrelazados. En ambos casos, el objetivo es obtener una pieza sólida con bordes limpios y un grosor de pared uniforme, algo fundamental para que se ajuste perfectamente al lóbulo de la oreja.
Acabado, ensamblaje y el desafío de metales mixtos
La fase de acabado transforma una pieza fundida en bruto o una pieza mecanizada en un pendiente funcional y visualmente definido. En el caso de un pendiente tipo huggie apilado, es aquí donde la complejidad del diseño se hace más evidente.
El primer paso es la preparación de la superficie: limado, pulido y abrillantado para eliminar líneas de separación, marcas de bebederos e imperfecciones. Si el diseño incorpora texturas (martilladas, retorcidas, ranuradas o fundidas), estas se refinan en esta etapa en lugar de pulirse. Los aros de goma texturizados se han convertido en una tendencia importante precisamente porque la variación de la superficie capta la luz sin añadir peso visual ni requerir mayores dimensiones.
A continuación se procede al montaje. En el caso de un pendiente tipo huggie con bisagra, el poste y el cilindro de la bisagra se unen al cuerpo principal, a menudo mediante soldadura láser para mayor durabilidad y precisión. El cierre a presión se ajusta y se prueba su funcionamiento: debe abrirse suavemente, cerrarse con un clic seguro y permanecer cerrado con el uso normal. Si el diseño incluye incrustaciones de esmalte, este se rellena y cura a mano, y luego se refina hasta obtener una superficie uniforme. Si se engastan piedras, se fijan con engastes de bisel o de garras; los engastes de bisel suelen preferirse para diseños apilados mixtos, ya que protegen los bordes de las piedras y mantienen una superficie lisa y continua.
El chapado es el siguiente paso crucial, y para diseños de metales mixtos, también es el más exigente técnicamente. Un aro pequeño bicolor —por ejemplo, segmentos de oro amarillo alternados con esmalte blanco o metal plateado— requiere un chapado selectivo. Las áreas que no deben recibir una capa de chapado determinada deben enmascararse o protegerse de alguna otra manera. El grosor del chapado es importante: para aros pequeños que rozan con el lóbulo de la oreja y el cabello, se recomienda un chapado más grueso de 3 a 5 micras en lugar de un chapado decorativo más fino. El chapado PVD sobre acero inoxidable ofrece una estabilidad de color superior y resistencia al deslustre, la decoloración y la exposición al agua, mientras que el chapado electrolítico sobre plata o latón exige una limpieza y activación rigurosas antes del baño de chapado para garantizar la adhesión.
Tras el chapado, los pendientes se limpian con ultrasonidos, se inspeccionan y, si se especifica, se graban con láser con el logotipo de la marca o una marca en la parte posterior. El grabado láser es una personalización común en la superficie interior plana de los pendientes de aro, donde permanece oculto al usarlos, pero refuerza la identidad de la marca.
Control de calidad y transición a la producción en masa
La producción en serie no es un evento aislado, sino una serie de transiciones controladas. La muestra de preproducción aprobada sirve como estándar de referencia con el que se compara cada unidad posterior. Un fabricante de renombre establece puntos de inspección en múltiples etapas: verificación de la materia prima, fundición o conformado, ensamblaje de bisagras, engaste de piedras o relleno de esmalte, pulido, recubrimiento y embalaje final.
En el caso de los pendientes apilables mixtos, el control de calidad debe ir más allá de la superficie frontal. El mecanismo de cierre, la suavidad de la superficie interior, la comodidad de los bordes y el acabado de la parte posterior son aspectos fundamentales para la experiencia de quien los usa, y todas estas son áreas donde la producción a menor costo suele escatimar en calidad. La inspección pieza por pieza es especialmente importante para diseños que combinan varios materiales o partes móviles, ya que una sola bisagra suelta o una piedra mal sujeta hacen que todo el par sea invendible.
Los plazos de producción en masa varían según el material y la complejidad. Los sujetadores tipo huggie de acero inoxidable con recubrimiento PVD pueden pasar de la aprobación de la muestra a la producción en masa en 20 a 40 días hábiles, mientras que los de plata o latón, fabricados mediante fundición a la cera perdida, esmaltado y recubrimiento en varias etapas, suelen requerir de 15 a 25 días después de la aprobación de la muestra, dependiendo del volumen del pedido. Las cantidades mínimas de pedido para sujetadores tipo huggie personalizados suelen oscilar entre 50 y 100 unidades por estilo o color, aunque algunos fabricantes ofrecen cantidades menores para empresas emergentes que estén probando el mercado.
Qué deben buscar las marcas en un socio de fabricación.
El aro apilado mixto es un producto engañosamente exigente. Requiere que el fabricante combine la precisión de la ingeniería de bisagras, la disciplina del ensamblaje multimaterial, el arte del acabado superficial y la consistencia de la producción en masa, todo ello manteniendo el pendiente ligero, cómodo y lo suficientemente resistente para el uso diario. Una marca que evalúa a un socio de fabricación debe ir más allá de las imágenes del catálogo y hacer preguntas específicas: ¿Cómo se calibra la bisagra? ¿Cuál es el grosor estándar del chapado y qué proceso de enmascaramiento se utiliza para los diseños bicolor? ¿Cómo se fijan las piedras y cuál es el protocolo de inspección para la adhesión del esmalte? ¿Cuál es el tiempo de entrega de las muestras y qué sucede si una unidad a granel no supera la inspección?
Los fabricantes mejor equipados para entregar aros apilados mixtos personalizados son aquellos que tratan el pendiente como un ensamblaje de ingeniería en lugar de una fundición decorativa. Invierten en ingeniería CAD antes de la fabricación de herramientas, controlan la química y el grosor del chapado, y mantienen controles de calidad a nivel de pieza en cada etapa, desde el primer prototipo impreso en 3D hasta el par final empaquetado. En un mercado donde la oreja cuidadosamente seleccionada se ha convertido en una estética definitoria, la diferencia entre un aro que parece apilado y un aro queobrascomo una pieza apilada reside precisamente en esa disciplina de fabricación.