Fabricación de pulseras de helio personalizadas en plata: una guía completa desde el diseño hasta la entrega.
En joyería de plata, una pulsera tipo «helio» ocupa un lugar singular. No es una categoría de consumo masivo como una pulsera de tenis o una cadena de eslabones. En cambio, el término tiene dos significados que se superponen. En las líneas de productos comerciales, suele referirse a una pulsera o brazalete ligero y brillante, diseñado para lucirse fácilmente apilado con otras pulseras; piezas como la pulsera Zoey Helium utilizan un baño de plata sobre latón para lograr un acabado brillante y cómodo a un precio accesible. En la gama alta, puede designar un brazalete escultural hecho a medida, como el brazalete Rosario Navia Helium, donde la referencia al «helio» sugiere ligereza, volumen y una cualidad etérea en el metal.
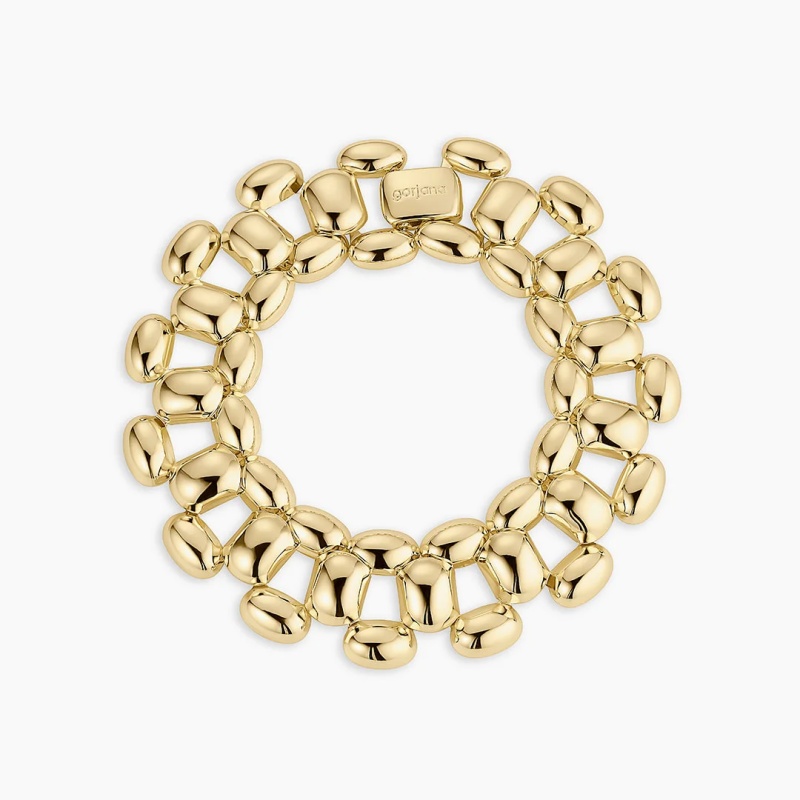
Sin embargo, existe un tercer significado, más preciso desde el punto de vista técnico, que merece atención en una guía de fabricación: el helio como gas de proceso en la fundición de plata de precisión. En la fundición a la cera perdida de joyería de plata, la cavidad del molde se evacua y luego se purga con un gas ligero —el helio se identifica específicamente en las patentes de fundición de precisión— antes de verter el metal fundido. Dado que el helio penetra rápida y completamente en el material de revestimiento poroso, ayuda a desplazar el aire y a reducir los defectos relacionados con el gas que pueden dañar la superficie de la plata. Posteriormente, se introduce argón como gas de presión más denso para impulsar la fusión hacia detalles finos y minimizar la porosidad por contracción. Por lo tanto, una pulsera de helio personalizada, entendida en este sentido más amplio, es una pulsera de plata cuya fabricación se ha diseñado en torno a condiciones de fundición limpias y controladas, condiciones que son de suma importancia cuando el objeto final es una pulsera delgada, ancha o hueca sin espacio para porosidad oculta.
Esta guía acompaña el objeto desde la primera conversación sobre su diseño hasta que llega a manos de quien lo usa. El helio no se considera un truco ni un elemento decorativo, sino una variable más dentro de un riguroso proceso de fabricación. El objetivo es práctico: mostrar cómo se diseña, funde, termina, prueba, marca, empaqueta y entrega una pulsera de plata personalizada, de manera que justifique el término «personalizada» y resista el uso diario.
1. Diseño y especificación: Definir el objeto antes que el metal.
La fabricación de pulseras de plata personalizadas no comienza con la plata en sí, sino con las limitaciones. Una pulsera es mecánicamente diferente de un colgante o un pendiente: debe abrirse y cerrarse, o pasar por la mano, y debe soportar la flexión repetida en una bisagra, cierre o banda continua. Antes de dibujar cualquier archivo CAD, la especificación debe definir la circunferencia interior de la pulsera, el ancho de la banda, el perfil de grosor, el tipo de cierre y el ajuste deseado. Un brazalete ajustado puede requerir una aleación y una sección transversal diferentes a las de una pulsera suelta que se apilará con otras piezas.
La fase de diseño es también donde se define el carácter ligero de la pieza. Si se busca un efecto visual de ligereza —una cara ancha con un interior hueco o cónico—, el grosor de la pared debe modelarse explícitamente. Una pulsera que parezca robusta pero pese menos de lo esperado depende de una geometría interna controlada, no de conjeturas en el taller. Si se busca un brazalete sólido y escultural, el diseño debe tener en cuenta el mayor peso de la plata y el tiempo de fundición necesario para rellenar una sección más gruesa sin que se contraiga. El modelado digital permite probar estas decisiones antes de utilizar el metal precioso: el software CAD se usa para visualizar la superficie, el patrón y la proporción, y un prototipo impreso en 3D permite al artesano ajustar con precisión el ajuste y la forma antes de la fundición en plata. Esto no supone un rechazo a la artesanía; es una forma de asegurar que el tiempo de acabado manual se dedique al refinamiento en lugar de a corregir errores estructurales.
La especificación del material va de la mano con la geometría. La plata de ley, el material por defecto para la joyería fina, es una aleación de 92,5 % de plata y 7,5 % de cobre (u otro elemento endurecedor). La plata pura es demasiado blanda para la mayoría de las pulseras; la adición de cobre aumenta la dureza y la durabilidad, a la vez que conserva el color blanco de la plata. Para una pulsera que se usará a diario, la elección de la aleación, el temple y el grosor de la sección transversal determinan si la pieza mantendrá su forma. Un fabricante a medida debe poder indicar la pureza de la plata, el peso previsto de la fundición y el peso final esperado tras el limado y pulido. Estas cifras sirven de base para el precio y la aprobación del cliente.
2. Del archivo digital al patrón moldeable.
Una vez aprobado el modelo CAD, el archivo se prepara para la producción. En el flujo de trabajo más común, el modelo se imprime en 3D con cera o resina moldeable, y el patrón impreso se convierte en el núcleo de un molde de inversión. El método del "árbol" es muy utilizado: se fijan varios patrones de cera a un tallo central, el árbol se recubre con yeso de inversión y la cera se quema para dejar una red de cavidades. Para una pulsera personalizada, el árbol puede contener solo uno o dos patrones, pero el principio es el mismo: el molde debe reproducir las superficies internas y externas de la pulsera con la suficiente fidelidad como para que el acabado no borre el diseño.
Es en este punto donde la atmósfera de fundición se vuelve decisiva. La plata se funde a aproximadamente 961 °C, y la plata fundida es sensible a la absorción de gases. La porosidad en las piezas de plata fundida suele estar asociada a la gran diferencia en la solubilidad de los gases entre la plata líquida y la sólida: los gases disueltos en el metal fundido pueden ser expulsados al solidificarse, dejando burbujas o poros. En el caso de una pulsera con una superficie amplia y visible, incluso una pequeña porosidad puede convertirse en un problema de acabado, ya que el pulido abre la superficie y revela huecos subsuperficiales.
El método de fundición asistida con helio aborda este problema desde dos perspectivas. Antes del vertido, la cavidad del molde se vacía y se llena con helio, un gas ligero que penetra rápidamente en los poros del material de revestimiento y desplaza el aire. Tras introducir el metal fundido, se utiliza un gas más denso, como el argón, para presurizar la cavidad, empujando la plata hacia los recovecos más finos y ayudando a suprimir la porosidad por contracción. El resultado no es una pulsera «rellena de helio» en el sentido literal; es una pulsera fundida en condiciones diseñadas para producir una superficie de plata más limpia y predecible. En el caso de una pieza personalizada donde el cliente ha aprobado una textura superficial específica o un acabado de alto brillo, esa diferencia es directamente visible.
3. Fundición, limpieza e inspección estructural
Una vez que el molde de inversión se ha quemado y alcanzado la temperatura de fundición, la plata de ley fundida se vierte o se introduce a presión en la cavidad. Tras la solidificación y el enfriamiento, se retira el molde de inversión y la pieza fundida se separa del bebedero. En esta etapa, la pulsera es un objeto rugoso de color blanco grisáceo: la superficie puede presentar residuos del molde de inversión, es necesario eliminar la marca del bebedero y los bordes suelen ser más gruesos de lo que requiere el diseño final.
La primera inspección se realiza aquí, antes de cualquier acabado estético. El fundidor o joyero debe revisar la pulsera para detectar llenado incompleto, porosidad visible, grietas y deformaciones dimensionales. Una pulsera que no se ha llenado completamente en una sección delgada no se puede arreglar puliéndola; debe fundirse de nuevo o rediseñarse. Del mismo modo, la porosidad en una superficie visible puede hacerse evidente solo después del primer corte con una lima. Detectar estos defectos en la etapa de fundición protege el presupuesto de acabado y evita que una pieza defectuosa llegue al cliente.
Es en esta inspección donde el proceso asistido por helio demuestra su valía. Si la atmósfera y la presión de fundición se han controlado correctamente, la superficie en bruto debería ser más densa y uniforme que la de una pieza de plata fundida por gravedad, con menos porosidades que puedan aparecer durante el pulido. Si bien es necesario eliminar metal, este proceso debería revelar plata sólida en lugar de cavidades ocultas.
4. Trabajo de banco: limado, ensamblaje y precisión dimensional.
Las piezas fundidas en bruto se refinan a mano. Se utilizan limas de distintos granos para nivelar los bordes, eliminar los restos de bebedero y dar a la pulsera su sección transversal deseada. En el caso de un brazalete o pulsera rígida, esta es también la etapa en la que se ajusta la abertura, se dan forma a los extremos y se comprueba que la pulsera tenga la circunferencia interior acordada. Si el diseño incluye un cierre o una bisagra, los componentes se ajustan y sueldan o ensamblan antes del pulido final. Las pulseras son objetos mecánicamente exigentes: un cierre que se ve bien en un patrón plano puede atascarse una vez que la banda se curva, y una bisagra ligeramente desalineada transferirá la tensión a la plata circundante.
En esta etapa, el trabajo manual no es decorativo. Es el paso que transforma una forma fundida en un objeto que se puede usar. El joyero examina la pulsera en la mano, comprobando su equilibrio, elasticidad y la comodidad de la superficie interior contra la muñeca. Una pulsera personalizada que tenga las dimensiones correctas pero resulte incómoda no cumple con las especificaciones. Aquí también comienza a definirse el carácter de la superficie: un brazalete de helio pulido a espejo, una pulsera rígida cepillada y una banda texturizada requieren diferentes secuencias de limado y distintos grados de eliminación de metal.
5. Preacabado y pulido: Control de la superficie
El pulido suele considerarse un paso final puramente estético, pero en la fabricación de pulseras de plata es una decisión estructural y económica. Un acabado de alto brillo elimina metal de la superficie; si la pieza fundida presenta porosidad, el pulido la dejará al descubierto. Por lo tanto, la secuencia de acabado debe ajustarse a la calidad de la pieza fundida y a la tolerancia del diseño en cuanto a la eliminación de metal.
Para el preacabado, especialmente cuando se procesan varias pulseras a la vez, se pueden utilizar métodos de acabado en masa como el pulido por vibración o el tambor. El pulido por vibración con un medio adecuado produce una superficie uniforme y, en plata de ley, se ha asociado con un efecto de endurecimiento en la capa superficial. Sin embargo, el pulido por vibración por sí solo rara vez produce la superficie nítida y brillante como un espejo que se espera de una pulsera de plata fina. El pulido en banco con una rueda y compuestos progresivamente más finos sigue siendo necesario para las caras, los bordes y los huecos visibles. El paso final siempre debe ser un pulido limpio y sin pelusa a mano o con un paño específico para pulir plata, asegurándose de que no queden residuos de compuesto en los detalles.
Para una pulsera inspirada en el helio, el acabado debe complementar la intención del diseño. Si se busca que la pieza luzca ligera y reflectante, un pulido brillante en las caras anchas y un acabado más suave en la superficie interior pueden realzar el efecto sin que la pulsera parezca frágil. Si se pretende que la pieza tenga un aspecto escultórico, un acabado satinado o cepillado controlado puede ser más apropiado, reservando el pulido para los bordes elevados y el interior de la curva.
6. El recubrimiento, la protección contra el deslustre y la cuestión de la longevidad.
La plata de ley se empaña. El cobre de la aleación reacciona con los compuestos de azufre presentes en el aire, y la capa oscura resultante es especialmente visible en las zonas hundidas y en las piezas que se usan de forma intermitente. Para una pulsera personalizada destinada a un uso prolongado, el control del deslustre forma parte de la calidad de fabricación, no es algo secundario.
Existen dos métodos comunes. El primero es el galvanizado: se aplica una fina capa de rodio u oro sobre la plata para intensificar su brillo y protegerla contra el deslustre. El baño de rodio produce una superficie blanca y brillante; el baño de oro cambia completamente el color. El grosor del baño es importante: una capa decorativa muy fina se desgastará en los puntos de mayor contacto, mientras que una capa más gruesa aumenta la durabilidad, pero altera la textura y el color de la pieza. Algunos fabricantes aplican una capa base de plata antes del galvanizado final para mejorar la adherencia y la suavidad de la superficie. El segundo método es el recubrimiento electroforético antideslustre: una laca electroforética invisible que sella la plata contra la oxidación y la humedad. Este recubrimiento es especialmente útil para pulseras con intrincados relieves o acabados mixtos, donde el galvanizado ocultaría los detalles. La elección depende del diseño, la preferencia de color del cliente y el uso previsto.
Para una pulsera de helio personalizada, la especificación de acabado debe indicar el tipo de baño o recubrimiento, el grosor deseado (cuando corresponda) y el resultado estético aprobado por el cliente. Una pulsera de "plata brillante" que en realidad está rodiada y una pulsera de "plata de ley" con un recubrimiento anti-deslustre son productos diferentes, y el cliente debe saber cuál está recibiendo.
7. Contrastes, marcado láser y cumplimiento normativo
En muchos mercados, una pulsera de plata que supere cierto peso o que se venda como artículo de metal precioso debe llevar un sello distintivo que indique su pureza. El sello distintivo no es simplemente una marca de origen; es una declaración de pureza comprobada. Los sistemas nacionales varían, pero el principio es el mismo: el artículo se analiza y, si cumple con el estándar declarado —generalmente 925 para la plata de ley—, se marca con el grado de pureza y, en algunas jurisdicciones, con un código de identificación único. El marcado láser se utiliza cada vez más para sellos distintivos y para personalización, ya que es sin contacto, permanente y adecuado para piezas acabadas o con diseños complejos.
Para un fabricante de piezas a medida, el contraste debe planificarse dentro del cronograma de producción, no añadirse como un servicio de última hora. La pulsera debe estar lo suficientemente terminada para el ensayo, pero no tan avanzada como para que el marcado dañe la superficie final. Si la pieza lleva el logotipo del cliente, una fecha o una inscripción personal, la disposición del contraste y la personalización deben definirse conjuntamente para que ninguno quede superpuesto ni ubicado en una zona de mucho desgaste. En los mercados donde el contraste es voluntario pero ampliamente reconocido, la presencia de una marca creíble es un indicador de calidad que justifica el precio de la pieza a medida.
8. Embalaje: Protección, presentación y discreción
Una pulsera de plata terminada es vulnerable durante el transporte. Puede rayarse al entrar en contacto con otros objetos metálicos, empañarse por la humedad o doblarse si el paquete se comprime. El embalaje debe cumplir tres funciones simultáneamente: proteger la pieza, presentarla como un objeto cuidadosamente seleccionado y evitar que su valor resulte atractivo para personas oportunistas.
El embalaje interior debe comenzar con papel de seda sin ácido o una bolsita suave, envolviendo individualmente la pulsera para evitar arañazos y enredos. Una tira o bolsa anti-deslustre proporciona una barrera adicional contra la oxidación durante el envío. La pulsera envuelta se coloca en un joyero rígido o en un compartimento acolchado; no debe permitirse que la pulsera se mueva libremente dentro de una caja más grande. El embalaje exterior con la marca puede realzar la experiencia de desempaquetado, pero debe colocarse dentro de una caja exterior lisa y sin marca para que el envío no revele que se trata de "joyería fina" al llegar a la puerta. El embalaje exterior de cartón corrugado es la opción más práctica para cualquier envío de joyería asegurado, y se debe utilizar material de relleno en todos los lados para que la caja interior no se mueva.
9. Envío, seguro y entrega
La etapa final es la logística, y es aquí donde muchos proyectos de joyería personalizada pierden la calidad que lograron en el taller. Las empresas de transporte tienen diferentes límites de valor declarado y requisitos de embalaje para la joyería. Algunas restringen los envíos de joyería a un valor máximo declarado por paquete; otras exigen cajas de cartón corrugado para las piezas aseguradas que superen cierto umbral. Para pulseras personalizadas de alto valor, es apropiado un servicio con confirmación de entrega con firma y cadena de custodia documentada; existen servicios de envío registrado o totalmente asegurados precisamente para piezas cuya pérdida sería difícil de asumir.
El fabricante también debe incluir un plazo de entrega realista en el contrato con el cliente. La producción de pulseras de plata personalizadas suele implicar varias etapas secuenciales: diseño y aprobación CAD, impresión del patrón, fundición, trabajo en banco, pulido, chapado o recubrimiento, contraste y embalaje. Los plazos de entrega habituales para piezas de plata hechas a medida son de varias semanas, y los trabajos personalizados complejos pueden extenderse aún más. Indicar una fecha de entrega sin tener en cuenta el tiempo de contraste o el tiempo de tránsito del transportista genera decepciones innecesarias. Un cronograma profesional incluye un margen de tiempo para una posible refundición o corrección de acabado, ya que una pieza personalizada que se somete a una inspección apresurada no está realmente terminada.
Conclusión
La fabricación de pulseras de plata con helio personalizadas es, en su máxima expresión, una cadena de decisiones controladas más que un único acto de creación espectacular. La etapa de diseño define el objeto y sus requisitos mecánicos. La etapa de fundición utiliza atmósfera y presión —incluido el helio como gas de limpieza ligero— para producir una superficie de plata que resista el acabado. Las etapas de mecanizado y pulido transforman esa pieza fundida en una pulsera cómoda y ponible. El chapado o recubrimiento electroforético determina cómo envejecerá la superficie. El contraste certifica la naturaleza del metal. El embalaje y el envío protegen la pieza terminada y la entregan sin menoscabar el cuidado con el que fue elaborada.
La palabra «helio» puede seguir siendo un elemento de diseño, el nombre de un producto o una referencia a una atmósfera de fundición; lo importante es que el proceso de fabricación sea transparente y riguroso. Un cliente que encarga una pulsera de plata a medida tiene derecho a conocer la pureza de la plata, el método de fundición, las especificaciones de acabado y el plazo de entrega. Un fabricante que puede responder a estas preguntas con precisión —e incluye en el precio la fundición con helio, el marcado adecuado y la logística de protección— ofrece algo más valioso que un objeto decorativo. Ofrece una pulsera que conservará su inconfundible belleza incluso después de años de uso.