Fra digital plan til færdigt vedhæng: Inde i fremstillingsprocessen af fødselsstenshjertehalskæden
En hjerteformet halskæde med fødselssten ser simpel ud i en butiksudstilling: en hjerteformet metalramme, en enkelt kalibreret sten i en signaturfarve, en kæde, en lås. Bag denne enkelhed gemmer sig en tæt sekventeret produktionskæde, hvor hver millimeter af tandgeometrien, hver tiendedel af en mikron af belægningstykkelsen og hver grad af støbetemperatur bestemmer, om ti tusind identiske vedhæng ankommer til et lager klar til salg - eller om en bulkordre kollapser i toleranceforskydning, stentab og returneringer. At forstå, hvordan smykket bevæger sig fra CAD-design til bulkproduktion, er afgørende for alle, der sourcinger, udvikler eller skalerer et program for fødselsstenshalskæder.
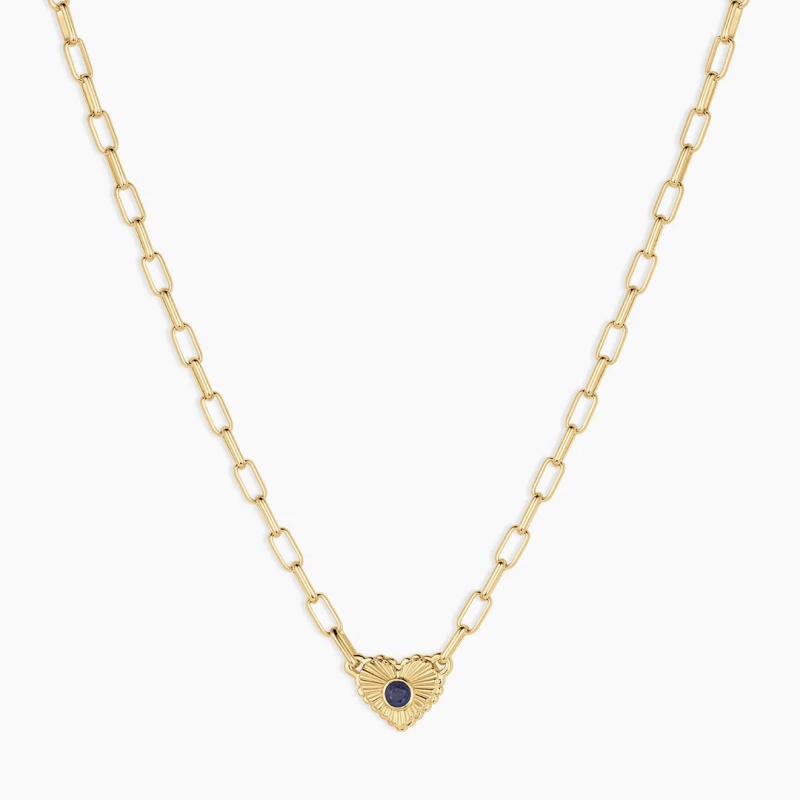
Designbriefen: At omdanne et koncept til en produktionsspecifikation
Processen begynder ikke med en skitse. Den begynder med en beskrivelse, der definerer, hvad fabrikken rent faktisk bliver bedt om at lave. For en hjerteformet halskæde med fødselssten skal beskrivelsen specificere basismetallet – 316L rustfrit stål, sterlingsølv, 14 karat guld eller en messinglegering – stentypen og -kvaliteten, hjertedimensionerne, kædens længde og tykkelse, låsetype, pletteringsspecifikation, målvægt med tolerance og minimum ordremængde. Et referencefoto alene er ikke et produktionsdokument. Uden en underskrevet beskrivelse, der omsætter designet til målbare specifikationer, starter prøveudtagningen i tvetydighed, og masseproduktion arver denne tvetydighed i stor skala.
Dette er især vigtigt for fødselsstensmykker, fordi stenen er produktets følelsesmæssige centrum og dets mest almindelige fejlpunkt. Det skal fremgå af beskrivelsen, om fødselsstenen er naturlig, syntetisk, kubisk zirkonium, glas eller emaljefyldt, og om stenene er kalibreret til gentagen produktion. Kalibrerede sten er dimensioneret til en snæver tolerance - ofte ±0,1 mm eller strammere i produktionsserier - så den samme indfatningsplads accepterer hver sten i partiet uden individuel håndpasning. Hvis stenene ikke er kalibreret, bliver indfatningstrinnet en manuel sorteringsoperation, og det bliver umuligt at garantere ensartethed på tværs af en bulkordre.
CAD-design: Udvikling af hjertet for støbeevne og afstøbning
Når opgavebeskrivelsen er bekræftet, går designet videre til computerstøttet design. Smykke-CAD er ikke en dekorativ gengivelsesøvelse; det er ingeniørfasen, hvor den færdige smykke fysiske opførsel bestemmes. For et hjertevedhæng definerer CAD-modellen vægtykkelsen på hjerterammen, geometrien af bøsningen, sædet til fødselsstenen, den kant- eller bezelstruktur, der holder stenen, og de indvendige frigange, der tillader metallet at flyde under støbning.
En veludviklet CAD-fil forhindrer tre almindelige produktionsfejl: porøsitet fra ujævn vægtykkelse, stentab fra for små gaffelben og slid på belægningen fra skarpe indvendige kanter, der fanger belægningsopløsningen. CAD-ingeniøren arbejder med tolerancer på cirka 0,05-0,1 mm på stensæder, gaffelhøjde og kanaldimensioner. For et hjertevedhæng med en bezel-besat fødselssten skal bezel-vægtykkelsen kontrolleres omhyggeligt - for tyndt, og stenen er ikke sikker; for tykt, og vedhænget bliver unødvendigt tungt, hvilket øger enhedsomkostningerne og forsendelsesvægten. For et hjerte med gaffelben skal gaffelgeometrien være robust nok til at overleve indfatning uden at spændingsbrud give stenen, men alligevel fin nok til at bevare den visuelle delikatesse af hjertets omrids.
CAD-fasen bestemmer også, hvordan hjertet vil blive orienteret på støbetræet, og om geometrien indeholder underskæringer eller tynde halse, der sandsynligvis vil producere krympningsporøsitet under størkning. En produktionsklar CAD-fil er optimeret til ren støbning og stærk hærdning – ikke blot for en overbevisende puds. Mærker gennemgår typisk puds fra tre eller fire vinkler og godkender filen, før den går videre til prototyping; ændringer efter CAD-godkendelse genstarter form- og prøveudtagningskæden og er dyre.
Prototyping: Det første fysiske virkelighedstjek
Den godkendte CAD-fil printes i høj opløsning i harpiks eller voks for at skabe en fysisk prototype. Dette er det første øjeblik, designet eksisterer som et håndgribeligt objekt, og det er her, geometriske fejl, der overlevede skærmen, bliver tydelige: en tand, der er for tynd til at holde stenen, en bøjle, der sidder akavet på kæden, et hjerte, der føles for tungt eller for let til det tilsigtede slid. Med en lagopløsning på 25 mikron er prototypen fin nok til at evaluere tandgeometri og overfladefinish, før den går i gang med en produktionsform.
For en fødselsstenshalskæde udstyres prototypen også med en prøvesten af den angivne størrelse og form. Sætteren eller prøveteknikeren kontrollerer, om stenen sidder ordentligt, om spidserne berører stenen med den korrekte spænding, og om hjertevedhænget hænger med stenen vendt fremad i stedet for at vride sig på kæden. Tyngdepunktet for et vedhæng er vigtigt: et toptungt hjerte med en excentrisk bøjle vil rotere, når det bæres, og ingen mængde polering vil rette et grundlæggende balanceproblem. Hvis prototypen består, går filen videre til formfremstilling. Hvis ikke, revideres og genoptrykkes CAD'en - en iterationsløkke, der netop eksisterer for at forhindre, at disse problemer multipliceres på tværs af en bulkordre.
Formfremstilling og støbning med tabt voks: Fra prototype til metal
Masseproduktion af en hjertehalskæde med fødselssten er næsten altid baseret på investeringsstøbning med tabt voks, industristandarden til ensartet reproduktion af detaljerede smykkeformer i ædle og uædle metaller. Den godkendte prototype bruges til at skabe en produktionsform, typisk en gummi- eller silikoneform til gentagne gange voksindsprøjtning. Fra denne form indsprøjtes vokskopier af hjertevedhænget, inspiceres for afskrabninger eller krympning og samles på en central voksstilk kaldet et træ. Lette stykker går mod toppen af træet, og tungere stykker længere ned for at opretholde balancen under støbningen.
Vokstræet placeres derefter i en stålkolbe og omgives af investeringsgips, et fint varmebestandigt materiale. Kolben opvarmes i en ovn, hvor voksen brændes ud og der efterlades et negativt hulrum i investeringen. Smeltet metal - sterlingsølv, guldlegering, messing eller rustfrit stål afhængigt af programmet - støbes ind i dette hulrum ved hjælp af centrifugal- eller vakuumassisteret støbning for at sikre, at metallet udfylder fine detaljer og gaffellejer. Efter afkøling brækkes investeringen af, støbetræet skæres i individuelle stykker, og hver støbning inspiceres for porøsitet, ufuldstændig fyldning og dimensionsnøjagtighed.
Støbning er det trin med den højeste risiko i hele processen. En dårlig støbning kan ikke reddes ved polering eller sætning. Porøsitet - indre hulrum eller overfladehuller forårsaget af gasindfangning eller krympning under størkning - kan fremstå som små mørke pletter, der først bliver synlige efter polering, eller som strukturelle svage punkter, der får en tand til at knække under sætning. Tynde halse mellem tilstødende tykkere sektioner af et hjertedesign er klassiske årsager til krympningsporøsitet, og den sikreste korrektion er ofte en designændring snarere end en justering af støbeparametrene. For en hjertehalskæde med fødselssten skal støbetrinnet også tage højde for metalkrympning: Når metallet afkøles, trækker stykket sig sammen, og formen skal skaleres for at kompensere, så de endelige hjertedimensioner og stenens sæde matcher CAD-specifikationen.
Stensætning: Det færdighedsafhængige hjerte i operationen
Støbninger, der består inspektion, går videre til stensætning, hvor hver fødselssten sættes og fastgøres i dens forberedte sæde. Dette er det mest arbejdskrævende og færdighedsafhængige trin i processen. En stensætter arbejder under forstørrelse og justerer hver tand for at holde stenen ved den korrekte spænding: stram nok til, at stenen ikke kan bevæge sig, løs nok til, at tanden ikke spændingsfrakturerer stenen eller sig selv. En messingsonde bruges til at kontrollere spændingen, og hver sten inspiceres under 10x forstørrelse, før stykket underskrives.
Forskellige fatningstyper indebærer forskellige risici for fejl. Gaffelfatninger fejler, når gaffelgeometrien er for lille i CAD. Bezelfatninger - almindelige i hjertevedhæng, fordi den kontinuerlige metalkant beskytter stenen og skaber en ren silhuet - fejler, når bezelvæggen er for tynd til at fastholde stenen eller for tyk til at blive presset rent over stenens bælte. Pavé-fatninger på en hjerteomrids fejler, når perlerne er for små til at holde stenene. Stentab i marken kan næsten altid spores tilbage til en fatningsperson, der sprang spændingskontrollen over, eller til en CAD-fil, der underkonstruerede sædet. For et fødselsstensprogram, hvor en enkelt stil kan sendes i tolv forskellige stenfarver, skal fatningsteamet også opretholde farveensartethed på tværs af batchen og verificere, at hver sten matcher den godkendte masterfarvereference under standardiseret belysning.
Forpolering, slutpolering og plettering
Før stenene sættes, forpoleres metallet. Overflader, der vil være utilgængelige, når fødselsstenen er monteret, glattes og lysnes, og stykket ultralydsrenses for at fjerne poleringsrester. Forsømmelse af forpolering fører til matte pletter under stenen eller dårlig kontakt mellem metallet og ædelstenen, hvilket går ud over både udseende og holdbarhed.
Efter sætningen går stykket igennem den endelige polering – en overfladeforfining i flere trin, der går fra grove slibemidler over fine poleringer til den specificerede spejlblanke eller satinfinish. Poleringen fjerner støbeflammer, filmærker og ridser fra værktøjet og blander sætningsarbejdet, så tænderne eller bezel'en ser integreret ud i hjerteformen. For kommercielle fødselsstensprogrammer skal finishen kunne reproduceres på tværs af tusindvis af enheder, hvilket betyder, at poleringsprocessen dokumenteres efter slibesekvens og inspektionskriterier i stedet for at blive overladt til individuel fornemmelse.
Belægning følger polering. Hvide metaller som sterlingsølv er almindeligvis rhodiumbelagte for at opnå klarhed og modstandsdygtighed over for anløbning; guldtonede programmer bruger guldbelægning eller PVD-belægninger; rustfrit stålprogrammer kan bruge PVD-farvebelægninger for holdbarhed. Belægningstykkelsen skal specificeres numerisk - ikke som "tykbelægning" - fordi tynd belægning slides igennem på punkter med høj kontakt, såsom låsen og låsen, hvilket blotlægger basismetallet og skaber misfarvningsklager. For fødselsstenshalskæder er belægningstykkelser i området 0,3 μm til 3,0 μm tilgængelige afhængigt af mærkets holdbarhedskrav, og tredobbelt rhodiumbelægning bruges undertiden for ekstra beskyttelse. Anti-anløbningsbehandlinger og forstærkede bezel-indstillinger adresserer direkte de to mest almindelige forbrugerklager over fødselsstensmykker: stentab og misfarvning.
Kvalitetskontrol: Hvor bulkkonsistens vindes eller tabes
Kvalitetskontrol er ikke en enkelt inspektion i slutningen af produktionslinjen. I et velfungerende program for fødselsstenshalskæder er kvalitetskontrol fordelt på tværs af processen. Indgående sten batchtestes i forhold til en masterfarvereference. Støbninger inspiceres for porøsitet og dimensionsnøjagtighed før indfatning. Indfatningssten kontrolleres for spænding og justering under forstørrelse. Belagte stykker kontrolleres for belægningstykkelse og vedhæftning. Den endelige inspektion verificerer stenens sikkerhed, dimensioner, vægt, låsfunktion og overfladefinish.
Protokollen "den gyldne prøve" er rygraden i ensartethed i bulk. Når prototypen er godkendt, bliver den den definitive tekniske benchmark for produktionslinjen. Kvalitetssikringsteamet sammenligner færdige stykker med den gyldne prøve for specifikationer, tolerancer og finish, og flertrinsinspektioner sikrer, at hver enhed i bulkordren matcher den godkendte reference. Udvælgelsesplaner for acceptable kvalitetsgrænser (AQL) definerer, hvor mange stykker der inspiceres, og hvilke defektniveauer der er acceptable, mens funktionelle tests - åbning og lukning af lås, kædetrækstyrke, sikkerhedstjek af sten - verificerer, at halskæden vil overleve slid. For ordrer med højere risiko kan tredjepartsinspektion og materialetestning bruges til at bekræfte legeringssammensætning, nikkelfrigivelse og belægningstykkelse i forhold til specifikationen.
Masseproduktion: Skalering uden afdrift
Masseproduktion begynder først, når prøven er godkendt, og den gyldne prøve er låst. Holdbare produktionsforme forberedes til støbning i store mængder, og fabrikken kører ordren gennem kontrollerede stationer: støbning, samling, lasersvejsning for holdbarhed, stensætning, polering, plettering og endelig kvalitetskontrol. Lasersvejsning bruges ofte ved samlinger og bøjlebeslag, fordi det giver en stærkere og renere binding end traditionel lodning og reducerer risikoen for varmeskader på nærliggende sten.
Den centrale udfordring ved bulkproduktion er ikke at lave én god halskæde; det er at lave ti tusind halskæder, der ikke kan skelnes fra den godkendte prøve. Dette kræver toleranceplanlægning på hver station. Stendiametrene holdes inden for snævre tolerancer, så indfatningssæderne ikke kræver individuel justering. Vægtykkelsen på bezelet er standardiseret på tværs af vedhængsstile, så stenene forbliver sikre uden at tilføje unødvendig metalvægt. Pletteringstykkelsen styres af procesparametre snarere end operatørens vurdering. Batchmærkning, stregkodning og integration af mærkevareemballage gør det muligt for fabrikken at spore, hvilket produktionsparti en færdig halskæde kommer fra, hvilket er afgørende for at håndtere eventuelle kvalitetsproblemer, der opstår efter forsendelse.
Leveringstider for store ordrer på fødselsstenshalskæder ligger typisk i intervallet 25 til 45 hverdage efter endelig designgodkendelse og modtagelse af depositum, afhængigt af mængde og tekniske detaljer. Genbestillinger er hurtigere, fordi designfiler og forme arkiveres, og den gyldne prøve forbliver produktionsreferencen. Denne arkivinfrastruktur er det, der gør det muligt for et brand at skalere en fødselsstenshjertehalskæde fra en enkelt prøve til en sæsonbestemt kollektion uden at skulle omkonstruere smykket hver gang.
Konklusion: Halskæden er processen
En hjerteformet halskæde med fødselssten markedsføres ofte som en simpel, følelsesladet gave. Fremstillet i stor skala er det en kæde af tekniske beslutninger, hvor hvert led betyder noget. Opgaven definerer stenen og metallet. CAD bestemmer, om hjertet kan støbes rent, og om stenen kan holdes sikkert. Prototypen afslører, hvad skærmen skjulte. Støbning omdanner geometri til metal, og indfatning omdanner metal til et slidbart stykke. Polering og plettering bestemmer, hvordan halskæden ser ud, og hvor længe den bliver ved med at se sådan ud. Kvalitetskontrol, fordelt på tværs af hver station og forankret til en gylden prøve, bestemmer, om det titusindste stykke er lige så pålideligt som det første. Masseproduktion fungerer ikke fordi et enkelt trin er kompliceret, men fordi hvert trin kontrolleres, inspiceres og godkendes, før det næste begynder. For mærker, der sourcerer fødselsstensmykker, er den fabrik, der behandler processen som en sekvens af kontrollerede operationer, den fabrik, der leverer ensartethed på tværs af batcher – og den fabrik, der behandler det som "lav stykket", leverer overraskelser.