Det moderne marked for øreringe har gennemgået et strukturelt skift. Den enkelte statement-ørering har veget pladsen for det kuraterede øre – en omhyggeligt sammensat stak af huggies, ørestikker og mini-hoops, der klatrer op ad øreflippen i et bevidst arrangement af skala, tekstur og metaltone. I centrum af denne bevægelse står huggie'en: en tætsiddende hoop, der "krammer" øreflippen, lille i diameter, men med et betydeligt stylingpotentiale. Inden for kategorien har én designretning vundet særligt frem blandt brands og detailhandlere: den brugerdefinerede mixed stacked huggie – en enkelt ørering, der efterligner det lagdelte look gennem forskudte segmenter, blandede overfladebehandlinger, alternerende metaller, emaljeindlæg eller stenarrangementer, alt sammen bygget på én hængslet ramme.
For smykkemærker, private labels og iværksættere kræver det at bringe et sådant smykke fra koncept til bulkproduktion, at man navigerer i en kompleks kæde af design, ingeniørarbejde, materialevalg, værktøj, støbning, efterbehandling og kvalitetskontrol. Denne artikel gennemgår denne kæde trin for trin og undersøger, hvad en producent af specialfremstillede, blandede huggies rent faktisk gør – og hvad købere har brug for at vide i hvert trin.
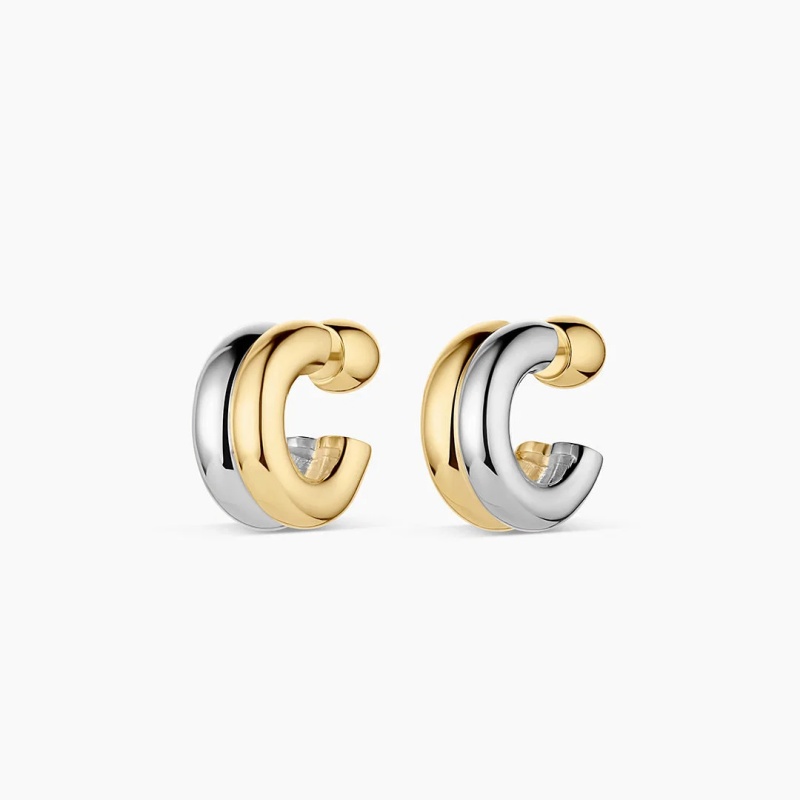
Designfasen: Oversættelse af en stablet æstetik til et enkelt, bærbart objekt
Det attraktive ved en blandet stablet huggie ligger i den visuelle modsætning: den skal ligne flere dele, der bæres sammen, samtidig med at den fungerer som én behagelig og sikker ørering. Denne spænding opløses – eller blotlægges – i designfasen.
Processen begynder med teknisk design og 3D-modellering ved hjælp af CAD-software som RhinoGold eller MatrixGold. For en huggie er den mest kritiske tekniske overvejelse hængselsmekanismen. I modsætning til en simpel trådbøjle med sommerfuglebagside er en huggie typisk afhængig af et tøndehængsel og en kliklukning med trykknap. CAD-modellen skal tage højde for tolerancer - ofte omkring 0,2 mm mellem stolpen og hængselsrøret - for at sikre jævn bevægelse uden at vakle eller løsne sig over tid. Et dårligt konstrueret hængsel er det mest almindelige fejlpunkt i huggie-produktion, og det er langt billigere at løse i CAD end i en bulkordre.
For enblandet stabletI forbindelse med design medfører CAD-fasen yderligere kompleksitet. Den "stablede" effekt kan opnås gennem forskudte bloksegmenter, som i en åben C-huggie med uregelmæssig laggeometri, eller gennem skiftende materialer såsom poleret metal og håndfyldt emaljeindlæg. Designeren skal også bestemme, hvordan blandede metaltoner - guld og sølv eller gult og rosaguld - skal fordeles på tværs af smykket. Hvis øreringen kombinerer kontrasterende belægninger, skal produktionsplanen specificere maskerings- og belægningssekvenser, der forhindrer krydskontaminering. Forsiden kan modtage den dekorative behandling, men den indre overflade og lukkemekanismen skal forblive glat, behagelig og holdbar.
Når CAD-filen er godkendt, producerer mange producenter en resinprototype via SLA- eller DLP 3D-printning inden for 24 til 48 timer. Denne fysiske model giver køberen mulighed for at vurdere "følelsen" af stykket - dets vægt, kantkomfort og den visuelle balance af de stablede segmenter - før de forpligter sig til stålværktøj. For et blandet stablet design er dette tidspunktet at bekræfte, at den lagdelte geometri læses tydeligt i faktisk størrelse, og at øreringen ikke bliver for tung eller klodset.
Materialevalg: Matchning af den stablede æstetik med ydeevne
Det valgte materiale til en blandet huggie bestemmer ikke kun prisen, men også vægt, holdbarhed, allergivenlig ydeevne og kvaliteten af finishen. De tre dominerende materialeretninger i huggie-kategorien er 316L rustfrit stål, 925 sterlingsølv og messing.
316L rustfrit stål er blevet arbejdshesten inden for moderigtig huggie-produktion. Det er medicinsk kvalitet, allergivenligt, yderst korrosionsbestandigt og strukturelt robust nok til at holde komplekse skulpturelle geometrier - såsom smeltet teksturerede eller brutalt strukturerede overflader - uden at blive vridende eller udfladede. Til blandede stablede designs, der er afhængige af dyb overfladetekstur eller dristige arkitektoniske segmenter, tilbyder rustfrit stål den nødvendige stivhed til en konkurrencedygtig pris. Det tåler også PVD-belægning (fysisk dampaflejring) exceptionelt godt og binder guld- eller sølvfinishen på molekylært niveau for at opnå modstandsdygtighed over for anløbning og vandafvisende egenskaber.
925 sterlingsølv optager kategorien af fine smykker. Det har en smuk støbning, indfanger højglansede kurver og giver den betydelige vægt, der forbindes med ædle smykker. Når det kombineres med et guldlag på mindst 2,5 mikron, kvalificerer det sig som vermeil – en juridisk defineret kategori på markeder som USA. Til en blandet stablet huggie beregnet til en premium position kan sterlingsølv med selektiv guldbelægning skabe en tofarvet effekt, der føles bevidst og luksuriøs.
Messing er den budgetbevidste løsning, værdsat for sin varme og bearbejdelighed. Messing kræver dog streng antioxidationsbeskyttelse og ensartet belægningsdækning, især på indvendige overflader og hængselområder, der oplever friktion. En blandet stablet messing-huggie kan have emaljeindlæg - hånddryppende epoxyfyldning for en ensartet mat eller perlemorsfinish - skiftevis med polerede guldsegmenter.
Ud over basismetallet introducerer den "blandede" dimension sekundære materialer: kubisk zirkonium i bezel- eller gaffelfatninger, emalje i en række farver eller kontrasterende belægningstoner. Hvert tilføjet element øger antallet af produktionstrin og de punkter, hvor kvaliteten kan afvige. En producent med erfaring i blandede materialer vil etablere inspektionsporte for stensikkerhed, emaljevedhæftning og belægningskonsistens før samling.
Værktøj, støbning og anatomien af en stablet huggie
Når design og materiale er fastlagt, går produktionen videre til værktøjsfremstilling – den fase, der bestemmer konsistensen på tværs af tusindvis af enheder. Til huggies med underskårne hængselområder kræves der typisk en flerdelt gummistøbeform. En CNC-fræset stålmastermodel, skåret til tolerancer så små som 0,01 mm, fungerer som grundlag for produktionsformen. Denne præcision er ufravigelig for hængslet: en varians på selv et par hundrededele af en millimeter kan producere en lukning, der føles løs, grynet eller umulig at lukke med et klik.
Støbemetoden afhænger af metallet og kompleksiteten af den stablede geometri. Lost-wax-støbning er fortsat standarden for sølv- og messing-huggies. Voks sprøjtes ind i gummiformen under tryk - højere tryk for design med skarpe hjørner eller dybe teksturer for at forhindre afrundede kanter og "short shots". Voksmønstrene samles på et træ, indkapsles i gips og brændes i en burnout-ovn. Smeltet metal støbes derefter centrifugalt eller under vakuum, hvilket producerer rå "emner", der allerede bærer den stablede silhuet, men forbliver matte og ufærdige.
For rustfri stål-huggies kan produktionen i stedet involvere CNC-bearbejdning eller prægning og presning, afhængigt af designet. Præsning er effektivt til enklere profiler, mens CNC-bearbejdning giver større præcision til komplekse hængselkomponenter og sammenlåsende stablede segmenter. I begge tilfælde er målet et strukturelt solidt emne med rene kanter og ensartet vægtykkelse – afgørende for et emne, der sidder tæt mod øreflippen.
Efterbehandling, samling og udfordringen med blandet metal
I den afsluttende fase forvandles en rå støbning eller et maskinbearbejdet emne til en bærbar, visuelt opløst ørering. For en blandet stablet huggie er det her, designets kompleksitet bliver mest tydelig.
Det første trin er overfladeforberedelse: filning, tromling og polering for at fjerne skillelinjer, indløbsmærker og overfladefejl. Hvis designet inkorporerer teksturer – hamrede, snoede, rillede eller smeltede – forfines disse teksturer på dette trin i stedet for at blive poleret væk. Teksturerede huggies er blevet en betydelig trend, netop fordi overfladevariation fanger lys uden at tilføje visuel vægt eller kræve større dimensioner.
Samlingen følger. For en hængslet huggie er stolpen og hængslets cylinder forbundet med hoveddelen, ofte via lasersvejsning for holdbarhed og præcision. Kliklukningen monteres og testes for funktion: den skal åbne jævnt, lukke med et sikkert klik og forblive lukket under normal slitage. Hvis designet inkluderer emaljeindlæg, fyldes og hærdes emaljen i hånden og raffineres derefter til en ensartet overflade. Hvis stenene er indfattet, fastgøres de i bezel- eller gaffelfatninger; bezelfatninger foretrækkes ofte til blandede stablede designs, fordi de beskytter stenkanterne og opretholder en glat, sammenhængende overflade.
Belægning er det næste kritiske trin, og for designs med blandede metaller er det også det mest teknisk krævende. En tofarvet huggie – f.eks. segmenter af gult guld skiftevis med hvid emalje eller sølvtonet metal – kræver selektiv belægning. Områder, der ikke bør modtage et givet belægningslag, skal maskeres eller på anden måde beskyttes. Belægningstykkelsen er vigtig: for huggies, der oplever friktion mod øreflippen og håret, anbefales en tykkere plade på 3 til 5 mikron frem for tyndere dekorativ belægning. PVD-belægning på rustfrit stål giver overlegen farvestabilitet og modstandsdygtighed over for anløbning, falmning og vandpåvirkning, mens galvanisering på sølv eller messing kræver grundig rengøring og aktivering før belægningsbadet for at sikre vedhæftning.
Efter belægningen ultralydsrenses øreringe, inspiceres og – hvis det er specificeret – lasergraveres de med mærkets logo eller et mærke på bagsiden. Lasergravering er en almindelig tilpasning på den flade inderside af en huggie, hvor den forbliver skjult under brug, men forstærker mærkets identitet.
Kvalitetskontrol og overgangen til bulkproduktion
Masseproduktion er ikke en enkeltstående begivenhed, men en række kontrollerede overgange. Den godkendte præproduktionsprøve fungerer som referencestandard, som hver efterfølgende enhed måles i forhold til. En velrenommeret producent etablerer inspektionsporte på flere punkter: verifikation af indgående materiale, støbning eller formning, hængselmontering, stensætning eller emaljefyldning, polering, plettering og endelig pakning.
For blandede, stablede huggies skal kvalitetskontrollen se ud over forsiden. Lukningen, den indre overflades glathed, kantkomforten og bagsidens finish er alle en del af brugerens oplevelse – og alle er almindelige områder, hvor produktion med lavere omkostninger sparer penge. Stykke for stykke-inspektion er især vigtig for designs, der kombinerer flere materialer eller bevægelige dele, fordi et enkelt løst hængsel eller en usikret sten gør hele parret usælgeligt.
Tidslinjerne for masseproduktion varierer afhængigt af materiale og kompleksitet. Huggies i rustfrit stål med PVD-belægning kan gå fra prøvegodkendelse til masseproduktion på 20 til 40 arbejdsdage, mens huggies i sølv eller messing med støbning med tabt voks, emaljearbejde og flertrinsbelægning ofte kræver 15 til 25 dage efter godkendelse af prøven, afhængigt af ordremængden. Minimumsbestillingsmængder for brugerdefinerede huggies starter typisk i intervallet 50 til 100 stk. pr. stil eller farve, hvor nogle producenter tilbyder lavere tærskler for startups, der tester markedet.
Hvad mærker bør kigge efter i en produktionspartner
Den blandede, stablede huggie-ørehængsel er et vildledende krævende produkt. Det kræver, at en producent kombinerer præcisionen inden for hængselsteknik, disciplinen inden for samling af flere materialer, kunstfærdigheden inden for overfladebehandling og ensartetheden ved bulkproduktion – alt imens øreringen holdes let, komfortabel og holdbar nok til daglig brug. Et mærke, der evaluerer en produktionspartner, bør se ud over katalogbilleder og stille specifikke spørgsmål: Hvordan er hængsletolerancen? Hvilken pletteringstykkelse er standard, og hvilken maskeringsproces bruges til tofarvede designs? Hvordan fastgøres sten, og hvad er inspektionsprotokollen for emaljevedhæftning? Hvad er prøvebehandlingstiden, og hvad sker der, når en bulkenhed ikke består inspektionen?
De producenter, der er bedst rustet til at levere specialfremstillede, blandede, stablede huggies, er dem, der behandler øreringen som en konstrueret samling snarere end en dekorativ støbning. De investerer i CAD-teknik før værktøjsfremstilling, de kontrollerer pletteringskemi og tykkelse, og de opretholder kvalitetskontroller på stykniveau gennem hvert trin - fra den første 3D-printede prototype til det endelige pakkede par. I et marked, hvor det kuraterede øre er blevet en definerende æstetik, er forskellen mellem en huggie, der ser stablet ud, og en huggie, der ...værkersom et stablet stykke ligger netop i den fremstillingsdisciplin.