Brugerdefineret Helium-armbånd Sølvsmykkefremstilling: En komplet guide fra design til levering
Et "heliumarmbånd" i sølvsmykker indtager en usædvanlig plads. Det er ikke en massemarkedskategori på samme måde som et tennisarmbånd eller en kantkæde. I stedet har udtrykket to overlappende betydninger. I kommercielle produktlinjer betegner det ofte en let, højglans armring eller manchet designet til at ligge let i en stak – smykker som Zoey Helium Bracelet bruger sølvbelægning oven på messing for at opnå en lys, bærbar finish til en overkommelig pris. I den øvre ende kan det betegne en skulpturel, specialfremstillet manchet, såsom Rosario Navia Helium Cuff, hvor "helium"-referencen signalerer lethed, volumen og en svævende kvalitet i metallet.
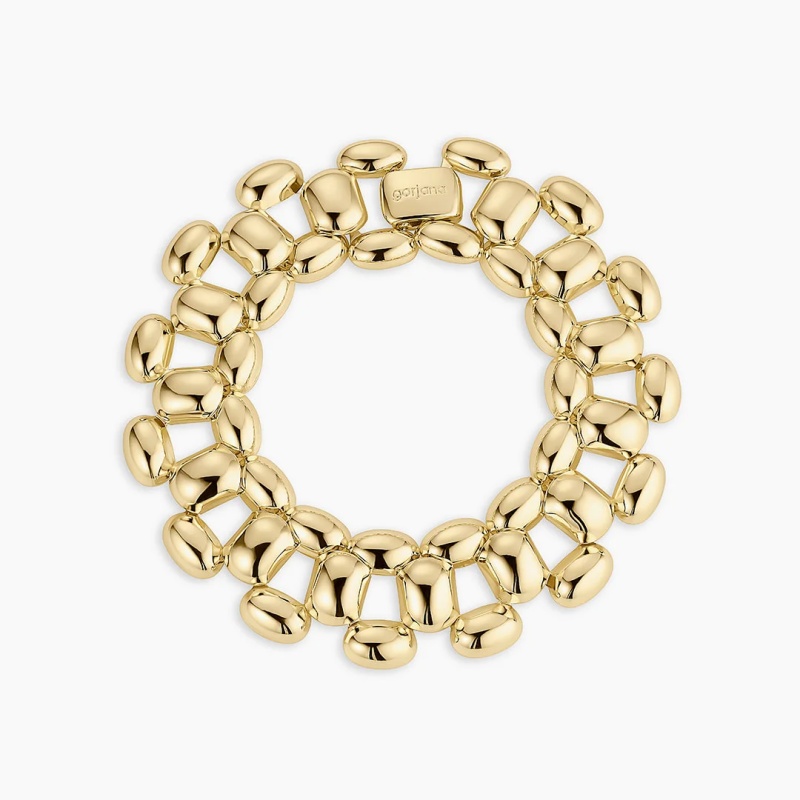
Der er dog en tredje og mere teknisk præcis betydning, der fortjener opmærksomhed i en fremstillingsvejledning: helium som procesgas i præcisionsstøbning af sølv. Ved investeringsstøbning af sølvsmykker evakueres formhulrummet og skylles derefter med en let gas - helium er specifikt identificeret i præcisionsstøbningspatenter - før det smeltede metal hældes. Fordi helium hurtigt og grundigt trænger ind i porøst investeringsmateriale, hjælper det med at fortrænge luft og reducere de gasrelaterede defekter, der kan skæmme en sølvoverflade. Argon introduceres derefter som en tungere trykgas for at drive smelten ned i fine detaljer og minimere krympningsporøsitet. Et specialfremstillet heliumarmbånd, forstået i denne fyldigere forstand, er derfor et sølvarmbånd, hvis fremstilling er designet omkring rene, kontrollerede støbeforhold - forhold, der betyder enormt meget, når det endelige objekt er et tyndt, bredt eller hult armbånd uden plads til skjult porøsitet.
Denne guide følger dette objekt fra den første designsamtale til det øjeblik, det når bæreren. Den behandler helium hverken som et gimmick eller en dekorativ etiket, men som én variabel blandt mange i en disciplineret fremstillingssekvens. Målet er praktisk: at vise, hvordan et specialfremstillet sølvarmbånd designes, støbes, færdiggøres, testes, mærkes, pakkes og leveres på en måde, der retfærdiggør ordet "specialfremstillet" og overlever den daglige granskning.
1. Design og specifikation: Definition af objektet før metallet
Fremstilling af specialfremstillede sølvarmbånd begynder ikke med sølv, men med begrænsninger. Et armbånd er mekanisk forskelligt fra et vedhæng eller en ørering: det skal åbne og lukke, eller passere over hånden, og det skal tåle gentagen bøjning ved et hængsel, en lås eller en kontinuerlig rem. Før en CAD-fil tegnes, skal specifikationen fastlægge armbåndets indre omkreds, rembredde, tykkelsesprofil, lukningstype og tilsigtede pasform. En tætsiddende manchet kan kræve en anden legeringshærdning og tværsnit end en løs armbånd, der vil blive stablet sammen med andre dele.
Designfasen er også der, hvor møblets "helium"-karakter defineres. Hvis intentionen er en let visuel effekt - en bred urskive med et hult eller tilspidset indre - skal vægtykkelsen modelleres eksplicit. En armbånd, der ser solid ud, men vejer mindre end forventet, afhænger af kontrolleret intern geometri, ikke af gætværk ved bænken. Hvis intentionen er en solid, skulpturel manchet, skal designet tage højde for den højere sølvvægt og den støbetid, der kræves for at fylde en tykkere sektion uden krympning. Digital modellering gør det muligt at teste disse beslutninger, før ædelmetaller anvendes: CAD-software bruges til at visualisere overflade, mønster og proportioner, og en 3D-printet prototype lader fremstilleren finjustere pasform og form, før der støbes i sølv. Dette er ikke en afvisning af håndværk; det er en måde at sikre, at tiden til håndlavet efterbehandling bruges på forfinelse snarere end på at korrigere strukturelle fejl.
Materialespecifikationerne følger geometrien. Sterlingsølv, standarden for fine sølvsmykker, er en legering af 92,5% sølv og 7,5% kobber (eller et andet hærdningselement). Rent sølv er for blødt til de fleste armbåndsapplikationer; kobbertilsætningen øger hårdheden og holdbarheden, samtidig med at sølvets hvide farve bevares. For et armbånd, der skal bæres dagligt, bestemmer legeringsvalget, hærdningen og tværsnitstykkelsen tilsammen, om smykket vil holde sin form. En specialfremstillet producent bør kunne angive sølvets finhed, den planlagte støbevægt og den forventede færdige vægt efter filning og polering. Disse tal danner grundlag for prisfastsættelse og for kundens godkendelse.
2. Fra digital fil til støbemønster
Når CAD-modellen er godkendt, forberedes filen til produktion. I den mest almindelige arbejdsgang 3D-printes modellen i en støbebar voks eller harpiks, og det printede mønster bliver offerkernen i en investeringsform. "Træ"-metoden er meget anvendt: flere voksmønstre fastgøres til en central stilk, træet indkapsles i investeringsgips, og voksen brændes ud for at efterlade et netværk af hulrum. For et enkelt brugerdefineret armbånd kan træet kun have et eller to mønstre, men princippet er det samme: Formen skal gengive armbåndets indre og ydre overflader med tilstrækkelig nøjagtighed til, at efterbehandlingen ikke sletter designet.
Det er på dette tidspunkt, at støbeatmosfæren bliver afgørende. Sølv smelter ved cirka 961 °C, og smeltet sølv er følsomt over for gasoptagelse. Porøsitet i sølvstøbegods er ofte forbundet med den store forskel i gasopløselighed mellem flydende og fast sølv: gasser opløst i smelten kan afvises, når metallet fryser, hvilket efterlader bobler eller små huller. For et armbånd med en bred, synlig overflade kan selv lille porøsitet blive et problem med finishen, fordi polering åbner overfladen og afslører hulrum under overfladen.
Den heliumassisterede støbemetode løser dette problem fra to retninger. Før støbning evakueres formhulrummet og skylles med helium, en let gas, der hurtigt trænger ind i porerne i investeringsmaterialet og fortrænger luft. Efter at smelten er introduceret, bruges en tungere gas, såsom argon, til at sætte tryk på hulrummet, hvilket presser sølvet ind i de fineste fordybninger og hjælper med at undertrykke krympningsporøsiteten. Resultatet er ikke et "heliumfyldt" armbånd i bogstavelig forstand; det er et armbånd støbt under forhold, der er designet til at producere en renere og mere forudsigelig sølvoverflade. For et specialfremstillet stykke, hvor kunden har godkendt en specifik overfladetekstur eller en højglansfinish, er denne forskel direkte synlig.
3. Støbning, rengøring og strukturel inspektion
Når investeringsformen er brændt ud og bragt til støbetemperatur, hældes eller trykassisteres det smeltede sterlingsølv i hulrummet. Efter størkning og afkøling brækkes investeringen af, og den rå støbning adskilles fra indløbet. Armbåndet er på dette tidspunkt et ru, gråhvidt objekt: overfladen kan indeholde investeringsrester, indløbsmærket skal fjernes, og kanterne er typisk tykkere, end det endelige design kræver.
Den første inspektion finder sted her, før enhver kosmetisk efterbehandling. Støberen eller bænkjuveleren bør kontrollere armbåndet for ufuldstændig fyldning, synlig porøsitet, revner og dimensionsforvrængning. Et armbånd, der ikke er fyldt helt i et tyndt område, kan ikke reddes ved polering; det skal støbes eller redesignes. Tilsvarende kan porøsitet på en synlig overflade muligvis først blive synlig efter den første skæring med en fil. At opdage disse defekter i råstøbningsfasen beskytter efterbehandlingsbudgettet og forhindrer et defekt stykke i at nå kunden.
Det er også ved denne inspektion, at den heliumassisterede proces fortjener sin plads i arbejdsgangen. Hvis støbeatmosfæren og tryksekvensen har gjort deres arbejde, bør den rå overflade være tættere og mere ensartet end en tyngdekraftshældt sølvstøbning, med færre hulrum under overfladen, der venter på at opstå under poleringen. Støbeformen bør stadig forvente at fjerne metal, men fjernelsen bør afsløre massivt sølv snarere end skjulte hulrum.
4. Bænkarbejde: Arkivering, samling og dimensionel sandhed
Rå støbegods forfines i hånden. Filer med varierende kornstørrelse bruges til at afrette kanterne, fjerne rester af indløb og bringe armbåndet til dets tilsigtede tværsnit. For en manchet eller armring er dette også det stadie, hvor åbningen justeres, enderne formes, og armbåndet kontrolleres i forhold til den aftalte indre omkreds. Hvis designet inkluderer en lås eller et hængsel, monteres og loddes eller samles komponenterne inden den endelige polering. Armbånd er mekanisk krævende genstande: en lås, der ser korrekt ud på et fladt mønster, kan binde, når båndet er buet, og et hængsel, der er en smule skævt justeret, vil overføre stress til sølvet omkring det.
Håndarbejde på dette stadie er ikke dekorativt. Det er det trin, der omdanner en støbt form til en bærbar genstand. Bænkjuleseren aflæser armbåndet i hånden og kontrollerer balance, spændstighed og komforten af den indre overflade mod håndleddet. Et specialfremstillet armbånd, der er dimensionelt korrekt, men ubehageligt, har ikke opfyldt sine specifikationer. Det er også her, overfladens karakter begynder at blive defineret: en spejlpoleret heliummanchet, en børstet armring og en tekstureret rem kræver alle forskellige filningssekvenser og forskellige grader af metalfjernelse.
5. Forbehandling og polering: Kontrol af overfladen
Polering behandles ofte som et sidste kosmetisk trin, men i fremstillingen af sølvarmbånd er det en strukturel og økonomisk beslutning. En højglanspoleret finish fjerner metal fra overfladen; hvis støbningen indeholder porøsitet, vil polering blotlægge den. Efterbehandlingssekvensen skal derfor tilpasses støbekvaliteten og designets tolerance for metalfjernelse.
Massebehandlingsmetoder som tromling eller vibrationspolering kan bruges til forbehandling, især hvor flere armbånd bearbejdes sammen. Tromling med et passende medie kan producere en ensartet overflade og er i sterlingsølv blevet forbundet med en hærdningseffekt i overfladelaget. Tromling alene producerer dog sjældent den sprøde, spejlblanke overflade, der forventes af et fint sølvarmbånd. Bænkpolering med en skive og gradvist finere poleringsmidler er fortsat nødvendig for synlige flader, kanter og fordybninger. Det sidste trin bør altid være en ren, fnugfri polering i hånden eller med en dedikeret sølvpoleringsklud, hvilket sikrer, at der ikke efterlades rester af poleringsmidler i detaljerne.
For et armbånd med helium-koncept bør efterbehandlingsstrategien understøtte designets intention. Hvis smykket skal se let og reflekterende ud, kan en høj polering på de brede flader og en blødere finish på den indre overflade forstærke effekten uden at armbåndet føles skrøbeligt. Hvis smykket skal være skulpturelt, kan en kontrolleret satin- eller børstet finish være mere passende, hvor polering er reserveret til hævede kanter og den indre del af kurven.
6. Plettering, beskyttelse mod anløbning og spørgsmålet om levetid
Sterlingsølv anløber. Kobberet i legeringen reagerer med svovlholdige forbindelser i luften, og den resulterende mørke film er især mærkbar i forsænkede områder og på smykker, der bæres sporadisk. For et specialfremstillet armbånd, der er beregnet til at blive brugt på lang sigt, er håndtering af anløbning en del af fremstillingskvaliteten, ikke en eftertanke.
To tilgange er almindelige. Den første er galvanisering: et tyndt lag rhodium eller guld kan påføres oven på sølvet for at give det en dybere glans og en barriere mod anløbning. Rhodiumbelægning giver en lys, hvid overflade; guldbelægning ændrer farven fuldstændigt. Belægningens tykkelse er vigtig: en meget tynd dekorativ plade vil slides igennem på punkter med høj kontakt, mens en tykkere plade tilføjer holdbarhed, men ændrer smykkets følelse og farve. Nogle producenter anvender et basissølvstrip før den endelige belægning for at forbedre vedhæftning og overfladeglathed. Den anden tilgang er en anti-anløbning e-coat: en usynlig elektroforetisk lak, der forsegler sølvet mod oxidation og fugtighed. E-coat er især nyttig til armbånd med indviklede fordybninger eller blandede finish, hvor belægning ville skjule detaljer. Valget afhænger af designet, kundens farvepræference og det forventede slidmønster.
For et specialfremstillet heliumarmbånd skal efterbehandlingsspecifikationen angive typen af belægning, den ønskede tykkelse, hvor det er relevant, og det æstetiske resultat, som kunden har godkendt. Et "blankt sølv"-armbånd, der faktisk er rhodiumbelagt, og et "sterlingsølv"-armbånd med en anti-anløbningsbelægning er forskellige produkter, og kunden bør vide, hvilket et de modtager.
7. Stempling, lasermærkning og overholdelse af regler
På mange markeder skal et sølvarmbånd over en vis vægt eller udbydes til salg som en ædelmetalartikel bære et stempling, der angiver finheden. Stempling er ikke blot et oprindelsesstempel; det er en erklæring om analyseret renhed. Nationale systemer er forskellige, men princippet er ensartet: varen testes, og hvis den opfylder den deklarerede standard - almindeligvis 925 for sterlingsølv - mærkes den med renhedsgraden og i nogle jurisdiktioner en unik identifikationskode. Lasermærkning bruges i stigende grad til stempler og til brugerdefineret personalisering, fordi det er berøringsfrit, permanent og egnet til færdige eller indviklede stykker.
For en specialfremstillet producent bør stempling planlægges i produktionsplanen og ikke tilføjes som en sidste-øjebliks-service. Armbåndet skal være færdigt nok til at kunne udføres med en prøve, men ikke så langt fremme, at mærkningen vil beskadige den færdige overflade. Hvis smykket har et kundelogo, en dato eller en personlig indskrift, skal layoutet af stemplingen og personaliseringen løses sammen, så ingen af delene er overfyldte eller placeret i et område med høj slidstyrke. På markeder, hvor stempling er frivillig, men bredt anerkendt, er tilstedeværelsen af et troværdigt mærke et kvalitetssignal, der understøtter den specialfremstillede pris.
8. Emballage: Beskyttelse, præsentation og diskretion
Et færdigt sølvarmbånd er sårbart under transport. Det kan blive ridset ved kontakt med andre metalgenstande, anløbet af fugtighed eller bøjet, hvis emballagen komprimeres. Emballagen skal udføre tre funktioner samtidigt: beskytte smykket, præsentere det som en velovervejet genstand og undgå at reklamere for dets værdi til opportunister.
Den indre emballage bør begynde med syrefrit serviet eller en blød pose, der er pakket individuelt rundt om armbåndet for at forhindre ridser og sammenfiltring. En anløbningsbeskyttelsesstrimmel eller -pose tilføjer en yderligere barriere mod oxidering under forsendelse. Det indpakkede armbånd placeres derefter i en stiv smykkeæske eller et polstret rum; et armbånd bør ikke bevæge sig løst inde i en større æske. Mærket ydre emballage kan forbedre udpakningsoplevelsen, men den bør placeres i en almindelig, umærket ydre karton, så forsendelsen ikke annoncerer "fine smykker" på dørtærsklen. Bølgepap ydre emballage er den praktiske standard for enhver forsikret smykkeforsendelse, og der bør anvendes hulrumsfyld på alle sider, så den indre æske ikke kan forskubbe sig.
9. Forsendelse, forsikring og levering
Den sidste fase er logistik, og det er her, at mange specialfremstillede smykkeprojekter mister den kvalitet, de opbyggede i værkstedet. Transportører har forskellige grænser for deklareret værdi og emballagekrav til smykker. Nogle begrænser smykkeforsendelser til en maksimal deklareret værdi pr. pakke; andre kræver bølgepapkasser til forsikrede stykker over en vis tærskel. For specialfremstillede armbånd af høj værdi er en service med underskriftsbekræftelse og en dokumenteret sporbarhedskæde passende; registrerede eller fuldt forsikrede tjenester findes netop for stykker, hvis tab ville være vanskeligt at absorbere.
Producenten bør også indbygge et realistisk leveringsvindue i kundeaftalen. Produktion af specialfremstillede sølvarmbånd involverer typisk flere sekventielle faser: design og CAD-godkendelse, mønstertryk, støbning, bænkearbejde, polering, plettering eller belægning, stempling og pakning. Leveringstider på flere uger er normale for specialfremstillede sølvstykker, og komplekst specialarbejde kan strække sig ud over det. At angive en leveringsdato uden at tage højde for stemplingsbehandlingstid eller transportørens transittid skaber undgåelig skuffelse. En professionel tidsplan inkluderer buffertid til en omstøbning eller en færdigkorrektion, fordi et specialfremstillet stykke, der hastes gennem inspektion, ikke er helt færdigt.
Konklusion
Fremstilling af sølvsmykker med heliumarmbånd er i bedste fald en kæde af kontrollerede beslutninger snarere end en enkelt dramatisk skabelseshandling. Designfasen definerer objektet og dets mekaniske krav. Støbefasen bruger atmosfære og tryk - inklusive helium som en let skyllegas - til at producere en sølvoverflade, der kan overleve efterbehandling. Bænk- og poleringsfasen omdanner støbningen til et bærbart og behageligt armbånd. Plettering eller e-coating bestemmer, hvordan overfladen ældes. Stemningsstempling bekræfter, hvad metallet egentlig er. Emballering og forsendelse beskytter det færdige stykke og leverer det uden at forringe den omhu, der er lagt i det.
Ordet "helium" kan forblive et designsprog, et produktnavn eller en henvisning til en støbeatmosfære; det vigtige er, at fremstillingsprocessen bagved er transparent og disciplineret. En kunde, der bestiller et specialfremstillet sølvarmbånd, har ret til at kende sølvets finhed, støbemetoden, efterbehandlingsspecifikationen og leveringsplanen. En producent, der kan besvare disse spørgsmål præcist – og som indbygger heliumassisteret støbning, korrekt stempling og beskyttende logistik i den tilbudte pris – tilbyder noget mere værdifuldt end en dekorativ genstand. De tilbyder et armbånd, der stadig vil være genkendeligt sig selv efter mange års brug.