Od digitálního plánu k hotovému přívěsku: Uvnitř procesu výroby náhrdelníku s kamenem narození ve tvaru srdce
Náhrdelník s kamenem narození ve tvaru srdce vypadá v maloobchodní prodejně jednoduše: kovový rámeček ve tvaru srdce, jeden kalibrovaný kámen v charakteristické barvě, řetízek, spona. Za touto jednoduchostí se skrývá pečlivě propracovaný výrobní řetězec, v němž každý milimetr geometrie hrotu, každá desetina mikronu tloušťky pokovení a každý stupeň teploty odlévání určuje, zda deset tisíc identických přívěsků dorazí do skladu připravených k prodeji – nebo zda se hromadná objednávka zhroutí do tolerance, ztráty kamenů a vrácení zboží. Pochopení toho, jak se kus přesouvá od návrhu v CAD k hromadné výrobě, je nezbytné pro každého, kdo získává, vyvíjí nebo škáluje program pro náhrdelníky s kamenem narození.
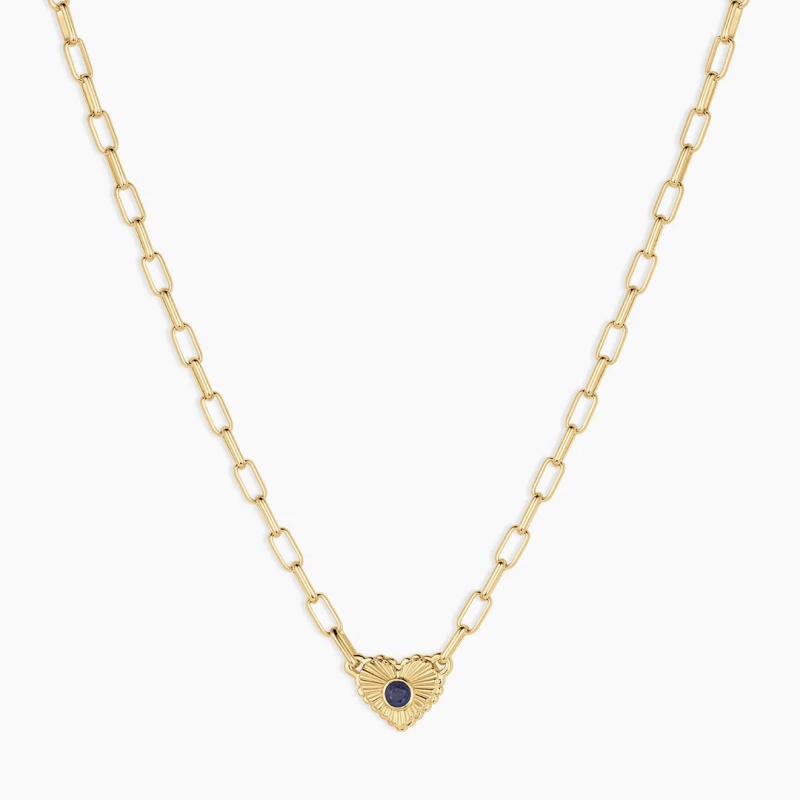
Zadání návrhu: Proměna konceptu ve specifikaci výroby
Proces nezačíná skicou. Začíná zadáním, které definuje, co má továrna skutečně vyrobit. U náhrdelníku s kamenem narození v podobě srdce musí zadání specifikovat základní kov – nerezovou ocel 316L, sterlingové stříbro, 14karátové zlato nebo mosaznou slitinu – typ a jakost kamene, rozměry srdce, délku a tloušťku řetízku, typ spony, specifikaci pokovení, cílovou hmotnost s tolerancí a minimální objednané množství. Samotná referenční fotografie není výrobním dokumentem. Bez podepsaného zadání, které převádí návrh do měřitelných specifikací, začíná vzorkování nejednoznačně a hromadná výroba tuto nejednoznačnost ve velkém měřítku zdědí.
To je obzvláště důležité u šperků s kameny, protože kámen je emocionálním centrem produktu a jeho nejčastějším bodem selhání. V zadání musí být uvedeno, zda je kámen přírodní, syntetický, z kubické zirkonie, skla nebo plněný smaltem a zda jsou kameny kalibrovány pro opakovanou výrobu. Kalibrované kameny mají přesnou toleranci – často ±0,1 mm nebo užší v sériové výrobě – takže stejné osazovací lůžko přijímá všechny kámen v dávce bez nutnosti individuálního ručního osazování. Pokud kameny nejsou kalibrovány, krok osazování se stává ručním tříděním a konzistence v rámci hromadné objednávky se stává nemožnou zaručit.
CAD návrh: Navržení srdce pro slévatelnost a tuhnutí
Jakmile je zadání potvrzeno, návrh přechází do počítačově podporovaného návrhu. CAD pro šperky není dekorativní vykreslovací cvičení; je to inženýrská fáze, ve které se určuje fyzikální chování hotového kusu. U přívěsku ve tvaru srdce definuje CAD model tloušťku stěny rámu srdce, geometrii objímky, lůžko pro kámen narození, strukturu hrotu nebo lunety, která bude kámen držet, a vnitřní vůle, které umožňují tok kovu během odlévání.
Dobře navržený CAD soubor zabraňuje třem běžným výrobním chybám: pórovitosti v důsledku nerovnoměrné tloušťky stěn, ztrátě kamene v důsledku poddimenzovaných hrotů a opotřebení pokovování v důsledku ostrých vnitřních hran, které zachycují roztok pokovování. CAD inženýr pracuje s tolerancemi zhruba 0,05–0,1 mm u lůžek kamenů, výšky hrotů a rozměrů kanálků. U přívěsku ve tvaru srdce s kamenem osazeným rámečkem musí být tloušťka stěny rámečku pečlivě kontrolována – příliš tenká stěna kámen není bezpečná; příliš silná stěna přívěsku se stává zbytečně těžkým, což zvyšuje náklady na kus kovu a přepravní hmotnost. U srdce osazeného hrotem musí být geometrie hrotů dostatečně robustní, aby vydržela osazení bez lomu kamene v důsledku napětí, a zároveň dostatečně jemná, aby zachovala vizuální jemnost obrysu srdce.
Fáze CAD také určuje, jak bude srdce odlitku orientováno na odlévacím stromu a zda geometrie obsahuje podřezy nebo tenké krčky, které by mohly během tuhnutí způsobit smršťovací pórovitost. Soubor CAD připravený k výrobě je optimalizován pro čisté odlitky a pevné ztuhnutí – nejen pro přesvědčivý render. Výrobci obvykle rendery kontrolují ze tří nebo čtyř úhlů a schvalují soubor předtím, než se přesune k prototypování; změny po schválení CAD restartují formu a řetězec vzorkování a jsou drahé.
Prototypování: První kontrola fyzické reality
Schválený CAD soubor se tiskne ve vysokém rozlišení z pryskyřice nebo vosku, aby se vytvořil fyzický prototyp. Toto je první okamžik, kdy návrh existuje jako hmatatelný objekt, a právě zde se projeví geometrické chyby, které přežily snímání na obrazovce: hrot příliš tenký na to, aby udržel kámen, třmen, který nešikovně sedí na řetízku, srdce, které se zdá být příliš těžké nebo příliš lehké pro zamýšlené použití. S rozlišením vrstvy 25 mikronů je prototyp dostatečně jemný na to, aby se před odesláním do výrobní formy vyhodnotila geometrie hrotů a povrchová úprava.
U náhrdelníku s kamenem podle data narození je prototyp také osazen vzorkem kamene specifikované velikosti a tvaru. Osazovač nebo technik vzorků kontroluje, zda kámen čistě dosedá, zda se hroty dotýkají kamene se správným napětím a zda přívěsek ve tvaru srdce visí kamenem dopředu, a nekrutí se na řetízku. Těžiště přívěsku je důležité: srdce s těžkým horním okrajem a mimo středovým úchytem se při nošení bude otáčet a žádné leštění neopraví zásadní problém s vyvážením. Pokud prototyp projde, soubor pokračuje k výrobě formy. Pokud ne, CAD se reviduje a znovu vytiskne – iterační smyčka, která existuje právě proto, aby se zabránilo multiplikaci těchto problémů v rámci hromadné objednávky.
Výroba forem a odlévání metodou ztraceného vosku: Od prototypu ke kovu
Hromadná výroba náhrdelníku se srdíčkem ve tvaru kamene narození se téměř vždy spoléhá na lití metodou ztraceného vosku, což je průmyslový standard pro reprodukci detailních forem šperků z drahých a obecných kovů s konzistencí. Schválený prototyp se používá k vytvoření výrobní formy, obvykle pryžové nebo silikonové formy pro opakovatelné vstřikování vosku. Z této formy se vstříknou voskové kopie přívěsku se srdíčkem, kontrolují se na otřepy nebo smrštění a sestavují se na centrální voskový stonek zvaný stromeček. Lehčí kusy jdou směrem k vrcholu stromečku a těžší kusy dolů, aby se během odlévání udržela rovnováha.
Vosková forma se poté umístí do ocelové baňky a obklopí se zalévací sádrou, jemným tepelně odolným materiálem. Baňka se zahřívá v peci, čímž se vosk vypálí a v zalévací formě zůstane negativní dutina. Roztavený kov – sterlingové stříbro, slitina zlata, mosaz nebo nerezová ocel v závislosti na programu – se do této dutiny odlévá pomocí odstředivého nebo vakuového lití, aby se zajistilo, že kov vyplní jemné detaily a sedla hrotů. Po vychladnutí se zalévací forma odlomí, odlévací forma se rozřeže na jednotlivé kusy a každý odlitek se zkontroluje na pórovitost, neúplné vyplnění a rozměrovou přesnost.
Odlévání je krokem s nejvyšším rizikem v celém procesu. Špatný odlitek nelze zachránit leštěním ani tuhnutím. Pórovitost – vnitřní dutiny nebo povrchové důlky způsobené zachycením plynu nebo smrštěním během tuhnutí – se může projevit jako drobné tmavé skvrny, které se stanou viditelnými až po leštění, nebo jako strukturální slabá místa, která způsobí prasknutí hrotu během tuhnutí. Tenké krčky mezi sousedními silnějšími částmi vzoru srdce jsou klasickými příčinami pórovitosti smršťování a nejbezpečnější opravou je často změna designu spíše než úprava parametrů odlévání. U náhrdelníku s kamenem narození ve tvaru srdce musí krok odlévání zohledňovat také smrštění kovu: jak kov chladne, kus se smršťuje a forma musí být upravena tak, aby konečné rozměry srdce a lůžka kamene odpovídaly specifikaci CAD.
Zasazení kamene: Srdce operace závislé na dovednostech
Odlitky, které projdou kontrolou, se přesouvají k osazování kamenů, kde je každý kámen usazen a upevněn do připraveného lůžka. Toto je nejpracnější a na dovednosti nejzávislejší krok v celém procesu. Osazovač pracuje pod zvětšením a nastavuje každý hrot tak, aby držel kámen ve správném napětí: dostatečně pevně, aby se kámen nemohl pohybovat, a dostatečně volně, aby hrot nezpůsobil lom kamene ani jeho samotného v důsledku napětí. Ke kontrole napětí se používá mosazná sonda a každý kámen je před schválením kusu zkontrolován pod 10násobným zvětšením.
Různé styly zasazení nesou různá rizika selhání. Zasazení hrotů selže, pokud je geometrie hrotů v CADu poddimenzována. Zasazení rámečku – běžné u přívěsků ve tvaru srdce, protože souvislý kovový okraj chrání kámen a vytváří čistou siluetu – selže, když je stěna rámečku příliš tenká na to, aby udržela kámen, nebo příliš silná na to, aby se dala čistě přitlačit přes obruč kamene. Zasazení pavé na obrysu srdce selže, když jsou korálky příliš malé na to, aby udržely kameny. Ztráta kamene v terénu téměř vždy souvisí s osazovacím technikem, který vynechal kontrolu napětí, nebo s CAD souborem, který nedostatečně zkonstruoval lůžko. U programu pro výrobu kamenů narozenin, kde se jeden styl může dodávat ve dvanácti různých barvách kamenů, musí osazovací tým také udržovat barevnou konzistenci v celé šarži a ověřit, zda každý kámen odpovídá schválené referenční barvě za standardizovaného osvětlení.
Předleštění, finální leštění a pokovování
Před zasazením kamenů se kov předleští. Povrchy, které budou po zasazení kamene nepřístupné, se vyhladí a vyleští a kus se ultrazvukem vyčistí, aby se odstranily zbytky leštění. Zanedbání předleštění vede k matným skvrnám pod kamenem nebo ke špatnému kontaktu mezi kovem a drahokamem, což snižuje jak vzhled, tak trvanlivost.
Po zaschnutí následuje finální leštění – vícestupňové zušlechťování povrchu, které postupuje od hrubého brusiva přes jemné leštění až po požadovaný zrcadlový nebo saténový lesk. Leštění odstraňuje otřepy po odlitku, stopy po pilování a škrábance po nástrojích a zapracovává ošetřený povrch tak, aby hroty nebo luneta vypadaly jako integrované do tvaru srdce. U komerčních programů pro výrobu kamenů narození musí být povrchová úprava reprodukovatelná napříč tisíci kusy, což znamená, že proces leštění je dokumentován pořadím brusiva a kritérii kontroly, spíše než aby byl ponechán na individuálním pocitu na laboratorním stole.
Po leštění následuje pokovování. Bílé kovy, jako je sterlingové stříbro, se běžně rhodiují pro lesk a odolnost proti zabarvení; programy s pozlaceným povrchem používají zlacení nebo PVD povlaky; programy s nerezovou ocelí mohou používat barevné PVD povlaky pro větší trvanlivost. Tloušťka pokovování musí být specifikována číselně – nikoli jako „tlusté pokovování“ – protože tenké pokovování se opotřebovává v místech s vysokým kontaktem, jako je přezka a spona, čímž se odhaluje základní kov a vznikají stížnosti na změnu barvy. U náhrdelníků s kameny narození jsou k dispozici tloušťky pokovování v rozmezí 0,3 μm až 3,0 μm v závislosti na požadavcích značky na odolnost a pro větší ochranu se někdy používá trojnásobné rhodiování. Úpravy proti zabarvení a zesílené osazení lunety přímo řeší dvě nejčastější stížnosti spotřebitelů na šperky s kameny narození: ztrátu kamene a změnu barvy.
Kontrola kvality: Kde se získává nebo ztrácí konzistence v objemu
Kontrola kvality není jednorázová kontrola na konci linky. V dobře fungujícím programu výroby náhrdelníků s kameny narození je kontrola kvality rozdělena na celý proces. Příchozí kameny jsou dávkově testovány podle hlavní barevné reference. Odlitky jsou před zasazením kontrolovány na poréznost a rozměrovou přesnost. Zasazené kameny jsou kontrolovány na napětí a zarovnání pod zvětšením. Pokovené kusy jsou kontrolovány na tloušťku a přilnavost povlaku. Závěrečná kontrola ověřuje bezpečnost kamenů, rozměry, hmotnost, funkci spony a povrchovou úpravu.
Protokol „zlatého vzorku“ je základem konzistence hromadného dodání. Jakmile je prototyp schválen, stává se definitivním technickým měřítkem pro výrobní linku. Tým kontroly kvality porovnává hotové kusy se zlatým vzorkem z hlediska specifikací, tolerancí a povrchové úpravy a vícestupňové kontroly zajišťují, aby každá jednotka v hromadné objednávce odpovídala schválené referenci. Plány vzorkování pro akceptovatelný limit kvality (AQL) definují, kolik kusů je kontrolováno a jaké úrovně vad jsou přijatelné, zatímco funkční testy – otevírání a zavírání spony, pevnost řetízku v tahu, kontroly bezpečnosti kamenů – ověřují, zda náhrdelník vydrží opotřebení. U objednávek s vyšším rizikem lze k potvrzení složení slitiny, uvolňování niklu a tloušťky pokovení ve srovnání se specifikací použít kontrolu třetí stranou a testování materiálu.
Hromadná výroba: Měření bez driftu
Hromadná výroba začíná až po schválení vzorku a zajištění zlatého vzorku. Pro velkoobjemové odlévání se připravují odolné výrobní formy a továrna prochází objednávkou kontrolovanými stanicemi: odlévání, montáž, laserové svařování pro zajištění trvanlivosti, osazování kamenů, leštění, pokovování a konečná kontrola kvality. Laserové svařování se často používá ve spojích a úchytech, protože vytváří silnější a čistší spoj než tradiční pájení a snižuje riziko tepelného poškození blízkých kamenů.
Hlavní výzvou hromadné výroby není výroba jednoho dobrého náhrdelníku, ale výroba deseti tisíc náhrdelníků, které jsou k nerozeznání od schváleného vzorku. To vyžaduje plánování tolerancí na každé stanici. Průměry kamenů jsou dodržovány v přesných tolerancích, takže upevňovací lůžka nevyžadují individuální seřizování. Tloušťka stěny lunety je standardizována u všech typů přívěsků, takže uchycení kamenů zůstává bezpečné, aniž by se zbytečně zvyšovala hmotnost kovu. Tloušťka pokovení je řízena procesními parametry, nikoli úsudkem operátora. Označování šarží, čárové kódy a integrace značkového balení umožňují továrně sledovat, ze které výrobní šarže hotový náhrdelník pochází, což je nezbytné pro řešení jakýchkoli problémů s kvalitou, které se objeví po expedici.
Dodací lhůty pro hromadné objednávky náhrdelníků s kamenem narození se obvykle pohybují v rozmezí 25 až 45 pracovních dnů od schválení konečného návrhu a přijetí zálohy, v závislosti na objemu a technické složitosti. Opakované objednávky jsou rychlejší, protože návrhové soubory a formy jsou archivovány a zlatý vzorek zůstává výrobní referencí. Tato archivní infrastruktura umožňuje značce škálovat náhrdelník s kamenem narození ve tvaru srdce z jednoho vzorku na sezónní kolekci, aniž by musela kus pokaždé přepracovávat.
Závěr: Náhrdelník je proces
Náhrdelník se srdíčkem s kamenem narození se často prodává jako jednoduchý, emotivní dárek. Vyrábí se ve velkém měřítku a je to řetězec inženýrských rozhodnutí, v němž záleží na každém článku. Zadání definuje kámen a kov. CAD určuje, zda lze srdce odlít čistě a zda lze kámen bezpečně držet. Prototyp odhalí, co skrývala obrazovka. Odlévání převádí geometrii na kov a zasazení přeměňuje kov na nositelný kus. Leštění a pokovování určují, jak náhrdelník vypadá a jak dlouho si tak vydrží. Kontrola kvality, rozdělená na každou stanici a ukotvená ke zlatému vzorku, určuje, zda je desetitisící kus stejně spolehlivý jako ten první. Hromadná výroba nefunguje proto, že by jakýkoli jednotlivý krok byl složitý, ale proto, že každý krok je kontrolován, kontrolován a schvalován před zahájením dalšího. Pro značky, které dodávají šperky s kameny narození, je továrna, která s procesem zachází jako s posloupností kontrolovaných operací, továrnou, která zajišťuje konzistenci napříč šaržemi – a továrna, která s ním zachází jako s „výrobou kusu“, přináší překvapení.