من المخطط الرقمي إلى القلادة النهائية: نظرة على عملية تصنيع قلادة القلب بحجر الميلاد
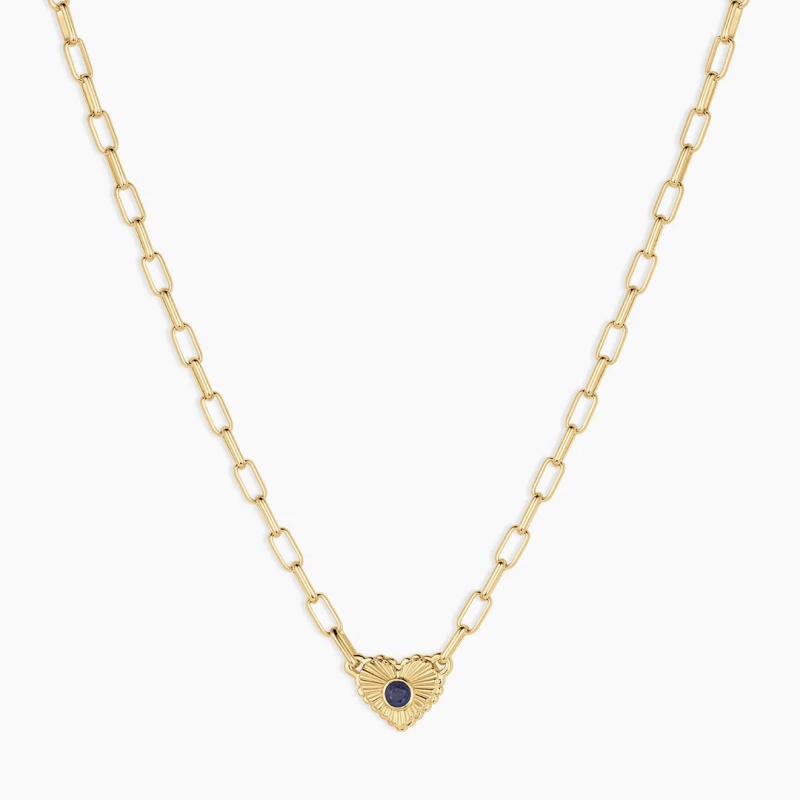
تبدو قلادة القلب المرصعة بحجر الميلاد بسيطةً في عرضها في المتاجر: إطار معدني على شكل قلب، وحجر واحد مُعاير بلون مميز، وسلسلة، ومشبك. وراء هذه البساطة، تكمن سلسلة تصنيع دقيقة، حيث يُحدد كل ملليمتر من هندسة الشوكات، وكل عُشر ميكرون من سُمك الطلاء، وكل درجة حرارة للصب، ما إذا كانت عشرة آلاف قلادة متطابقة ستصل إلى المستودع جاهزة للبيع، أم أن طلبية بالجملة ستنهار بسبب انحرافات في التفاوتات، وفقدان الأحجار، وإرجاعها. يُعد فهم كيفية انتقال القطعة من تصميم CAD إلى الإنتاج بالجملة أمرًا ضروريًا لأي شخص يُعنى بتوريد أو تطوير أو توسيع برنامج قلادات أحجار الميلاد.
موجز التصميم: تحويل الفكرة إلى مواصفات إنتاجية
لا تبدأ العملية برسم تخطيطي، بل تبدأ بملخص يحدد بدقة ما يُطلب من المصنع تصنيعه. فعلى سبيل المثال، بالنسبة لقلادة على شكل قلب مرصعة بحجر الميلاد، يجب أن يحدد الملخص المعدن الأساسي - الفولاذ المقاوم للصدأ 316L، أو الفضة الإسترليني، أو الذهب عيار 14 قيراطًا، أو سبيكة نحاسية - ونوع الحجر ودرجته، وأبعاد القلب، وطول السلسلة وسمكها، ونوع المشبك، ومواصفات الطلاء، والوزن المستهدف مع هامش التفاوت، والحد الأدنى لكمية الطلب. ولا تُعد الصورة المرجعية وحدها وثيقة إنتاج. فبدون ملخص موقع يترجم التصميم إلى مواصفات قابلة للقياس، تبدأ عملية أخذ العينات في غموض، ويرث الإنتاج بالجملة هذا الغموض عند الإنتاج بكميات كبيرة.
يُعدّ هذا الأمر بالغ الأهمية لمجوهرات الأحجار الكريمة الخاصة بأشهر الميلاد، لأن الحجر يُمثّل جوهر المنتج العاطفي ونقطة ضعفه الأكثر عرضةً للتلف. يجب أن يُحدّد الموجز ما إذا كان حجر الميلاد طبيعيًا، أو صناعيًا، أو من الزركونيا المكعبة، أو زجاجيًا، أو مطليًا بالمينا، وما إذا كانت الأحجار مُعايرة لضمان دقة الإنتاج المتكرر. تُقاس الأحجار المُعايرة بدقة متناهية - غالبًا ±0.1 مم أو أقل في دفعات الإنتاج - بحيث يستوعب نفس موضع التثبيت جميع الأحجار في الدفعة دون الحاجة إلى تركيب يدوي فردي. في حال عدم معايرة الأحجار، تتحوّل عملية التثبيت إلى فرز يدوي، ويستحيل ضمان التناسق في الطلبية الكبيرة.
التصميم بمساعدة الحاسوب: هندسة قلب عملية الصب والتثبيت
بمجرد تأكيد التصميم الأولي، ينتقل إلى مرحلة التصميم بمساعدة الحاسوب. لا يُعدّ تصميم المجوهرات بمساعدة الحاسوب مجرد عملية عرض زخرفية، بل هو المرحلة الهندسية التي يتم فيها تحديد الخصائص الفيزيائية للقطعة النهائية. فعلى سبيل المثال، بالنسبة لقلادة على شكل قلب، يُحدد نموذج التصميم بمساعدة الحاسوب سُمك جدار إطار القلب، وشكل حلقة التعليق، ومكان حجر الميلاد، وهيكل الشوكة أو الإطار الذي سيحمل الحجر، والمسافات الداخلية التي تسمح بتدفق المعدن أثناء الصب.
يمنع ملف التصميم بمساعدة الحاسوب (CAD) المُصمّم بدقة ثلاثة عيوب شائعة في الإنتاج: المسامية الناتجة عن عدم انتظام سُمك الجدار، وفقدان الحجر بسبب استخدام شوكات صغيرة الحجم، وتآكل الطلاء نتيجة الحواف الداخلية الحادة التي تحبس محلول الطلاء. يعمل مهندس التصميم بمساعدة الحاسوب ضمن هوامش خطأ تتراوح بين 0.05 و0.1 مم تقريبًا في قواعد الأحجار، وارتفاع الشوكات، وأبعاد القناة. بالنسبة لقلادة على شكل قلب مرصعة بحجر الميلاد في إطار، يجب التحكم بدقة في سُمك جدار الإطار - فإذا كان رقيقًا جدًا، لن يكون الحجر آمنًا؛ وإذا كان سميكًا جدًا، ستصبح القلادة ثقيلة بلا داعٍ، مما يزيد من تكلفة المعدن ووزن الشحن. أما بالنسبة لقلب مرصع بشوكات، فيجب أن يكون شكل الشوكات قويًا بما يكفي لتحمل التثبيت دون التسبب في كسر الحجر، وفي الوقت نفسه دقيقًا بما يكفي للحفاظ على رقة شكل القلب.
تُحدد مرحلة التصميم بمساعدة الحاسوب (CAD) أيضًا كيفية توجيه القلب على قالب الصب، وما إذا كان الشكل الهندسي يحتوي على تجاويف أو أعناق رفيعة قد تُسبب مسامية انكماشية أثناء التصلب. ملف CAD الجاهز للإنتاج مُحسَّنٌ لصب نظيف وتصلب قوي، وليس فقط للحصول على صورة مُقنعة. عادةً ما تُراجع الشركات المصنعة الصور من ثلاث أو أربع زوايا وتُوافق على الملف قبل الانتقال إلى مرحلة النماذج الأولية؛ التغييرات التي تُجرى بعد الموافقة على ملف CAD تُعيد تشغيل سلسلة القالب وأخذ العينات، وهي مكلفة.
النماذج الأولية: أول اختبار واقعي مادي
تُطبع ملفات التصميم بمساعدة الحاسوب المعتمدة بدقة عالية باستخدام الراتنج أو الشمع لإنشاء نموذج أولي مادي. هذه هي اللحظة الأولى التي يتجسد فيها التصميم كجسم ملموس، وفيها تظهر بوضوح أخطاء الهندسة التي لم تظهر في الطباعة: كشوكة رفيعة جدًا لا تثبت الحجر، أو حلقة تعليق غير مريحة على السلسلة، أو قلب ثقيل جدًا أو خفيف جدًا بالنسبة للتصميم المقصود. بدقة طبقة تبلغ 25 ميكرون، يكون النموذج الأولي دقيقًا بما يكفي لتقييم هندسة الشوكات وجودة السطح قبل اعتماد قالب الإنتاج.
بالنسبة لقلادة حجر الميلاد، يُجهز النموذج الأولي بحجر عينة بالحجم والشكل المحددين. يتحقق فني ترصيع الأحجار أو فني العينات من تثبيت الحجر بإحكام، ومن ملامسة الشوكات للحجر بالشد المناسب، ومن ثبات تعليقة القلب بحيث يكون الحجر متجهًا للأمام بدلًا من أن يلتف على السلسلة. يُعد مركز ثقل القلادة بالغ الأهمية: فالقلب غير المتوازن ذو الحلقة غير المركزية سيدور عند ارتدائه، ولن يُجدي التلميع نفعًا في تصحيح مشكلة التوازن الأساسية. إذا اجتاز النموذج الأولي الاختبار، يُنقل الملف إلى مرحلة صناعة القالب. أما إذا لم يجتزه، فيُعاد تصميم النموذج ثلاثي الأبعاد وطباعته - وهي عملية تكرارية تهدف تحديدًا إلى منع تكرار هذه المشاكل في الطلبات الكبيرة.
صناعة القوالب وصب الشمع المفقود: من النموذج الأولي إلى المعدن
يعتمد الإنتاج بالجملة لقلادة القلب المرصعة بحجر الميلاد في أغلب الأحيان على تقنية الصب بالشمع المفقود، وهي المعيار الصناعي المعتمد لإنتاج أشكال المجوهرات الدقيقة من المعادن الثمينة وغير الثمينة بدقة متناهية. يُستخدم النموذج الأولي المعتمد لصنع قالب الإنتاج، وعادةً ما يكون قالبًا مطاطيًا أو سيليكونيًا لحقن الشمع بشكل متكرر. من هذا القالب، تُحقن نسخ شمعية من قلادة القلب، وتُفحص للتأكد من خلوها من الزوائد أو الانكماش، ثم تُجمع على ساق شمعية مركزية تُسمى "الشجرة". توضع القطع الخفيفة في الجزء العلوي من الشجرة، بينما توضع القطع الأثقل في الجزء السفلي للحفاظ على التوازن أثناء عملية الصب.
تُوضع شجرة الشمع داخل قالب فولاذي وتُحاط بطبقة من الجبس الاستثماري، وهي مادة دقيقة مقاومة للحرارة. يُسخّن القالب في فرن، مما يؤدي إلى احتراق الشمع وتكوين تجويف في الجبس. يُصب المعدن المنصهر - الفضة الإسترلينية، أو سبيكة الذهب، أو النحاس الأصفر، أو الفولاذ المقاوم للصدأ حسب التصميم - في هذا التجويف باستخدام الصب بالطرد المركزي أو الصب بمساعدة الفراغ لضمان ملء المعدن للتفاصيل الدقيقة وقواعد التثبيت. بعد التبريد، يُزال الجبس الاستثماري، وتُقطع الشجرة المصبوبة إلى قطع منفصلة، ويُفحص كل مصبوب للتأكد من خلوه من المسامية، وعدم اكتمال التعبئة، ودقة أبعاده.
تُعدّ عملية الصبّ المرحلة الأكثر حساسية في العملية برمتها. لا يُمكن إصلاح الصبّ الرديء بالتلميع أو التثبيت. قد تظهر المسامية - وهي فراغات داخلية أو حفر سطحية ناتجة عن انحباس الغاز أو الانكماش أثناء التصلب - على شكل بقع داكنة صغيرة لا تُرى إلا بعد التلميع، أو كنقاط ضعف هيكلية تُؤدي إلى انكسار أحد أطراف التثبيت أثناء التثبيت. تُعدّ الأعناق الرقيقة بين الأجزاء السميكة المتجاورة في تصميم القلب من الأسباب الشائعة للمسامية الناتجة عن الانكماش، وغالبًا ما يكون الحل الأمثل هو تغيير التصميم بدلًا من تعديل معايير الصبّ. بالنسبة لقلادة القلب المرصعة بحجر الميلاد، يجب أن تُراعي مرحلة الصبّ أيضًا انكماش المعدن: فمع تبريد المعدن، ينكمش، ويجب تعديل حجم القالب للتعويض عن ذلك بحيث تتطابق أبعاد القلب النهائية وموضع الحجر مع مواصفات التصميم بمساعدة الحاسوب (CAD).
ترصيع الأحجار: جوهر العملية الذي يعتمد على المهارة
تنتقل القطع المصبوبة التي تجتاز الفحص إلى مرحلة ترصيع الأحجار، حيث يتم تثبيت كل حجر ميلادي في مكانه المُجهز. تُعد هذه المرحلة الأكثر استهلاكًا للوقت والجهد، وتعتمد بشكل كبير على المهارة. يعمل المرصع تحت عدسة مكبرة، ويضبط كل طرف من أطراف التثبيت لضمان تثبيت الحجر بالشد المناسب: شد كافٍ لمنع حركة الحجر، وارتخاء كافٍ لتجنب كسر الحجر أو كسر الطرف نفسه. يُستخدم مسبار نحاسي للتحقق من الشد، ويتم فحص كل حجر تحت عدسة مكبرة عشر مرات قبل اعتماد القطعة.
تختلف مخاطر فشل أساليب التثبيت المختلفة. تفشل التثبيتات الشُعبية عندما يكون حجم الشُعبة أصغر من اللازم في التصميم بمساعدة الحاسوب (CAD). أما التثبيتات الإطارية - الشائعة في قلادات القلب لأن الحافة المعدنية المتصلة تحمي الحجر وتُضفي عليه مظهرًا أنيقًا - فتفشل عندما يكون جدار الإطار رقيقًا جدًا بحيث لا يُثبّت الحجر أو سميكًا جدًا بحيث لا يُمكن ضغطه بإحكام على حزام الحجر. وتفشل التثبيتات المرصوفة على شكل قلب عندما تكون الخرزات صغيرة جدًا بحيث لا تُثبّت الأحجار. غالبًا ما يعود فقدان الأحجار في الميدان إلى مُثبّت لم يُجرِ فحصًا دقيقًا للشد أو إلى ملف تصميم بمساعدة الحاسوب (CAD) لم يُصمّم مكان التثبيت بدقة كافية. بالنسبة لبرنامج أحجار الميلاد، حيث قد يُشحن تصميم واحد باثني عشر لونًا مختلفًا للأحجار، يجب على فريق التثبيت أيضًا الحفاظ على تناسق اللون في جميع الأحجار والتحقق من أن كل حجر يُطابق مرجع اللون الرئيسي المُعتمد تحت إضاءة موحدة.
التلميع الأولي، والتلميع النهائي، والطلاء
قبل تثبيت الأحجار الكريمة، يُجرى تلميع أولي للمعدن. تُصقل وتُلمّع الأسطح التي يصعب الوصول إليها بعد تركيب حجر الميلاد، ثم تُنظف القطعة بالموجات فوق الصوتية لإزالة بقايا التلميع. يؤدي إهمال التلميع الأولي إلى ظهور بقع باهتة أسفل الحجر أو ضعف التلامس بين المعدن والجوهرة، مما يؤثر سلبًا على المظهر والمتانة.
بعد التثبيت، تدخل القطعة مرحلة التلميع النهائي، وهي عملية متعددة المراحل لتحسين السطح، تبدأ بالمواد الكاشطة الخشنة ثم تنتقل إلى أدوات التلميع الناعمة وصولاً إلى اللمسة النهائية المطلوبة، سواء كانت مرآة أو ساتان. يزيل التلميع الزوائد الناتجة عن الصب، وآثار المبرد، وخدوش الأدوات، ويدمج عملية التثبيت بحيث تبدو الشوكات أو الإطار جزءًا لا يتجزأ من شكل القلب. بالنسبة لبرامج الأحجار الكريمة التجارية، يجب أن تكون اللمسة النهائية قابلة للتكرار عبر آلاف الوحدات، مما يعني أن عملية التلميع موثقة بتسلسل المواد الكاشطة ومعايير الفحص، بدلاً من تركها لتقدير كل فرد من أفراد فريق العمل.
تأتي عملية الطلاء بعد التلميع. تُطلى المعادن البيضاء، كالفضة الإسترلينية، عادةً بالروديوم لزيادة لمعانها ومقاومتها للتشوه؛ بينما تستخدم التصاميم المطلية بالذهب طلاءً ذهبيًا أو طلاءات PVD؛ أما تصاميم الفولاذ المقاوم للصدأ، فقد تستخدم طلاءات PVD الملونة لزيادة متانتها. يجب تحديد سُمك الطلاء رقميًا - وليس بعبارة "طلاء سميك" - لأن الطلاء الرقيق يتآكل عند نقاط التلامس العالية، كالحلقة والمشبك، مما يكشف المعدن الأساسي ويؤدي إلى شكاوى بشأن تغير اللون. بالنسبة لقلائد أحجار الميلاد، تتوفر سماكات طلاء تتراوح بين 0.3 و3.0 ميكرومتر، وذلك حسب متطلبات المتانة للعلامة التجارية، ويُستخدم أحيانًا طلاء الروديوم ثلاث مرات لمزيد من الحماية. تُعالج معالجات مقاومة التشوه وإطارات التثبيت المُعززة أكثر شكاوى المستهلكين شيوعًا في مجوهرات أحجار الميلاد: فقدان الأحجار وتغير لونها.
مراقبة الجودة: حيث يتم كسب أو فقدان اتساق المنتج النهائي
لا تقتصر مراقبة الجودة على فحص واحد في نهاية خط الإنتاج. ففي برنامج ناجح لتصنيع قلائد الأحجار الكريمة، تُوزّع مراقبة الجودة على مراحل الإنتاج. تُختبر الأحجار الواردة على دفعات وفقًا لمرجع لوني رئيسي. تُفحص المسبوكات للتأكد من مساميتها ودقة أبعادها قبل ترصيعها. تُفحص الأحجار المرصعة للتأكد من شدها ومحاذاتها تحت التكبير. تُفحص القطع المطلية للتأكد من سمك الطلاء والتصاقه. ويتحقق الفحص النهائي من ثبات الحجر، وأبعاده، ووزنه، ووظيفة المشبك، وجودة سطحه.
يُعدّ بروتوكول "العينة الذهبية" أساسًا لضمان اتساق الإنتاج بالجملة. فبمجرد اعتماد النموذج الأولي، يصبح المعيار التقني المعتمد لخط الإنتاج. يقارن فريق مراقبة الجودة القطع النهائية بالعينة الذهبية من حيث المواصفات والتفاوتات والتشطيب، وتضمن عمليات الفحص متعددة المراحل مطابقة كل وحدة في الطلبية بالجملة للمرجع المعتمد. تحدد خطط أخذ عينات حدود الجودة المقبولة (AQL) عدد القطع التي يتم فحصها ومستويات العيوب المقبولة، بينما تتحقق الاختبارات الوظيفية - مثل فتح وإغلاق المشبك، وقوة شد السلسلة، وفحوصات أمان الأحجار - من متانة العقد وقدرته على تحمل الاستخدام. بالنسبة للطلبات ذات المخاطر العالية، قد يتم اللجوء إلى فحص طرف ثالث واختبار المواد للتأكد من تركيبة السبيكة، ونسبة إطلاق النيكل، وسُمك الطلاء وفقًا للمواصفات.
الإنتاج بالجملة: التوسع دون انحراف
لا يبدأ الإنتاج بكميات كبيرة إلا بعد الموافقة على العينة وتأكيدها. تُجهز قوالب إنتاج متينة للصب بكميات كبيرة، ويمر المصنع بالطلب عبر محطات مراقبة دقيقة: الصب، والتجميع، واللحام بالليزر لضمان المتانة، وتركيب الأحجار، والتلميع، والطلاء، ومراقبة الجودة النهائية. يُستخدم اللحام بالليزر غالبًا في الوصلات ومثبتات الحلقات لأنه يُنتج رابطة أقوى وأنظف من اللحام التقليدي، ويقلل من خطر تلف الأحجار المجاورة بفعل الحرارة.
لا يكمن التحدي الرئيسي في الإنتاج بالجملة في صنع قلادة واحدة جيدة، بل في صنع عشرة آلاف قلادة لا يمكن تمييزها عن العينة المعتمدة. يتطلب هذا تخطيطًا دقيقًا للتفاوتات في كل مرحلة من مراحل الإنتاج. تُضبط أقطار الأحجار بدقة متناهية بحيث لا تحتاج قواعد التثبيت إلى تعديل فردي. يتم توحيد سُمك جدار الإطار في جميع أنماط القلائد لضمان تثبيت الأحجار بإحكام دون إضافة وزن معدني زائد. يتم التحكم في سُمك الطلاء من خلال معايير العملية وليس من خلال تقدير المشغل. يتيح وضع ملصقات الدفعات، والترميز الشريطي، وتكامل التغليف ذي العلامة التجارية للمصنع تتبع دفعة الإنتاج التي جاءت منها كل قلادة، وهو أمر ضروري لمعالجة أي مشكلة تتعلق بالجودة قد تظهر بعد الشحن.
تستغرق مدة تجهيز طلبات عقود الأحجار الكريمة بكميات كبيرة عادةً ما بين 25 و45 يوم عمل بعد الموافقة النهائية على التصميم واستلام الدفعة المقدمة، وذلك حسب الكمية ومدى تعقيد التصميم. وتكون عمليات إعادة الطلب أسرع لأن ملفات التصميم والقوالب محفوظة، وتبقى العينة الذهبية مرجعًا للإنتاج. هذه البنية التحتية الأرشيفية هي ما يسمح للعلامة التجارية بتوسيع نطاق تصميم عقد القلب المصنوع من الأحجار الكريمة من عينة واحدة إلى مجموعة موسمية دون الحاجة إلى إعادة تصميم القطعة في كل مرة.
الخلاصة: العقد هو العملية
غالبًا ما تُسوَّق قلادة القلب المرصعة بحجر الميلاد كهدية بسيطة ذات قيمة معنوية. تُصنع هذه القلادة بكميات كبيرة، وهي سلسلة من القرارات الهندسية التي تُعدّ كل حلقة فيها مهمة. يُحدد التصميم الأولي نوع الحجر والمعدن. يُحدد برنامج التصميم بمساعدة الحاسوب (CAD) إمكانية صبّ القلب بدقة وثبات الحجر. يكشف النموذج الأولي ما كان مخفيًا. يحوّل الصبّ الشكل الهندسي إلى معدن، بينما يحوّل التثبيت المعدن إلى قطعة قابلة للارتداء. يُحدد التلميع والطلاء مظهر القلادة ومدة ثباته. تُحدد مراقبة الجودة، الموزعة على جميع مراحل الإنتاج والمستندة إلى عينة ذهبية، ما إذا كانت القطعة رقم عشرة آلاف بنفس جودة القطعة الأولى. لا يكمن سر نجاح الإنتاج بكميات كبيرة في تعقيد أي خطوة منفردة، بل في التحكم بكل خطوة وفحصها واعتمادها قبل بدء الخطوة التالية. بالنسبة للعلامات التجارية التي تستخدم أحجار الميلاد في صناعة المجوهرات، فإن المصنع الذي يتعامل مع العملية كسلسلة من العمليات المُحكمة هو الذي يضمن اتساقًا بين الدفعات، بينما المصنع الذي يتعامل معها كعملية "صنع القطعة" يُقدم نتائج مُبهرة.