شهد سوق الأقراط الحديثة تحولاً جذرياً. فقد حلّت الأقراط المتناسقة محلّ الأقراط الفردية البارزة، حيث تتراصّ بعناية بين مجموعة من الأقراط الصغيرة، والأقراط المرصّعة، والحلقات الصغيرة، لتلتفّ حول شحمة الأذن بترتيب مدروس يجمع بين الحجم والملمس ولون المعدن. وفي قلب هذا التوجّه، تبرز الأقراط الصغيرة: وهي حلقات ضيقة تُحيط بشحمة الأذن، صغيرة القطر لكنها غنية بإمكانيات التزيين. وضمن هذه الفئة، اكتسب تصميم واحد رواجاً خاصاً بين العلامات التجارية وتجار التجزئة: الأقراط الصغيرة المتراصّة المُخصصة - وهي أقراط فردية تُحاكي مظهر الطبقات من خلال أجزاء متداخلة، ومعالجات سطحية متنوعة، ومعادن متناوبة، وتطعيمات بالمينا، أو ترتيبات من الأحجار، وكلها مُثبّتة على إطار واحد مفصلي.
بالنسبة لعلامات المجوهرات التجارية، والعلامات الخاصة، ورواد الأعمال، يتطلب تحويل قطعة كهذه من مجرد فكرة إلى إنتاج بكميات كبيرة اجتياز سلسلة معقدة من التصميم والهندسة واختيار المواد والتجهيز والصب والتشطيب ومراقبة الجودة. تتناول هذه المقالة هذه السلسلة خطوة بخطوة، وتفحص ما يفعله مصنعو المجوهرات المخصصة ذات الطبقات المتداخلة، وما يحتاج المشترون إلى معرفته في كل مرحلة.
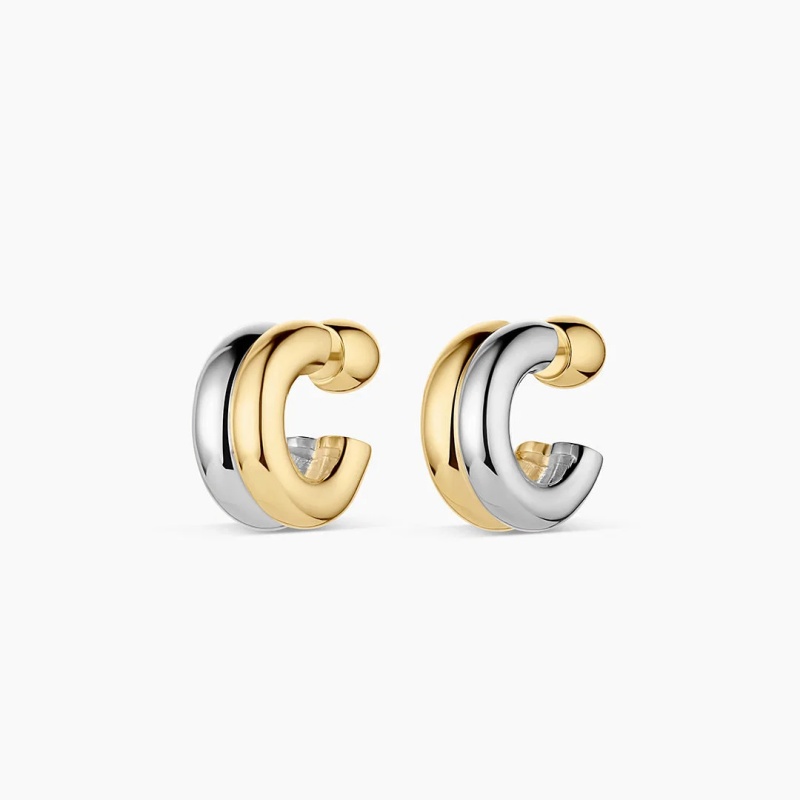
مرحلة التصميم: تحويل جمالية متراصة إلى قطعة واحدة قابلة للارتداء
يكمن سر جاذبية الأقراط المتداخلة في التناقض البصري: إذ يجب أن تبدو وكأنها عدة قطع تُلبس معًا، بينما تعمل في الوقت نفسه كقرط واحد مريح وآمن. ويتم حل هذا التناقض - أو إبرازه - في مرحلة التصميم.
تبدأ العملية بالتصميم التقني والنمذجة ثلاثية الأبعاد باستخدام برامج التصميم بمساعدة الحاسوب (CAD) مثل RhinoGold أو MatrixGold. بالنسبة لحامل الأطفال "هوجي"، يُعدّ تصميم المفصلة أهمّ الاعتبارات الهندسية. فعلى عكس الطوق السلكي البسيط ذي الغطاء الخلفي على شكل فراشة، يعتمد حامل "هوجي" عادةً على مفصلة أسطوانية وقفل بمشبك. يجب أن يراعي نموذج التصميم بمساعدة الحاسوب (CAD) التفاوتات المسموح بها - والتي غالبًا ما تكون حوالي 0.2 مم بين العمود وأنبوب المفصلة - لضمان حركة سلسة دون اهتزاز أو ارتخاء مع مرور الوقت. تُعدّ المفصلة المصممة بشكل سيئ أكثر نقاط الضعف شيوعًا في إنتاج حوامل "هوجي"، وحلّ هذه المشكلة باستخدام برامج التصميم بمساعدة الحاسوب (CAD) أقل تكلفة بكثير من حلّها في طلبية بالجملة.
لـمزيج مكدسفي مرحلة التصميم، تُضيف مرحلة التصميم بمساعدة الحاسوب (CAD) تعقيدًا إضافيًا. يمكن تحقيق تأثير "التكديس" من خلال أجزاء متداخلة، كما في قرط مفتوح على شكل حرف C ذي هندسة طبقات غير منتظمة، أو من خلال مواد متناوبة مثل المعدن المصقول والمينا المُرصّع يدويًا. يجب على المصمم أيضًا تحديد كيفية توزيع درجات المعادن المختلطة - الذهب والفضة، أو الذهب الأصفر والوردي - على القطعة. إذا جمع القرط بين طلاءات متباينة، فيجب أن تحدد خطة الإنتاج تسلسلات التغطية والطلاء لمنع التلوث المتبادل. يمكن تزيين الوجه الأمامي، ولكن يجب أن يظل السطح الداخلي وآلية الإغلاق ناعمين ومريحين ومتينين.
بمجرد الموافقة على ملف التصميم بمساعدة الحاسوب (CAD)، يقوم العديد من المصنّعين بإنتاج نموذج أولي من الراتنج باستخدام الطباعة ثلاثية الأبعاد بتقنيتي SLA أو DLP خلال 24 إلى 48 ساعة. يتيح هذا النموذج المادي للمشتري تقييم ملمس القطعة - وزنها، وراحة حوافها، والتوازن البصري للأجزاء المتراصة - قبل البدء في تصنيعها باستخدام القوالب الفولاذية. بالنسبة للتصميمات المتراصة المختلطة، تُعد هذه اللحظة الأمثل للتأكد من وضوح الشكل الهندسي للطبقات عند الحجم الفعلي، وأن القرط لا يصبح ثقيلاً أو ضخماً بشكل مفرط.
اختيار المواد: مواءمة المظهر المتراص مع الأداء
لا يحدد اختيار المادة المناسبة لصنع حفاضات الأطفال متعددة الطبقات التكلفة فحسب، بل يؤثر أيضًا على الوزن والمتانة ومقاومة الحساسية وجودة التشطيب. وتُعدّ المواد الثلاثة الأكثر شيوعًا في فئة حفاضات الأطفال هي الفولاذ المقاوم للصدأ 316L، والفضة الإسترليني عيار 925، والنحاس.
أصبح الفولاذ المقاوم للصدأ 316L المادة الأساسية في صناعة منتجات العناية الشخصية العصرية. فهو ذو جودة طبية، ومضاد للحساسية، ومقاوم للتآكل بدرجة عالية، ومتين هيكليًا بما يكفي لحمل الأشكال الهندسية المعقدة - مثل الأسطح ذات الملمس المصهور أو الأسطح ذات التصميمات الجريئة - دون أن يتشوه أو يتسطح. بالنسبة للتصاميم المركبة التي تعتمد على ملمس سطحي عميق أو أجزاء معمارية بارزة، يوفر الفولاذ المقاوم للصدأ الصلابة اللازمة بتكلفة تنافسية. كما أنه يقبل طلاء الترسيب الفيزيائي للبخار (PVD) بشكل ممتاز، حيث يلتصق طلاء الذهب أو الفضة على المستوى الجزيئي لمقاومة التشويه والماء.
يحتلّ الفضة الإسترلينيّة عيار 925 مكانةً مرموقةً في عالم المجوهرات الفاخرة. فهي تُصقل بسهولة، وتُبرز منحنياتها المصقولة بدقة، وتُضفي الوزن الثقيل الذي يليق بالمجوهرات النفيسة. وعند طلائها بطبقة من الذهب لا تقلّ عن 2.5 ميكرون، تُصنّف ضمن فئة "الفيرميل" - وهي فئة مُعترف بها قانونًا في أسواق مثل الولايات المتحدة. أما بالنسبة للأقراط المتداخلة ذات التصميم المميّز، والتي تُعدّ قطعةً فاخرةً، فإنّ الفضة الإسترلينيّة المطلية بالذهب بشكل انتقائي تُضفي عليها تأثيرًا ثنائي اللون يُوحي بالفخامة والتميّز.
يُعدّ النحاس خيارًا اقتصاديًا، ويُقدّر لدفئه وسهولة تشكيله. مع ذلك، يتطلب النحاس حماية دقيقة ضد الأكسدة وطلاءً متجانسًا، خاصةً على الأسطح الداخلية ومناطق المفصلات المعرضة للاحتكاك. قد يحتوي حامل نحاسي مُركّب على تطعيمات من المينا - حشو إيبوكسي يدوي للحصول على لمسة نهائية موحدة غير لامعة أو لؤلؤية - تتناوب مع قطع ذهبية مصقولة.
إلى جانب المعدن الأساسي، يُضيف بُعد "المزج" مواد ثانوية: الزركونيا المكعبة في إطارات أو شوكات، والمينا بألوان متنوعة، أو درجات طلاء متباينة. كل عنصر مُضاف يزيد من عدد خطوات الإنتاج ونقاط التفاوت في الجودة. سيُجري المُصنِّع المُتمرِّس في صناعة الخواتم المصنوعة من مواد مُختلطة عمليات فحص دقيقة لضمان ثبات الأحجار، والتصاق المينا، وتناسق الطلاء قبل التجميع.
الأدوات، والصب، وتشريح هاجي المكدس
بمجرد اعتماد التصميم والمواد، ينتقل الإنتاج إلى مرحلة تصنيع الأدوات، وهي المرحلة التي تضمن اتساق المنتج عبر آلاف الوحدات. بالنسبة للمشابك ذات المفصلات المقطوعة، عادةً ما يتطلب الأمر قالبًا مطاطيًا متعدد الأجزاء. ويُستخدم نموذج فولاذي رئيسي مصنّع باستخدام آلة CNC، بدقة تصل إلى 0.01 مم، كأساس لقالب الإنتاج. هذه الدقة ضرورية للغاية بالنسبة للمفصلة: فأي اختلاف ولو بسيط في بضعة أجزاء من مئة من المليمتر قد يؤدي إلى إغلاق غير محكم، أو خشن، أو حتى مستحيل الإغلاق.
تعتمد طريقة الصب على نوع المعدن ومدى تعقيد التصميم الهندسي. ولا يزال صب الشمع المفقود هو المعيار المعتمد لصنع مشابك الشعر المصنوعة من الفضة والنحاس. يُحقن الشمع في قالب مطاطي تحت ضغط عالٍ، مع زيادة الضغط في التصاميم ذات الزوايا الحادة أو النقوش العميقة لتجنب الحواف المستديرة والقصيرة. تُجمع نماذج الشمع على قالب خشبي، ثم تُغلف بالجبس، وتُحرق في فرن خاص. بعد ذلك، يُصب المعدن المنصهر بالطرد المركزي أو تحت فراغ، مما ينتج عنه قطع خام تحمل بالفعل الشكل الهندسي للمشابك، ولكنها تظل باهتة وغير مكتملة.
بالنسبة لسماعات الأذن المصنوعة من الفولاذ المقاوم للصدأ، قد يشمل الإنتاج استخدام آلات CNC أو التشكيل بالضغط، وذلك حسب التصميم. يُعد التشكيل بالضغط فعالاً للتصاميم البسيطة، بينما توفر آلات CNC دقة أعلى للمكونات المفصلية المعقدة والأجزاء المتشابكة. في كلتا الحالتين، الهدف هو الحصول على قطعة متينة ذات حواف نظيفة وسماكة جدار ثابتة، وهو أمر بالغ الأهمية لضمان تثبيتها بإحكام على شحمة الأذن.
التشطيب والتجميع وتحدي المعادن المختلطة
تُحوّل مرحلة التشطيب قطعةً خاماً مصبوبة أو مُشكّلة آلياً إلى قرطٍ أنيقٍ وجاهزٍ للارتداء. وفي حالة الأقراط المتداخلة، تبرز تعقيدات التصميم بشكلٍ جليّ في هذه المرحلة.
الخطوة الأولى هي تحضير السطح: برد السطح، وتنعيمه، وتلميعه لإزالة خطوط الفصل، وآثار الصب، وعيوب السطح. إذا كان التصميم يتضمن ملمسًا - مطروقًا، أو ملتويًا، أو محززًا، أو مصهورًا - يتم تحسين هذا الملمس في هذه المرحلة بدلًا من إزالته بالتلميع. أصبحت المشابك ذات الملمس المميز رائجة جدًا تحديدًا لأن تنوع السطح يعكس الضوء دون إضافة وزن بصري أو الحاجة إلى أبعاد أكبر.
يتبع ذلك عملية التجميع. بالنسبة للقلادة المفصلية، يتم وصل العمود وجسم المفصلة بالجسم الرئيسي، غالبًا باستخدام اللحام بالليزر لضمان المتانة والدقة. يتم تركيب آلية الإغلاق بالضغط واختبارها للتأكد من عملها: يجب أن تفتح بسلاسة، وتغلق بنقرة محكمة، وتبقى مغلقة في ظل الاستخدام العادي. إذا كان التصميم يتضمن ترصيعًا بالمينا، يتم ملء المينا يدويًا وتجفيفها، ثم صقلها للحصول على سطح موحد. إذا كانت الأحجار مرصعة، يتم تثبيتها في إطار أو شوكات؛ غالبًا ما يُفضل استخدام الإطارات في التصاميم المكدسة المختلطة لأنها تحمي حواف الأحجار وتحافظ على سطح أملس ومتصل.
تُعدّ عملية الطلاء الخطوة الحاسمة التالية، وهي الأكثر تطلبًا من الناحية التقنية في تصميمات المعادن المختلطة. يتطلب تصميم الأقراط ثنائية اللون - على سبيل المثال، قطع من الذهب الأصفر تتناوب مع المينا البيضاء أو المعدن الفضي - طلاءً انتقائيًا. يجب تغطية المناطق التي لا ينبغي أن تتلقى طبقة طلاء معينة أو حمايتها بطريقة أخرى. يُعدّ سُمك الطلاء مهمًا: بالنسبة للأقراط التي تتعرض للاحتكاك بشحمة الأذن والشعر، يُنصح باستخدام طبقة أكثر سُمكًا من 3 إلى 5 ميكرون بدلًا من الطلاء الزخرفي الرقيق. يوفر طلاء الترسيب الفيزيائي للبخار (PVD) على الفولاذ المقاوم للصدأ ثباتًا فائقًا للألوان ومقاومةً للتشوه والبهتان والتعرض للماء، بينما يتطلب الطلاء الكهربائي على الفضة أو النحاس تنظيفًا وتنشيطًا دقيقين قبل وضع الأقراط في حوض الطلاء لضمان الالتصاق.
بعد الطلاء، تُنظف الأقراط بالموجات فوق الصوتية، وتُفحص، وإذا لزم الأمر، تُنقش عليها شعار العلامة التجارية أو علامة مميزة على الجهة الخلفية باستخدام الليزر. يُعد النقش بالليزر إضافة شائعة لتخصيص الأقراط، حيث يبقى مخفيًا أثناء ارتدائها ولكنه يعزز هوية العلامة التجارية.
مراقبة الجودة والانتقال إلى الإنتاج بالجملة
لا يُعدّ الإنتاج بالجملة حدثًا واحدًا، بل سلسلة من المراحل الانتقالية المُحكمة. وتُستخدم عينة ما قبل الإنتاج المعتمدة كمعيار مرجعي تُقاس به كل وحدة لاحقة. ويُجري المصنّع ذو السمعة الطيبة عمليات فحص دقيقة في نقاط متعددة: التحقق من المواد الواردة، والصب أو التشكيل، وتجميع المفصلات، وتركيب الأحجار أو حشو المينا، والتلميع، والطلاء، والتعبئة النهائية.
بالنسبة للأقراط المتداخلة متعددة الطبقات، يجب أن تتجاوز مراقبة الجودة المظهر الأمامي. فآلية الإغلاق، ونعومة السطح الداخلي، وراحة الحواف، وتشطيب الجهة الخلفية، كلها عناصر أساسية لتجربة المستخدم، وهي جميعها مجالات شائعة للتضحية بالجودة في الإنتاج منخفض التكلفة. يُعدّ فحص كل قطعة على حدة بالغ الأهمية، خاصةً في التصاميم التي تجمع بين مواد متعددة أو أجزاء متحركة، لأن وجود مفصلة واحدة مفكوكة أو حجر غير مثبت بإحكام يجعل القرط بأكمله غير قابل للبيع.
تختلف مدة الإنتاج بالجملة باختلاف المادة ودرجة التعقيد. قد تنتقل علب الهدايا المصنوعة من الفولاذ المقاوم للصدأ والمطلية بتقنية الترسيب الفيزيائي للبخار (PVD) من مرحلة الموافقة على العينة إلى مرحلة الإنتاج بكميات كبيرة في غضون 20 إلى 40 يوم عمل، بينما تتطلب علب الهدايا المصنوعة من الفضة أو النحاس بتقنية الصب بالشمع المفقود، أو المينا، أو الطلاء متعدد المراحل، عادةً من 15 إلى 25 يومًا بعد الموافقة على العينة، وذلك حسب حجم الطلب. تبدأ كميات الطلب الدنيا لعلب الهدايا المصممة حسب الطلب عادةً من 50 إلى 100 قطعة لكل تصميم أو لون، مع تقديم بعض الشركات المصنعة عتبات أقل للشركات الناشئة التي تختبر السوق.
ما الذي يجب أن تبحث عنه العلامات التجارية في شريك التصنيع؟
تُعدّ الأقراط المتداخلة ذات الطبقات المتعددة منتجًا صعبًا ظاهريًا. فهي تتطلب من المُصنِّع الجمع بين دقة هندسة المفصلات، ودقة تجميع المواد المتعددة، وفن تشطيب الأسطح، واتساق الإنتاج بالجملة، مع الحفاظ على خفة وزن القرط وراحته ومتانته الكافية للارتداء اليومي. ينبغي على العلامة التجارية التي تُقيّم شريكًا تصنيعيًا أن تتجاوز صور الكتالوج وأن تطرح أسئلة محددة: ما مدى دقة سماكة المفصلات؟ ما هو سُمك الطلاء القياسي، وما هي عملية التغطية المستخدمة للتصاميم ثنائية اللون؟ كيف يتم تثبيت الأحجار، وما هو بروتوكول فحص التصاق المينا؟ ما هي مدة تجهيز العينات، وماذا يحدث عندما تفشل وحدة الإنتاج بالجملة في الفحص؟
أفضل الشركات المصنعة لإنتاج أقراط "هاجي" متعددة الطبقات والمخصصة هي تلك التي تتعامل مع القرط كوحدة هندسية متكاملة بدلاً من كونه مجرد قطعة زخرفية مصبوبة. فهي تستثمر في هندسة التصميم بمساعدة الحاسوب (CAD) قبل البدء في تصنيع الأدوات، وتتحكم في تركيبة الطلاء وسماكته، وتُجري فحوصات جودة دقيقة على مستوى كل قطعة في كل مرحلة - بدءًا من النموذج الأولي المطبوع بتقنية الطباعة ثلاثية الأبعاد وحتى الزوج النهائي المُعبأ. في سوقٍ أصبح فيه الاهتمام بالتفاصيل الدقيقة للأذن سمةً جماليةً مميزة، يكمن الفرق بين قرط "هاجي" يبدو متراصًا وقرط "هاجي" آخرأعمالتكمن أهمية القطعة المكدسة تحديداً في هذا التخصص التصنيعي.