صناعة المجوهرات الفضية المخصصة بأساور الهيليوم: دليل شامل من التصميم إلى التسليم
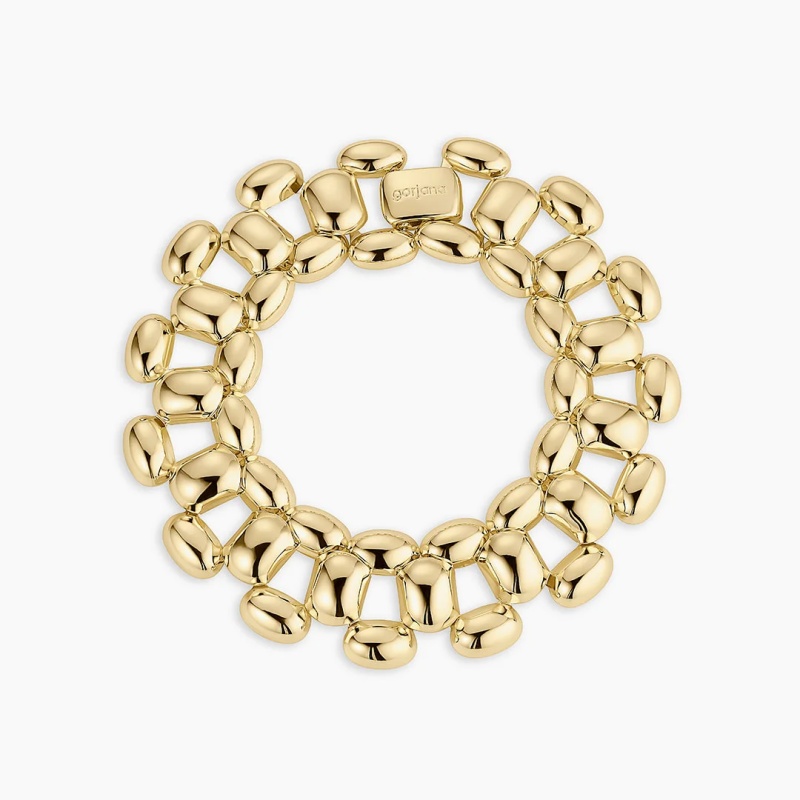
يحتل "سوار الهيليوم" مكانةً فريدةً في عالم المجوهرات الفضية. فهو ليس منتجًا شائعًا في السوق كما هو الحال مع سوار التنس أو سلسلة الكبح. بل يحمل المصطلح معنيين متداخلين. في خطوط الإنتاج التجارية، يُطلق غالبًا على سوار خفيف الوزن ولامع، مصمم ليُرتدى بسهولة مع أساور أخرى - مثل سوار زوي هيليوم الذي يستخدم طلاءً فضيًا على النحاس الأصفر ليمنحه لمعانًا جذابًا بسعر مناسب. أما في الفئة الراقية، فيمكن أن يُشير إلى سوار منحوت يُصنع حسب الطلب، مثل سوار روزاريو نافيا هيليوم، حيث تُشير كلمة "هيليوم" إلى الخفة والحجم والانسيابية التي تُضفيها على المعدن.
مع ذلك، ثمة معنى ثالث وأكثر دقة من الناحية التقنية يستحق التنويه في دليل التصنيع: استخدام الهيليوم كغاز معالجة في صب الفضة الدقيق. في صب المجوهرات الفضية بتقنية الصب الاستثماري، يُفرغ تجويف القالب من الهواء ثم يُملأ بغاز خفيف - يُذكر الهيليوم تحديدًا في براءات اختراع الصب الدقيق - قبل صب المعدن المنصهر. ولأن الهيليوم يخترق مادة الصب الاستثماري المسامية بسرعة ودقة، فإنه يساعد على إزاحة الهواء وتقليل العيوب المرتبطة بالغاز التي قد تشوه سطح الفضة. بعد ذلك، يُضاف غاز الأرجون كغاز ضغط أثقل لدفع المعدن المنصهر نحو التفاصيل الدقيقة وتقليل مسامية الانكماش. وبالتالي، فإن سوار الهيليوم المصمم خصيصًا، بهذا المعنى الأشمل، هو سوار فضي صُمم تصنيعه وفقًا لظروف صب نظيفة ومضبوطة - وهي ظروف بالغة الأهمية عندما يكون المنتج النهائي سوارًا رفيعًا أو عريضًا أو مجوفًا لا مجال فيه للمسامية الخفية.
يتتبع هذا الدليل عملية تصنيع هذا المنتج من أول نقاش حول التصميم وحتى لحظة وصوله إلى مرتديه. ولا يتعامل مع الهيليوم كعنصر ثانوي أو مجرد علامة زخرفية، بل كأحد المتغيرات العديدة في عملية تصنيع دقيقة ومنظمة. والهدف عملي: توضيح كيفية تصميم سوار فضي حسب الطلب، وصبّه، وتشطيبه، واختباره، ووضع العلامات عليه، وتغليفه، وتسليمه بطريقة تبرر وصفه بـ"المصمم حسب الطلب" وتتحمل الاستخدام اليومي.
1. التصميم والمواصفات: تحديد المنتج قبل المعدن
لا تبدأ صناعة الأساور الفضية حسب الطلب بالفضة نفسها، بل بالقيود. فالسوار يختلف ميكانيكيًا عن القلادة أو القرط: إذ يجب أن يُفتح ويُغلق، أو يمر فوق اليد، وأن يتحمل الانثناء المتكرر عند المفصل أو المشبك أو الشريط المتصل. قبل رسم أي ملف تصميم بمساعدة الحاسوب (CAD)، يجب تحديد المواصفات بدقة، بما في ذلك محيط السوار الداخلي، وعرض الشريط، وسمكه، ونوع الإغلاق، والمقاس المطلوب. قد يتطلب السوار الضيق سبيكة مختلفة في صلابتها ومقطعها العرضي عن السوار الفضفاض الذي سيُرتدى مع قطع أخرى.
تُحدد في مرحلة التصميم أيضًا خصائص القطعة الفنية. فإذا كان الهدف هو الحصول على مظهر خفيف الوزن - سطح عريض ذو تجويف داخلي أو شكل مخروطي - يجب تصميم سُمك الجدار بدقة. يعتمد سوار يبدو متينًا ولكنه أخف وزنًا من المتوقع على هندسة داخلية مضبوطة، وليس على التخمين أثناء العمل اليدوي. أما إذا كان الهدف هو تصميم سوار صلب ذي شكل منحوت، فيجب أن يراعي التصميم وزن الفضة الأكبر ووقت الصب اللازم لملء جزء أكثر سُمكًا دون انكماش. يتيح التصميم الرقمي اختبار هذه القرارات قبل استخدام المعدن الثمين: حيث يُستخدم برنامج التصميم بمساعدة الحاسوب (CAD) لتصور السطح والنمط والنسب، ويتيح النموذج الأولي المطبوع ثلاثي الأبعاد للصانع ضبط المقاس والشكل بدقة قبل الصب في الفضة. هذا لا يعني رفض الحرف اليدوية، بل هو وسيلة لضمان توجيه وقت التشطيب اليدوي نحو التحسين بدلاً من تصحيح الأخطاء الهيكلية.
تُعدّ مواصفات المواد جزءًا لا يتجزأ من التصميم الهندسي. الفضة الإسترلينية، وهي الخيار الأمثل للمجوهرات الفضية الفاخرة، عبارة عن سبيكة تتكون من 92.5% فضة و7.5% نحاس (أو عنصر آخر مُقوٍّ). الفضة النقية لينة جدًا بالنسبة لمعظم الأساور؛ لذا تُضيف إضافة النحاس صلابةً ومتانةً مع الحفاظ على لون الفضة الأبيض. بالنسبة للأساور التي تُرتدى يوميًا، يُحدد اختيار السبيكة ودرجة صلابتها وسُمك مقطعها العرضي ما إذا كانت القطعة ستحافظ على شكلها. يجب أن يكون المصنّع قادرًا على تحديد نقاء الفضة، والوزن المُخطط له للصب، والوزن النهائي المتوقع بعد التشكيل والتلميع. تُصبح هذه البيانات أساسًا لتحديد السعر وللحصول على موافقة العميل.
2. من الملف الرقمي إلى نمط قابل للصب
بمجرد الموافقة على نموذج التصميم بمساعدة الحاسوب (CAD)، يُجهز الملف للإنتاج. في سير العمل الأكثر شيوعًا، يُطبع النموذج ثلاثي الأبعاد باستخدام شمع أو راتنج قابل للصب، ويصبح النمط المطبوع بمثابة النواة القابلة للاستهلاك لقالب الاستثمار. تُستخدم طريقة "الشجرة" على نطاق واسع: حيث تُثبت أنماط شمعية متعددة على ساق مركزية، ثم تُغلف الشجرة بالجص الاستثماري، ويُحرق الشمع ليترك شبكة من التجاويف. بالنسبة لسوار واحد مصمم خصيصًا، قد تحمل الشجرة نمطًا واحدًا أو اثنين فقط، لكن المبدأ واحد: يجب أن يُعيد القالب إنتاج الأسطح الداخلية والخارجية للسوار بدقة كافية بحيث لا تُطمس اللمسات النهائية التصميم.
هنا يصبح جو الصب حاسماً. ينصهر الفضة عند حوالي 961 درجة مئوية، والفضة المنصهرة حساسة لامتصاص الغازات. ترتبط المسامية في مصبوبات الفضة عادةً بالاختلاف الكبير في ذوبان الغازات بين الفضة السائلة والصلبة: إذ يمكن طرد الغازات المذابة في المصهور عند تجمد المعدن، تاركةً فقاعات أو ثقوباً دقيقة. بالنسبة لسوار ذي سطح عريض وواضح، حتى المسامية الصغيرة قد تُصبح مشكلة في التشطيب، لأن التلميع يفتح السطح ويكشف عن الفراغات تحت السطح.
تُعالج تقنية الصب بمساعدة الهيليوم هذه المشكلة من جانبين. قبل الصب، يُفرغ تجويف القالب من الهواء ويُملأ بغاز الهيليوم الخفيف الذي يتغلغل بسرعة في مسام مادة الاستثمار ويُزيح الهواء. بعد إضافة المعدن المنصهر، يُستخدم غاز أثقل مثل الأرجون لضغط التجويف، دافعًا الفضة إلى أدق التجاويف ومُساعدًا على كبح المسامية الناتجة عن الانكماش. والنتيجة ليست سوارًا "مملوءًا بالهيليوم" بالمعنى الحرفي للكلمة؛ بل هو سوار مصبوب في ظروف مُصممة لإنتاج سطح فضي أنظف وأكثر قابلية للتنبؤ. بالنسبة للقطع المصممة خصيصًا حيث وافق العميل على ملمس سطح مُحدد أو لمسة نهائية شديدة اللمعان، يكون هذا الفرق واضحًا للعيان.
3. الصب والتنظيف والفحص الهيكلي
بعد حرق قالب الاستثمار وتسخينه إلى درجة حرارة الصب، يُصب الفضة الإسترلينية المنصهرة في التجويف، إما بالصهر أو بالضغط. بعد التصلب والتبريد، يُكسر قالب الاستثمار ويُفصل المسبوك الخام عن قناة الصب. يكون السوار في هذه المرحلة خشنًا، رماديًا مائلًا للبياض: قد يحمل سطحه بقايا من قالب الاستثمار، ويجب إزالة علامة قناة الصب، وعادةً ما تكون حوافه أكثر سمكًا مما يتطلبه التصميم النهائي.
تُجرى عملية الفحص الأولي هنا، قبل أي عملية تشطيب تجميلي. يجب على الصائغ أو عامل الصب فحص السوار للتأكد من عدم وجود نقص في التعبئة، أو مسامية ظاهرة، أو تشققات، أو تشوهات في الأبعاد. لا يمكن إصلاح السوار الذي لم يكتمل تعبئته في جزء رقيق بالتلميع؛ بل يجب إعادة صبه أو إعادة تصميمه. وبالمثل، قد لا تظهر المسامية على السطح الظاهر إلا بعد القطع الأول بالمبرد. إن اكتشاف هذه العيوب في مرحلة الصب الخام يحمي ميزانية التشطيب ويمنع وصول قطعة معيبة إلى العميل.
في هذه المرحلة من الفحص، تبرز أهمية عملية الصب بمساعدة الهيليوم في سير العمل. فإذا كان جو الصب وتسلسل الضغط مناسبين، فسيكون السطح الخام أكثر كثافة وتجانسًا من سطح الفضة المصبوبة بالجاذبية، مع عدد أقل من الفراغات تحت السطح التي قد تظهر أثناء التلميع. ومع ذلك، لا يزال على الصانع توقع إزالة بعض المعدن، ولكن هذه الإزالة ستكشف عن فضة خالصة بدلًا من تجاويف مخفية.
4. العمل اليدوي: الترتيب والتجميع والحقيقة البُعدية
تُصقل المسبوكات الخام يدويًا. تُستخدم مبارد ذات حبيبات متفاوتة لتسوية الحواف، وإزالة بقايا الصب، وتشكيل السوار إلى المقطع العرضي المطلوب. بالنسبة للأساور العريضة أو الأساور ذات الحافة العريضة، تُعد هذه المرحلة أيضًا مرحلة ضبط الفتحة، وتشكيل الأطراف، وفحص السوار للتأكد من مطابقته للمحيط الداخلي المتفق عليه. إذا كان التصميم يتضمن مشبكًا أو مفصلة، تُركّب المكونات وتُلحم أو تُجمّع قبل التلميع النهائي. تُعد الأساور من القطع التي تتطلب دقة ميكانيكية عالية: فالمشبك الذي يبدو صحيحًا على سطح مستوٍ قد يعلق بمجرد انحناء السوار، والمفصلة غير المحاذية بشكل طفيف ستنقل الضغط إلى الفضة المحيطة بها.
لا يقتصر العمل اليدوي في هذه المرحلة على الزخرفة، بل هو الخطوة التي تحوّل الشكل المصبوب إلى قطعة قابلة للارتداء. يفحص الصائغ السوار بيده، متفحصًا توازنه ومرونته وراحة سطحه الداخلي على المعصم. السوار المصمم حسب الطلب، وإن كان مطابقًا للمقاسات ولكنه غير مريح، يكون قد فشل في تحقيق المواصفات المطلوبة. هنا أيضًا تبدأ ملامح السطح بالتبلور: فالسوار المصقول كالمرآة، والسوار ذو الملمس الخشن، والسوار ذو الملمس المميز، جميعها تتطلب تسلسلات برد مختلفة ودرجات متفاوتة من إزالة المعدن.
5. التشطيب المسبق والتلميع: التحكم في السطح
غالباً ما يُنظر إلى التلميع كخطوة تجميلية نهائية، لكن في صناعة الأساور الفضية، يُعدّ قراراً هيكلياً واقتصادياً. فالتلميع الشديد يُزيل المعدن من السطح؛ وإذا كان المسبوك يحتوي على مسامات، فإن التلميع سيكشفها. لذا، يجب أن تتناسب عملية التشطيب مع جودة المسبوك ومع مدى تحمل التصميم لإزالة المعدن.
يمكن استخدام طرق التشطيب الجماعي، مثل التلميع بالدوار أو التلميع الاهتزازي، للتشطيب الأولي، خاصةً عند معالجة عدة أساور معًا. يُنتج التلميع بالدوار باستخدام مواد مناسبة سطحًا متجانسًا، وفي الفضة الإسترلينية، يرتبط بتأثير تقوية الطبقة السطحية. مع ذلك، نادرًا ما يُنتج التلميع بالدوار وحده السطح اللامع والنظيف الذي يُتوقع من سوار فضي فاخر. يبقى التلميع على طاولة العمل باستخدام عجلة ومركبات تلميع متدرجة النعومة ضروريًا للأسطح والحواف والتجاويف الظاهرة. يجب أن تكون الخطوة الأخيرة دائمًا تلميعًا نظيفًا وخاليًا من الوبر يدويًا أو باستخدام قطعة قماش مخصصة لتلميع الفضة، مع التأكد من عدم وجود أي بقايا من مركب التلميع في التفاصيل.
بالنسبة لسوار ذي تصميم مستوحى من الهيليوم، ينبغي أن تدعم استراتيجية التشطيب الهدف التصميمي. فإذا كان الهدف هو إضفاء مظهر خفيف وعاكس، فإن التلميع الشديد على الأسطح العريضة والتشطيب الناعم على السطح الداخلي يُعزز هذا التأثير دون أن يجعل السوار يبدو هشًا. أما إذا كان الهدف هو إبراز الطابع النحتي، فقد يكون التشطيب الساتان أو المصقول بشكل متقن أكثر ملاءمة، مع اقتصار التلميع على الحواف البارزة والجزء الداخلي من المنحنى.
6. الطلاء، والحماية من التشويه، ومسألة طول العمر
يتأكسد الفضة الإسترلينية. يتفاعل النحاس الموجود في السبيكة مع المركبات الكبريتية في الهواء، وتكون الطبقة الداكنة الناتجة ملحوظة بشكل خاص في المناطق الغائرة وعلى القطع التي تُلبس بشكل متقطع. بالنسبة للأساور المصممة خصيصًا والمُراد استخدامها لفترة طويلة، فإن التحكم في التأكسد جزء لا يتجزأ من جودة التصنيع، وليس أمرًا ثانويًا.
هناك طريقتان شائعتان. الأولى هي الطلاء الكهربائي: حيث تُطلى طبقة رقيقة من الروديوم أو الذهب فوق الفضة لتعزيز لمعانها وتوفير طبقة حماية ضد التشويه. يُنتج طلاء الروديوم سطحًا أبيض ناصعًا، بينما يُغير طلاء الذهب لون الفضة تمامًا. يُعد سُمك الطلاء مهمًا: فالطلاء الرقيق جدًا سيتآكل عند نقاط التلامس العالية، بينما يُضيف الطلاء السميك متانة ولكنه يُغير ملمس ولون القطعة. يلجأ بعض المصنّعين إلى وضع طبقة أساسية من الفضة قبل الطلاء النهائي لتحسين الالتصاق ونعومة السطح. أما الطريقة الثانية فهي الطلاء الكهربائي المضاد للتشويه: وهو عبارة عن طلاء كهربائي غير مرئي يحمي الفضة من الأكسدة والرطوبة. يُعد هذا الطلاء مفيدًا بشكل خاص للأساور ذات التجاويف المعقدة أو التشطيبات المختلطة، حيث قد يُخفي الطلاء التفاصيل. يعتمد الاختيار على التصميم، وتفضيل العميل للون، ونمط الاستخدام المتوقع.
بالنسبة لسوار الهيليوم المصمم حسب الطلب، يجب أن توضح مواصفات التشطيب نوع الطلاء أو الطبقة الواقية، والسماكة المطلوبة إن وجدت، والنتيجة الجمالية التي وافق عليها العميل. يختلف سوار "الفضة اللامعة" المطلي بالروديوم عن سوار "الفضة الإسترلينية" المطلي بطبقة مضادة للتشوه، ويجب على العميل معرفة المنتج الذي سيحصل عليه.
7. دمغ المعادن الثمينة، ووسم الليزر، والامتثال
في العديد من الأسواق، يجب أن يحمل سوار الفضة الذي يزيد وزنه عن حد معين أو المعروض للبيع كقطعة من المعادن الثمينة دمغة تدل على نقائه. الدمغة ليست مجرد ختم للمنشأ، بل هي بيان بنقاوة الفضة بعد فحصها. تختلف الأنظمة الوطنية، لكن المبدأ واحد: تُفحص القطعة، وإذا استوفت المعيار المعلن - عادةً 925 للفضة الإسترلينية - تُختم بدرجة النقاوة، وفي بعض الدول، برمز تعريف فريد. يُستخدم النقش بالليزر بشكل متزايد للدمغات ولإضفاء لمسة شخصية حسب الطلب، لأنه لا يتطلب تلامسًا، ودائم، ومناسب للقطع المصقولة أو المعقدة.
بالنسبة للمصنّعين المتخصصين، ينبغي التخطيط لعملية الدمغ ضمن جدول الإنتاج، لا إضافتها كخدمة في اللحظات الأخيرة. يجب أن يكون السوار جاهزًا للفحص، ولكن ليس لدرجة أن يؤدي الدمغ إلى إتلاف السطح النهائي. إذا كان السوار يحمل شعار العميل أو تاريخًا أو نقشًا شخصيًا، فيجب تنسيق تصميم الدمغ والتخصيص معًا بحيث لا يكون أي منهما مزدحمًا أو موضوعًا في منطقة معرضة للتآكل. في الأسواق التي يكون فيها الدمغ اختياريًا ولكنه معترف به على نطاق واسع، يُعد وجود علامة موثوقة مؤشرًا على الجودة يدعم سعر المنتج.
8. التغليف: الحماية، والعرض، والسرية
سوار الفضة المصقول عرضة للتلف أثناء النقل. فقد يتعرض للخدش عند ملامسته لأجسام معدنية أخرى، أو يتغير لونه بفعل الرطوبة، أو ينثني إذا ضُغطت العبوة. لذا، يجب أن تؤدي العبوة ثلاث وظائف في آن واحد: حماية السوار، وعرضه كقطعة ثمينة، وتجنب استغلال قيمته من قبل المستغلين.
يجب أن تبدأ العبوة الداخلية بورق مناديل خالٍ من الأحماض أو كيس ناعم، يُلف كل سوار على حدة لمنع الخدش والتشابك. يُضاف شريط أو كيس مضاد للأكسدة كحاجز إضافي ضد الأكسدة أثناء الشحن. بعد ذلك، يُوضع السوار المغلف في علبة مجوهرات صلبة أو في حجرة مبطنة؛ ويجب عدم السماح للسوار بالتحرك بحرية داخل العلبة. يمكن للعبوة الخارجية ذات العلامة التجارية أن تُضفي لمسة مميزة على تجربة فتح العلبة، ولكن يجب وضعها داخل كرتون خارجي عادي بدون علامة تجارية حتى لا يُشير الشحن إلى أنها "مجوهرات ثمينة" عند وصولها. تُعد العبوة الخارجية المموجة هي الخيار العملي الافتراضي لأي شحنة مجوهرات مؤمّنة، ويجب استخدام مواد حشو من جميع الجوانب لمنع تحرك العلبة الداخلية.
9. الشحن والتأمين والتسليم
المرحلة الأخيرة هي الخدمات اللوجستية، وهنا تحديدًا تفقد العديد من مشاريع المجوهرات المصممة حسب الطلب الجودة التي بُنيت في ورشة العمل. تختلف شركات الشحن في حدود القيمة المعلنة ومتطلبات التغليف للمجوهرات. فبعضها يفرض حدًا أقصى للقيمة المعلنة لكل طرد، بينما يشترط البعض الآخر استخدام صناديق كرتونية مموجة للقطع المؤمن عليها التي تتجاوز قيمة معينة. بالنسبة للأساور المصممة حسب الطلب ذات القيمة العالية، تُعد خدمة تأكيد الاستلام بالتوقيع وتوثيق سلسلة الحفظ مناسبة؛ أما خدمات الشحن المسجلة أو المؤمن عليها بالكامل فهي مخصصة تحديدًا للقطع التي يصعب تعويض خسارتها.
ينبغي على الصانع تضمين فترة تسليم واقعية في اتفاقية العميل. عادةً ما تتضمن صناعة الأساور الفضية المصممة حسب الطلب عدة مراحل متتابعة: التصميم والموافقة عليه باستخدام برامج التصميم بمساعدة الحاسوب (CAD)، طباعة النموذج، الصب، العمل اليدوي، التلميع، الطلاء أو التغطية، الدمغ، والتعبئة. تستغرق عملية تصنيع القطع الفضية حسب الطلب عدة أسابيع، وقد تمتد الأعمال المعقدة المصممة حسب الطلب لفترة أطول. إن تحديد موعد تسليم دون مراعاة وقت الدمغ أو وقت النقل يؤدي إلى خيبة أمل يمكن تجنبها. يتضمن الجدول الزمني الاحترافي وقتًا احتياطيًا لإعادة الصب أو إجراء تعديلات نهائية، لأن القطعة المصممة حسب الطلب التي يتم فحصها على عجل لا تُعتبر مكتملة تمامًا.
خاتمة
إن صناعة أساور الهيليوم الفضية حسب الطلب، في أفضل حالاتها، هي سلسلة من القرارات المدروسة وليست مجرد عملية إبداعية واحدة. تحدد مرحلة التصميم شكل القطعة ومتطلباتها الميكانيكية. تستخدم مرحلة الصب الهواء والضغط - بما في ذلك الهيليوم كغاز خفيف للتنظيف - لإنتاج سطح فضي يتحمل عمليات التشطيب. تحوّل مرحلتا الصقل والتلميع هذا الصب إلى سوار مريح وقابل للارتداء. يحدد الطلاء أو التغطية الإلكترونية كيفية تغير مظهر السطح مع مرور الوقت. يضمن ختم الجودة نوع المعدن المستخدم. تحمي عملية التغليف والشحن القطعة النهائية وتوصلها إليك دون المساس بجودة الصنع.
يمكن أن تبقى كلمة "الهيليوم" لغةً تصميمية، أو اسم منتج، أو إشارةً إلى جوّ الصب؛ المهم هو أن تكون عملية التصنيع شفافة ومنضبطة. يحق للعميل الذي يطلب سوارًا فضيًا مصممًا خصيصًا له أن يعرف نقاء الفضة، وطريقة الصب، ومواصفات التشطيب، وجدول التسليم. إن الصانع الذي يستطيع الإجابة عن هذه الأسئلة بدقة - والذي يدمج عملية الصب بمساعدة الهيليوم، والدمغات الصحيحة، والخدمات اللوجستية الوقائية في السعر المُقدّم - يُقدّم شيئًا ذا قيمة أكبر من مجرد قطعة زينة. إنه يُقدّم سوارًا سيظلّ محافظًا على هويته المميزة حتى بعد سنوات من الاستخدام.