Van Digitale Bloudruk tot Voltooide Hangertjie: Binne die Geboortesteen Hartketting Vervaardigingsproses
'n Geboortesteen-hartketting lyk eenvoudig op 'n kleinhandeluitstalling: 'n hartvormige metaalraam, 'n enkele gekalibreerde klip in 'n kenmerkende kleur, 'n ketting, 'n sluiting. Agter daardie eenvoud sit 'n dig opeenvolgende vervaardigingsketting waarin elke millimeter van die puntgeometrie, elke tiende van 'n mikron van die plaatdikte en elke graad van giettemperatuur bepaal of tienduisend identiese hangertjies by 'n pakhuis aankom gereed om te verkoop - of of 'n grootmaatbestelling in toleransie-drywing, klipverlies en terugsendings ineenstort. Om te verstaan hoe die stuk van CAD-ontwerp na grootmaatproduksie beweeg, is noodsaaklik vir enigiemand wat 'n geboortesteen-kettingprogram verkry, ontwikkel of opskaal.
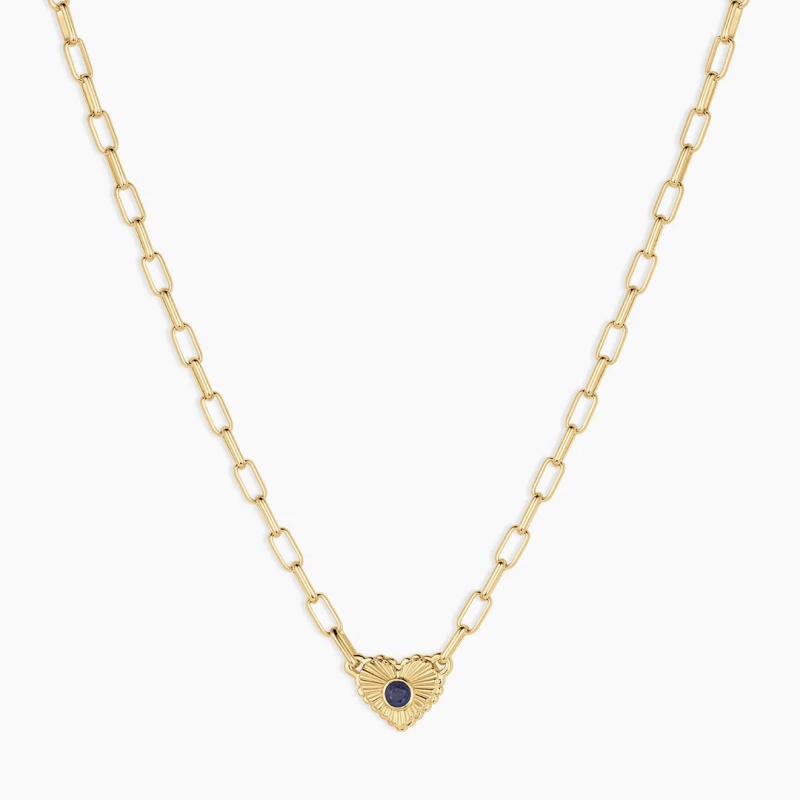
Die Ontwerpopdrag: Omskep van 'n Konsep in 'n Produksiespesifikasie
Die proses begin nie met 'n skets nie. Dit begin met 'n opdrag wat definieer wat die fabriek eintlik gevra word om te maak. Vir 'n geboortesteen-hartketting moet die opdrag die basismetaal spesifiseer—316L vlekvrye staal, sterling silwer, 14K goud, of 'n koperlegering—die steentipe en -graad, die hartdimensies, kettinglengte en -dikte, sluitingtipe, plateringspesifikasie, teikengewig met toleransie, en minimum bestelhoeveelheid. 'n Verwysingsfoto alleen is nie 'n produksiedokument nie. Sonder 'n getekende opdrag wat die ontwerp in meetbare spesifikasies vertaal, begin monsterneming in dubbelsinnigheid, en grootmaatproduksie erf daardie dubbelsinnigheid op skaal.
Dit is veral belangrik vir geboortesteenjuweliersware, want die steen is die produk se emosionele middelpunt en die mees algemene mislukkingspunt. Die opdrag moet aandui of die geboortesteen natuurlik, sinteties, kubieke sirkonium, glas of emalje-gevul is, en of die stene gekalibreer is vir herhaalde produksie. Gekalibreerde stene word tot 'n noue toleransie geskaal - dikwels ±0.1 mm of nouer in produksielopies - sodat dieselfde stelplek elke steen in die bondel aanvaar sonder individuele handpassing. As die stene nie gekalibreer word nie, word die stelstap 'n handmatige sorteerbewerking, en konsekwentheid oor 'n grootmaatbestelling word onmoontlik om te waarborg.
CAD-ontwerp: Ingenieurswese van die hart vir gietbaarheid en instelling
Sodra die opdrag bevestig is, beweeg die ontwerp na rekenaargesteunde ontwerp. Juweliersware-CAD is nie 'n dekoratiewe weergawe-oefening nie; dit is die ingenieursfase waar die fisiese gedrag van die voltooide stuk bepaal word. Vir 'n harthanger definieer die CAD-model die wanddikte van die hartraam, die geometrie van die borg, die sitplek vir die geboortesteen, die punt- of randstruktuur wat die klip sal hou, en die interne spelings wat metaal toelaat om tydens gietwerk te vloei.
'n Goed ontwerpte CAD-lêer voorkom drie algemene produksiefoute: porositeit as gevolg van ongelyke wanddikte, klipverlies as gevolg van ondermaatse punte, en plateer-slytasie as gevolg van skerp interne kante wat die plateeroplossing vasvang. Die CAD-ingenieur werk tot toleransies van ongeveer 0,05–0,1 mm op klipsitplekke, punthoogte en kanaalafmetings. Vir 'n hart-hanger met 'n geboortesteen met 'n rand, moet die randwanddikte noukeurig beheer word – te dun en die klip is nie stewig nie; te dik en die hanger word onnodig swaar, wat die eenheidsmetaalkoste en versendingsgewig verhoog. Vir 'n hart met 'n punt, moet die puntgeometrie robuust genoeg wees om die setting te oorleef sonder om die klip te breek, maar tog fyn genoeg om die visuele delikatesse van die hart-omtrek te behou.
Die CAD-stadium bepaal ook hoe die hart op die gietboom georiënteer sal wees en of die geometrie ondersnydings of dun nekke bevat wat waarskynlik krimpporositeit tydens stolling sal veroorsaak. 'n Produksiegereed CAD-lêer is geoptimaliseer vir skoon gietwerk en sterk stolling – nie net vir 'n oortuigende verwerking nie. Handelsmerke hersien tipies verwerking vanuit drie of vier hoeke en keur die lêer goed voordat dit na prototipering oorgaan; veranderinge na CAD-goedkeuring herbegin die vorm- en monsternemingsketting en is duur.
Prototipering: Die Eerste Fisiese Realiteitstoets
Die goedgekeurde CAD-lêer word teen hoë resolusie in hars of was gedruk om 'n fisiese prototipe te skep. Dit is die eerste oomblik dat die ontwerp as 'n tasbare voorwerp bestaan, en dit is waar meetkundige foute wat die skerm oorleef het, duidelik word: 'n punt wat te dun is om die klip vas te hou, 'n borg wat ongemaklik op die ketting sit, 'n hart wat te swaar of te lig voel vir sy beoogde slytasie. Teen 'n laagresolusie van 25 mikron is die prototipe fyn genoeg om die puntgeometrie en oppervlakafwerking te evalueer voordat dit in 'n produksievorm geplaas word.
Vir 'n geboortesteen-halssnoer word die prototipe ook toegerus met 'n monstersteen van die gespesifiseerde grootte en vorm. Die setter of monstertegnikus kontroleer of die steen skoon sit, of die punte die steen met die korrekte spanning raak, en of die harthanger met die steen vorentoe hang eerder as om aan die ketting te draai. Die swaartepunt van 'n hangertjie maak saak: 'n bo-swaar hart met 'n buite-middelpunt-beugel sal roteer wanneer dit gedra word, en geen hoeveelheid polering sal 'n fundamentele balansprobleem regstel nie. As die prototipe slaag, gaan die lêer voort na vormmaak. Indien nie, word die CAD hersien en herdruk - 'n iterasielus wat juis bestaan om te verhoed dat daardie probleme oor 'n grootmaatbestelling vermenigvuldig word.
Vormmaak en Verlorewasgietwerk: Van Prototipe tot Metaal
Grootmaatproduksie van 'n geboortesteen-hartketting maak amper altyd staat op verlorewas-beleggingsgietwerk, die bedryfstandaard vir die konsekwente reproduseer van gedetailleerde juweliersware-vorms in edel- en basismetale. Die goedgekeurde prototipe word gebruik om 'n produksievorm te skep, tipies 'n rubber- of silikoonvorm vir herhaalbare wasinspuiting. Vanuit hierdie vorm word waskopieë van die harthanger ingespuit, geïnspekteer vir flits of krimping, en op 'n sentrale wasstingel, wat 'n boom genoem word, gemonteer. Ligte stukke gaan na die bokant van die boom en swaarder stukke laer af om balans tydens gietwerk te handhaaf.
Die wasboom word dan in 'n staalfles geplaas en omring met beleggingsgips, 'n fyn hittebestande materiaal. Die fles word in 'n oond verhit, wat die was uitbrand en 'n negatiewe holte in die belegging laat. Gesmelte metaal - sterling silwer, goudlegering, koper of vlekvrye staal, afhangende van die program - word in daardie holte gegiet deur middel van sentrifugale of vakuum-ondersteunde gietwerk om te verseker dat die metaal fyn besonderhede en puntsitplekke vul. Na afkoeling word die belegging weggebreek, die gietboom word in individuele stukke gesny, en elke gietstuk word geïnspekteer vir porositeit, onvolledige vulling en dimensionele akkuraatheid.
Gieting is die hoogste risiko stap in die hele proses. 'n Swak gieting kan nie deur polering of stolling herstel word nie. Porositeit – interne leemtes of oppervlakkige putjies wat veroorsaak word deur gasinvang of krimping tydens stolling – kan verskyn as klein donker kolle wat eers na polering sigbaar word, of as strukturele swak punte wat veroorsaak dat 'n punt tydens stolling breek. Dun nekke tussen aangrensende dikker dele van 'n hartontwerp is klassieke oorsake van krimpporositeit, en die veiligste regstelling is dikwels 'n ontwerpverandering eerder as 'n aanpassing van die gietparameter. Vir 'n geboortesteen-hartketting moet die gietstap ook rekening hou met metaalkrimping: soos die metaal afkoel, krimp die stuk saam, en die vorm moet geskaal word om te kompenseer sodat die finale hartafmetings en klipsitplek ooreenstem met die CAD-spesifikasie.
Steensetting: Die Vaardigheidsafhanklike Hart van die Operasie
Gietstukke wat inspeksie slaag, gaan na klipsetting, waar elke geboortesteen in sy voorbereide sitplek geplaas en vasgemaak word. Dit is die mees arbeidsintensiewe en vaardigheidsafhanklike stap in die proses. 'n Setter werk onder vergroting en verstel elke punt om die klip teen die korrekte spanning te hou: styf genoeg dat die klip nie kan beweeg nie, los genoeg dat die punt nie die klip of homself onder spanning breek nie. 'n Kopersonde word gebruik om die spanning na te gaan, en elke klip word onder 10x vergroting geïnspekteer voordat die stuk geteken word.
Verskillende instellingsstyle hou verskillende risiko's van mislukking in. Peninstellings misluk wanneer die pengeometrie in CAD te klein is. Bezelinstellings – algemeen in harthangers omdat die deurlopende metaalrand die klip beskerm en 'n skoon silhoeët skep – misluk wanneer die bezelwand te dun is om die klip te behou of te dik is om skoon oor die klip se gordel gedruk te word. Pavé-instellings op 'n hartomlyn misluk wanneer die krale te klein is om die klippe vas te hou. Steenverlies in die veld kan amper altyd teruggevoer word na 'n setter wat die spanningstoets oorgeslaan het of na 'n CAD-lêer wat die sitplek te min ontwerp het. Vir 'n geboortesteenprogram, waar 'n enkele styl in twaalf verskillende klipkleure kan verskeep word, moet die setspan ook kleurkonsekwentheid oor die hele bondel handhaaf en verifieer dat elke klip ooreenstem met die goedgekeurde meesterkleurverwysing onder gestandaardiseerde beligting.
Voorpolering, finale polering en platering
Voordat die stene ingelê word, word die metaal vooraf gepoleer. Oppervlaktes wat ontoeganklik sal wees sodra die geboortesteen gemonteer is, word gladgemaak en verhelder, en die stuk word ultrasonies skoongemaak om poleerreste te verwyder. Die verwaarlosing van voorafpolering lei tot dowwe kolle onder die klip of swak kontak tussen die metaal en die edelsteen, wat beide voorkoms en duursaamheid in die gedrang bring.
Na die setting, ondergaan die stuk finale polering—’n meerstadium-oppervlakverfyning wat vorder van growwe skuurmiddels deur fyn poleerwerk tot die gespesifiseerde spieël- of satynafwerking. Polering verwyder gietflitse, vylmerke en gereedskapskrape, en meng die settingwerk sodat die punte of rand geïntegreer in die hartvorm lyk. Vir kommersiële geboortesteenprogramme moet die afwerking oor duisende eenhede herhaalbaar wees, wat beteken dat die poleerproses gedokumenteer word deur skuurvolgorde en inspeksiekriteria eerder as om aan individuele bankgevoel oorgelaat te word.
Platering volg polering. Wit metale soos sterling silwer word gewoonlik met rhodium geplateer vir helderheid en bestandheid teen dofheid; goudkleurige programme gebruik goudplateer of PVD-bedekkings; vlekvrye staalprogramme kan PVD-kleurbedekkings vir duursaamheid gebruik. Die dikte van die plateer moet numeries gespesifiseer word – nie as "dik plateer" nie – omdat dun plateer deurslyt by hoë-kontakpunte soos die borg en sluiting, wat die basismetaal blootstel en verkleuringsklagtes veroorsaak. Vir geboortesteen-kettings is plateerdiktes in die reeks van 0.3 μm tot 3.0 μm beskikbaar, afhangende van die handelsmerk se duursaamheidsvereistes, en drievoudige rhodium-plateer word soms gebruik vir ekstra beskerming. Anti-dof behandelings en versterkte randinstellings spreek direk die twee mees algemene verbruikersklagtes in geboortesteenjuweliersware aan: klipverlies en verkleuring.
Gehaltebeheer: Waar Grootmaatkonsekwentheid Gewen of Verlore Word
Gehaltebeheer is nie 'n enkele inspeksie aan die einde van die lyn nie. In 'n goed bestuurde geboortesteen-kettingprogram word kwaliteitskontrole oor die proses versprei. Inkomende stene word in groepe getoets teen 'n hoofkleurverwysing. Gietstukke word geïnspekteer vir porositeit en dimensionele akkuraatheid voor dit gesit word. Gesette stene word onder vergroting vir spanning en belyning nagegaan. Geplateerde stukke word vir laagdikte en adhesie nagegaan. Finale inspeksie verifieer klipveiligheid, afmetings, gewig, sluitingfunksie en oppervlakafwerking.
Die "goue monster"-protokol is die ruggraat van grootmaatkonsekwentheid. Sodra die prototipe goedgekeur is, word dit die definitiewe tegniese maatstaf vir die produksielyn. Die gehaltebeheerspan vergelyk voltooide stukke met die goue monster vir spesifikasies, toleransies en afwerking, en meerstadium-inspeksies verseker dat elke eenheid in die grootmaatbestelling ooreenstem met die goedgekeurde verwysing. Aanvaarbare Gehaltelimiet (AQL) monsternemingsplanne bepaal hoeveel stukke geïnspekteer word en watter defekvlakke aanvaarbaar is, terwyl funksionele toetse - opening en sluiting van die sluiting, kettingtreksterkte, klipsekuriteitstoetse - verifieer dat die halssnoer slytasie sal oorleef. Vir hoërrisiko-bestellings kan derdeparty-inspeksie en materiaaltoetsing gebruik word om legeringsamestelling, nikkelvrystelling en plateerdikte teen die spesifikasie te bevestig.
Grootmaatproduksie: Skaal sonder drywing
Grootmaatproduksie begin eers nadat die monster goedgekeur en die goue monster gesluit is. Duursame produksievorms word voorberei vir hoëvolume-gietwerk, en die fabriek bestuur die bestelling deur beheerde stasies: gietwerk, montering, lasersweiswerk vir duursaamheid, klipsetting, polering, platering en finale kwaliteitskontrole. Lasersweiswerk word dikwels by verbindings en borgstukke gebruik omdat dit 'n sterker, skoner binding as tradisionele soldeerwerk produseer en die risiko van hitteskade aan nabygeleë klippe verminder.
Die sentrale uitdaging van grootmaatproduksie is nie om een goeie halssnoer te maak nie; dit is om tienduisend halssnoere te maak wat ononderskeibaar is van die goedgekeurde monster. Dit vereis toleransiebeplanning by elke stasie. Steendiameters word tot streng toleransies gehou sodat die setting van sitplekke nie individuele aanpassing benodig nie. Die dikte van die ringwand word gestandaardiseer oor hangerstyle sodat die klipretensie veilig bly sonder om onnodige metaalgewig by te voeg. Die plateerdikte word beheer deur prosesparameters eerder as deur die operateur se oordeel. Bondeletikettering, strepieskodering en handelsmerkverpakkingsintegrasie laat die fabriek toe om na te spoor uit watter produksielot 'n voltooide halssnoer kom, wat noodsaaklik is vir die hantering van enige kwaliteitsprobleem wat na versending ontstaan.
Die levertye vir grootmaat-bestellings van geboortesteen-halssnoere wissel gewoonlik tussen 25 en 45 werksdae na finale ontwerpgoedkeuring en deposito-ontvangs, afhangende van die volume en tegniese kompleksiteit. Herbestellings is vinniger omdat die ontwerplêers en vorms geargiveer word, en die goue monster die produksieverwysing bly. Hierdie argiefinfrastruktuur is wat 'n handelsmerk in staat stel om 'n geboortesteen-hartketting van 'n enkele monster na 'n seisoenale versameling te skaal sonder om die stuk elke keer te herontwerp.
Gevolgtrekking: Die Ketting Is die Proses
'n Geboortesteen-hartketting word dikwels bemark as 'n eenvoudige, emosionele geskenk. Dit word op skaal vervaardig en is 'n ketting van ingenieursbesluite waarin elke skakel saak maak. Die opdrag definieer die klip en die metaal. CAD bepaal of die hart skoon gegiet kan word en of die klip veilig vasgehou kan word. Die prototipe ontbloot wat die skerm versteek het. Gieting skakel geometrie om in metaal, en setting skakel metaal om in 'n draagbare stuk. Polering en platering bepaal hoe die halssnoer lyk en hoe lank dit so bly lyk. Gehaltebeheer, versprei oor elke stasie en geanker aan 'n goue monster, bepaal of die tienduisendste stuk so betroubaar is soos die eerste. Grootmaatproduksie werk nie omdat enige enkele stap ingewikkeld is nie, maar omdat elke stap beheer, geïnspekteer en afgeteken word voordat die volgende een begin. Vir handelsmerke wat geboortesteenjuweliersware verkry, is die fabriek wat die proses as 'n reeks beheerde bedrywighede behandel, die fabriek wat kruis-batch konsekwentheid lewer - en die fabriek wat dit as "maak die stuk" behandel, lewer verrassings.