Die moderne oorbelmark het 'n strukturele verskuiwing ondergaan. Die enkel-stellings-oorbel het plek gemaak vir die saamgestelde oor – 'n sorgvuldig saamgestelde stapel huggies, studs en mini-hoepels wat die oorlel in 'n doelbewuste rangskikking van skaal, tekstuur en metaaltoon klim. In die middel van hierdie beweging sit die huggie: 'n noupassende hoepel wat die oorlel "omhels", klein in deursnee maar aansienlike stileringspotensiaal. Binne die kategorie het een ontwerprigting besondere vastrapplek onder handelsmerke en kleinhandelaars gekry: die pasgemaakte gemengde gestapelde huggie – 'n enkele oorbel wat die gelaagde voorkoms naboots deur verspringende segmente, gemengde oppervlakbehandelings, afwisselende metale, emalje-inlegsels of kliprangskikkings, alles op een skarnierraam gebou.
Vir juweliersware-handelsmerke, private etikette en entrepreneurs vereis die neem van so 'n stuk van konsep tot grootmaatproduksie die navigasie van 'n komplekse ketting van ontwerp, ingenieurswese, materiaalkeuse, gereedskap, gietwerk, afwerking en gehaltebeheer. Hierdie artikel gaan stap vir stap deur daardie ketting en ondersoek wat 'n vervaardiger van pasgemaakte gemengde gestapelde huggie-items eintlik doen – en wat kopers in elke stadium moet weet.
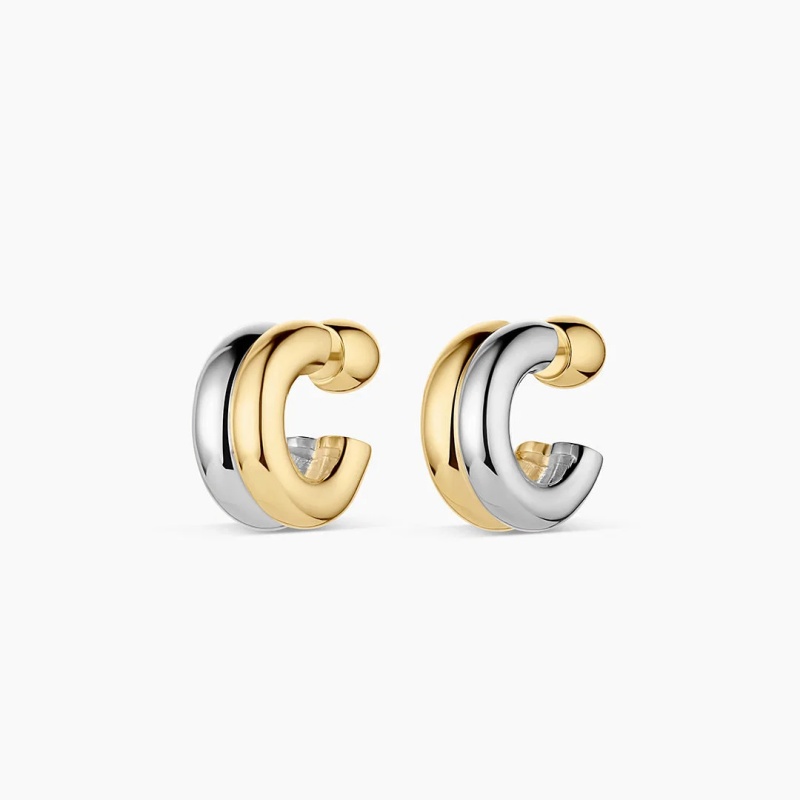
Die Ontwerpfase: Die Vertaal van 'n Gestapelde Estetika in 'n Enkele Draagbare Voorwerp
Die aantrekkingskrag van 'n gemengde gestapelde oorbel lê in visuele teenstrydigheid: dit moet lyk soos verskeie stukke wat saam gedra word terwyl dit as een gemaklike, veilige oorbel funksioneer. Hierdie spanning word in die ontwerpfase opgelos – of blootgestel.
Die proses begin met tegniese ontwerp en 3D-modellering met behulp van CAD-sagteware soos RhinoGold of MatrixGold. Vir 'n huggie is die mees kritieke ingenieursoorweging die skarniermeganisme. Anders as 'n eenvoudige draadhoepel met 'n vlinderrug, maak 'n huggie tipies staat op 'n loopskarnier en 'n klikpaal-sluiting. Die CAD-model moet rekening hou met toleransies – dikwels ongeveer 0.2 mm tussen die paal en die skarnierbuis – om gladde beweging te verseker sonder om mettertyd te wiebel of los te maak. 'n Swak ontwerpte skarnier is die enkele mees algemene mislukkingspunt in huggie-produksie, en dit is baie goedkoper om in CAD op te los as in 'n grootmaatbestelling.
Vir 'ngemengde gestapeldeontwerp, die CAD-fase dra bykomende kompleksiteit. Die "gestapelde" effek kan bereik word deur middel van verspringende bloksegmente, soos in 'n oop C-huggie met onreëlmatige gelaagde geometrie, of deur afwisselende materiale soos gepoleerde metaal en handgevulde emalje-inlegsel. Die ontwerper moet ook bepaal hoe gemengde metaaltone - goud en silwer, of geel en roosgoud - oor die stuk versprei sal word. As die oorbel kontrasterende plate kombineer, moet die produksieplan maskering- en plateervolgordes spesifiseer wat kruiskontaminasie voorkom. Die voorkant mag die dekoratiewe behandeling ontvang, maar die binneste oppervlak en sluitmeganisme moet glad, gemaklik en duursaam bly.
Sodra die CAD-lêer goedgekeur is, produseer baie vervaardigers 'n harsprototipe via SLA- of DLP 3D-drukwerk binne 24 tot 48 uur. Hierdie fisiese model laat die koper toe om die "gevoel" van die stuk te beoordeel - die gewig, randgemak en die visuele balans van die gestapelde segmente - voordat hulle tot staalgereedskap verbind. Vir 'n gemengde gestapelde ontwerp is dit die oomblik om te bevestig dat die gelaagde geometrie duidelik op werklike grootte lees en dat die oorbel nie buitensporig swaar of lywig word nie.
Materiaalkeuse: Die ooreenstemming van die gestapelde estetika met prestasie
Die materiaal wat gekies word vir 'n gemengde gestapelde huggie bepaal nie net koste nie, maar ook gewig, duursaamheid, hipoallergeniese prestasie en die kwaliteit van die afwerking. Die drie dominante materiaalrigtings in die huggie-kategorie is 316L vlekvrye staal, 925 sterling silwer en koper.
316L vlekvrye staal het die werkesel geword van modieuse huggie-vervaardiging. Dit is mediese graad, hipoallergeen, hoogs bestand teen korrosie, en struktureel robuust genoeg om komplekse gebeeldhouwde geometrieë – soos gesmelte tekstuur of brutale oppervlaktes – te hou sonder om te kromtrek of plat te raak. Vir gemengde gestapelde ontwerpe wat staatmaak op diep oppervlaktekstuur of vet argitektoniese segmente, bied vlekvrye staal die nodige rigiditeit teen 'n mededingende kostepunt. Dit verdra ook PVD (fisiese dampafsetting) plating besonder goed, wat die goud- of silwerafwerking op 'n molekulêre vlak bind vir dofweerstand en waterweerstand.
925 sterling silwer beklee die fyn juweliersware-vlak. Dit giet pragtig, vang hoogglanskurwes vas en bied die aansienlike gewig wat met kosbare juweliersware geassosieer word. Wanneer dit gepaard gaan met 'n goudlaag van minstens 2.5 mikron, kwalifiseer dit as vermeil - 'n wetlik gedefinieerde kategorie in markte soos die Verenigde State. Vir 'n gemengde gestapelde huggie wat bedoel is vir 'n premium posisie, kan sterling silwer met selektiewe goudlaag 'n tweekleurige effek skep wat doelbewus en luuks voel.
Koper is die begrotingsbewuste opsie, waardeer vir sy warmte en werkbaarheid. Koper vereis egter streng anti-oksidasiebeskerming en konsekwente plateerbedekking, veral op binneste oppervlaktes en skarnierareas wat wrywing ervaar. 'n Gemengde gestapelde koper-omhulsel kan emalje-inlegsels hê - handdruppel-epoksievulling vir 'n eenvormige mat of pêrelagtige afwerking - afgewissel met gepoleerde goudsegmente.
Benewens die basismetaal, stel die "gemengde" dimensie sekondêre materiale bekend: kubieke sirkoniums in rand- of puntinstellings, emalje in 'n reeks kleure, of kontrasterende platingtone. Elke bygevoegde element verhoog die aantal produksiestappe en die punte waar kwaliteit kan verskil. 'n Vervaardiger met ervaring in gemengde-materiaal-omhulsels sal inspeksiehekke vir klipsekuriteit, emalje-adhesie en platingkonsekwentheid voor montering opstel.
Gereedskap, Gietwerk en die Anatomie van 'n Gestapelde Huggie
Sodra die ontwerp en materiaal vasgestel is, beweeg die produksie na gereedskap – die stadium wat konsekwentheid oor duisende eenhede bepaal. Vir huggies met ondersnyde skarnierareas word 'n veelstuk-rubbervorm tipies benodig. 'n CNC-gefreesde staalmeestermodel, gesny tot toleransies so nou as 0.01 mm, dien as die fondament vir die produksievorm. Hierdie presisie is ononderhandelbaar vir die skarnier: 'n variansie van selfs 'n paar honderdstes van 'n millimeter kan 'n sluiting veroorsaak wat los, grof of onmoontlik voel om toe te klik.
Die gietmetode hang af van die metaal en die kompleksiteit van die gestapelde geometrie. Verlore-was-gietwerk bly die standaard vir silwer- en koper-huggies. Was word onder druk in die rubbervorm ingespuit – hoër druk vir ontwerpe met skerp hoeke of diep teksture om afgeronde kante en "kort skote" te voorkom. Die waspatrone word op 'n boom aanmekaargesit, in gips belê en in 'n uitbrandoond gebak. Gesmelte metaal word dan sentrifugaal of onder vakuum gegiet, wat rou "spasies" lewer wat reeds die gestapelde silhoeët dra, maar dof en onvoltooid bly.
Vir vlekvrye staal-huggies kan produksie eerder CNC-bewerking of stempelwerk en perswerk behels, afhangende van die ontwerp. Stempelwerk is doeltreffend vir eenvoudiger profiele, terwyl CNC-bewerking groter presisie bied vir komplekse skarnierkomponente en ineengeskakelde gestapelde segmente. In beide gevalle is die doel 'n struktureel gesonde stuk met skoon rande en konsekwente wanddikte – van kritieke belang vir 'n stuk wat styf teen die oorlel sal sit.
Afwerking, Montering en die Gemengde-Metaal Uitdaging
Die afrondingsfase omskep 'n rou gietstuk of bewerkte blanko in 'n draagbare, visueel opgeloste oorbel. Vir 'n gemengde gestapelde huggie is dit waar die ontwerp se kompleksiteit die duidelikste word.
Die eerste stap is oppervlakvoorbereiding: vyl, tuimel en poleer om skeidingslyne, spuitmerke en oppervlakonvolmaakthede te verwyder. As die ontwerp teksture insluit – gehamer, gedraai, gegroef of gesmelt – word daardie teksture in hierdie stadium verfyn eerder as om weggepoleer te word. Getekstureerde knuffels het 'n beduidende tendens geword juis omdat oppervlakvariasie lig vang sonder om visuele gewig by te voeg of groter afmetings te vereis.
Montering volg. Vir 'n skarnier-huggie word die paal en skarnierloop aan die hoofliggaam verbind, dikwels via lasersweiswerk vir duursaamheid en presisie. Die kliksluiting word gepas en getoets vir werking: dit moet glad oopmaak, met 'n veilige klik sluit en onder normale slytasie toe bly. As die ontwerp emalje-inlegsel insluit, word die emalje met die hand gevul en gehard, dan verfyn tot 'n eenvormige oppervlak. As stene geset is, word hulle in ring- of puntinstellings vasgemaak; ringinstellings word dikwels verkies vir gemengde gestapelde ontwerpe omdat dit die kliprande beskerm en 'n gladde, deurlopende oppervlak handhaaf.
Platering is die volgende kritieke stap, en vir gemengde-metaal ontwerpe is dit ook die mees tegnies veeleisende. 'n Tweekleur-huggie – byvoorbeeld, geelgoudsegmente wat afgewissel word met wit emalje of silwerkleurige metaal – vereis selektiewe plateer. Areas wat nie 'n gegewe plateerlaag moet ontvang nie, moet gemasker of andersins beskerm word. Die plateerdikte maak saak: vir huggies wat wrywing teen die oorlel en hare ervaar, word 'n dikker plaat van 3 tot 5 mikron aanbeveel bo dunner dekoratiewe plateer. PVD-plateer op vlekvrye staal bied superieure kleurstabiliteit en weerstand teen aanslag, verbleiking en waterblootstelling, terwyl elektroplatering op silwer of koper streng skoonmaak en aktivering voor die plateerbad vereis om adhesie te verseker.
Na platering word die oorbelle ultrasonies skoongemaak, geïnspekteer en – indien gespesifiseer – met die handelsmerklogo of 'n agterkantmerk lasergegraveer. Lasergravering is 'n algemene aanpassing op die plat binneste oppervlak van 'n huggie, waar dit tydens dra versteek bly, maar die handelsmerkidentiteit versterk.
Gehaltebeheer en die oorgang na grootmaatproduksie
Grootmaatproduksie is nie 'n enkele gebeurtenis nie, maar 'n reeks beheerde oorgange. Die goedgekeurde voorproduksiemonster dien as die verwysingsstandaard waarteen elke daaropvolgende eenheid gemeet word. 'n Betroubare vervaardiger stel inspeksiehekke op verskeie punte op: verifikasie van inkomende materiaal, gietwerk of vorming, skarniermontering, steensetting of emaljevulling, polering, platering en finale verpakking.
Vir gemengde gestapelde knuffels moet gehaltebeheer verder as die voorkant kyk. Die sluitaksie, die gladheid van die binneste oppervlak, die gemak van die rand en die afwerking van die agterkant is alles deel van die draer se ervaring – en dit is alles algemene areas waar laerkosteproduksie hoeke afsny. Stuk-vir-stuk inspeksie is veral belangrik vir ontwerpe wat verskeie materiale of bewegende dele kombineer, want 'n enkele los skarnier of onversekerde klip maak die hele paar onverkoopbaar.
Grootmaatproduksietydlyne wissel volgens materiaal en kompleksiteit. Vlekvrye staal-huggies met PVD-plate kan binne 20 tot 40 werksdae van monstergoedkeuring na massaproduksie beweeg, terwyl silwer- of koper-huggies met verlorewasgietsel, emaljewerk en meerstap-plate dikwels 15 tot 25 dae na monsterondertekening benodig, afhangende van die bestelvolume. Minimum bestelhoeveelhede vir persoonlike huggies begin tipies in die reeks van 50 tot 100 stukke per styl of kleur, met sommige vervaardigers wat laer drempels bied vir opstartondernemings wat die mark toets.
Waarvoor handelsmerke in 'n vervaardigingsvennoot moet soek
Die gemengde gestapelde huggie is 'n bedrieglik veeleisende produk. Dit vra van 'n vervaardiger om die presisie van skarnier-ingenieurswese, die dissipline van multi-materiaal-samestelling, die kunstigheid van oppervlakafwerking en die konsekwentheid van grootmaatproduksie te kombineer – alles terwyl die oorbel lig, gemaklik en duursaam genoeg bly vir daaglikse dra. 'n Handelsmerk wat 'n vervaardigingsvennoot evalueer, moet verder as katalogusbeelde kyk en spesifieke vrae vra: Hoe word die skarnier-toleransie bepaal? Watter plateerdikte is standaard, en watter maskeringsproses word vir tweekleurontwerpe gebruik? Hoe word stene vasgemaak, en wat is die inspeksieprotokol vir emalje-adhesie? Wat is die monsteromkeertyd, en wat gebeur wanneer 'n grootmaat-eenheid inspeksie druip?
Die vervaardigers wat die beste toegerus is om pasgemaakte gemengde gestapelde huggies te lewer, is dié wat die oorbel as 'n gemanipuleerde samestelling eerder as 'n dekoratiewe gietstuk behandel. Hulle belê in CAD-ingenieurswese voor gereedskap, hulle beheer plateerchemie en dikte, en hulle handhaaf stukvlak-gehaltekontroles deur elke stadium - van die eerste 3D-gedrukte prototipe tot die finale verpakte paar. In 'n mark waar die saamgestelde oor 'n bepalende estetika geword het, is die verskil tussen 'n huggie wat gestapel lyk en 'n huggie wat ...werkeas 'n gestapelde stuk lê juis in daardie vervaardigingsdissipline.