Vervaardiging van persoonlike Helium-armbande vir silwer juweliersware: 'n volledige gids van ontwerp tot aflewering
'n "Helium-armband" in silwerjuweliersware beklee 'n ongewone posisie. Dit is nie 'n massamarkkategorie soos 'n tennisarmband of 'n ketting nie. In plaas daarvan dra die term twee oorvleuelende betekenisse. In kommersiële produklyne verwys dit dikwels na 'n liggewig, hoogglans armband of manchet wat ontwerp is om maklik in 'n stapel te pas – stukke soos die Zoey Helium-armband gebruik silwerplate oor koper om 'n helder, draagbare afwerking teen 'n toeganklike pryspunt te verkry. Aan die boonste punt kan dit 'n beeldhoukundige, op bestelling gemaakte manchet aandui, soos die Rosario Navia Helium Cuff, waar die "helium"-verwysing ligsinnigheid, volume en 'n drywende kwaliteit in die metaal aandui.
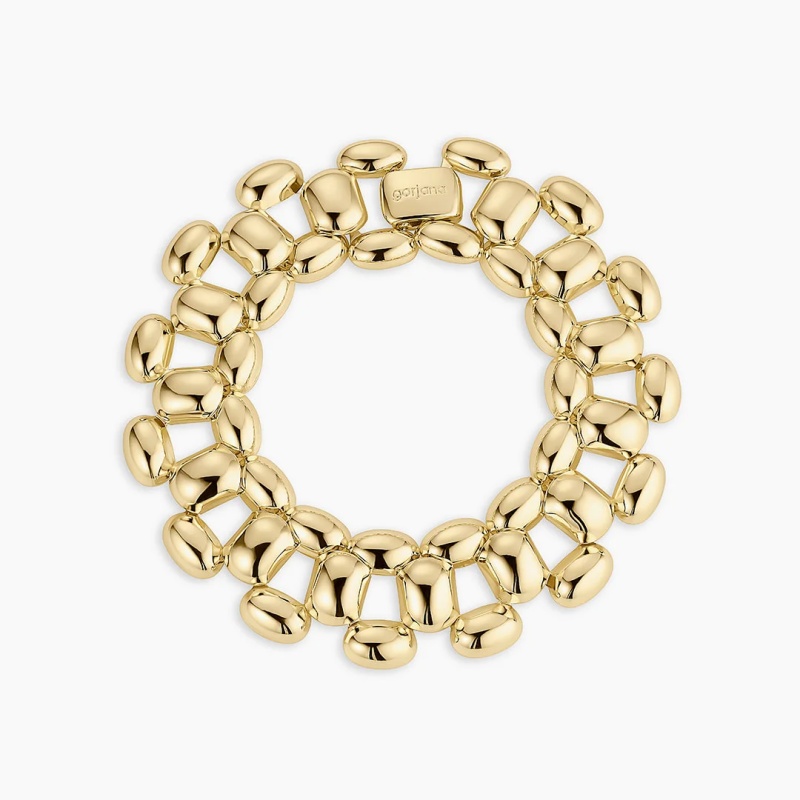
Daar is egter 'n derde en meer tegnies presiese betekenis wat aandag verdien in 'n vervaardigingsgids: helium as 'n prosesgas in presisie-silwergietwerk. In beleggingsgietwerk van silwerjuweliersware word die vormholte ontruim en dan met 'n ligte gas gespoel – helium word spesifiek in presisie-gietpatente geïdentifiseer – voordat die gesmelte metaal gegiet word. Omdat helium poreuse beleggingsmateriaal vinnig en deeglik binnedring, help dit om lug te verplaas en die gasverwante defekte te verminder wat 'n silweroppervlak kan beskadig. Argon word dan as 'n swaarder drukgas ingebring om die smelt tot fyn detail te dryf en krimpporositeit te verminder. 'n Pasgemaakte helium-armband, in hierdie voller sin verstaan, is dus 'n silwer armband waarvan die vervaardiging ontwerp is rondom skoon, beheerde giettoestande – toestande wat geweldig saak maak wanneer die finale voorwerp 'n dun, wye of holvormige armband is sonder ruimte vir verborge porositeit.
Hierdie gids volg daardie voorwerp vanaf die eerste ontwerpgesprek tot die oomblik dat dit die draer bereik. Dit behandel helium nie as 'n foefie of 'n dekoratiewe etiket nie, maar as een veranderlike onder baie in 'n gedissiplineerde vervaardigingsvolgorde. Die doel is prakties: om te wys hoe 'n persoonlike silwer armband ontwerp, gegiet, afgewerk, getoets, gemerk, verpak en afgelewer word op 'n manier wat die woord "persoonlik" regverdig en die ondersoek van daaglikse dra oorleef.
1. Ontwerp en Spesifikasie: Definisie van die Voorwerp Voor die Metaal
Die vervaardiging van pasgemaakte silwer armbande begin nie met silwer nie, maar met beperkings. 'n Armband verskil meganies van 'n hangertjie of oorbel: dit moet oop- en toemaak, of oor die hand gaan, en dit moet herhaalde buiging by 'n skarnier, sluiting of deurlopende band verdra. Voordat enige CAD-lêer opgestel word, moet die spesifikasie die armband se binneste omtrek, bandwydte, dikteprofiel, sluitingstipe en beoogde pasvorm bepaal. 'n Noupassende manchet mag 'n ander allooi-temperament en deursnit vereis as 'n los armband wat met ander stukke gestapel sal word.
Die ontwerpfase is ook waar die "helium"-karakter van die stuk gedefinieer word. As die bedoeling 'n liggewig visuele effek is - 'n breë oppervlak met 'n hol of taps toelopende binnekant - moet die wanddikte eksplisiet gemodelleer word. 'n Armband wat aansienlik lyk, maar minder weeg as verwag, hang af van beheerde interne geometrie, nie van raaiwerk by die bank nie. As die bedoeling 'n soliede, beeldhoukundige manchet is, moet die ontwerp rekening hou met die hoër silwergewig en die giettyd wat benodig word om 'n dikker gedeelte sonder krimping te vul. Digitale modellering laat toe dat hierdie besluite getoets word voordat edelmetaal verbind word: CAD-sagteware word gebruik om oppervlak, patroon en proporsie te visualiseer, en 'n 3D-gedrukte prototipe laat die vervaardiger toe om pasvorm en vorm te verfyn voordat silwer gegiet word. Dit is nie 'n verwerping van handwerk nie; dit is 'n manier om te verseker dat handafwerkingstyd aan verfyning bestee word eerder as aan die regstelling van strukturele foute.
Materiaalspesifikasie loop saam met geometrie. Sterling silwer, die standaard vir fyn silwerjuweliersware, is 'n allooi van 92.5% silwer en 7.5% koper (of 'n ander verhardingselement). Suiwer silwer is te sag vir die meeste armbandtoepassings; die kopertoevoeging verhoog hardheid en duursaamheid terwyl die wit kleur van silwer behoue bly. Vir 'n armband wat daagliks gedra sal word, bepaal die allooikeuse, tempering en deursnee-dikte saam of die stuk sy vorm sal behou. 'n Pasgemaakte vervaardiger moet die silwerfynheid, die beplande gietgewig en die verwagte finale gewig na vyl en polering kan aandui. Hierdie syfers word die basis vir prysbepaling en vir die kliënt se goedkeuring.
2. Van digitale lêer na gietbare patroon
Sodra die CAD-model goedgekeur is, word die lêer voorberei vir produksie. In die mees algemene werkvloei word die model 3D-gedruk in 'n gietbare was of hars, en die gedrukte patroon word die offerkern van 'n beleggingsvorm. Die "boom"-metode word wyd gebruik: veelvuldige waspatrone word aan 'n sentrale stam geheg, die boom word in beleggingspleister omhul, en die was word uitgebrand om 'n netwerk van holtes te laat. Vir 'n enkele persoonlike armband mag die boom slegs een of twee patrone dra, maar die beginsel is dieselfde: die vorm moet die armband se interne en eksterne oppervlaktes met genoeg getrouheid reproduseer dat die afwerking nie die ontwerp uitwis nie.
Dit is die punt waar die gietatmosfeer deurslaggewend word. Silwer smelt teen ongeveer 961°C, en gesmelte silwer is sensitief vir gasopname. Porositeit in silwergietstukke word algemeen geassosieer met die groot verskil in gasoplosbaarheid tussen vloeibare en vaste silwer: gasse wat in die smelt opgelos word, kan verwerp word soos die metaal vries, wat borrels of gaatjies laat. Vir 'n armband met 'n breë, sigbare oppervlak, kan selfs klein porositeit 'n afwerkingsprobleem word, want polering maak die oppervlak oop en onthul ondergrondse leemtes.
Die helium-ondersteunde gietbenadering spreek hierdie probleem vanuit twee rigtings aan. Voor die gietproses word die vormholte ontruim en met helium gespoel, 'n ligte gas wat vinnig die porieë van die beleggingsmateriaal binnedring en lug verplaas. Nadat die smeltsel ingebring is, word 'n swaarder gas soos argon gebruik om die holte onder druk te plaas, wat die silwer in die fynste uitsparings druk en help om krimpporositeit te onderdruk. Die resultaat is nie 'n "heliumgevulde" armband in enige letterlike sin nie; dit is 'n armband wat gegiet word onder toestande wat ontwerp is om 'n skoner, meer voorspelbare silweroppervlak te produseer. Vir 'n pasgemaakte stuk waar die kliënt 'n spesifieke oppervlaktekstuur of 'n hoogglansafwerking goedgekeur het, is daardie verskil direk sigbaar.
3. Gietwerk, skoonmaak en strukturele inspeksie
Wanneer die gietvorm uitgebrand en tot giettemperatuur gebring is, word die gesmelte sterling silwer in die holte gegiet of onder druk geplaas. Na stolling en afkoeling word die gietvorm weggebreek en die rou gietstuk van die spruit geskei. Die armband is in hierdie stadium 'n growwe, gryswit voorwerp: die oppervlak kan oorblyfsels van die gietvorm dra, die spruitmerk moet verwyder word, en die rande is tipies dikker as wat die finale ontwerp vereis.
Die eerste inspeksie vind hier plaas, voor enige kosmetiese afwerking. Die gieter of bankjuwelier moet die armband nagaan vir onvolledige vulling, sigbare porositeit, krake en dimensionele vervorming. 'n Armband wat nie heeltemal by 'n dun gedeelte gevul is nie, kan nie deur polering gered word nie; dit moet hergiet of herontwerp word. Net so kan porositeit op 'n sigbare oppervlak eers na die eerste sny met 'n vyl sigbaar word. Deur hierdie defekte in die rou gietstadium vas te vang, word die afwerkingsbegroting beskerm en verhoed dit dat 'n gebrekkige stuk die kliënt bereik.
Hierdie inspeksie is ook waar die helium-ondersteunde proses sy plek in die werkvloei verdien. Indien die gietatmosfeer en drukvolgorde hul werk gedoen het, behoort die rou oppervlak digter en meer eenvormig te wees as 'n swaartekrag-gegote silwergietstuk, met minder ondergrondse holtes wat wag om tydens polering te ontstaan. Die vervaardiger moet steeds verwag om metaal te verwyder, maar die verwydering behoort soliede silwer te openbaar eerder as verborge holtes.
4. Bankwerk: Liassering, Montering en Dimensionele Waarheid
Rou gietstukke word met die hand verfyn. Vyle van verskillende grein word gebruik om die rande reg te maak, die oorblyfsels van die gietspruite te verwyder en die armband tot sy beoogde deursnee te bring. Vir 'n manchet of armband is dit ook die stadium waar die opening aangepas word, die punte gevorm word en die armband teen die ooreengekome binneste omtrek gekontroleer word. As die ontwerp 'n gesp of skarnier insluit, word die komponente gepas en gesoldeer of aanmekaargesit voor finale polering. Armbande is meganies veeleisende voorwerpe: 'n gesp wat korrek lyk op 'n plat patroon kan vashaak sodra die band geboë is, en 'n skarnier wat effens verkeerd in lyn is, sal spanning na die silwer daaromheen oordra.
Handwerk is in hierdie stadium nie dekoratief nie. Dit is die stap wat 'n gegote vorm in 'n draagbare voorwerp omskep. Die bankjuwelier lees die armband in die hand en kontroleer balans, veerkragtigheid en die gemak van die binneste oppervlak teen die pols. 'n Pasgemaakte armband wat dimensioneel korrek maar ongemaklik is, het sy spesifikasie misluk. Dit is ook waar die oppervlakkarakter begin gedefinieer word: 'n spieëlgepoleerde heliummanchet, 'n geborselde armband en 'n tekstuurband vereis almal verskillende vylvolgordes en verskillende grade van metaalverwydering.
5. Voorafwerking en polering: Beheer van die oppervlak
Polering word dikwels as 'n finale kosmetiese stap beskou, maar in die vervaardiging van silwer armbande is dit 'n strukturele en ekonomiese besluit. 'n Hoogglansafwerking verwyder metaal van die oppervlak; as die gietstuk porositeit bevat, sal polering dit blootstel. Die afwerkingsvolgorde moet dus ooreenstem met die gietstukkwaliteit en die ontwerp se toleransie vir metaalverwydering.
Massa-afwerkingsmetodes soos tuimel- of vibrerende polering kan vir voor-afwerking gebruik word, veral waar verskeie armbande saam verwerk word. Tuimel met 'n geskikte media kan 'n eenvormige oppervlak lewer en is in sterling silwer geassosieer met 'n verhardingseffek in die oppervlaklaag. Tuimel alleen lewer egter selde die skerp, spieëlhelder oppervlak wat van 'n fyn silwer armband verwag word. Bankpolering met 'n wiel en progressief fyner verbindings bly nodig vir sigbare vlakke, rande en uitsparings. Die laaste stap moet altyd 'n skoon, pluisvrye polering met die hand of met 'n toegewyde silwerpoleerlap wees, om te verseker dat geen verbindingresidu in die besonderhede oorbly nie.
Vir 'n helium-konsep armband, moet die afwerkingsstrategie die ontwerpbedoeling ondersteun. As die stuk bedoel is om lig en weerkaatsend te lyk, kan 'n hoë polering op die breë vlakke en 'n sagter afwerking op die binneste oppervlak die effek versterk sonder om die armband broos te laat voel. As die stuk bedoel is om beeldhoukunsmatig te wees, kan 'n beheerde satyn- of geborselde afwerking meer gepas wees, met polering gereserveer vir verhoogde rande en die binnekant van die kurwe.
6. Platering, Beskerming teen Aanslag, en die Vraag van Langlewendheid
Sterling silwer verkleur. Die koper in die allooi reageer met swaelbevattende verbindings in die lug, en die gevolglike donker film is veral opvallend in verdiepte areas en op stukke wat af en toe gedra word. Vir 'n persoonlike armband wat as 'n langtermynstuk bedoel is, is verkleuringsbestuur deel van vervaardigingsgehalte, nie 'n nagedagte nie.
Twee benaderings is algemeen. Die eerste is elektroplatering: 'n dun lagie rodium of goud kan oor die silwer aangewend word om die glans te verdiep en 'n versperring teen dofheid te bied. Rhodium-platering lewer 'n helder, wit oppervlak; goudplatering verander die kleur heeltemal. Plateringsdikte maak saak: 'n baie dun dekoratiewe plaat sal deurslyt by hoë kontakpunte, terwyl 'n dikker plaat duursaamheid byvoeg, maar die gevoel en kleur van die stuk verander. Sommige vervaardigers wend 'n basiese silwerstryk aan voor die finale platering om die adhesie en oppervlakgladheid te verbeter. Die tweede benadering is 'n anti-dof e-laag: 'n onsigbare elektroforetiese lak wat die silwer teen oksidasie en humiditeit verseël. E-laag is veral nuttig vir armbande met ingewikkelde uitsparings of gemengde afwerkings, waar platering detail sou verberg. Die keuse hang af van die ontwerp, die kliënt se kleurvoorkeur en die verwagte slytasiepatroon.
Vir 'n persoonlike helium-armband moet die afwerkingspesifikasie die tipe platering of bedekking, die teikendikte waar relevant, en die estetiese resultaat wat die kliënt goedgekeur het, aandui. 'n "Helder silwer" armband wat eintlik met rhodium geplateer is en 'n "sterling silwer" armband met 'n anti-aanslaglaag is verskillende produkte, en die kliënt moet weet watter een hulle ontvang.
7. Hallmarking, Lasermarkering en Nakoming
In baie markte moet 'n silwer armband bo 'n sekere gewig of wat te koop aangebied word as 'n edelmetaalartikel 'n keurmerk dra wat die fynheid aandui. Keurmerk is nie bloot 'n stempel van oorsprong nie; dit is 'n verklaring van getoetste suiwerheid. Nasionale stelsels verskil, maar die beginsel is konsekwent: die artikel word getoets, en as dit aan die verklaarde standaard voldoen – gewoonlik 925 vir sterling silwer – word dit gemerk met die suiwerheidsgraad en, in sommige jurisdiksies, 'n unieke identifikasiekode. Lasermerking word toenemend gebruik vir keurmerke en vir persoonlike verpersoonliking omdat dit kontakloos, permanent en geskik is vir afgewerkte of ingewikkelde stukke.
Vir 'n pasgemaakte vervaardiger moet keurmerk in die produksieskedule beplan word, nie as 'n laaste-minuut-diens bygevoeg word nie. Die armband moet voldoende afgewerk wees vir toetsing, maar nie so ver gevorderd dat merking 'n finale oppervlak sal beskadig nie. Indien die stuk 'n kliëntlogo, 'n datum of 'n persoonlike inskripsie dra, moet die uitleg van die keurmerk en die verpersoonliking saam opgelos word sodat nie een oorvol is of in 'n hoë-slytarea geplaas word nie. In markte waar keurmerk vrywillig is, maar wyd erken word, is die teenwoordigheid van 'n geloofwaardige merk 'n teken van gehalte wat die pasgemaakte prys ondersteun.
8. Verpakking: Beskerming, aanbieding en diskresie
'n Voltooide silwer armband is kwesbaar tydens vervoer. Dit kan gekrap word deur kontak met ander metaalvoorwerpe, deur humiditeit verkleur, of gebuig word as die verpakking saamgepers word. Verpakking moet gelyktydig drie funksies verrig: die stuk beskerm, dit as 'n oorweegde voorwerp aanbied, en vermy om die waarde daarvan aan opportuniste te adverteer.
Die binneste verpakking moet begin met suurvrye sneesdoekie of 'n sagte sakkie, individueel om die armband toegedraai om krapmerke en verstrengeling te voorkom. 'n Anti-aanslag strook of sakkie voeg 'n verdere versperring teen oksidasie tydens versending by. Die toegedraaide armband word dan in 'n stewige juweliersboks of 'n gevulde kompartement geplaas; 'n armband moet nie losweg binne 'n groter boks beweeg nie. Gebrandmerkte buiteverpakking kan die uitpak-ervaring verbeter, maar dit moet in 'n gewone, ongebrandmerkte buitekarton geplaas word sodat die besending nie "fyn juweliersware" op die voorstoep aankondig nie. Geriffelde buiteverpakking is die praktiese standaard vir enige versekerde juweliersware-besending, en leemte moet aan alle kante gebruik word sodat die binneste boks nie kan skuif nie.
9. Versending, versekering en aflewering
Die laaste fase is logistiek, en dit is hier waar baie persoonlike juwelierswareprojekte die kwaliteit verloor wat hulle in die werkswinkel opgebou het. Vervoerders het verskillende verklaarde waardelimiete en verpakkingsvereistes vir juweliersware. Sommige beperk juweliersware-versendings tot 'n maksimum verklaarde waarde per pakket; ander vereis geriffelde bokse vir versekerde stukke bo 'n sekere drempel. Vir hoëwaarde persoonlike armbande is 'n diens met handtekeningbevestiging en 'n gedokumenteerde bewaringsketting gepas; geregistreerde of volledig versekerde dienste bestaan juis vir stukke waarvan die verlies moeilik sou wees om te absorbeer.
Die vervaardiger moet ook 'n realistiese afleweringsvenster in die kliëntooreenkoms inbou. Die produksie van pasgemaakte silwer armbande behels tipies verskeie opeenvolgende stadiums: ontwerp en CAD-goedkeuring, patroondrukwerk, gietwerk, bankwerk, polering, platering of bedekking, stempelmerking en verpakking. Leweringstye van etlike weke is normaal vir pasgemaakte silwerstukke, en komplekse pasgemaakte werk kan verder as dit strek. Om 'n afleweringsdatum aan te dui sonder om rekening te hou met die omkeertyd van die stempelmerking of die vervoerder se transitotyd, skep vermybare teleurstelling. 'n Professionele skedule sluit buffertyd in vir 'n hergieting of 'n afrondingskorreksie, want 'n pasgemaakte stuk wat deur inspeksie gehaas word, is nie werklik klaar nie.
Gevolgtrekking
Die vervaardiging van pasgemaakte helium-armbande vir silwerjuweliersware is op sy beste 'n ketting van beheerde besluite eerder as 'n enkele dramatiese skeppingsdaad. Die ontwerpfase definieer die voorwerp en sy meganiese vereistes. Die gietfase gebruik atmosfeer en druk – insluitend helium as 'n ligte spoelgas – om 'n silwer oppervlak te produseer wat afwerking kan oorleef. Die bank- en poleerfases omskep daardie gietstuk in 'n draagbare, gemaklike armband. Platering of e-bedekking bepaal hoe die oppervlak sal verouder. Hallmarking sertifiseer wat die metaal eintlik is. Verpakking en versending beskerm die voltooide stuk en lewer dit af sonder om die sorg wat daarin gesit is, te verminder.
Die woord "helium" kan 'n ontwerptaal, 'n produknaam of 'n verwysing na 'n gietatmosfeer bly; wat saak maak, is dat die vervaardigingsproses daaragter deursigtig en gedissiplineerd is. 'n Kliënt wat 'n pasgemaakte silwerarmband bestel, is geregtig om die silwerfynheid, die gietmetode, die afwerkingspesifikasie en die afleweringskedule te ken. 'n Vervaardiger wat daardie vrae presies kan beantwoord – en wat helium-ondersteunde gietwerk, behoorlike keurmerk en beskermende logistiek in die gekwoteerde prys inbou – bied iets waardevoller as 'n dekoratiewe voorwerp. Hulle bied 'n armband aan wat na jare se dra steeds herkenbaar homself sal wees.